塑料制品模具怎么估腔数?产量与交期
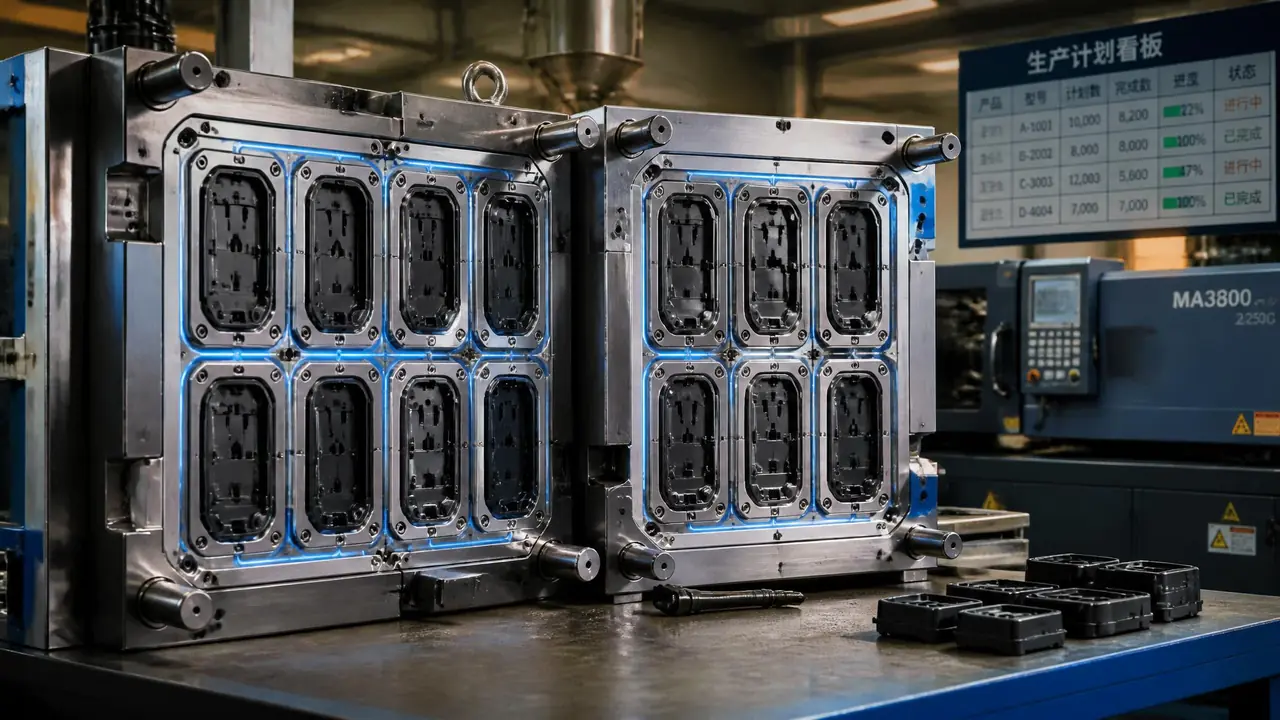
先说结论:塑料制品模具的腔数是算出来的,用年产量除以单腔年产能,再拿交期和预算两头校核。腔数越多模具费越贵、试模风险越大,不是越多越赚。下单前先让模具厂给你两套腔数方案对比,看清楚计算过程再签合同。
上周有个老客户发来一张塑料外壳图纸,开口就问:年产一百二十万个,这副塑料制品模具开几腔?我说你先别急着定数,这题得倒着算。他心里想的是一出四,理由是隔壁厂那个件就是一出四,用着挺好。
可隔壁那个件是薄壁的,单件周期四十秒出头,他这个外壳壁厚三毫米,周期五十五秒。同样一出四,人家一年能压两百万个,他连一百万个都悬。产量数字一样,腔数结论完全两样。估腔数这件事,真不能抄别人的作业。
估腔数其实是一道除法题,三个数凑齐就有底
腔数等于年产量除以单腔年产能,单腔年产能按年开机秒数除以单件周期再打折扣,算完往大取整留余量。听着绕,拆开就三个数。
第一个数是年产量。客户报的数先打七折再用,订单不会月月都满,我见过太多按峰值开模、投产后一半机台闲着的。第二个数是单件周期,问做过的同行,或者让模具厂按壁厚和流长比估个大概,四十秒的件和六十秒的件,算出来的腔数能差一半。第三个数是年有效开机时间,两班倒按每天二十小时、一年三百天算,再乘个百分之八十五左右的稼动率,一年大概六千一百万秒。
拿那副外壳套一下:一百二十万除以零点七,实际得排一百七十万个。六千一百万秒除以五十五秒,单腔一年能出一百一十万件出头。两个数一除,等于一点五,往大取整就是一出二起步,后续订单坐实了再考虑加腔。这道除法题十分钟就能算完,比听销售拍胸脯靠谱多了。
单件周期这个数别光听注塑厂报。周期里冷却占大头,壁厚每厚一毫米,冷却时间差不多翻着涨,外形尺寸再大一圈,散热又慢一拍。最好拿同材料、同壁厚的老件用秒表实测一轮,误差能压到几秒以内,这几十秒的差别直接决定你开几腔。
腔数定了,才轮到排位、选钢、定浇口这些后续动作。注塑模具设计从产品分析到图纸的完整流程里,排位就是紧跟在产品分析后面的那一步。腔数和排位是一根绳上的,先定腔数再画排位图,顺序别反。
腔数翻倍,模具费和交期也跟着翻倍吗?
不会按整数倍涨。一出一改一出二,模具费大概涨六到八成,交期多二十到三十天;一出四再往上,流道平衡和热流道的钱才开始咬人。
腔体本身不值钱,值钱的是模架、斜顶、热流道和试模工时。一出二共用一副模架,钢料和加工工时省下一大块,所以不是两倍价。但到一出八、一出十六这个量级,每一腔都得做到流量均衡,不然远的腔缺料、近的腔飞边,一开机废的就是一整板。这时候多数厂会直接建议上热流道,钱又是一截。热流道模具的浇注系统原理和成本构成里写得很直白:热流道省的是水口料和取水口的人工,花的是几十万的先天投入,腔数少根本摊不平。
去年经手一副PP滤瓶模,件重一百八十克,单腔周期五十五秒,客户年产量一百二十万个,正好拿上面的除法套。模具厂给了三版报价,我把它整理成一张表,你对比着看:
| 方案 | 模具费大概区间 | 交期 | 适配机台 | 适合的年产量 |
|---|---|---|---|---|
| 一出二 | 二十六万左右 | 七十五天上下 | 250吨 | 八十万到一百五十万 |
| 一出四 | 四十万上下 | 一百天上下 | 320吨 | 一百五十万以上 |
我自己吃过一次多腔的亏。一套一出八的小件模,中间四腔饱满、边上四腔缺料,师傅调了三天流道尺寸才压平,试模费多花了小两万。从那以后,客户报量不到两百万的,我都劝一句:别超过一出四。
我更倾向先用一出二把市场趟出来。这钱花得踏实,试模翻车的损失也小。一出四适合订单已经稳住的客户,赌注大,赌赢了单件摊的模具费确实漂亮,赌输了机台和模具两头压钱。别信「一步到位」这句话,模具行业里喊着一步到位的,多数一步踩坑。
交期卡得死,腔数要不要让步?
交期不够就先开半套:用一副一出二顶住首批发货,订单坐实后再复制一副一模一样的,总账比硬等一百天划算。
我碰到过最赶的一单,客户三个月后就要交货,一出四一百天的标准交期根本来不及。最后谈下来的办法就是先开一出二应急,T1试模压到第六十天,首批货赶上了。第二副一模一样的模具后来照图直接复制,钢料定型了不用重新设计,比首副还省了半个月。客户产能爬坡的节奏和模具到位的节奏对上了,谁也不用干等。
顺带拆一下交期的水分。一副中等大小的模,钢料到位十五天上下,CNC粗加工二十天左右,精加工加装配三十天,试模来回两轮再二十天。真正压不下来的是钢料订购和热处理,能抢的只有排产排队和调试工时,所以谈交期时问清楚瓶颈在哪一段,比自己催一百遍管用。
走这条路之前还有一样东西得提前想:你的注塑机。腔数上去,机台吨位跟着涨,160吨换320吨,锁模力、容模量、车间空地都得对一遍。我见过腔数算好了、模具做完了,结果车间里那个位置摆不下大机台的,多出的两副模具在仓库里睡了小半年。这些账都要在定腔数之前算掉,不能等。
回到开头那个客户。他最后定了一出二,理由很朴素:产量还没坐实,先花二十多万试水,卖得动再加腔。你下次询价也可以这么干——把年产量、单件周期、交期红线三样写进询价单,让模具厂回你两套腔数方案对比着看。谁家只会报一个数、讲不出计算过程的,心里就该有数了。
常见问题
一副塑料制品模具最多能开多少腔?
看件的大小。瓶盖、笔帽这类小件,三十二腔、四十八腔的模都很常见,我见过一套六十四腔的矿泉水瓶盖模;外壳、托盘这类中大件,多数就两到四腔。腔数越多,每个腔的一致性越难做,不是想开多少就开多少。
腔数多了,每个腔做出来的产品会有差别吗?
会有。多腔模靠流道平衡保证各腔进胶一致,平衡没做好,同一模里靠边的件和中间的件尺寸能差出零点零几毫米,带配合要求的件马上出问题。所以精密件宁可少开几腔,也别为了摊薄硬上多腔。
估腔数前要给模具厂准备哪些资料?
四样:3D图(有2D标注更好)、材料牌号、年产量和交期要求,还有你现有注塑机的吨位和拉杆内距。最后一样最容易被漏掉,腔数算得再漂亮,机台装不下也是白算。
多花的模具费多久能摊回来?
拿滤瓶那副账算:一出二比一出一贵十万左右,按年产量一百二十万个摊,单件差八分多钱,通常一年多就能摊平。产量上不去的话这笔账就算不回来,老老实实先开一出一,等量起来再说。