精密塑料模具的公差怎么分?型腔型芯滑块的账要拆开算
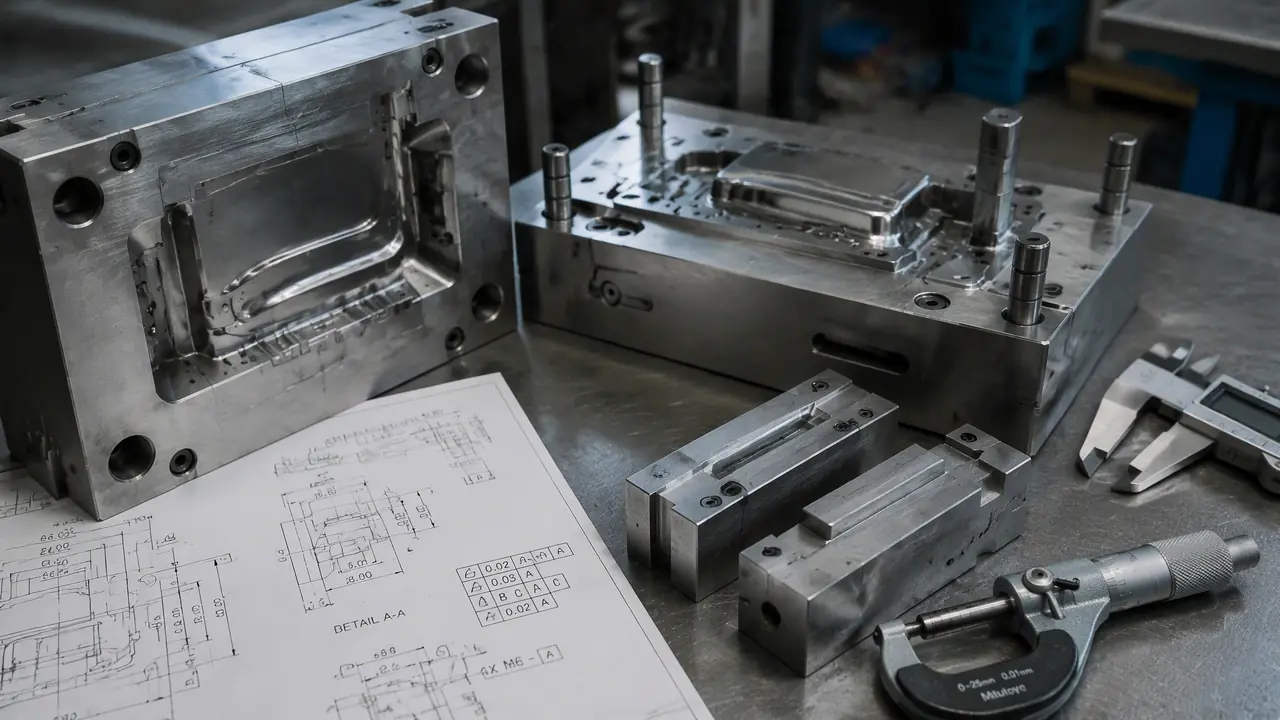
挑明了讲:精密塑料模具的公差没有一本统一的账,成形面跟塑料件图纸收,配合面按定位方式定,滑块斜顶这些活动面还要另留磨损量,三本账混成一本标,试模必翻车。出图前按这篇的对照表核一遍,能省一轮修模钱。
上周五晚上十点,装配台上摊着一张精密塑料模具的装配图,设计在型腔上一圈标满±0.02毫米。我拿红笔划掉一半,他站在旁边不服气。我的判断只有一句话:公差不是哪儿都越紧越好,得按部位分账,账分不清,机床白转,试模必翻车。
干装配的人都明白一个理:图纸上的公差是给三拨人看的,设计看它定工艺,机床师傅看它报价,钳工看它留研配余量。三拨人看同一张图,心里各有各的数,图纸上要是拿一个标准打天下,等于谁都没被伺候好。跟家里分房子一个道理,套内面积、公摊、赠送各算各的,搅在一起早晚打架。
同一张图,三个标准,这不叫乱,叫各得其所。
公差先分三本账:成形面、配合面、磨损面
精密塑料模具的公差分三本账:成形面按塑料件图纸收,配合面按定位方式定,滑块斜顶这些活动件另留磨损量,三本账各管各的,混在一起标必出事。对象不一样,用的量具也不一样,出图前先把每条尺寸归好类。
成形面是型腔型芯上直接贴塑料的那一面,塑料件图纸标多少,模具端还得再收一半。塑料件孔距标±0.1毫米的,模具端就得压到±0.05毫米以内,剩下那一半不是浪费,是留给料批次波动和模温漂移的。说实话,这三本账的道理设计软件里都有现成的公差库,可不少年轻人图省事,整张图统一标IT7,我见过最离谱的一张连排气槽都标±0.02,排气槽要那公差干嘛用,看着好看吗。
配合面是型腔跟模板、型芯跟固定板、导柱跟导套这些相互定位的地方,按配合制走,常用H7配k6或者H7配js6,该过盈的过盈,该过渡的过渡,紧到什么程度取决于这处定位靠什么传力。磨损面就是滑块、斜顶、顶针这些天天动来动去的活件,初始间隙不能顶到下限,得给后面十万模次留出磨损的地。对了,多提一句,老师傅管这叫活账,说磨损面的公差是活的,每个月量一次都在变,图纸只是起点,不是终点。
型腔型芯的账:收缩率定大框,修模方向定生死
型腔型芯先按材料收缩率放型,再按塑料件公差的一半收模具端,塑料件标±0.1毫米,模具端就做±0.05,剩下那一半留给料批次和模温波动。放型还要分方向:腔的尺寸按收缩率下限放,芯的尺寸按上限放,去料好修,堆焊贵。
先摆几个数。PP的收缩率在1.2%-1.5%之间打转,ABS是0.4%-0.7%,PC收0.5%-0.7%,POM最猛,能收到2%-2.5%,加了三成玻纤的PA6反而掉到0.3%-0.8%。同一牌号不同批次,收缩率能差0.2个百分点,落在100毫米的尺寸上就是0.2毫米,多少塑料件的总公差才0.1毫米,这一项就把账吃光了。
| 常用材料 | 收缩率区间 | 模具端成形公差 | 备注 |
|---|---|---|---|
| PP | 1.2%-1.5% | ±0.02-0.04毫米 | 批次波动大,腔按下限放 |
| ABS | 0.4%-0.7% | ±0.02毫米 | 外观件多,光洁度比公差难伺候 |
| PC | 0.5%-0.7% | ±0.02-0.03毫米 | 模温拉到80度上下再量数 |
| POM | 2.0%-2.5% | ±0.03-0.05毫米 | 收得猛,芯按上限放才不吃亏 |
| PA6加三成玻纤 | 0.3%-0.8% | ±0.02-0.03毫米 | 玻纤走向拉偏尺寸,孔距最怕 |
方向怎么留,是设计跟车间最容易拧巴的地方。型腔偏大,塑料件外形跟着偏大,钳工上去去两刀就修回来,去料是手艺活,便宜。型腔偏小,得烧焊补肉,焊完退火重抛,一套下来几千块还伤钢料。型芯正好倒过来,芯偏大件上的孔偏小,去一刀就好;芯偏小孔就大了,只能堆焊。这个坑我踩过:早年做一套POM齿轮模,型芯按收缩率中值放,试出来孔小了0.08毫米,方向倒是好修,可另一处孔径大了0.05,堆焊修复花了小一万,师傅连着加三个晚班。从那以后我出图旁边必手写一行:腔按下限,芯按上限。
量件也有讲究。模温80度上下打出来的PP件,刚出模热着量,外径能虚出好几个丝,件越大虚得越多,凉到室温再量才是真数。三坐标也好,千分尺也好,都得等它凉透。这个细节图上从来不写,全凭车间口口相传。
滑块和斜顶的账:间隙、封胶、磨损三层分开算
滑块跟滑槽的配合间隙留0.02-0.05毫米,封胶面靠钳工红丹研配,接触面积做到60%-75%,图纸标零对零看着精密,跑几千模热胀一顶就拉伤。滑块底下镶耐磨块,磨了换块,别动不动烧模本体。
钢是有热胀的。按每米每摄氏度11.5微米算,100毫米长的滑块,模温从25度拉到80度能胀出0.06毫米上下。你把间隙标成零对零,机床是真做出来了,一上机热涨起来,滑块死在槽里,拉出的毛刺把封胶面全毁了。滑槽间隙0.02-0.05毫米这个数不是偷懒,是给热胀留的活路。
封胶面是另一码事。滑块贴住型腔的那条面,靠机床铣出来的平面不够用,得钳工拿红丹一点点研,接触面积研到60%-75%、贴合面上不能漏光,才算封得住胶。这套活机器干不了,是手艺。斜顶同理,斜面角度5-15度,顶出那一下又滑又封,间隙大了飞边,小了咬死,全在研配的手感里。
这个坑我踩得最疼。一套打印机外壳模,滑槽按图纸铰到位,公差全部合格,试模两千模的时候滑块拉毛,拆开一看是抽芯太快又没开油槽,型腔面被拖出一道0.1毫米深的伤,烧焊重修花了一万二,T1到T3拖了二十来天。后来耐磨块和整体氮化两派,我站耐磨块,理由是换了不伤基准:我们车间定了规矩,滑块行程超过50毫米的一律加油钢氮化耐磨块,磨损之后换块,半天的事。
配合面这些数字的底层逻辑,模具装配技术要求那篇讲过间隙、平行度怎么定,两篇对着看正好互补。
试模前把账对一遍,照这份清单走
试模前按三步对表:先核成形面尺寸有没有留够修模方向,再核配合面公差带跟定位方式匹不匹配,最后核活动件的间隙加磨损量,三步全过再上机。对表花半天,省下T1之后的十天修模。
我自己的对表习惯是拿三支荧光笔:黄笔过成形面尺寸,绿笔过配合面,红笔专挑活动件。一张图过完,哪本账缺数、哪本账标反了,一目了然。收缩率那条账我对着常用材料表核一遍,料批次单子也调出来看,别怕麻烦。
有人觉得这么对表是跟设计过不去。真不是。设计画图的功夫在结构,车间拼命的地方在配合,两边账对齐了,试模一次过的概率能从三成拉到七八成,我们车间这两年按这个法子走,T1翻修率降了一半不止。
那张标满±0.02的图,最后按三本账改了:成形面收一半,配合面换成H7配k6,滑块间隙放到0.04毫米。上周它在一台160吨的机上T1过了,设计跑来车间递烟,说下回画图先来找我对表。公差这东西,账算明白了,机床和钢料才都值回票价。
常见问题
塑料件图纸没标公差怎么办?
没标注的尺寸按GB/T 14486的MT5档收,模具端再对半折。凡是装卡扣、走轴这类配合尺寸,别猜,直接找客户要装配对象的照片或者样品,照着装配方倒推,比自己抠图准得多。
型腔公差做到±0.01毫米是不是更能卖上价?
能卖出话术,卖不出性价比。公差每紧一档,机床、检测、恒温条件的钱翻着跟头涨,而多数塑料件图纸本身的公差就在±0.1毫米开外,模具端做到±0.02已经富余。按需分配,账才好看。
滑块跑久了出飞边,直接把间隙调小行不行?
先看是磨损还是研配没到位。磨损量在0.03毫米以内的,垫一层调整垫片或者换耐磨块就行;磨损大的别硬调,滑块和滑槽要成对修,单边压小会把另一面咬伤。
试模的件量着都在公差内,装到产品上就是不行?
八成是公差链叠加。单件合格不代表链合格,孔距、垂直度、收缩偏摆这些单项都压着上偏差,装起来就打架。验配比验单件管用,拿三件试装一遍,比量一百个尺寸都说明问题。
改模的时候公差怎么补最省钱?
记住去料便宜、堆焊贵。能去料修的优先去料,一步到位别留二次;必须补肉的,优先做镶件镶进去,烧焊是不得已的手段,焊过的位置有应力收缩,隔一阵又得修。