高频机模具怎么开?铜模制作与热合调机的实操手册
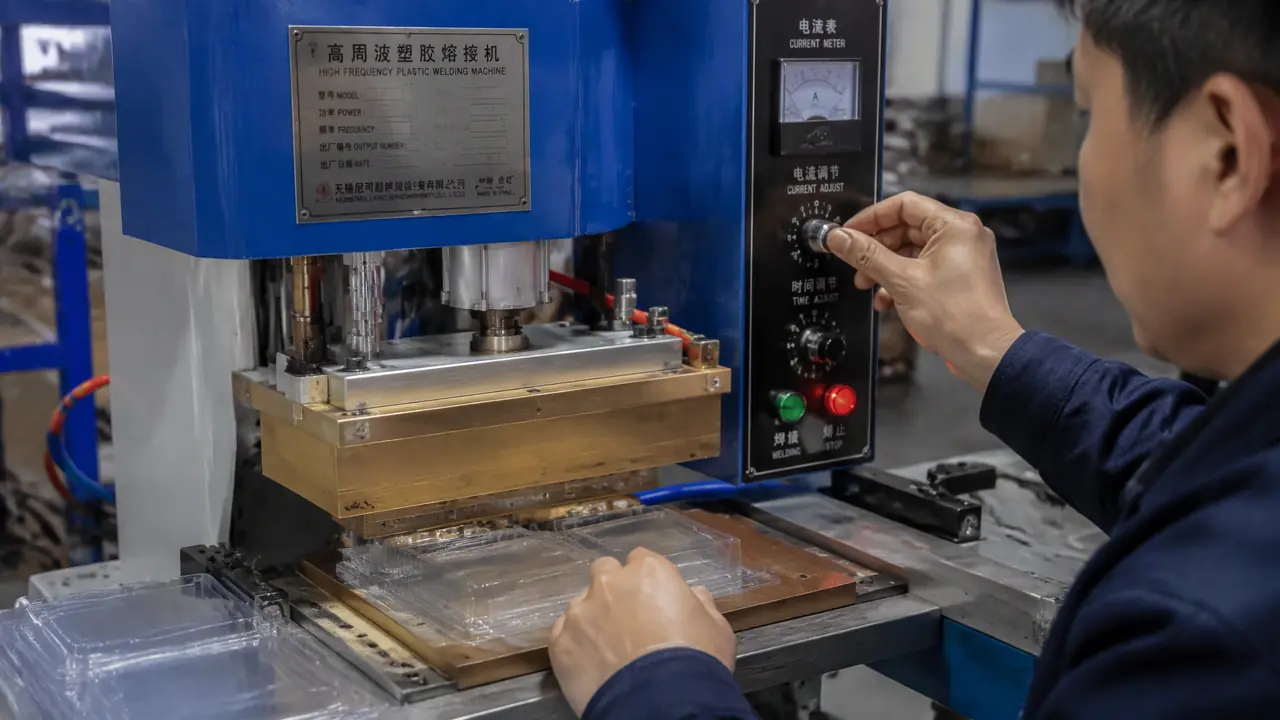
这事儿得拆开说:高频机模具不是冲模也不是注塑模,它是高周波机上既导电又成型的铜电极,命门在铜料、平面度、刃口这三样。做PVC吸塑泡壳焊接,黄铜打样紫铜量产,平面度磨到0.02毫米以内,刃口四周做够斜度再配好放大器,这套模才能又省电又不打火。
车间那台8千瓦的高周波机这周换了个活,给化妆品套盒焊内衬泡壳,0.4毫米的PVC片。新来的徒弟站在机器边上看了一会儿,问我这模子跟冲裁模长得差不多,怎么车间的管法完全两样。我让他伸手摸摸下模,凉的。这就是高频机模具跟所有带"模"字家伙最大的区别:热量不在模具上,在塑料膜自己身上,模具只管把电送过去、把边压下来。想明白这一点,后面选材、加工、调机的事就全通了。
展开一点说。高周波机把电振荡到27.12兆赫,上下两个模就是电容的两块极板,PVC这类极性分子夹在中间跟着电场翻,翻着翻着自己就热了,几秒钟软化,气缸一压两层膜熔成一体。所以这套模得导电、得散热快、表面还得光,缺一样就出事。这也是它跟超声波焊、热板焊在模具处理上完全不同的根子。
铜料怎么选:黄铜打样紫铜量产,是账不是习惯
高频机模具首选T2紫铜,导热比黄铜高两三成,产量大、要求封边漂亮的活必须上;黄铜便宜三成左右,适合打样和月产几百件的小活。去年我们做过对照,同尺寸边封模,黄铜那套用到第八个月刃口发蓝开始打火,紫铜那套一年多还齐整。
黄铜跟紫铜的价格,今年铜价高的时候每公斤能差出一百多,一套中尺寸的模铜料差个几公斤,总账能差小一千。打样的活本来量就少、改图概率大,用黄铜不心疼;一旦客户签了量产单,我劝你直接换紫铜,省下的返工和停机钱早超过差价了。
刃口还有讲究。封边、裁断一起做的模,刃口一圈要嵌硬一点的料,不然压不了几个月就卷,卷了封边就发毛。有些师傅做模不动脑子,刃口跟模体一块料,图省事,客户拿回去俩月就得寄回来修。
制作流程上一套模大致走五步:按刀模图下料,粗车成形,CNC雕型腔或字样,钳工修光,上平面磨。浮雕字、复杂图案走CNC雕刻,余量留0.1到0.2毫米等钳工修,这个余量下单前就要跟师傅确认,有些厂不留余量,雕出来字口发涩,返工就是重雕。深腔的活交期一般十天到两周,急单有厂三天能赶,但平面度就难说了。
平面度与温度:不打火的两个死数
上下模合模平面度要磨到0.02毫米以内,用红丹粉对研看接触斑点,料厚压深控制在膜厚的两成左右。平面度一超0.03毫米,局部先接触电流扎堆,膜烧穿加模具打火就是连锁反应。
平面度这件事,说难不难,就是费工。精车之后上平面磨,再拿红丹粉跟对面的模对研,斑点匀了才算数。0.02毫米什么概念,一根头发丝的三分之一,肉眼看是绝对看不出来的,手上也摸不出来,全靠仪器和耐心。有采购问我能不能验收的时候抽一两个点量一下就放行,我说不行,这东西要么全平面要么别交付,局部高点就是下一个烧穿的点。
温度的反直觉之处很多人不知道:模体要凉,越凉越耐用。热量是膜自己生的,模具的本职是把刃口那点积热赶紧带走。我们同一套模,冷却水从常温自来水换成15度左右的冷冻水之后,单件周期从8秒压到5秒上下,模温稳定在30多度,一个班下来手贴上去只是温的。这个改造成本几百块,账怎么算都划得来。
对了,说到绝缘,多讲一句。上下模之间、模板跟机台之间,绝缘板、绝缘布必须垫得比料宽,裁小一毫米都可能漏电打火。徒弟犯过这毛病,找了半天,就是那裁小的一圈绝缘纸。
热合调机:电流、时间、压力的顺序不能乱
调机顺序是先定压力、再调时间、最后动电流,0.4毫米PVC片配8千瓦机,阳极电流0.5安上下、热合3到4秒是常见起点。三样互相咬着,动一个另外两个都得跟着复核。
为什么这个顺序?压力决定了上下膜贴合的紧密程度,贴合不实电流再大也焊不匀;时间是热量的积累过程,比电流好微调;电流是劲儿,放最后动,一来就加大电流,最容易打火。这套顺序不是哪本书规定的,是烧坏了几张膜换来的。
跟功率的匹配也要心里有数。同样一套模,装在5千瓦机上电流表干到0.8安还嫌软,换到8千瓦机上0.5安就透。小机带大模,放大器长期顶格,管子老化得快,机器修一次几千块,省机器钱还是省电费,自己掂量。
起球、粘模这些小毛病多半是模具的事不是机器的事。封边带毛刺查刃口光洁度;膜粘在模上提不下来,要么模面该抛光了,要么该上高温布;大面积封边中间鼓包,九成是排气槽开少了。做个对比表,常见的毛病一眼对号。
| 现象 | 多半的原因 | 先动哪里 |
|---|---|---|
| 封边烧穿打火 | 平面度超差或模面有毛刺 | 停机油石修平,红丹对研 |
| 封边发脆开裂 | 电流过大或时间过长 | 电流降一档再看 |
| 粘模拉丝 | 模面粗糙或没放高温布 | 抛光后垫高温布空试 |
| 封边不牢漏气 | 压力不足或时间不够 | 压力加一档、时间加半秒 |
| 大面积中间鼓包 | 排气槽开少了 | 补排气槽再试 |
从这张表能看出来,模具的原因占了一多半。机器调到头还解决不了的,别再拧旋钮了,把模拆下来看看。
价格与验收:多少钱合理,交模查什么
小尺寸平板边封模四五百到八百,带刻字压花的中尺寸模一两千到四五千,大面积异形模上万也正常。交模验收盯三样:铜料牌号写进单子、红丹对研看斑点、带料试机三件以上。
铜料牌号一定要落在纸上。嘴上说T2紫铜,交货你掂都掂不出来,得靠单子压着。有些报价明显低一截的,先问铜料,八成在料上做了文章。这一条是拿钱换来的经验,有一回我们图便宜找了个小作坊,单子上没写牌号,收货一测电导率就不对,扯了半个月皮。
验收的动作就三步。一看平面度报告和红丹斑点;二手摸刃口,卷边、毛刺、磕碰当场提;三最关键,拿客户实际的料上机连焊三件,封边匀、撕开看熔透、冷却后不脆,三件都过关再付尾款。只看空机合模不带货,坑就在这里等着。
模具的脾气也跟泡壳结构有关。它的用途五花八门,吸塑包装只是一路,像充气模具是什么?气垫与TPU热合的应用里那种气垫产品,对气密性的要求就比普通泡壳高一个档,试模件必须过保压测试。做头盔内衬这类厚片活的朋友,还可以看头盔模具的安全要求?外壳吸塑与内衬发泡,那边讲的是厚片吸塑模的打法,跟高频热合是两个路数。
回到徒弟那个问题。他把模卸下来又装回去,泡壳封边齐齐整整,撕开是匀的熔透白边。我跟他说,高频机模具说到底就是一块会导电的成型模,铜料对、平面度够、刃口斜度做足、调机按压力时间电流的顺序来,这四样凑齐,一台机器一个班出千八百件不难。下次你交模验收,就按这四条挨个过,一条不过就别付尾款。
常见问题
高频机模具和超声波模具能互换吗?
不能。高频靠电磁场让塑料分子自己生热,超声波靠机械振动摩擦生热,模具结构、材料、精度要求完全两套逻辑。软PVC热合认高频,硬料点焊用超声波,机器别混着买。
PP或PE膜能用高频机焊吗?
基本焊不了。这两种料极性弱,分子不跟着电场翻,生不出热量。要么换PVC、EVA、TPU这类极性料,要么改超声波或热板工艺。
铜模用久了封边变毛,能翻新吗?
能。多数情况重新磨平面加修刃口就行,费用一般是新模的两三成。坑烧深了、铜料发蓝退火了才送修,那就不划算,早修早省。
高周波机的频率都能改吗?会不会扰民?
27.12兆赫是划给工业加热的频段,机器出厂就锁死,个人改不了也不该改。它对附近的音响、医院设备有干扰,所以装机器前要跟厂房邻居打好招呼,离敏感场所远一点。