昆山模具城为什么值得跑一趟?台资精密模具重镇的找厂门道
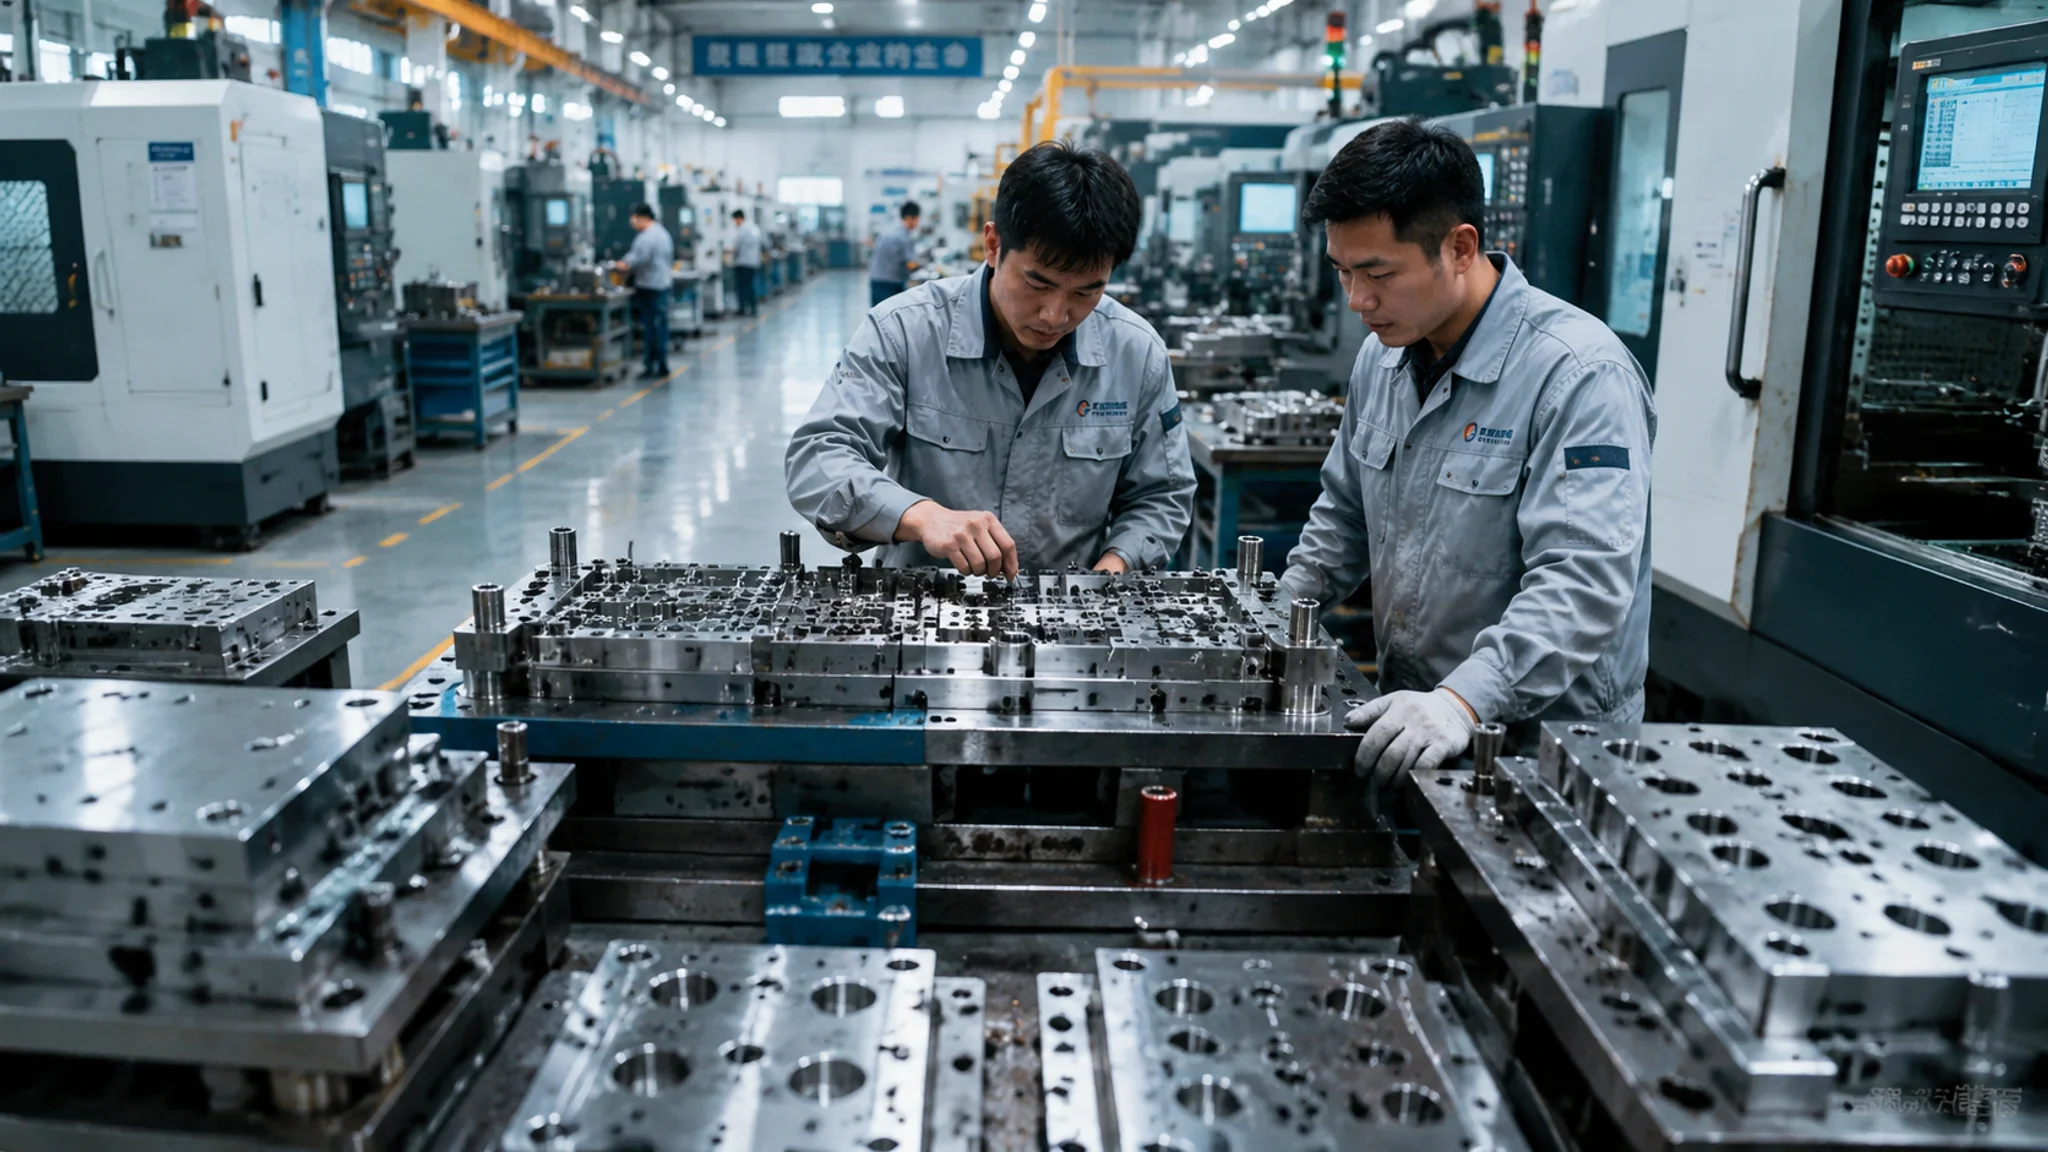
简单说:昆山是台资电子厂喂出来的精密模具重镇,巨大、富士康、仁宝这条配套链上长出了一大批模具厂,连接器端子模和小型精密注塑模是它的看家本事。做跑量生活用品模就别来凑热闹,这里厂租人工都贵;做0.01mm级的精密件,昆山值得专门跑一趟。
第一次对昆山模具城有概念,是一个做笔记本转轴的朋友带我去的。他说昆山模具的水平你隔着玻璃看一眼车间就懂,整排的慢走丝和光学曲线磨。我看完服气了。后来去的次数多了才咂摸出门道:昆山的模具业跟别处长法不一样,它是被电子厂"喂"出来的。
昆山的电子产业底子有多厚?说出来你可能没感觉:全球相当一部分笔记本电脑曾经从昆山及周边出货,仁宝、纬创、富士康都在这设厂,一台笔记本里上千个零件,金属件要冲压模,塑胶件要注塑模。厂子一扎堆,模具需求就跟自来水一样哗哗地来。昆山本地的模具厂,很多就是从给这些台资大厂做配套、修模、复制模起家的。地理位置和产业背景,维基百科的昆山市词条里写得挺全,从苏州府下辖的小县到全国百强县头部,靠的就是这条路。
有个事得先说清楚,省得你白跑。昆山行政上归苏州管,但模具圈里说的"苏州模具"默认指园区和吴中那一带,昆山自成一体——客户结构、模具品类、报价水平都有自己的脾气。这篇就单聊昆山,苏州园区那边我们写过一篇苏州模具公司怎么选,两篇对照着看,你就明白这两块地方该怎么各取所需。
昆山模具城的家底是怎么攒起来的?
台资电子厂是第一推动力。上世纪九十年代起,巨大机械这类台资企业在昆山落地,跟着富士康、仁宝、纬创这些代工大厂陆续进来,配套的模具需求就留在了本地。一批台湾师傅带着图纸和标准过来,本地厂跟着学,学着学着就自立门户——昆山模具的精度底子,是这么十几年磨出来的。
巨大机械是全球自行车行业绕不开的名字,捷安特就是它家的品牌。它在昆山设厂带动的不只是自行车零件模,更是把台资制造业那套"模具是生产的第一关"的思路带了过来——图纸怎么评审、公差怎么标、验模怎么验收,全按台湾电子业的规矩来。本地模具厂想接台资厂的活,就得照这个标准练。练出来的手艺后来吃了一辈子:1990年代到2010年代,昆山跟着笔电和消费电子的黄金二十年一路吃饱。捷安特和巨大机械的背景,维基百科的巨大机械词条里有完整脉络。
再往深了说一层。台资厂选模具供应商有个习惯:认准了就不轻易换,但验厂验得狠。我认识一个在昆山开了十几年厂的老哥,说他最大的客户是个台资连接器厂,光是验厂就来了三回,第一回看体系文件,第二回蹲车间,第三回直接拿着游标卡尺抽在制品量。这种被甲方锤出来的厂,跟靠低价抢单起家的厂,气质完全两码事。你后面去昆山找厂,会明显感觉到这一点。
昆山模具厂到底擅长什么?
两个词:端子模、精密注塑模。连接器金属端子的级进冲压模是昆山的王牌,十几二十个工位、冲裁间隙压到0.003mm级那种;小型精密注塑模(连接器塑胶本体、笔电结构件)是第二张牌。汽车大件模、压铸模、日用品跑量模,都不是它的主场。
先说端子模为什么难。0.1mm以下的磷铜锡青铜料带,冲裁间隙要压到料厚的百分之五上下,快走丝割不出这个精度,必须慢走丝起步、光学曲线磨收尾,讲究的厂还要在刀口局部镶硬质合金。昆山专吃这碗饭的厂密度大概是全国最高的之一,从慢走丝操作工到调模师傅,本地劳动力市场随时招得到人——这就是集群的价值,别的城市给你一套模具图纸,你连个会开慢走丝的都难招。冲压模具的分类和门道,我们写过一篇级进模具是什么,先补那篇再看这段会顺很多。
精密注塑这边,昆山厂普遍被台资电子客户锤出了几个好习惯:全尺寸检测报告用三次元出、钢材质保书随模具交付、试模参数当场记录签字。我2024年帮客户在昆山验过一套连接器塑胶本体的8腔模,模仁S136,报价21万,比黄岩同配置贵三成。贵在哪?T1试模的孔位精度一次进公差带,黄岩对比那套磨到T3。省下的两轮试模,每轮一周,客户整机组装排队等着,这一周值多少钱你自己算。精密模具怎么按精度分等级,看精密模具精度等级全解析那篇。
翻个车也得讲。不是昆山的厂都硬。有一年我们在昆山周边找了家报价特别低的厂做笔记本外壳模,说是S136模仁,热处理做出来实测硬度HRC44——正常该HRC50上下,三万模次型腔就拉毛了。扯皮两个月,最后加钱换厂重开。昆山的好厂多,混饭吃的也多,价格低得离谱的先打个问号。
去昆山找模具厂,怎么跑效率最高?
按品类锁定片区再动身。连接器端子模冲着昆山经济技术开发区和周边电子厂密集的片区找,精密注塑模在开发区和玉山镇一带都有得挑。跑厂顺序:先约两家标杆厂建立认知锚点,再跑目标厂。验厂重点盯三样——慢走丝的品牌和在用状态、三次元检测报告的原件、有没有同品类的量产案例。
为什么先跑标杆厂?我说个自己的教训。有一年去昆山连跑六家厂,每家都说自己精度高,跑到最后我脑子里的"高标准"被报价最低那家拉低了,差点签错。后来学乖了:第一站固定去一家行业里公认的头部厂(哪怕是去学习不谈单),看人家的在制品摆放、程序单管理、钳工研配手法,把这个当尺子,后面五家一量一个准。验厂这件事的通用方法论在模具生产厂家怎么选那篇里写得更细,这里只说昆山特色的一条:直接问"给哪些电子厂做过配套"。答得出具体品类和模具类型的(比如"给某某做过SD卡座端子模"),可信度立涨;只会说"大客户不能透露"的,多留个心眼。
价格给你个锚点。一副中等复杂度的连接器端子级进模(16工位上下、含硬质合金镶件),昆山普遍报18万到30万;8腔以内的精密注塑模,18万到25万常见。跟黄岩比贵两三成,跟深圳比略低或持平。报价低出这个区间太多的,多半在刀口材料和热处理上做了减法——这两处从外观上看不出来,坑都在半年之后。长三角几个模具重镇怎么分工怎么排采购路线,我们写过一篇长三角模具城巡厂地图,可以把昆山放进整体版图里看。
昆山和苏州园区,模具上到底差在哪?
直说我的判断:端子模和小型精密件,昆山略强——那条台资电子配套链的密度摆在那;汽车电子和精冲级进模,园区那一带的整体水准更高。两地报价接近,真正的差别是生态:昆山的厂是电子厂喂大的,园区的厂是跟着生物医药、汽车电子这类产业走的,聊天时对方话里的品类完全不同。
这个差别落到实操上是什么意思?你做消费电子、连接器、笔电周边,去昆山,供应商对你要的东西门儿清,不用科普;你做车载连接器、传感器外壳这类对可靠性要求变态的东西,园区的厂被汽车客户训练过,做DFMEA和PPAP这套流程更熟。我自己的倾向摆在这:单价高、批量大的端子模我优先昆山,改模响应快——模具坏了,昆山厂从开发区开车过来常常当天到,这种待遇你在全国其他地方不好找。
还有个细节很多人不知道:昆山模具厂的台干背景。有些厂的技术总监是台湾来的老师傅,做过仁宝纬创的配套单,对图纸公差的理解深度不一样。去验厂时留意车间里的看板和作业指导书,用繁体字标注的厂,八成有台资血脉,做精密单的历史普遍更长。
昆山模具的短板,也得给你交个底
三个短板。第一,成本高,厂租和人工比台州黄岩贵一大截,跑量单在昆山做就是给自己找不痛快;第二,品类窄,大件汽车覆盖件模、压铸模别来问,本地的设备吨位和行车起重量接不住;第三,产能排期紧,好的厂订单排队,旺季等排期一两个月很正常,急单催不动。
成本这块展开说一句。同样一副日用品注塑模,黄岩报12万能做的,昆山厂普遍报16万往上——不是人家黑,是房租人工和设备折旧摆在那。所以选昆山之前先想清楚你的产品精度值不值这个差价。我的经验:公差要求0.05mm以内的功能性零件,值得;±0.1mm开外的外观件,把钱省下来去台州。国内主要模具产业带的实力分布,可以翻我们那篇中国模具产业现状全盘点。
产能排期这块,教个小技巧:昆山很多厂旺季把加工外发给周边的小加工店,品质波动就出在这一环。签合同的时候加一条——模仁等关键件不得外发,或外发需书面告知。就这一句话,能挡掉后面八成的麻烦。
常见问题
昆山模具城是个实体市场吗,能像逛批发市场那样逛吗?
不是。它不是一栋楼一个园区,而是昆山经济技术开发区及周边模具企业扎堆形成的产业集群,厂散在各个工业片区。想"逛"正确的方式是提前约好三四家厂挨个跑,盲跑效率很低,很多厂在工业园里面,门卫都不一定放你进。
昆山的模具报价为什么比台州黄岩贵?
三个成本叠一起:厂房租金贵、技工工资高、设备档次高(慢走丝三次元的折旧是大头)。再加上本地订单以精密电子件为主,工艺成本天然就高。你的产品不精密的话,这个溢价没必要付。
想找昆山模具厂,从哪里入手最靠谱?
两条路。一条是行业口碑:让你上下游的朋友推荐他们合作过的厂,模具圈小,坑厂名声传得快;另一条是展会,上海和苏州周边的精密加工展上常能碰到昆山的厂参展,展会上聊二十分钟比电话里聊两小时有用。找厂的渠道门道可以配着模具厂家怎么找那篇看。
昆山模具厂接小批量打样的单吗?
头部厂普遍不爱接,排期太满,你的单子小了没有议价权。但开发区周边有一批中型厂和小厂愿意接打样和快速模的单子,价格谈得拢的话响应速度很快。建议拿小单试水:先给一套小模,看交付质量和沟通顺畅度,再决定大单给不给。
第一次去昆山跑厂,住哪比较方便?
个人经验:住昆山经济技术开发区附近,跑厂半径小。从上海虹桥过去高铁不到半小时,从苏州市区开车一个多小时——把昆山单独排一到两天,别跟苏州园区的行程混在一起,两个方向的厂区分开跑,时间不浪费在路上。
最后表个态:昆山这个模具城,我在心里给它划的位子是"精密电子模具的性价比之选"——精度向深圳看齐,价格比深圳温和,改模响应快得离谱。前提是你的单子够精密。跑量单就别去凑热闹了,贵出来的钱不如投到台州。选产地跟选刀具一个道理,车铝合金的刀去车淬硬钢,再好的刀也白搭。数据也垫个底:根据中国模具工业协会发布的行业运行情况,国内模具行业年营收在三千亿元量级,昆山这样的精密模具集聚区,撑起的是其中技术含量最高的那一块。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。