昆山精密模具强在哪?3C模的产业集群
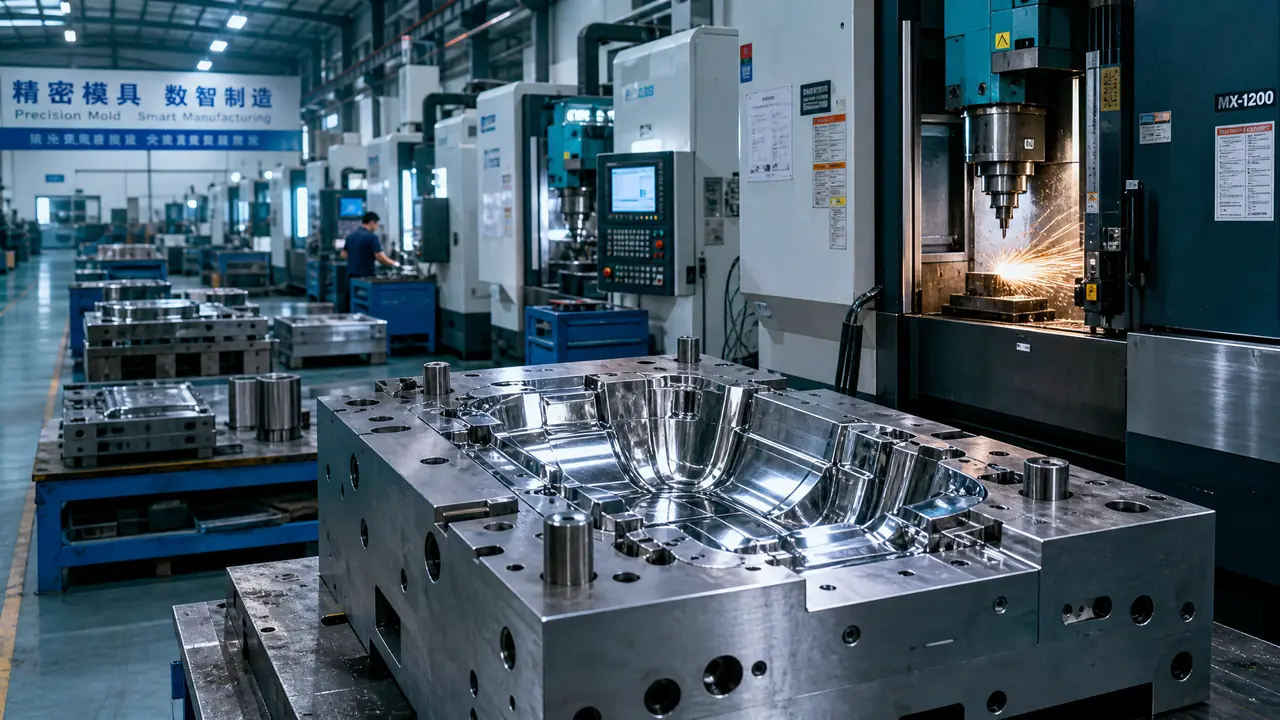
先说结论:昆山精密模具的强项不在大而全,在3C电子这一口深井。笔电、手机、连接器的模具配套半径小到当天来回,改模试模比外地快三五天。你要做的是先把产品类别对准,再去玉山镇和开发区挨家验厂。
昆山精密模具到底强在哪?去年陪朋友找一套笔电外壳模,深圳问了一圈报价三十万往上,交期两个月起。有人给他指路:往北看,昆山。我陪他跑了一趟玉山镇,三天看了五家厂,这事最后成了。这篇把我看到的、问到的、踩到的全摆出来。
先交个底。昆山不产钢,也不产机床,它强的是位置——紧挨上海,背靠苏州,几百家电子代工厂就落在开发区里。早些年全球每三台笔记本差不多就有一台从这里出货,仁宝、纬创的整机厂至今还在。整机厂在,模具需求就在,模具厂围着客户开,产业集群就是这么长出来的,没什么玄学。
3C模具为什么偏偏在昆山扎堆?
答案就一条:客户在身边。昆山开发区聚集着笔电代工和连接器大厂,模具厂离装配线近,改模试模当天来回,抢量产窗口全靠这个。3C产品的换代节奏决定了配套半径就是生死线,下面展开讲。
3C产品和家电、汽车不一样,换代快得吓人。一台笔电的生命周期大概十个月,外壳模具跟着产品走,产品一退市模具基本跟着报废。这种节奏下,模具厂要是离得远,一套模改个两轮,快递来回就是一周,量产窗口直接错过。我朋友那套A面外壳模,T1试模发现浇口附近有缩痕,厂里当天晚上改冷却水路,第三天重新上机,前后没耽误正事。这种速度只有在配套半径五十公里以内才做得到。
再说细一点。昆山做3C模的厂大致分三类:一类做笔电外壳和结构件的注塑模,一类做连接器端子的冲压级进模,还有一类做按键、镜片这类小件。端子冲压模讲究料带排样和高速冲的稳定性,昆山不少厂就是靠着给上海、苏州的连接器厂配套活下来的,这方面端子模具的设计门道我之前单独拆过。
有人会问,深圳不是也靠电子起家的吗。是,但两边路子不同。深圳那边消费电子大厂多,手机整机和复杂结构件的大模实力更硬;昆山的底子是笔电和连接器配套,单点精度不输,体量偏中小。我的建议很直接:做手机整机大模,深圳东莞更对口;做笔电、连接器、精密小件,昆山苏州这一片才是主场,深圳精密模具的三大主打领域我也写过,你可以对照着排优先级。
昆山一套3C模什么价位?四档看明白
软模大概五到八万,连接器级进模八到十五万,笔电外壳注塑模二十到三十五万,手机精密结构件模五十万往上。明显低于行情的报价,八成是在钢材或工序上缩了水,这一节细说。
价格这事我尽量说实话。下面这张表是朋友开模那阵子跑了五家厂问出来的行情,数字是大致区间,不同厂上下浮动两成都正常。
| 模具类型 | 常用钢材 | 大概价位 | 常规交期 |
|---|---|---|---|
| 软模、样模 | P20、718H | 5万-8万 | 12-18天 |
| 笔电外壳注塑模 | 2738、718H | 20万-35万 | 30-45天 |
| 连接器级进模 | SKD11、硬质合金 | 8万-15万 | 25-40天 |
| 手机精密结构件模 | S136、2344 | 50万起 | 45-60天 |
便宜和贵的差别藏在看不见的地方。同样的笔电外壳模,便宜的方案用国产P20直接精加工,贵的方案是2738锻打后粗加工、去应力回火、半精加工,留量抛光。前者试模时看着也挺好,量产五万模次以后型腔开始拉伤,A面积粉,客户验货就卡在这。朋友最后选了中档方案,27万出头,模具打了一年多还在稳定出货。试模那阵子他还摸出一条经验:这套模打ABS加PC的料,模温八十度上下收缩率最稳,低了高点应力痕全冒出来。
钢材不是越贵越好,看做什么件。外观件基材用718H或2738就够;导光板、镜片这类透明件得用S136这种耐蚀镜面钢;端子模的冲头凹模才轮到硬质合金上场。对精度等级没概念的话,谈价容易被话术带着走,精密模具的精度等级怎么划分那篇建议开模前先读一遍。
去昆山验厂,我总结的就三步
第一步看机台,慢走丝和镜面火花机齐不齐;第二步看检测室有没有恒温的三坐标;第三步看钳工让不让你现场量试模件。三步走完,一家厂的深浅基本有数了。
机台是硬门槛。做3C精密模,慢走丝基本是标配,主流是沙迪克和三菱的机器;镜面火花机用来打型腔上的深腔窄槽;三坐标检测室必须恒温,门一开温度飘了,测出来的数据就是自欺欺人。那天有家厂的检测室连空调都没有,我们扭头就走,后面报价都懒得听。
第三步最有意思。让业务员把最近做过的同类试模件拿来,卡尺、塞尺自己上手量。3C结构件的位置度公差普遍要求正负0.02毫米以内,好的厂能稳定做到正负0.01。有的厂拿不出件,理由五花八门,客户保密、模具已交付,你听听就好,多看两家自然有能拿的。想一天多跑几家的话,长三角模具城的巡厂路线把昆山周边的分工写得挺全,照着排行程能省不少路。
顺便提醒一句。昆山的厂台资和台干背景的多,报价谈得细,付款卡得也严,三三三四或者五三二是常见节奏,别开口就指望全压尾款。隔壁苏州、无锡的厂验法差不多,苏州模具公司的挑选门道那篇里的标准可以直接套用到昆山。
回到开头那套笔电外壳模。朋友后来又陆续在昆山开了两套模,第二套是软模,用来做市场验证,五万八,十八天交货;量跑起来之后在原来硬模上改了滑块,省下大几万。他原话是这么说的:早知道就该先去产业带转一圈,再决定开什么模。你手里要是也压着一个3C件等着开模,先想清楚产品生命周期有多长,再按上面的档位表对号入座,钱要花在刀刃上。
常见问题
昆山模具厂接小批量订单吗?
接,但要挑厂。软模、单腔模很多厂三到五套起做,专做大厂硬模的厂对微单兴趣不大。报价时直接说明量级和用途,免得来回扯皮。
昆山和深圳的3C模到底怎么选?
做笔电、连接器、精密小件,昆山苏州这片是主场,物流和沟通成本低;做手机整机大模、复杂结构件,深圳东莞的积累更深。先按产品归类,再看哪家离你的装配线近。
3C模具的交期为什么普遍很紧?
产品生命周期短,整机厂的上市窗口卡得死,模具晚一周可能错过整个档期。所以昆山本地厂普遍把试模安排在夜班,T1到T3的修改周期压得很短,签合同时记得把每轮试模的时间写进去。
开模前要不要先做软模?
产品结构没验证过就值得。软模五到八万,能打出真件去做装配和跌落测试,等结构定型再开硬模,返工风险小得多。结构已经很成熟的件,直接上硬模反而省钱。