凉糕模具怎么选?不锈钢方盘与硅胶模的批量脱模实战
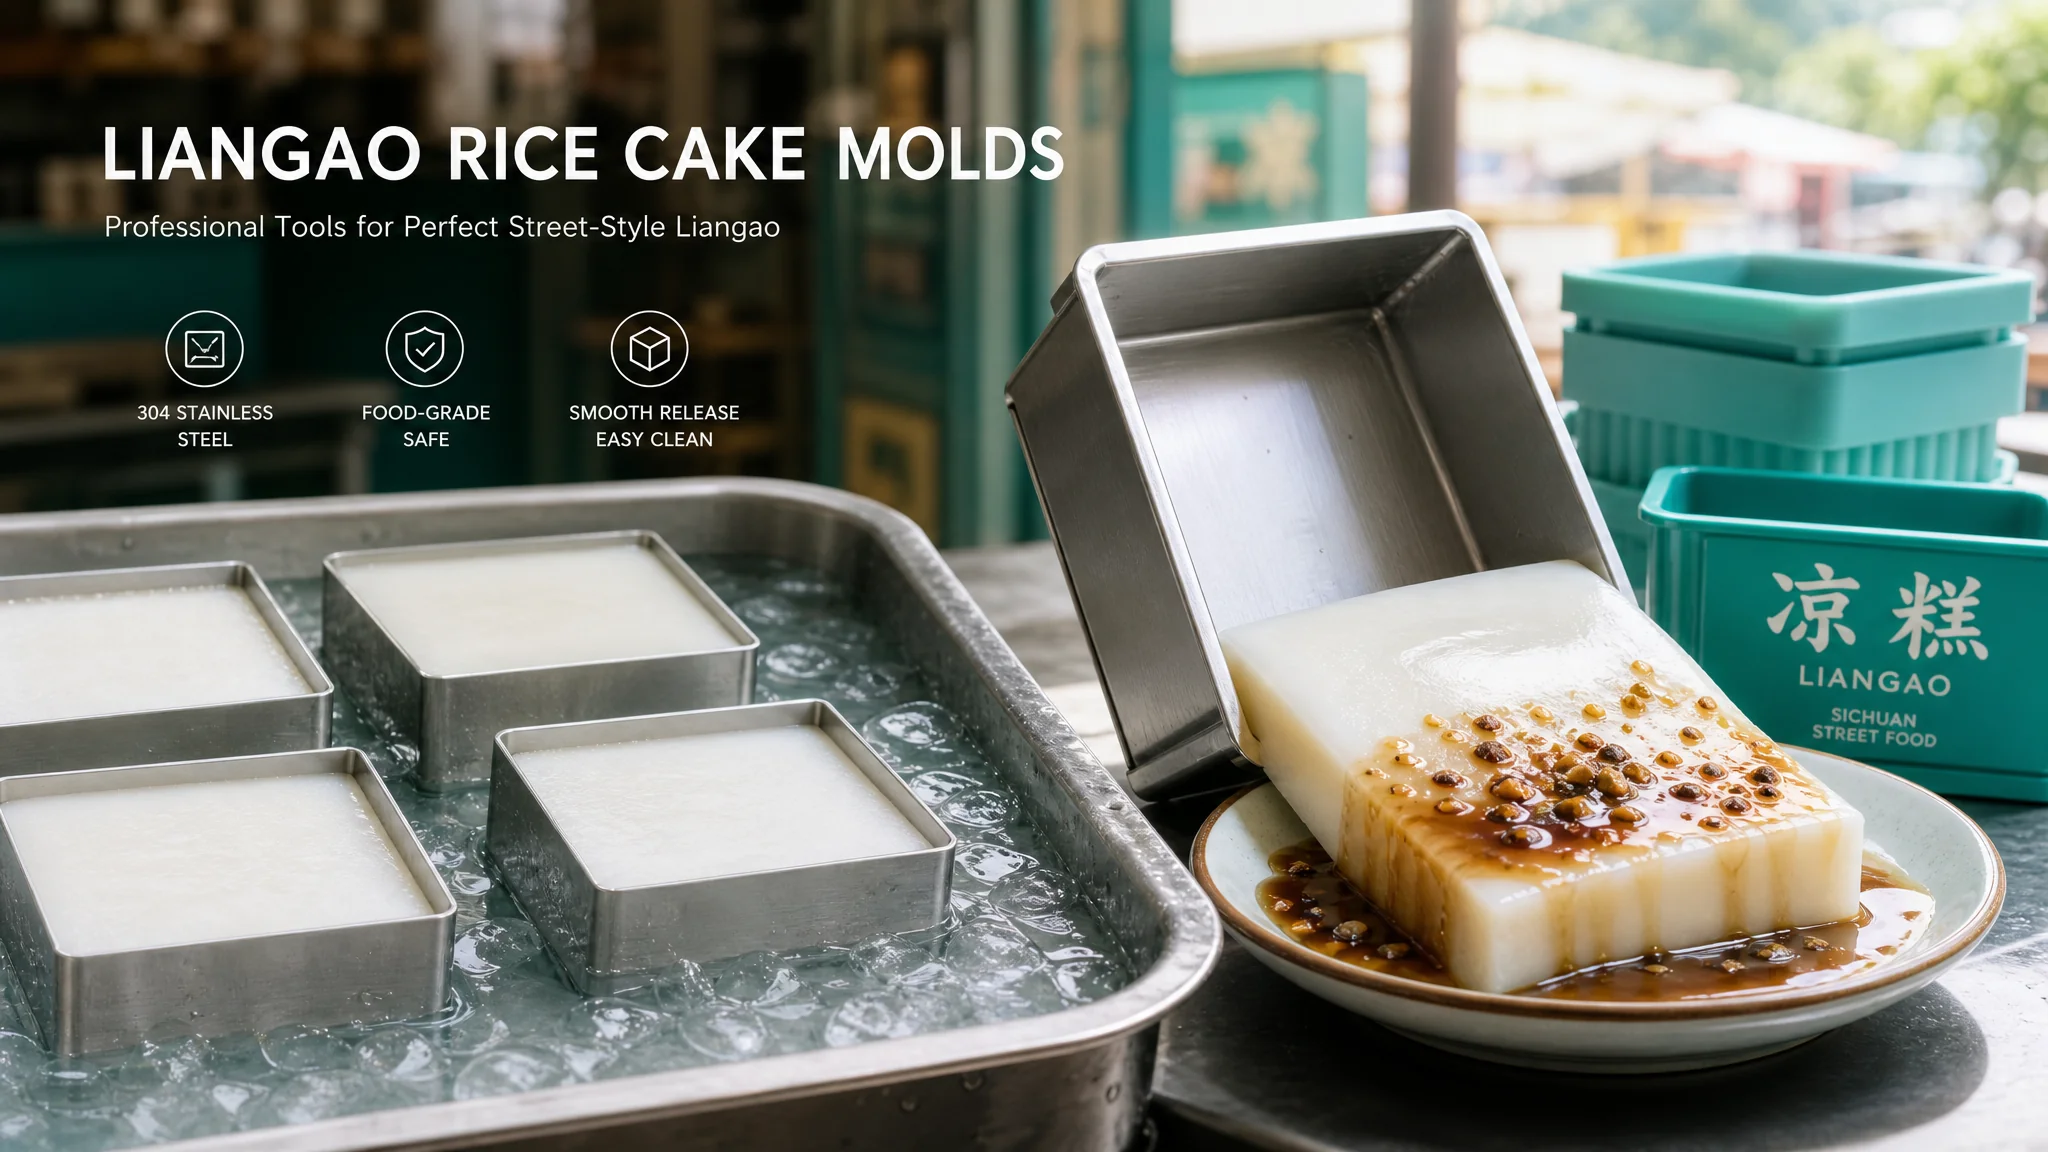
简单说:摆摊批量做凉糕,主力模具选304不锈钢方盘——水浴降温快、一格一盘效率高;小份零售用连孔硅胶模,倒扣一顶就脱,米浆不粘底的秘诀是熟油薄刷加摊凉定型,别拿刚蒸好的盘直接扣。凉糕要的就是那口Q弹,脱模破皮等于白做,模具和手法各占一半。
去年夏天帮一个宜宾朋友盯了半个月凉糕摊,我算是把凉糕模具这点事摸透了。头一天出摊就翻车:四盘凉糕两盘粘底,铲起来底面坑坑洼洼,红糖水一浇全渗进坑里,卖相直接垮掉。客人倒是没说什么,朋友心疼得直嘬牙——一盘米浆的成本是小钱,可摊子上排着队,你这边扣不出来,那边只能干等。
凉糕模具这个词,搜出来一半结果其实是米糕模具、蛋糕模具混着讲的。说实话这两个不是一回事。凉糕是米浆加石灰水(传统做法)点出来的,讲究QQ弹弹、抖一下会晃的口感,常温凉着卖;米糕是发粉或者发酵蒸出来的松软口感,趁热吃。做凉糕对模具的要求集中在两点:导冷要快(要快速降温定型)和脱模要利索(凉糕嫩,一粘就破相)。想系统了解米制糕点模具的朋友,可以先看这篇米糕模具选择指南打个底,我这篇专讲凉糕的脱模和批量生产,不重复那篇的内容。
先给结论,细节后面慢慢拆。
凉糕模具就三类:不锈钢方盘、硅胶模、一次成型的连孔模
市面上的凉糕模具主要就三种:不锈钢方盘(批量主力)、食品级硅胶模(小份零售)、塑料或不锈钢连孔模(一份一孔)。摆摊选不锈钢方盘,出品快、抗造、坏了不心疼;门店做精品小份选硅胶,造型好看脱模稳。三类的差价挺大,不锈钢方盘十几块到三十几块一个,一套食品级硅胶模五十到一百出头。
先说不锈钢方盘,摆摊的主流选择。尺寸常见的是20×30厘米和25×35厘米两种,深度2.5到3厘米——别小看深度这个参数,太深了中心凉得慢,等里面定型了表层已经发硬,口感就不对了。挑的时候认准304不锈钢,跟烘焙模具一个道理,这点在蛋糕模具材质对比里讲得细。杂牌的201不锈钢用一阵子表面会起黑斑,接触酸性红糖水的时候尤其明显。我朋友那批便宜方盘就是这种情况,用了一个夏天,盘底花得没法看。
硅胶模的看家本领是脱模。凉糕定型之后把硅胶模从四个角往里推一推,整块糕就松了,倒扣过来一顶,完完整整一块,边角都不带破的。这是不锈钢方盘做不到的——方盘脱模要么扣、要么铲,手不稳就破皮。但硅胶有个短板:导冷慢。同样泡冰水,不锈钢方盘里外全凉透大概15分钟,硅胶模得25分钟往上。摆摊追求翻台速度的,这个差距很实际。
连孔模是折中方案。一板几十个小格,米浆一次浇完,蒸好整板晾凉,按孔切块或者整顶出来。小份卖的摊子用得顺手,缺点是清洗麻烦——几十个孔洞每个都得刷,收摊之后刷模具刷到怀疑人生这件事,我亲眼见过。
米浆不粘底,靠的不是模具是预处理
不粘底的核心是熟油薄刷,不是狂倒油。凉糕米浆含水量高,生油挂不住盘底,蒸的过程里油会浮上来,等于没刷。把食用油烧到冒烟放凉,用刷子薄薄抹一层,再倒米浆,脱模成功率立刻从六成上到九成以上。剩下一成靠下面这些细节兜底。
熟油这步是朋友那边的老师傅点醒的。他说生油"压不住"米浆,我一开没听懂,后来想明白了:生油黏度低、附着力差,米浆一倒进去油就被挤到边上去,盘底中间那块等于裸奔。烧过的油分子结构变了,能服帖地挂在盘面上形成一层膜。多刷行不行?不行。油厚了凉糕底面会起皱,像橘皮一样,还容易打滑移位。标准就是"盘面看着有光、流动不成股"。
再补三个不粘底的边角技巧。第一,米浆倒之前用细筛过一遍,没磨开的米疙瘩沉在盘底,蒸完就是粘底重灾区。第二,蒸好别急着动,连盘端出来放十分钟,让表面先收一下皮再进冰水,直接进冰水表层会骤缩开裂。第三,脱模前拿薄刀沿盘边划一圈,凉糕收缩率不大,但边角那一点点粘连带破一整块,划一圈两秒钟的事。搞烘焙的朋友对这些应该眼熟,跟月饼模具的使用技巧里防粘的思路是相通的,只是凉糕嫩得多,下手要更轻。
QQ弹弹的口感,模具占一半功劳
凉糕的Q弹来自米浆里的支链淀粉糊化后快速定型,模具决定定型速度。水浴降温的不锈钢方盘定型快、组织紧,弹性明显比自然摊凉的好;蒸屉里慢慢凉下来的凉糕发塌发黏,抖一下晃不起来。这不是玄学,是有原理的。
凉糕用的米讲究支链淀粉含量高,籼米直链淀粉多,做出来的凉糕偏硬偏脆,一夹就断;宜宾那边传统用当地桂朝米配石灰水,成品是那种duang duang的手感。石灰水的作用是让米浆pH值升上去,碱性环境下淀粉糊化更彻底,这跟广式濑粉、云南米豆腐是一个路数,维基百科上关于凉糕的词条也提到过川渝凉糕用籼米加碱的传统。淀粉糊化背后的机制,英文维基百科的Starch gelatinization(淀粉糊化)条目讲得很清楚,为什么快速降温能锁住弹性,答案就在糊化淀粉回生那一节里。现在不少摊子用市售的凉糕粉,本质是米粉预混了碱粉,稳定性比自己调石灰水好控制——石灰水浓度没经验真的掐不准,浓了苦、淡了不凝,朋友第一锅就废在这上面。
模具这边能做的是把"快速定型"执行到位。我的实测流程:方盘蒸透(大火12到15分钟,米浆厚度2厘米以内),端出静置10分钟,然后整盘坐进冰水盆,水面到盘身三分之二,15分钟换一次水,总共40分钟左右里外凉透。判断标准土一点——手指背贴盘底不觉得温,就可以脱模切块了。自然摊凉要两个多小时,成品弹性差一截,这是同一批米浆两种降温方式对比出来的结果,不是理论推演。
硅胶模这里有个反直觉的点:定型慢的硅胶模做出的凉糕反而更糯一点、弹性弱一点。喜欢"弹牙"口感的别全用硅胶。我朋友的摊子最后是混着来的——方盘出大块切块的,硅胶模出一口一块的小份。
摆摊批量生产:一个摊位到底要备多少模具?
按一个日均卖两百份的凉糕摊算,不锈钢方盘备12到16个,硅胶模备6到8板,两班倒着用就够。核心逻辑是模具周转时间决定备货量:一盘从进蒸柜到脱模完收干净,全流程大概一个半小时,备货量=高峰期出糕速度×周转时间,再留两成的损耗余量。
这笔账我陪朋友算过一晚上。他的蒸柜一层放两个方盘,六层,一炉12盘。高峰期是下午两点到四点(川渝夏天,下午吃冰粉凉糕的人最多),两小时要出差不多一百二十份。一盘切块能出8到10份,也就是两小时要出15盘左右,一盘周转一个半小时,倒推下来同时在流程里的盘子至少12个,加上摔了磕了的损耗,备16个不慌。硅胶模那边周转更慢(降温25分钟起步,清洗还费劲),但他小份单价卖得高,一天出六七十盒,备8板轮着来。
批量场景还有三个容易忽略的坑。一是叠盘——蒸好的方盘不能趁热叠,底下那盘受压会渗水,表面被压出印子,正确做法是架起来晾,四个角的支撑点要平。二是运输,出摊路上方盘摞着颠,凉糕在盘里移位,用3厘米深的比2厘米深的稳当很多,这就是我前面说别选太浅的原因之二。三是清洗,别用钢丝球刷不锈钢方盘,划痕一旦密了就是永久粘底点,旧划痕盘留着做米豆腐、弃用做凉糕,是老师傅的原话。
说到成本,摆摊级别的凉糕模具投入真不大。16个304方盘加8板硅胶模,全部下来六七百块的量级, 按200份日销的流水,两三天回本。这跟工业模具动辄几万几十万的投入完全是两个世界,不过"周转率决定模具配置数量"这个算法是通用的,跟注塑厂算一模一样,想理解产线怎么排的可以看模具寿命管理那篇,思路能对上。
常见问题
凉糕模具用不锈钢还是硅胶好?
摆摊批量出货选不锈钢方盘,降温快、皮实、坏了便宜好补;做精品小份、要造型的选硅胶模,脱模干净漂亮。预算只够买一样,先买不锈钢方盘,硅胶可以后面慢慢添。我朋友的摊子两种都有,主力还是方盘。
为什么我的凉糕脱模总粘底破相?
九成是油没刷对。生油直接刷等于白刷,得烧成熟油放凉再薄薄抹一层。剩下的可能是米浆没过筛、没摊凉就硬扣,或者模具用钢丝球刷出了划痕。对照上面说的三点挨个排查,基本都能解决。实在不行换个新盘试试,旧盘的划痕是救不回来的。
做凉糕能用蛋糕模具代替吗?
应急可以,长期不建议。阳极蛋糕模表面有微孔结构,米浆钻进去粘得死死的,我第一盘就是拿蛋糕模做的,废了一整盘。不粘涂层的蛋糕模倒是能脱,但涂层怕铲,凉糕切块你总得用刀,涂层划花了更麻烦。老老实实买个专用方盘,二十来块的事。
一个凉糕摊前期模具要花多少钱?
纯凉糕摊,方盘加硅胶模加蒸柜配件,模具部分六七百块够用,搭配冰粉一起卖的话再加几个冰粉桶和一次性打包盒,一千出头能开张。别在这上面省,模具是凉糕摊的核心生产资料,最不济也是消耗品里最该花钱的。
最后说点个人倾向:如果只买一样,我站不锈钢方盘。硅胶模好用是好用,但摆摊场景下效率就是钱,方盘降温快这一条就值回票价。顺便提醒一句,夏天过完了别把模具随手一堆,方盘洗净晾干竖着放,硅胶模撒点淀粉装袋,来年拿出来还是好的。觉得有用的话分享给做小吃的摊主朋友——这个小生意里,信息差就是成本差。