模具制作流程全记录:从询价到出货,每一段卡在哪我给你标出来
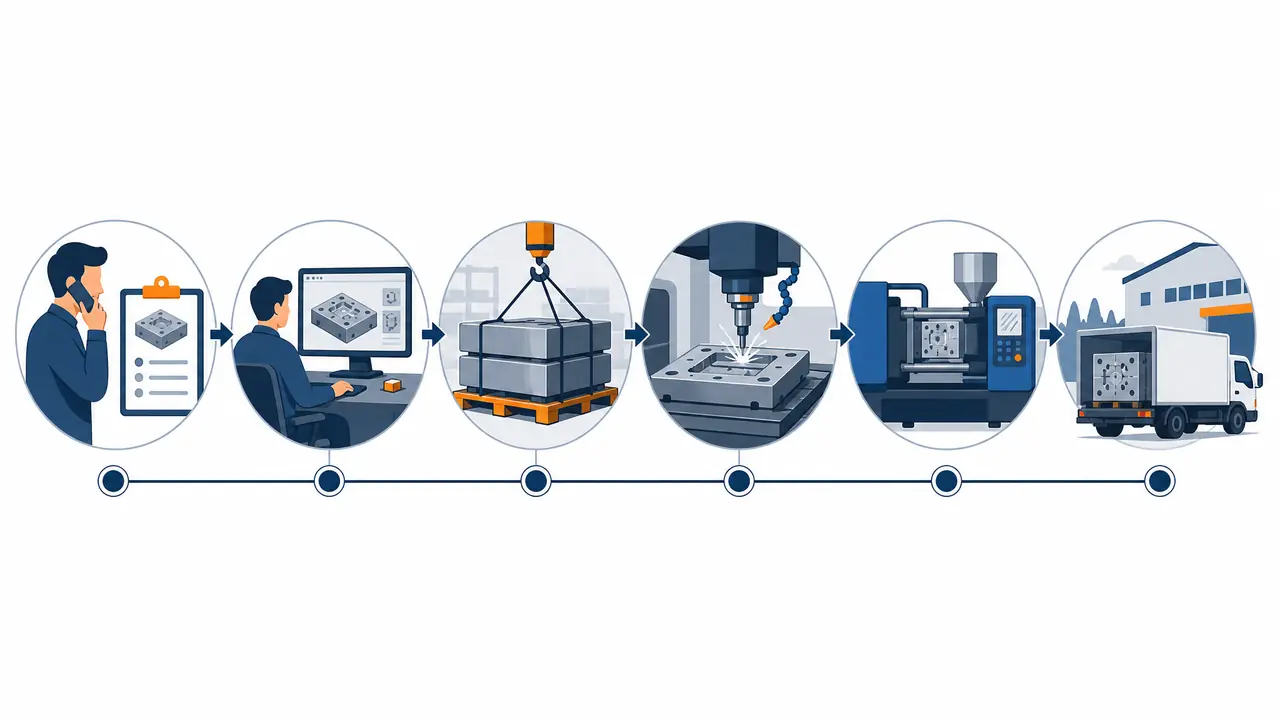
把话放这儿:一套塑胶模从询价到出货,顺的话45天,不顺能拖到90天,卡进度的地方九成不在机床,而在图纸确认、DFM签字和热处理排队这三件事上。下单前把试模次数和改模计费写进合同,比天天催厂里加班管用得多。
上个月有个做蓝牙耳机壳的客户,第八周还在问我模具做到哪了。我把他的订单从报价单到出货单的日期拉出来一对,他自己的DFM确认压了九天,比我们车间耽误的还多。他就一句话回我:我以为下了单你们就该一直干活。
这就是大多数客户对模具制作流程的误会,以为它是一条匀速的流水线。实际不是。它是分段走的,报价、评审、设计、备料、加工、试模、出货,每段之间都有闸口,闸口不打开,后面的机床只能闲着。我跑了五年跟单,把每段的天数和最容易卡住的地方记在本子上,这篇就照着这条时间线给你捋一遍。
报价和评审这一周,卡的是信息不是价格
从询价到签约正常3到7天,拖时间的从来不是算价本身,是产品图缺拔模角度、塑料牌号没定、年产量说不清这三件事,信息齐了报价半天就能出。
客户发来一个3D图问一套模多少钱,这种单我一般不敢直接回。耳机壳这种小件,一模出八腔还是十六腔,用P20还是718H,价格能差出小两万。图纸要是没标拔模角、没标收缩率,设计就得先猜,猜错了后面全是返工。所以我拿到图先做三件事:确认料、确认腔数、确认产量,缺哪样追哪样。
评审会在厂里就是十分钟的事,生产、设计、采购凑一块儿过一遍能不能做、机台排不排得开。真正的功夫在报价单上,材料费、加工工时、设计费一笔一笔列清楚。模具报价是怎么算出来的?材料、工时、设计费构成详解这篇把账拆得很细,客户砍价之前我都建议先看一眼,知道哪笔动得了、哪笔动不了。
这一段最容易翻车的是口头确认。有客户电话里说就用718H吧,回头合同上又写S136,一吨钢料差价摆在那儿。我的规矩是所有材料确认都走邮件或者微信文字,截图存档。麻烦吗?麻烦。可比扯皮便宜。
设计和备料这两段,能并行就别串行
DFM确认加3D结构设计一般占7到15天,模架钢料采购3到10天,会排期的厂在你签字当天就下单模架,两头并行能省出五六天。
DFM报告是我见过被客户压得最狠的一环。壁厚、拔模、浇口位置、顶针印在哪个面,报告发过去,客户内部开个会就是三四天,转给外观设计部门再压三四天。我手上拖得最久的一单,DFM挂了十九天,那边始终没人签字。所以说这套流程的天数,一大半不是死在厂里,是死在等回复上。
设计这边反而是快活。分模、排位、出图,熟练的设计师四五个工作日能交一套中等复杂度的图。钢料采购就看命,718H、P20这种常规料本地两三天到货,S136、8407碰上钢厂没库存,期货等十天半个月都正常。所以我在合同里都会加一句:客户确认超五天的,交期顺延。白纸黑字,比什么都好使。
想看整个开发过程每一步的门道,模具开发周期要多久?从评审到T1的真实时间线写得比我系统,尤其评审那一段,跟我的账对得上。
从开粗到T1试模,热处理排队能吃掉一周
开粗、热处理、精加工、放电到T1试模通常占整个交期的一半,约35到45天,热处理外发排队和电火花深腔加工最容易超期。
钢料进厂先开粗,六面铣留量,接着看用什么钢。用预硬料比如718H,出厂硬度就在HRC30到36,不用淬火直接精加工,能省7到10天。用S136这种淬硬料就得外发热处理,热处理厂排单一排队就是一周起,旺季更狠。去年十一月我们一套模在热处理厂压了十二天,客户天天打电话,我电话都打软了。
精加工CNC到位,型腔公差控制在±0.02毫米以内。浅腔直接铣到位,深腔或者有骨位的得上电火花。火花机是全厂最挤的设备,一台机一天干不了几件活,铜公打深腔一点点烧,急不来。抛光看要求,普通雾面抛到1200号砂纸就收手,要镜面A1级的时间直接翻倍。
装配完上机试T1,机台还得协调,大吨位机就那么几台,运气不好排到三天后。试出来的样件拿卡尺和三坐标量,收缩率放得不准,尺寸就超差。这一段的判断逻辑,模具调试调什么?试模参数与修模的判断顺序讲得比较透,师傅调机先动哪不动哪,看那篇就懂了。
把整条时间线摊开看就是这样,我也常拿这张表发给客户,让他知道每一段在等什么:
| 阶段 | 正常天数 | 最容易卡在哪 | 下单方要盯的 |
|---|---|---|---|
| 报价评审 | 3-7天 | 图纸不全、材料没定 | 图纸版本号 |
| DFM与设计 | 7-15天 | 客户确认拖一周以上 | DFM签字日期 |
| 模架钢料 | 3-10天 | 特殊钢等期货 | 材质证明书 |
| 加工热处理 | 20-35天 | 热处理排队、放电超期 | 每周进度照片 |
| 装配试模 | 5-10天 | 机台协调、参数摸索 | T1样件与尺寸报告 |
| 修模出货 | 5-15天 | T2反复、验收标准不清 | 验收条款 |
T1之后到出货,磨的是耐心也是条款
T1一次通过是运气,改两轮是常态,每轮3到7天,合同里写清送几次试模、改模怎么计费,出货这一段就不扯皮。
T1打出来的件,十个里九个有点毛病:披锋、缩水、顶针印、熔接痕。小毛病调参数就能救,模温从60度提到80度,保压多加两秒,缩水印淡下去一大半。伤到钢的就得分模改,烧焊补料再重抛,一轮下来少说五天。改模计费一定要在合同里写死,不然甲方觉得是你设计失误该免费,你觉得是他中途改需求该收钱,扯起来没完没了。
出货方式也得提前说好。有的客户要求模具留厂里帮他注塑,那要谈模租和保养归属;有的要发走,木箱、防锈油、运费保险,一套流程走完又是三五天。验收标准最好附上双方签过字的极限样件,省得货到那边又说不对版。
回到那个耳机壳客户。后来我把他的时间线一张张截图发过去,他看完自己先笑了:他压了九天确认,热处理压了六天,真正车间干的活一天没耽误。这套流程说白了就是一段一段接力,谁掉棒都到不了终点。下次你催模具之前,先问问自己这边的签字到哪一步了,说不定进度就压在你自己桌上。
常见问题
模具制作流程里哪一步最不能省钱?
设计和钢材,没有之一。设计省五千,后期修模可能搭进去三万;钢材降一档,模次寿命直接砍半。热处理倒是可以货比三家,但千万别找没资质的小作坊,硬度不匀比贵更坑。
客户只给样品没有图纸能开模吗?
能,先三维扫描抄数再建模,扫描加建模一般多收两三千,工期多四五天。但样品本身有缺陷的话,抄数会把缺陷一起抄进去,开模前最好把要改的地方标清楚。
T1试模通过就能马上量产吗?
看产品。结构简单的连打五百模稳定,就能移交生产。外观件或者精密件一般要T2甚至T3,把收缩和披锋彻底调干净,着急上线的话至少预留两轮修模时间。
为什么两家厂报的交期能差半个月?
大概率是热处理和外协安排不一样,还有的设计部排单满,图纸出得慢。报价时直接问对方三件事:预硬料还是淬硬料、热处理外发还是自有、设计现在排到第几单,问完虚的交期自己就露馅了。