模具模型和实物差多少?手板样品与量产件的边界
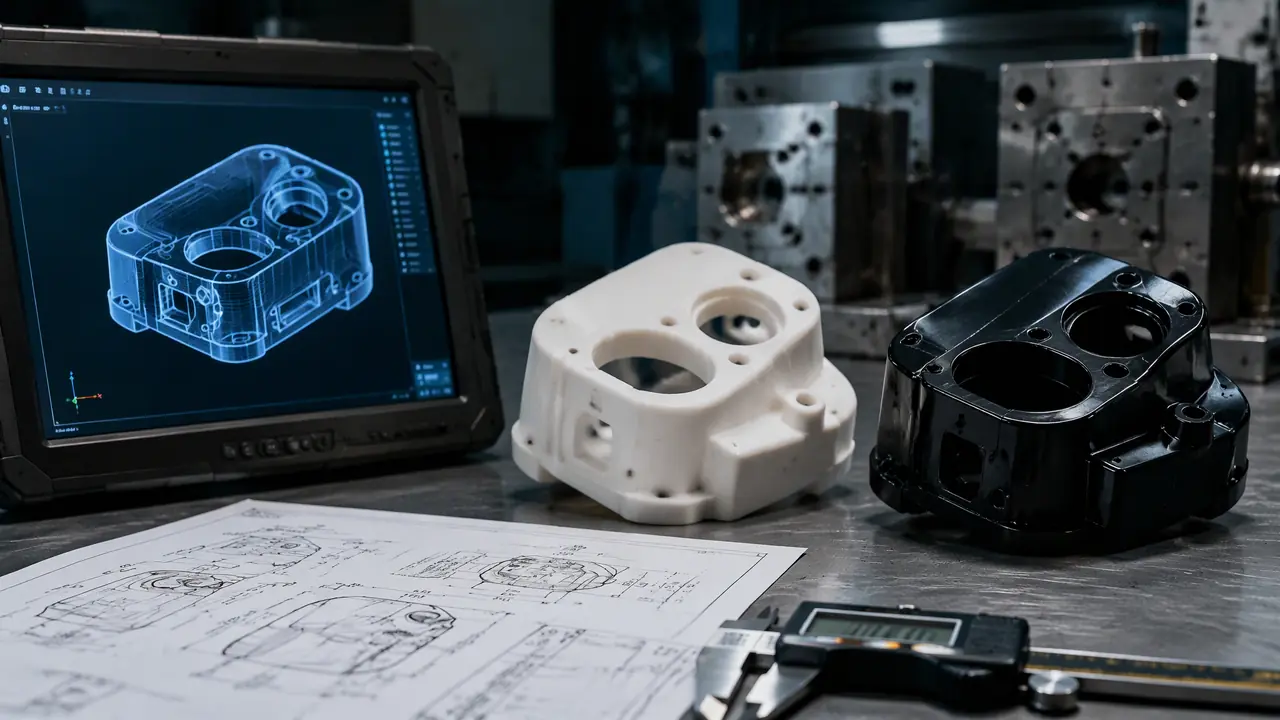
先说结论:模具模型和实物的差距,主要卡在收缩率、脱模斜度和批量工艺这三处。手板样品只能验证外观和装配,验证不了批量稳定性。开工前先把量产材料的牌号钉死,再决定要不要开模。
模具模型和实物之间到底差多少?我第一次被这个问题刺到,是三年前一个家电外壳项目。3D模型里卡扣严丝合缝,手板装配一次通过,结果量产第一批两百多套,卡扣全部偏了近0.3毫米,底座死活扣不上。客户盯着我们问:模型不是你们自己画的吗?这话没法接。
后来复盘,问题出在收缩率上。模型按ABS大概0.5%的收缩放尺寸,量产时客户换成了收缩率接近2%的PP,型腔没跟着调,孔距直接缩水。图纸没错,料错了。这事之后我报价前必问一句:量产用什么牌号的料?答不上来,我就不敢按模型直接放尺寸。
模具模型到实物,中间隔着三道坎
模具模型是按理想参数画出来的几何体,实物是真实材料在温度、压力、时间里成型的结果,差距从画图那一刻就埋下了。区别只在于你有没有提前算进去。
第一道坎是收缩率,也是最常见的一坎。常用塑料的收缩率跨度很大:ABS大概0.4%到0.7%,PP要1.5%到2.0%,POM能到2%以上,加玻璃纤维改性的还能再压低一截。同一个模型,按哪种料放尺寸,型腔就差出百分之几,对300毫米的外壳来说就是好几毫米的事。第二道坎是脱模斜度,屏幕上那零点几度看不出来,实物上就是顶白和拉花,深腔件还容易粘模。第三道坎是工艺本身:注塑的熔接线、缩水痕,冲压的回弹,压铸的气孔,模型里一个都没有,实物里一个都躲不掉。
所以现在看客户发来的模型,我习惯先盯三个地方:壁厚均不均匀,卡扣和孔位留没留收缩补偿,骨位厚度有没有超过主壁的三分之二。这三处过了,模型落地就成功了一半。
手板样品和量产件的边界画在哪
手板样品回答的是"长得对不对、装不装得上",量产件回答的是"十万个件能不能都这样",边界就在批量稳定性。拿手板的结论去推量产,是行业里最常见的误判。
两种件做出来的路子完全不同。手板是单件加工,CNC雕出来、3D打印打出来,或者硅胶复模翻出来,尺寸精度跟着设备走,CNC做手板能稳定到±0.05毫米左右。量产件从模具里出来,精度等于模具精度减去收缩补偿的误差,再叠加工艺波动,先天就多一层不确定性。差异我整理成一张表,比文字直观。
| 对比项 | 手板样品 | 量产件 |
|---|---|---|
| 成型方式 | CNC雕刻、3D打印、硅胶复模 | 正式模具批量注塑、冲压或压铸 |
| 材料真实性 | 近似料或同牌号板材,内应力状态不同 | 量产牌号原粒,含批间波动 |
| 精度来源 | 设备精度,CNC约±0.05毫米 | 模具精度加收缩补偿,受工艺波动影响 |
| 能验证 | 外观、装配关系、干涉检查 | 收缩变形、批量良率、成型周期 |
| 验证不了 | 收缩变形、批量一致性、模具寿命 | 它自己就是最终答案 |
| 成本周期 | 几百到两千出头,三到五天 | 中小注塑模几万起步,试模到交模两三周 |
表里最容易被忽视的一行是"验证不了"。手板验证不了收缩变形,因为单件加工根本没有收缩补偿这个环节;也验证不了批量一致性,十件手板全是一个状态,十万件量产就不止一个状态了。
价格和周期也差着一个量级。CNC手板一件几百到两千出头,三五天交货;硅胶复模一套模能翻十几件,单件成本更低。量产这边,中小型注塑模三万到八万是常见区间,汽车覆盖件模几十万起步。拿手板的钱和开模的钱直接比没有意义,该比的是返工风险。项目赶时间想跳过传统手板的,可以翻翻之前写的快速模具:3D打印和软模怎么用在打样上,那边讲得更细。
手板过了关,量产为什么还翻车?
手板没有收缩环节,也没有批量工艺波动,它过关只证明设计意图成立,不证明模具能不走样地把意图复制十万次。中间隔着试模这道真正的分水岭。
我见过最典型的一单,锁具外壳,手板用CNC做的ABS,装配、外观全绿。开模量产用了同牌号注塑料,内骨位缩水,表面一摸一个坑。骨位做到2.0毫米主壁的1.5毫米厚,超出了三分之二这条线,缩水就是这么来的。手板是整块料雕出来的,骨位再厚也缩不了,因为它没经历过熔融再冷却。
3D打印手板的坑更深一层。光固化树脂做的外观件,手感比注塑件还润,但你把它放进六十度的烘箱,半小时就翘。注塑件耐温八十度往上随便考。硅胶复模也一样,翻出来的料和真料性能差着档次,做功能测试基本白测。所以手板我默认只信三样:形状、装配关系、干涉检查,别的都得等量产件说话。
真正见分晓是在试模。模具第一次合模出的T1件,才是这个模型在真实材料、真实工艺下的第一份成绩单。从T1改到T3再交模,行业里算正常节奏,我们那个卡扣偏0.3毫米的项目,改模花了两万出头,前后搭进去三个星期,全部折在没提前对收缩率这一步上。开模每一步在干什么,这篇塑胶模具开模流程里捋过一遍,这里不展开。
回到开头那单生意。客户后来在验收单上加了一条:每套模开模前提交DFM报告,收缩率按量产牌号确认,这一条至今还留着。模具模型是承诺,手板是排练,量产件才是正式演出,三者的边界想清楚了,钱才不会花在返工上。你手上要是有画好的模型,第一步不是找报价,是把量产材料的牌号和使用工况钉死。
常见问题
手板样品是不是可以完全跳过?
结构简单、外观没要求、手里有同系列老产品的量产数据,可以直接开模,省下的手板费是真金白银。但外观件和装配关系复杂的产品,手板千万别省,一趟改模费普遍是手板费的好几倍,工期还得再搭进去。
3D打印手板能不能代替量产件做测试?
只能做装配和外观验证。光固化树脂偏脆,受热容易翘,尼龙烧结件的强度和注塑件也有差距。跌落、耐温、疲劳这类测试必须等量产工艺的真料件,拿手板测出来的数据会误导判断。
模型已经画得很细了,为什么模具厂还要收DFM分析的钱?
因为DFM看的不是画得好不好,是能不能稳定做出来。拔模斜度够不够、骨位会不会缩水、卡扣方向能不能正常脱模,这些在模型上都是合法几何,到模具上就是改模风险。这笔钱相当于买保险,比事后改模便宜太多。
手板和量产件尺寸差多少算正常?
没有统一答案,得看位置。外观配合面差0.1到0.3毫米就可能装出缝隙,必须对着量产料核对;不配合的自由尺寸,放宽到正负0.5毫米也不影响使用。关键看这处尺寸在装配里扮演什么角色。