纸塑模具是什么?蛋托纸托的成型
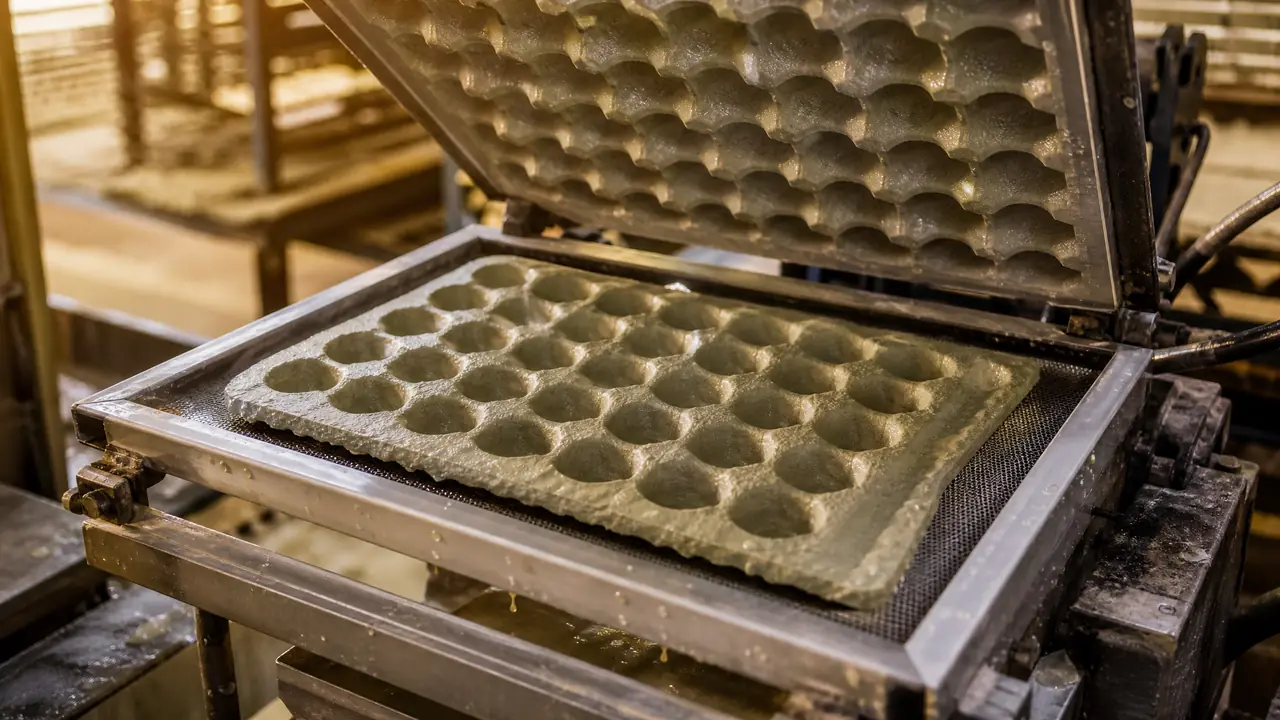
先说结论:纸塑模具就是给湿纸浆定型的滤网模,蛋托纸托靠真空吸浆加烘干两步成型。模具材质决定成本和寿命,想上生产线,先把铝模塑料模这笔账算明白再谈设备。
上个月陪朋友去看蛋托生产线,老板指着车间里那排布满小孔的模子说,这就是纸塑模具。说实话,它跟我脑子里注塑钢模的样子差得远,更像两块筛网对扣在一起。判断也先放这儿:蛋托纸托这类产品,模具本身不是花钱大头,干燥环节才是,很多人第一笔预算就砸错了地方。
那天我在车间待了一下午,从碎浆机一路看到热压机,把整条线从头到尾过了一遍。这篇就把纸塑模具的结构、蛋托成型的完整流程,还有铝模和塑料模怎么选,一次讲清楚。
纸塑模具的结构:上下两半模,中间一张网
纸塑模具是上下配对、型面包着滤网的多孔模,靠真空负压把纸浆里的水抽走、纤维留在模面上成型。它不干切削也不干注塑,唯一的本事就是让水从浆里走、把纤维拦下来。蛋托模通常三十腔一版,一次出三十枚蛋位的托。
拆开看更直观。上模和下模的型面上都包着一层滤网,网眼透水但不透纤维,模体上钻了几百个吸气孔,接真空泵。吸浆的时候负压一拉,水被抽走,纸纤维均匀糊在网面上,湿坯厚度大概两到三毫米。模体材质有铸造铝合金的,有铝板整体数控铣的,便宜的小厂还有用工程塑料浇的,这个后头细说。
滤网是耗材。网面用久了会被浆里的砂粒磨出大眼,吸出来的坯就开始挂浆、拉毛,行业里普遍几个月到半年换一次网,一套网几百块。别小看这笔钱,量大了也是成本。开孔率这个参数定模具的时候就要谈好,蛋托模大多做到百分之二十几,孔太密坯子容易粘模,太疏了吸浆慢,都是拿产量换的。
很多人把它跟吸塑模具混为一谈,别急,两者只是共用真空这个原理。吸塑是加热塑料片材再吸附成型,吃的是塑料;纸塑吃的是纸浆,湿法成型。想看塑料那边怎么玩的,可以翻翻这篇吸塑模具与真空成型的应用全解。
蛋托是怎么成型的?从废纸到入库五步走
蛋托成型走制浆、吸浆、转移、干燥、热压五步,其中浆液浓度和真空负压两个参数直接决定成品质量。设备反而不复杂,碎浆机、成型机、烘道、热压机,一条小线占地不到两百平方。
我按那天看到的顺序捋一遍。废纸先进碎浆机加水打碎,浆液浓度调到百分之一上下,一吨水兑十公斤左右的干浆,稀得像米汤。浆泵把浆送进成型槽,模具沉进去,真空泵一开,负压拉到负零点零五兆帕左右,吸个三十到四十秒,湿坯就贴在模面上了。
转移动作是个细节。湿坯太软,直接抓会破,所以纸塑线都配一套转移模接力,把湿坯从成型模递到烘板上去。我在旁边看了半天,这个交接的节奏得调得很准,快半秒坯子撕边,慢半秒回浆。
干燥是全线的成本大头。南方小厂不少还在用晒场加燃煤烘房的组合,看天吃饭;正经点的上多层金属烘道,温度一百到一百二十度,走十几分钟出来含水量就压到百分之十以下。最后过一遍热压机,一百五六十度压个二十秒左右,把棱压出来、把毛边压光,蛋托才算能码垛。
那天我拿手机掐了个表,往复式成型机一个完整循环五十五秒上下,一次出三版三十枚的蛋托。按这个节奏,一台成型机配一条烘道,一天做三四万只不成问题。数字是我在现场掐的,厂与厂之间差距不小,你当参考就行。
铝模还是塑料模?这笔账按产量算才不亏
日产两万只以内,塑料模完全够用;订单稳定往量产走,就直接上铝模,两者寿命差着好几倍。塑料模便宜见效快,铝模贵但撑得住班次,没有谁绝对正确,看订单量说话。
我把那天问到的行情放这里,仅供参考。
| 对比项 | 塑料模(ABS类) | 铝合金模 |
|---|---|---|
| 单套价格 | 几百到一千出头 | 三十腔一版两三千起步 |
| 正常寿命 | 一年上下,怕烫怕晒 | 三五年起步,保养好更久 |
| 开孔精度 | 浇注成型,孔位误差偏大 | 数控铣出来,孔位齐整 |
| 适合谁 | 试水的小作坊、打样 | 天天两班倒的量产线 |
我的偏向很明确:只要订单稳定,铝模多花的钱一年就赚回来了。塑料模用半年孔眼就开始糊边,吸浆明显变慢,我朋友的厂去年换过一轮,换完之后循环时间从六十秒压到五十秒出头。这是他用下来跟我讲的,钱花在哪看得见。
放进成型工艺的大盘子里看,纸塑属于湿法模塑这一支,跟注塑、冲压、压铸都不是一路人,吃的是纤维,出的是缓冲件。成型工艺的对比我之前写过一篇,感兴趣的可以对照着看:四大成型工艺的成型模具分类对比。
回到开头那个判断。模具是纸塑线上最不容易出错的一环,图纸定了、孔率定了,它就在那儿闷头干活;真正天天折磨人的是浆浓度和烘房温度。想上蛋托线的朋友,先把干燥方案和场地算清楚,再去谈模具,顺序反了容易被报价单牵着走。
常见问题
纸塑模具除了蛋托还能做什么?
能做的不少。工业品的内衬缓冲托、水果托、咖啡杯托、育苗钵,原理一模一样,换一套型面模就行。区别在干燥,挑外观的产品基本都得走热压,晒干那种只适合蛋托这类不讲究脸面的东西。
一套蛋托纸塑模具大概多少钱?
塑料模单套几百块,铝模三十腔一版的两三千起步,整套线随腔数和版数往上翻。这个行情是我听来的大概数,厂与厂差价能到三成,下单前多问两家总没错。
自己在家能用纸塑模具做蛋托吗?
玩可以,别指望产量。废纸泡碎团成浆,拿细筛网压个形状,晾干就是一只歪歪扭扭的蛋托,做手工没问题。厚度不匀、强度差这两个坎,家里那点设备过不去,要货直接买成品更划算。
模具开孔率是不是越高越好?
不是。孔率高吸浆快,但坯面容易留网痕,细纤维也会被抽走,纸托表面发毛。蛋托模的开孔率行业里大多控制在百分之二十几,兼顾速度和表面。你要是定制模具,这个参数记得写进合同。