塑料齿轮模具齿形精度怎么做?收缩补偿与试模修模实战
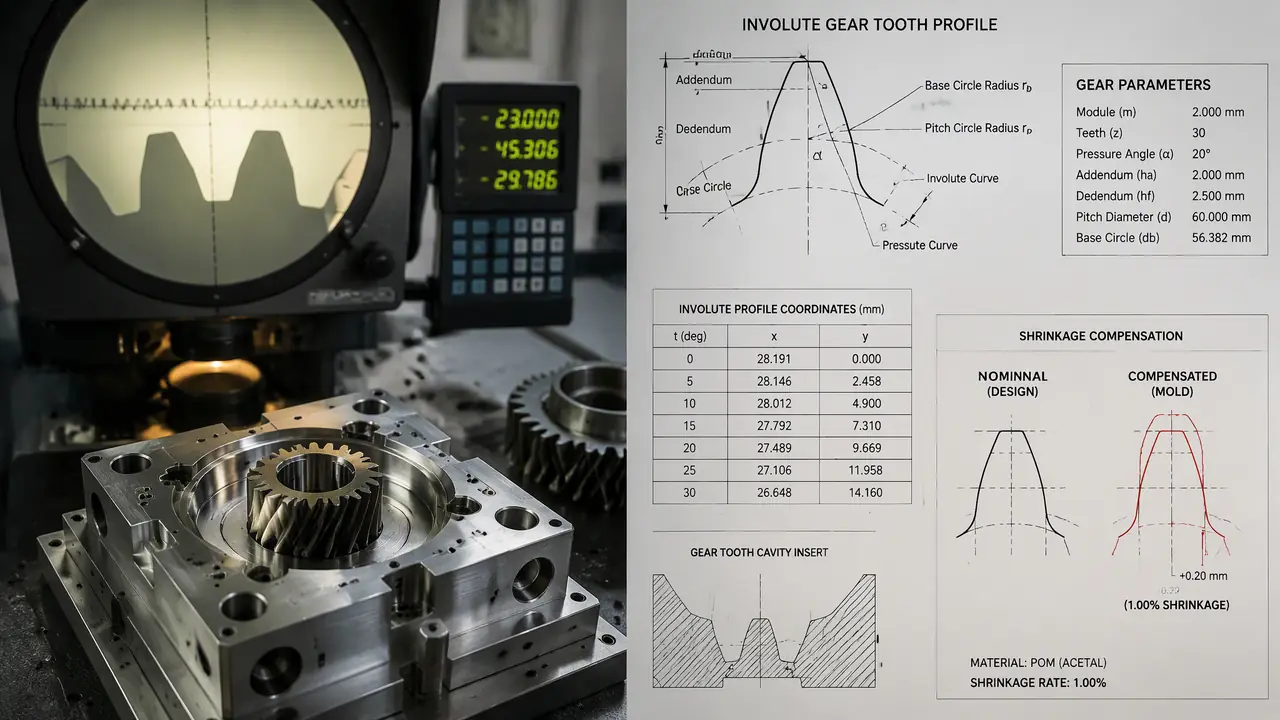
这事儿得拆开说:塑料齿轮模具的难点不在把齿铣准,而在把收缩算准。收缩率只是起点,齿形各向收缩不均才是咬合噪音和卡死的真凶,试模后的双啮数据才是修模的依据。这篇把我这套补偿加修模的流程拆开讲,照着走能少试一轮模。
上个月厂里接了套翻修活,模数一的塑料齿轮模具,客户拿着上家做废的模子来的。钢件上的齿倒是铣得挺光,上机一打样,齿轮咬合跟砂轮磨铁一样叫。塑料齿轮模具难就难在这儿:钢上的齿是准的,塑出来的齿不准,账全出在收缩上。我判断就一句——一套齿轮模成不成,七分看收缩补偿做得细不细,三分才是加工精度。
做壳体模的师傅初碰齿轮模最容易栽这个跟头。壳体收缩不均匀,大不了装配缝丑一点,齿轮不行,差两个丝,传动就发涩;差五个丝,噪音直接爆表。这个坑我踩过,2019年那套打印机走纸齿轮模,我按POM百分之二点三一刀放大,T1试模出来八腔里五腔咬合发死,返修加试模前后多搭进去二十来天,客户差点撤单。
所以现在我这儿定了个死规矩:齿轮模的收缩补偿不是设计组一个人的事,是设计、编程、试模三拨人一起过的一道关。
齿形收缩为什么不按一个比例放大
因为齿轮件各向收缩不均,径向、周向和齿高方向的收缩率不一样,齿顶圆和齿根圆的收缩量也不同,按单一比例放大型腔,出来的齿形压力角会变大,啮合就出问题。这套账得掰开算。
平板件、壳体件收缩基本各向同性,放大就完了。齿轮不一样,它是个带辐板或轮毂的圆盘件,中心有孔有筋,塑料冷却的时候从齿顶往齿根方向包着型芯收,齿顶圆的实际收缩往往比材料标称收缩率高出一到两成,齿根圆却基本贴着下限走。一来一回,齿形就被"撑胖"了,压力角从二十度往二十一度方向跑。
跑过压力角的齿轮是什么动静?啮合区顶棱接触,那个声音我形容不出来,你听一次就忘不了。说实话,很多新入行的把锅甩给注塑工艺,调背压调保压调了三天,方向就错了。
还有一条常被忽略:齿宽方向的收缩会往两头挤,斜齿轮的螺旋角也会跟着变。模数二以上、齿宽超过十毫米的,螺旋角补偿不做,装上去轴向力就不对,这条是我从一套汽车座椅调角器齿轮模上学的,学费是两周工期。
对了,说到材料,别只背一个标称收缩率就开工,同一牌号POM,均聚和共聚能差零点三个点,填料一加又是另一个数。
收缩补偿的三个做法,我站第三个
做法有三:按标称收缩率整体放大、齿形软件做各向异性缩放、试模后按实测数据反推修电极。前两个省事,第三个最稳,我的规矩是型腔先按经验补偿留小一点,最后一定用实测数据收口。
整体放大最省事,适合齿数多、模数小、结构对称的薄片齿轮,误差摊得开。各向异性缩放要用专门的齿轮模设计软件,把齿顶圆、分度圆、齿根圆分别按不同比例缩放,同时对压力角做负修正,常见做法是二十度的压力角减零点三到零点八度做补偿,模数越小减得越多。这套做下来,T1的命中率能从一半提到八成往上。
但真正兜底的是试模后反推。我的流程是:型腔齿形按补偿值先做小百分之十的量,故意留出修的空间——钢能往里修不能往外补,电极也是。T1出来先测齿顶圆直径和双啮中心距,拿实测收缩率倒推每个圆的实际偏差,然后重做电极修型腔。
| 常用齿轮材料 | 标称收缩率 | 建议模温 | 补偿要点 |
|---|---|---|---|
| POM共聚 | 2.0%-2.5% | 90-120度 | 压力角减0.5-0.8度,齿顶圆多放0.2个点 |
| PA66纯料 | 1.5%-2.0% | 80-100度 | 吸湿后尺寸再漂,型腔按上限收缩做 |
| PA66加30%玻纤 | 0.5%-0.9% | 100-120度 | 玻纤取向收缩差异大,重点防椭圆 |
| PBT | 1.5%-2.0% | 80-100度 | 结晶快,保压段补偿要足 |
| PC | 0.5%-0.7% | 80-100度 | 收缩小,按整体放大基本够用 |
这张表是我这些年记账记出来的经验区间,各厂配方不同会有出入,当参考别当圣旨。拿不准的材料,先按表取中值开粗,精电极留到试模后再定,磨刀不误砍柴工。
试模修模怎么用数据反推,不靠手感
修模量必须从实测来:T1试模后测齿顶圆、双啮中心距和周节累积误差,算出实际收缩率和齿形偏差,重新做电极按偏差修型腔,一般一轮到两轮就能收口。手感在这个环节不值钱。
具体怎么干?T1每种材料至少打五十模,等冷却彻底了取二十件送检测。条件差的厂用双面啮合仪,测出来的中心距变动能反映齿厚总偏差;讲究点的上齿轮测量中心,齿形误差、螺旋线误差、周节累积三项一次出。多腔模要逐腔编号记录,八腔齿轮模最常见的问题是中间腔和边腔温度不均导致收缩差零点一个点以上,先排模具温度的事,再动电极。
我上个月刚处理的一套:八腔模数零点八的POM计时器齿轮,T1实测中间两腔齿顶圆比边腔小了零点零三毫米。查下来是中间两腔水路距离长了,模温差了七八度。先改水路均衡,第二轮回测,偏差收到零点零一以内,齿形都没用动电极。顺序很重要——先调工艺和温度,后动钢料。
啥时候必须动电极?双啮中心距偏差超出入啮预留、齿形误差肉眼可见的压力角跑偏、周节累积超两个丝。修电极的时候每修一刀,记录修前修后的数据,这套档案我要求每个组都留,下一套同材料齿轮模直接拿来当补偿初值,命中率明显高一截。
齿轮模的验收跟壳体模也不是一码事,装机听噪音是最后一关,但前面三项检测数据不过关的,别抱着"装上去试试"的侥幸,返工代价大得多。
回头看开头那套翻修的模子:客户上家是把收缩当成了乘法题,我们按各向补偿重做电极、把水路均衡重排,三轮试模之后装进客户设备,噪音从"砂轮磨铁"降到了正常水平。塑料齿轮模具这碗饭,吃的就是这几根丝的耐心,账算得越细,试模轮数越少,钱就省在明面上。
常见问题
小模数齿轮的收缩补偿是不是可以不做?
不能省。模数零点五以下的齿轮绝对收缩量看着小,但齿形压力角跑偏的比例一点不小,噪音齿轮恰恰多出在这类小件上。该做的压力角修正一样要做,只是电极更精细。
试模材料跟量产材料不是同一批次,收缩数据能用吗?
同牌号不同批次差距不大,一般零点零五个点以内。但换牌号或换填料比例,数据必须重测,拿旧数据套新材料是翻修单里最常见的来由。
齿轮模具报价比普通塑壳模贵多少算合理?
同样大小贵四到六成比较常见。多出来的钱花在电极、检测和试模轮数上,一套八腔小齿轮模四万到八万都正常,报得太低的要留心他有没有做齿形补偿这一步。
客户没有检测条件,怎么验收齿轮模?
最低限度做两样:齿顶圆实测对图,双啮仪测中心距变动。实在没设备,拿标准啮合件对转听音、手转全周感受阻滞点,再抽三件送第三方测,费用几百块,比扯皮便宜。