橡胶模具图片怎么看门道?余胶槽、撕边和模腔数一眼认出好坏
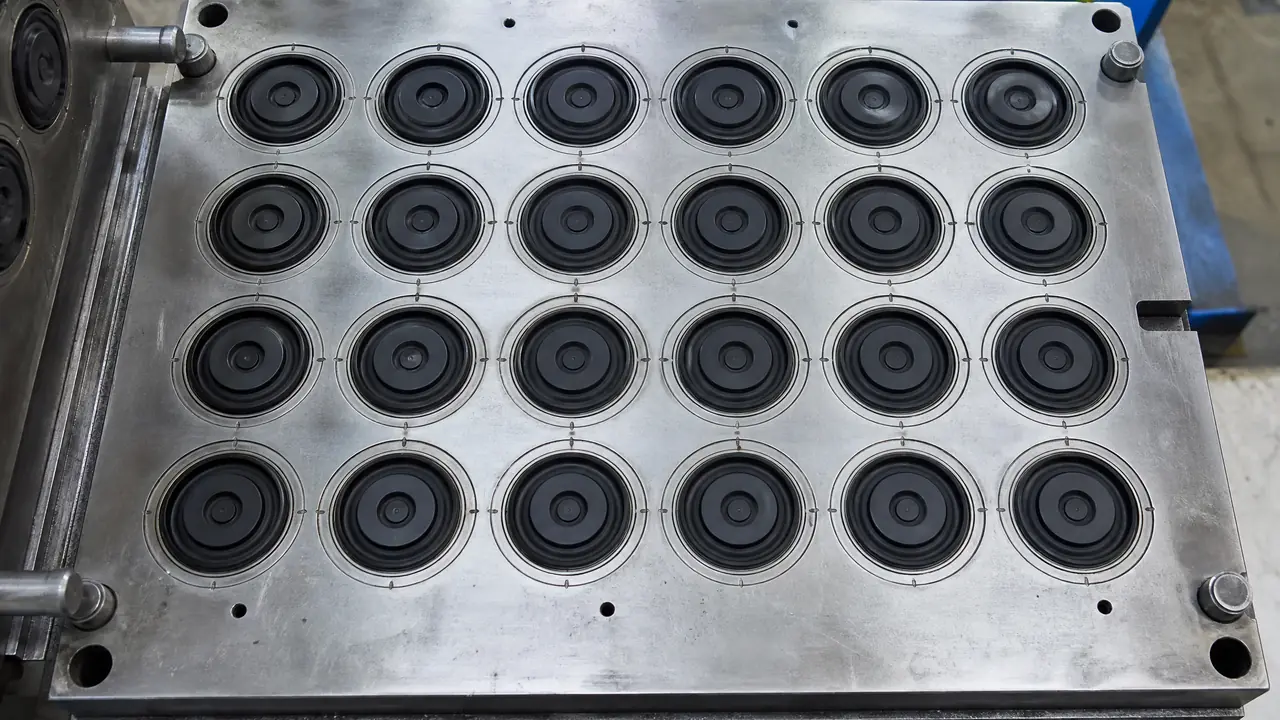
挑明了讲:橡胶模具图片里最值钱的信息不是产品渲染得多好看,而是分型面上那圈余胶槽和撕边结构,再看模腔数量和启模口,基本就能判断这套模的工艺底子和报价虚不虚。这几处看不懂,采购很容易被一张精修图唬住。
上礼拜有个老客户甩了两张橡胶模具图片过来,问我选哪套。图拍得是真漂亮,模腔抛得能照出人脸。我放大一看,一张图连余胶槽的影子都没有,撕边全得靠人工拿刀一点点修。这种图,看着高级,做出来就是灾难。看橡胶模具图片跟看人一个道理,不能光看脸,得看手上有没有老茧。
我在橡胶模车间干了十来年钳工,经手的大小模具有小二百套,客户发图让我把关的次数一年比一年多。图里藏的门道其实就几处,认熟了,十分钟就能给一套模打分。
橡胶模具图片上先看哪三处?
先看分型面上有没有余胶槽,再看模腔数量和启模口,余胶槽一般宽一到二毫米、深零点一上下,决定飞边好不好撕。这三处是图片里的骨架,别的内容都可以后看。
余胶槽是个啥?硫化的时候往腔里填的胶总得多放一点,多的部分得有地方去。没地方去,它就顺着分型面到处窜,飞边又宽又厚,修边师傅拿刀修一上午。开了余胶槽,多余的胶被引到槽里存着,撕边的时候手一掰就下来。槽子一般宽一到二毫米,深零点一到零点三毫米,离型腔边三到五毫米。太小存不住胶,太大废料,胶耗能多出百分之十五。
撕边结构得单独讲。按键、密封圈这类产品,客户要求边上干干净净不能留毛茬,图上就要认那个撕边口:好的设计是动模和定模各出一半,错开零点零五到零点一毫米,形成一个锋利的刀口,产品脱模的时候轻轻一撕,飞边齐着根部断。我们车间那套二十八腔硅胶按键模就是这种结构,撕边口宽度压在零点一五毫米,出模之后徒手撕,断口跟刀切的一样齐。
再说模腔数量,图片上数腔数最直观。O型圈模一板一百多腔很常见,按键模一般八到三十六腔,大件的油封、减震垫一到四腔。腔数多,单件摊的胶料和机时就便宜,但同板温差得控住,一块板中间和边上差上两度,硫化程度就不一样,硬度能差出五度邵氏。看图的时候别光数个数,看看腔和腔之间排得挤不挤,挤得太狠,流胶道和测温孔都得给腔让路。
启模口也得瞄一眼。就是分型面边上那个撬棍槽,图上是一处凹进去的缺口。别小看它,开模全靠撬棍别这儿,位置不对或者太浅,钳工每次开模都费劲,模具边缘还会被撬出毛刺,到时候返修又得停机。
橡胶模和塑胶模的图片,三个地方一眼区分
塑胶模图片上有浇口流道、顶针孔和冷却水路接头,橡胶模图片上基本见不到这些,多出来的是余胶槽、流胶道和电热管孔,抓这三点一眼分开。底下这张表可以直接对照着用。
| 看图位置 | 塑胶模具常见结构 | 橡胶模具常见结构 |
|---|---|---|
| 进料 | 主流道、分流道、点浇口 | 无浇口,胶料直接填腔或走流胶道 |
| 脱模 | 顶针孔、斜顶、司筒 | 几乎没顶针,靠人工剥料撕边 |
| 温控 | 冷却水路、进出水快接 | 电热管孔、隔热板、测温孔 |
| 常用钢 | P20、718、S136 | 45号钢镀硬铬、Cr12MoV |
为什么反着来?塑胶模是往热里灌、往冷里定型,所以图上有冷却水路;橡胶模是整块板加热到一百六十到一百八十度,把胶料硫化定型,图上看到的是电热管孔和隔热板。脱模也是反的:塑胶件硬,靠顶针顶出来;橡胶件软,人工一剥就下来,图上自然找不到顶针排布。想更系统地捋这两种模具的区别,可以看这篇塑胶模具和塑料模具有什么区别,这儿不展开。
钢材也能从图上问出来。塑胶模讲究抛光和防腐蚀,橡胶模要扛住几万次反复加热冷却,热处理硬度一般要HRC38以上,不然分型面用半年就压塌,飞边越跑越厚。
我刚从塑胶车间转到橡胶车间那阵子闹过笑话,看图张口就问人家水路接头在哪,带我的老师傅愣了两秒,笑得直拍大腿。橡胶模不降温,只保温。就这么一个方向性的差别,图上的管路布局完全是两个样子。
从图片结构反推硫化工艺,价格差在哪
分型面干净、没有加料室的多半是模压硫化,多出一层带柱塞的加料室是传递模,带注胶口和主流道的是注射硫化,三种工艺的模具报价能差出一半。
模压硫化是主流。图上的特征很干脆:分型面利落,没有加料室,没有注胶口,腔里直接填胶块,整副模上平板硫化机压。机台吨位一百到三百吨,硫化温度一百六十到一百八十度,一模三到八分钟。腔数不多的常规件,基本都走这条路。
看到分型面旁边多出一层结构,带个柱塞和小加料室,那是传递模。胶料先在加料室里软化,再被柱塞压进型腔,专治带嵌件的活儿,比如骨架油封:金属骨架先摆进腔里,胶料缓缓包上来,冲击小,嵌件不跑位。分型面和飞边的关系,这篇模具分型面怎么选里讲得更细。
带注胶口、主流道,模架上还有锁模结构的,偏注射硫化。量大、一致性要求高的客户才上这套,模具贵,机台也贵,但省人工。前年我看过一套图,商家宣传说是注射模,图上找半天没有主流道,就是个模压模,两边报价差了小十万。这种亏,看图的时候多花十分钟就能避开。
还有一种细节最容易漏:余胶槽开在动模还是定模。撕边口那种错位结构,两半必须严丝合缝地对上,装配错位量得压在零点零五毫米以内,图上给的是装配视图,单看一张剖视图根本发现不了对不对得上。这个坑我踩过,试模出来撕边撕不干净,拆下来重新研配,前后多花了一个星期,客户那边差点没解释清楚。
回头说那个客户。两张图摆在一起,我让他选了带撕边槽的那套,二十八腔,试模T1一次过,飞边手一掰就齐根断。另一套图再漂亮我也不推荐,余胶槽都没开,后道修边能把利润吃干。橡胶模具图片的门道就这么几处,认熟了,采购桌上腰杆能硬不少。
常见问题
橡胶模具图片上为什么看不到顶针?
橡胶件硫化完是软的,绝大多数靠人工一剥就下来,用不着顶针。只有特别薄的膜片或者带金属骨架的件,图上才会看到气吹孔或者辅助顶出结构。
余胶槽开大了会有什么问题?
槽子开太大,胶料拼命往里跑,单件胶耗上去了,飞边连着产品一起撕还容易撕伤分型面附近的胶。我们一般把槽的容积控制在预计溢胶量的一点二倍上下,撕边省力又不费胶。
图片上数出一百多个腔的橡胶模,正常吗?
正常,O型圈模一板一百多腔甚至二百腔都常见。腔多单件便宜,但同板温差得控在一两度以内,不然中间的腔和边上的腔硫化程度不一样,硬度能差出五度邵氏。
找厂家要橡胶模具图片时,最好多要什么?
多要一张分型面特写和上一批试模件的实拍。渲染图只给你看脸,分型面特写才暴露余胶槽和撕边口有没有做出来,试模件照片能看出飞边厚度,超过零点一毫米就说明研配不到位。