沈阳模具厂怎么挑?装备配套、报价水位与看厂动线一次讲透
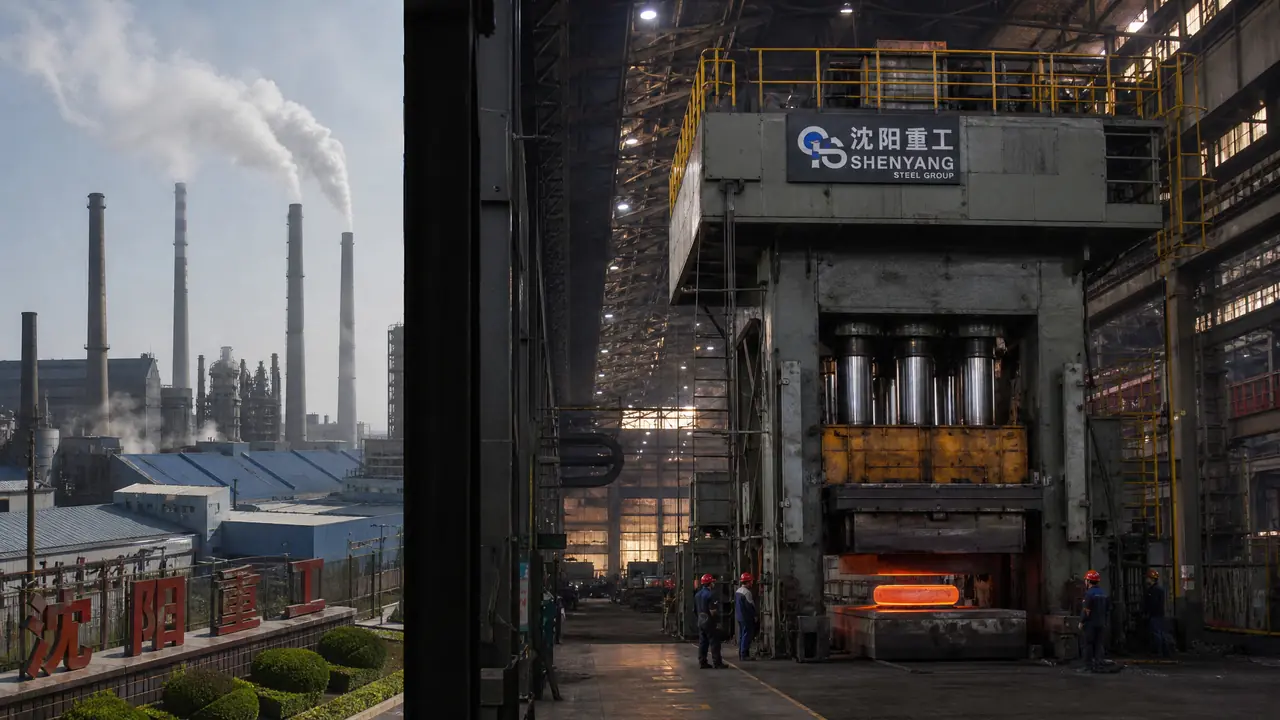
答案很短:沈阳模具厂的强项是大吨位冲模、压铸模和大件注塑模,吃的是几十年装备制造攒下的机台和师傅底子;小件日用品模不是做不了,是报价和交期两头都拼不过南方产业带。你的单子值不值得北上,看两条就够——吨位过不过两百吨,客户在不在东北。
长春一个采购上周来电话,张口就说沈阳模具厂报价虚高。我说你这单在沈阳开才对。他不服气,把宁波的报价单甩过来,比我们低八千。我问他件多重,他说两公斤出头的铝合金压铸件,年产八十万。我把运费和试模差旅的账当面算了一遍,他沉默半分钟,说图纸明天发你。
我在铁西一家模具厂管接单,南北两头的报价单天天从手里过。沈阳模具厂这些年被传得挺惨,什么人才跑光了、机台老掉牙了,外地采购一听东北俩字,先在心里打个七折。干这行久了我算是看明白了,账不能听人讲,得自己算。
先把立场摆明白:沈阳的强项从来不是小塑料件,是大吨位冲模、压铸模和装备配套的单。拿收纳盒模来比价,沈阳输得心服口服,我劝你别来;拿电机壳压铸模来比,发南方才是花冤枉钱。单型选对了,沈阳模具厂不但不贵,还省心。
沈阳模具厂的家底:两片厂区各吃哪路活
铁西和经开两片是主力,吃机床配套、汽车冲模、压铸模和大件注塑模;县域小厂接日用品模,量小价高,发图前先问清楚。这张分片表我贴在工位上,接电话头一件事就是给单子找位置。
铁西这片是老装备基地攒下的家底。给机床厂做配套的冲模、给整车厂做内饰骨架的注塑模、给发动机厂做壳体的压铸模,几十年沉淀下来的老师傅大半在这。车间里五十岁上下的钳工一抓一把,年轻人是不多,手上功夫真扎实。上个月我陪一个哈尔滨客户看厂,人家钳工班长上手摸了一把分型面,报出光洁度等级,客户当场就定了。
经开区往南是另一路画风。压铸机扎堆,八百到一千六百吨的压铸单元好几条,这种大家伙南方中小厂想养都养不起,电费和场地就把人拖死了。客户也围着这里转:电机厂、变速箱厂、油泵厂,单子跟着客户走,机台跟着单子走。
老实讲,头几年我也嘀咕过沈阳厂要凉。后来发现压铸机台的利用率常年卡在60-75%,旺季想插单还得排队,哪凉了。凉的是小塑料模那一摊,不是这些大家伙。
各片的底子,我按这一年经手的单子归了归,你对着自己的图看:
| 片区 | 吃哪路活 | 常见机台 | 报价水位 | 适合谁 |
|---|---|---|---|---|
| 铁西老厂区 | 冲模、检具、焊接工装 | 200-500吨冲压 | 南方价上浮半成到一成 | 汽车链、装备链配套 |
| 经开区向南 | 压铸模、大件注塑模 | 800-1600吨压铸机配套 | 大件比南方低半成上下 | 电机壳、变速箱壳体 |
| 康平法库等县域 | 日用品小模 | 120-160吨 | 议价空间小 | 本地小批量 |
这片土地为什么长成这样,历史账本站里有篇写得全:沈阳模具产业怎么样?东北老基地的装备配套。历史我不重复,这篇只讲接单的人怎么用。
这里头有个坑我替客户踩过。前年一个本地客户非要在家门口的小厂开一套肥皂盒模,图来回方便,三万二开的,黄岩同款二万六。半年后模面拉伤要修,小厂排期排到三周开外,他客户的货等着出,急得跳脚。图近省下的那点运费,全折进去了还倒贴。
什么单值得北上,什么单别来
件重、吨位大、客户在东北三省的单值得北上,差旅和运费能把差价追回来;日用小件和消费电子外观模别来,黄岩东莞压着沈阳打。判断顺序别反,先看单型,再看客户在哪,最后才谈价。
挨条拆。件重这条最硬,电机壳压铸件一个二十多斤,模开在南方,每批货往北拉的运费都够请一桌席。差旅这条跟着来,试模改三轮,南方来回飞机票加住宿,一个人一趟三千打底。客户在哪这条最容易被忽略:你的终客户就在东北,验厂、改图、售后都在眼皮底下,出了问题当晚能到现场。跟换遥控器电池一个道理,楼下超市贵五毛你也买,图的就是不用跑远路。
价格再给个锚。以下是这一年我经手过的报价区间,写的是经验数,不作官方行情:
| 单型 | 沈阳水位 | 黄岩/廊坊水位 | 我的站队 |
|---|---|---|---|
| 电机壳压铸模(一模一腔) | 9-13万 | 8-12万 | 客户在东北就选沈阳 |
| 汽车内饰注塑模(250吨级) | 12-18万 | 11-16万 | 沈阳,验收改图不折腾 |
| 日用品收纳盒模 | 3.2-4.5万 | 2.6-3.6万 | 别来,黄岩更香 |
| 端子级进冲模 | 15-25万 | 15-25万 | 半斤八两,看谁家有历史数据 |
交期也交代一句。沈阳的T1试模普遍35-45天,比南方慢一周上下。这不是手慢,是厂少单匀,排产没南方那么卷,插队反而好谈。大模做得稳,小模容易排到后头,这也是小模劝退的另一个原因。
论小模,我站黄岩;论大压铸模,我站沈阳。理由很土:模是死的,售后是活的,两千公里的售后叫事故报告,五十公里的售后叫今晚到。
两天看厂动线:第一天看机台,第二天盯试模
第一天上午看机台铭牌和车间铁屑,下午谈钢材热处理和账期;第二天直接看T1试模,盯模温和顶针动作。两天足够摸清一家厂的底。再多家也看不出来花,别贪。
第一天进车间先看三样:地上铁屑新不新、模具铭牌打没打钢字、试模记录是不是手写流水。设备清单能租能借,这三样做不了假。沈阳厂还有一样可以多问的:钳工班平均工龄。张嘴问一句答不上来,或者光说年轻化,你得留个心眼,年轻化在别的行业是好事,在钳工台上不是。
下午谈钢材别含糊。压铸模用H13还是8407,材料价差能到一倍,型腔公差卡±0.02毫米的要白纸黑字写进合同。模温80度压铝合金是常态,运水路设计偷懒的模,压到五千模次就开始粘模,到时候修的钱比省的钱多两倍。热处理外发还是自家做,也要问出口,外发的周期和责任链都不一样。
第二天赶T1试模最好。看什么:合模瞬间有没有呛火、顶针回位顺不顺、拿下来的件量首末三件的尺寸差。有个优势没几个人提——沈阳冬天地冻天寒,车间恒温十八九度,量出来的数比南方夏天四十度的车间还稳。夏天去南方验尺寸,量三次三个数,老师傅都头大。
对了,跑个题,看厂别约周五下午。好多厂周五半天班,你大老远飞过去,看见一屋子空机台,啥也验不成。
还有客户看完沈阳顺路南下大连,把精密小件模分出去两地做:沈阳出大模,大连出精小模。这搭配这两年在我手里走顺了七八回,两地怎么分工,这篇讲得细:大连模具公司怎么样?东北模具产业带的现状与找厂门道。
再说回长春那位采购。他的压铸模最后是在沈阳开的,T1第四十二天过的,他来看试模那天中午,在铁西啃了顿鸡架才走。前两天他介绍来个新客户,开口第一句还是沈阳模具厂是不是贵。我说你先说做什么件,咱再谈贵不贵。单子放对了地方,贵贱才有得聊。
常见问题
冬天零下二十度,沈阳模具厂还正常开工吗?
正常开工,正经厂车间都有供暖,模具上机前模温机先预热到八十度,室温对钢料的影响可以忽略。真要注意的是十二月底到一月来验货,外地师傅多穿点是真的,试模车间门口冻得笔都握不住。
只有手绘图没有3D图,沈阳模具厂接不接?
基本不接,大厂设计部不收手绘起单。先花几百到两千找独立设计把3D建出来,做一轮DFM确认再发厂里报价。这一步别省,手绘直接开模翻车率极高,改一次模的钱够建十次图。
在沈阳开一套压铸模,交期一般怎么算?
中等复杂的电机壳模,从设计到T1试模大概40-50天,比南方慢一周左右。好处是返修不用排队,南方大厂修模排一周是常事,沈阳两三天能给你插进去,大件拖不起的时候这笔账很值。
模具钢材自己买了运过去行不行?
可以谈,不少厂愿意按纯加工费接。但热处理和探伤的责任划分要提前写死,料是你出的,出了裂纹两边扯不清,合同里没有这条的厂要谨慎。
沈阳模具厂能做出口标准单吗?
能做,压铸模和大冲模的出口件这几年一直在走。签约前问一句模架零件按HASCO还是DME标准配,答得利索的才是真做过的,支支吾吾的趁早换一家。