真空模具怎么做才不翻车?吸塑铝模开孔与拉深比实战
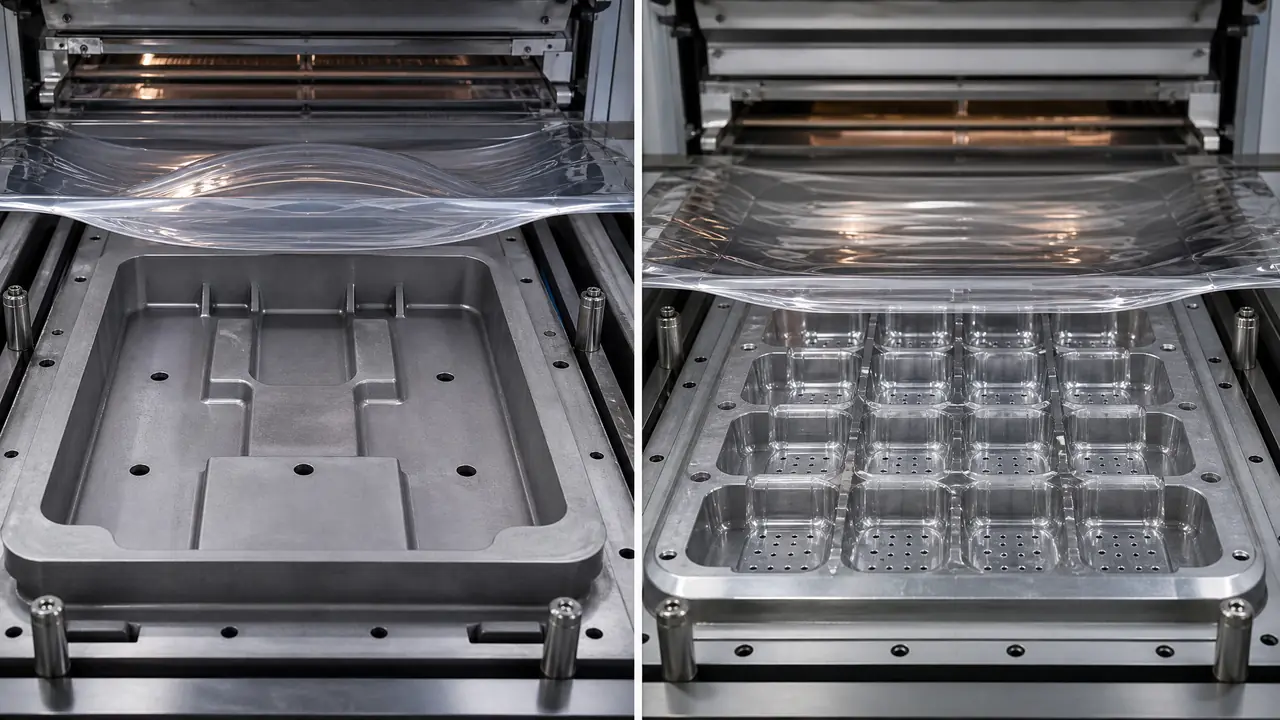
把话放这儿:真空模具就是吸塑机的成型模,厚片走整铸铝模配1.2毫米真空孔,薄片走多腔铝模配0.8毫米小孔,拉深比一超0.7就得加助槽或改预吹。方案定错,一副模的铝料加工费就打水漂,开模前先把这三样挨个过一遍。
上个月有个做电商包装的老板拿着图纸冲进车间,开口就问你们这儿的真空模具跟注塑模是不是一回事,报价能不能按注塑那套来估。我当时就乐了。真不是一回事。真空模具说白了就是一块打了成百上千个小孔的成型模,靠真空把烤软的片材吸贴到模面上,吸塑机一开一合出一件,原理土得很。可就是这个土东西,孔怎么布、拉深比怎么定,直接决定这一单是赚还是赔。
我们车间两条厚片线、两条薄片线,一年开四十多副真空吸塑模。翻车的单子我复盘过,十有八九栽在方案阶段,不是机器不行。
厚片和薄片隔着一条明显的分界线
2毫米以上算厚片吸塑,做托盘周转盘,用整铸铝模配单工位机;0.3到1毫米算薄片,做泡壳餐盒,用多腔铝模加裁切模跑全自动线,两边的孔径和模价差着好几倍。
片材厚度一变,模具做法整个换血。厚片线是单工位半自动机,一副阳模或阴模就够用,铝料整铸再精铣,加工费八千到一万五,工期十天上下。薄片那边是全自动卷料机,模具要跟裁切模配套,一套下来两万五起步,好处是一分钟能出十几个件。
孔径也不一样。厚片打1.2到1.5毫米的孔,薄片打0.8到1.0毫米。有回新来的徒弟拿薄片模的钻头去打厚片模,孔小了,抽真空气都抽不痛快,片材吸不到底,一批托盘全成了波浪面,返工烧掉两千多块片材钱。这事之后我在车间墙上贴了张孔径对照表,谁都不许凭感觉来。
片材配什么也讲究。厚片多用ABS和HDPE,ABS好吸但贵,一张2乘3米的板子八十到一百二;HDPE便宜一截,就是收缩率难伺候,模面尺寸得放缩水。薄片基本是PVC和PET打天下,食品级订单现在都被PET顶了,透明度和环保两头都占。
入行想先把这两条线彻底分清的,推荐看这篇流程拆解:吸塑模具制作怎么做?石膏模打样到铝模量产的完整实操流程,石膏打样那一段写得比我细。
| 对比项 | 厚片吸塑 | 薄片吸塑 |
|---|---|---|
| 片材厚度 | 2-8毫米 | 0.3-1毫米 |
| 模具形式 | 整铸铝模,单腔为主 | 多腔铝模+裁切模 |
| 真空孔径 | 1.2-1.5毫米 | 0.8-1.0毫米 |
| 一副模价 | 8千-1.5万 | 2.5万-4万 |
| 典型产品 | 周转托盘、冷柜内胆 | 食品泡壳、药品托 |
铝模开孔布局:平面稀、角落密,孔多不等于吸得快
真空孔打在片材最后贴模的位置,大平面孔距30到40毫米一个,转角和深腔底加密到10到15毫米,孔太密或太靠近分型面反而漏气,吸力上不去。
很多图纸把孔打成整整齐齐的阵列,好看是好看,纯属浪费。片材加热软化后是先贴住凸起和边缘,大平面最后才贴过去,平面区打那么多孔没用。我的布法是平面区孔距35毫米左右,转角R位和深度超过30毫米的腔底,孔距压到12毫米,转角处沿拉深方向再补一排。
还有一个坑更要命,孔离分型面太近。开一副冷柜内胆模的时候,边缘一排孔离密封胶条只有5毫米,真空表始终掉压,排查了一下午才揪出来。老师傅教过我一招:试模时拿纸胶带把半边孔临时封住,看真空表读数变化,漏气的孔基本一抓一个准。这招土,比上仪器快多了。
顺便说一句,这些孔还有个身份是排气。片材贴模的瞬间,腔里的空气得有地方跑,跑不出去就困气,成品上鼓一个包。深腔件的侧壁我习惯打两排交错孔,一排管真空一排管排气。别小气那十几个孔,钻孔成本几块钱,废一件片材就是十几块。
拉深比超了红线,一副铝模当场报废
拉深比是最深处的深度除以开口宽度,厚片别超0.7,硬超就要加助槽或上预吹,不然腔底壁厚会被拉薄到穿,整副模直接报废。
这个坑我是真踩过,赔了一万一。前年接一副医疗设备周转托盘的模,腔深120毫米,开口宽150毫米,拉深比0.8。客户催得急,我心存侥幸直接开模。T1试模拉出来,腔底壁厚只剩0.4毫米,指头一捅一个洞,客户要求最薄处1.5毫米以上。整副模回炉,铝料加加工费全算我的。
后来重新开模,在腔底加了三条三角助槽,深度改到100毫米,拉深比降到0.67,一次过。多花的两周工期,加上赔掉的一万一,就是没提前算这一笔账的学费。
接到图纸别急着报价,先拿卡尺量三个数:最深处、开口宽、最小R角。深度除宽度超过0.65我心里就要打鼓,超过0.75直接跟客户谈改产品或者加预吹费用,别接了再哭。这条红线写在我们报价单背面,客户嫌啰嗦也照讲,讲清楚比赔钱体面。
预吹这一步现在基本是标配。片材加热后先吹泡再抽真空,泡的高度控制在模腔深度的60到70%比较稳,吹太高片材局部变薄,吹太低预拉伸不够。同一副模,泡高差10毫米,腔底壁厚能差0.3毫米,厚片机上这个参数尤其敏感。对了,说到预吹,热成型还有正压和负压两条路子,复杂深腔件上正压贴模更实,具体差别看这篇:热成型模具怎么吸塑?正负压的差别,思路是通的。
回到开头那位拿注塑图纸来问价的老板,我最后给他改了方案:腔深砍掉20毫米、腔底加助槽,模价压到一万二,T1一次过。现在那副模还在产线上跑,每月给他出八千多个托盘。真空吸塑这行,模具便宜,试错不便宜,开模前多花半天核孔位和拉深比,比事后补救划算得多。
常见问题
真空模具一定要用铝的吗?石膏模能用吗?
打样阶段用石膏模很划算,几十块钱一晚上就能翻出来,改起来也快。量产必须换铝模,石膏模吸几十模次就掉粉掉渣,粘在片材上全是麻点,我们只拿它确认造型和拉深比。
吸塑模的真空孔用久了堵住怎么办?
厚片模最容易堵,片材碎屑和脱模剂残渣会钻进孔里。我们每周拿0.9毫米钻头手动通一遍孔,再接气枪反吹,真空表读数能回升两三个千帕。别用火烧,铝模局部退火会变形。
一副真空吸塑铝模大概能用多久?
正常保养跑十万模次以上没问题,关键是别让加热板离模面太近烤模。我们有一副2019年开的冰箱内胆模,现在还在跑,孔位边缘磨圆了拿球形铣刀修一下接着用。
薄片吸塑的裁切模可以后配吗?
可以,但成型模开的时候就要把裁切边预留好。有个同行成型模开完才去配裁切模,边线对不上,泡壳切出来一边留白一边切进图案,两副模全返。这个教训别再犯。