挤压模具设计先算什么?挤压比与模孔
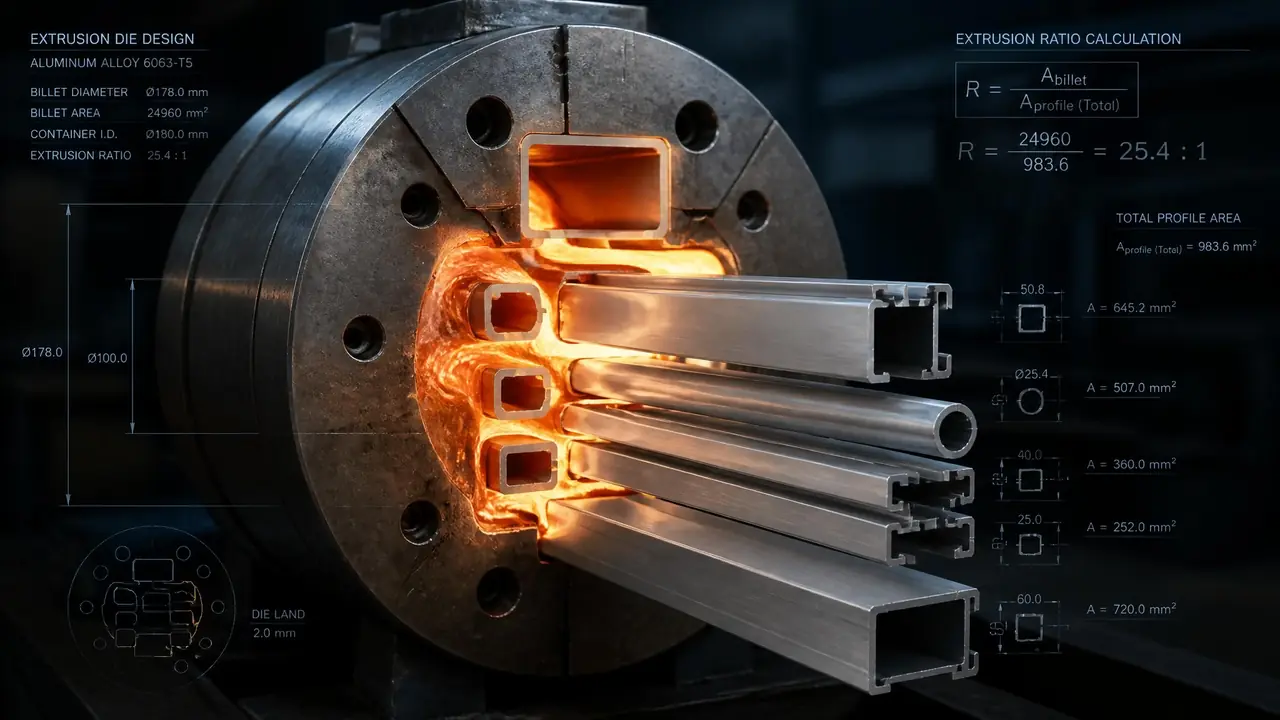
直接给结果:挤压模具设计动笔前先算挤压比,实心型材 λ 落在 30 到 80 之间算稳妥,超了就加模孔或者换大机台。孔数定完才轮到工作带和分流结构。图纸发车间前先核这一步,能省掉大半试模返工。
挤压模具设计这行有个怪现象:图纸画得漂漂亮亮,装到挤压机上第一根料出来不是扭就是弯,十有八九是挤压比没算踏实。我在铝型材厂跟模那几年,见过最贵的一次返工,是套多孔模挤压比压到 110,模面强度顶不住,上机第二根棒桥就裂了,整套模直接回炉。
老师傅排顺序从来不看 CAD,先拿计算器。铸棒截面积除一除型材截面积,心里有数了再谈排孔、留工作带。这篇就把动笔前真正该先算的这两个数掰开讲,数字都是我在车间实际算过、量过的。
挤压比是怎么算的?
挤压比就是铸棒截面积除以型材截面积,一行公式:λ 等于 F 棒除以 F 料,实心型材行业普遍取 30 到 80。这个数是挤压模具设计的第一道闸门,太低说明机台浪费,太高则挤压力顶到上限,模具和挤压轴都遭罪。
公式听着简单,坑全在取数上。铸棒截面积用挤压筒内径算,不是用棒的实际直径——棒和筒之间有间隙,Φ178 的筒配 Φ172 左右的铸棒是常态。我见过新人拿棒径直接除,λ 偏大百分之六七,后面排孔全跟着歪。
举个我自己算过的例子。6063 的 25×25 方管,壁厚 1.2,截面积约 114 平方毫米;Φ178 挤压筒的截面积是 24885 平方毫米。单孔一除,λ 到了 218。这个数一出来,机台师傅看一眼就摇头:料太细,流速快得没法接,淬火风口都来不及对位。
反过来,40×40 壁厚 3 的角铝,截面积 231 平方毫米,单孔 λ 约 108。挤是挤得出来,但 1800 吨机的表压常年顶着红线走,模具寿命肉眼可见地短。那时候我们车间这套模的换模周期,从普遍的两个月缩到二十来天。
这个数为什么是 30 到 80?太小,金属变形量不够,铸棒内部的粗晶带直接带到型材里,力学性能过不了检;太大,挤压力陡涨,模具弹性变形大,薄壁处先出波浪。两条线卡住,中间才是舒服区。
模孔数量怎么定?加孔还是换机?
模孔数量由挤压比倒推:单孔 λ 超过 90 左右就考虑加孔,孔数翻一倍,挤压比砍一半。排孔时还要兼顾对称和模面强度,不是想开几个开几个。
回到刚才那个 λ 218 的方管。四孔模,每孔分到 218 除以 4,约 55,正好落进舒服区,1800 吨机表压也松快了。这就是为什么小截面型材厂里的模子动不动四孔、六孔——不是图产量,是被挤压比逼的。
但加孔有代价,孔与孔之间的筋要做够厚。我们车间吃过亏:一副六孔模为了省模面,相邻孔间距留了 12 毫米,用了不到一个月,中间那块肉压塌了,六根料一起报废。后来规定孔间距至少 20 毫米起步,壁厚大的还要再加。
排布要对称,这钱省不得。单孔模料可以偏在筒心一侧靠牵引纠,多孔模必须围绕筒心均匀分布,不然各孔流速差一截,长的长、短的超短,定尺锯切全乱套。话说回来,哪怕对称排了,各孔还是有几毫米的流速差,靠后期修工作带找补。
拿不准加孔还是换机的时候,我的判断标准就一条:加孔后单孔 λ 还在 30 以上,就加孔;加了孔 λ 掉到 20 以下,说明型材太大,该上大机台,别硬塞。结构上的取舍,模具结构设计那篇里讲的强度校核思路是一样的,可以先去看看再回来。
模具结构设计的 7 个关键点里提到的模面薄弱位置,在多孔模上全部适用,而且更敏感——孔越多,能出错的肉就越少。
排完孔再动工作带和分流结构
工作带长度跟着壁厚走:薄壁处留 2 到 3 毫米,厚壁处 5 到 6 毫米,靠这段摩擦带调各处流速。空心型材还要在这之前定分流比和焊合室,顺序乱了返工没商量。
为什么工作带排最后?因为它是个微调手段,负责的是同一根型材头尾、内壁外壁的流速一致。壁厚 1.2 的部位金属跑得快,工作带留长点拖住它;实心大断面跑得慢,带子放短点放行。我们那套四孔方管模,薄壁处 2.5 毫米、转角处加到 4 毫米,试模第二根就基本走直了。
空心型材多一道坎:分流模。金属被分流桥劈成几股,再在焊合室重新焊到一起,从模孔出来才是管子。分流比——分流孔流通总面积除以型材截面积——普遍取 20 到 40,比实心模的 λ 范围又不一样,别混着算。焊合室深度我一般按壁厚的 8 到 12 倍起手,焊合不好、型材内腔有线的,多半是这里浅了或者分流桥太宽。
试模修模的次数也值得说。实心模顺利的话一两次试模交模;空心多孔模三到五次都正常,我们最快的一副四孔方管模两天两班倒交的模,最慢的一副六孔异型模拖了十二天,光堵流速就堵了四回。每回修模就是调工作带、改导流,哪个孔出料快就把哪个孔的工作带加长 0.5 毫米,一点一点磨。
这套试模修模的来回折腾,跟车间加工、装配环节配合得好不好关系很大,设计阶段就把电极、线切割的工艺余量留对,能少折返好几趟。模具设计不返工的四个车间细节里有几条是挤压模同样躲不开的,值得对一遍。
话说回来,挤压模具设计里真正值钱的不是会画模,是知道先算什么后算什么。挤压比这道闸门没过,后面工作带修得再花哨都是白费;孔数定歪了,机台师傅第一根料就能看出口型不对。拿到图先掏计算器,三分钟算完 λ,再决定加孔还是换机——这一步做踏实了,试模费能省一大截。
常见问题
挤压比是不是越大越好?
不是。λ 太大挤压力顶到上限,模具裂桥、型材出波浪都是常事;太小又变形量不够,粗晶带直接留在型材里,性能检测过不去。落在 30 到 80 这个区间里,多数机台和模具都舒服。
空心型材的分流比和挤压比是一回事吗?
不是一回事,分子不一样。挤压比拿挤压筒截面积算,分流比拿分流孔的流通总面积算,而且分流比的常用区间是 20 到 40,比挤压比小一截。两套数都算,混用必出错。
多孔模各孔出料不一样长怎么办?
靠修工作带找补。出料快的那个孔把工作带加长 0.5 毫米左右,压两根棒看效果,不够再加。别一上来就大改模面,挤压模的修正都是小步慢调,改猛了整副模报废。
新手学挤压模具设计先从哪类模入手?
从单孔实心平模入手,比如角铝、槽铝,λ 好算、结构简单,试模修模的因果关系看得最清楚。等单孔模的流速、工作带手感练出来了,再上多孔模和分流模,跳级学只会一头雾水。