激光清洗模具伤钢吗?橡塑残留的清理
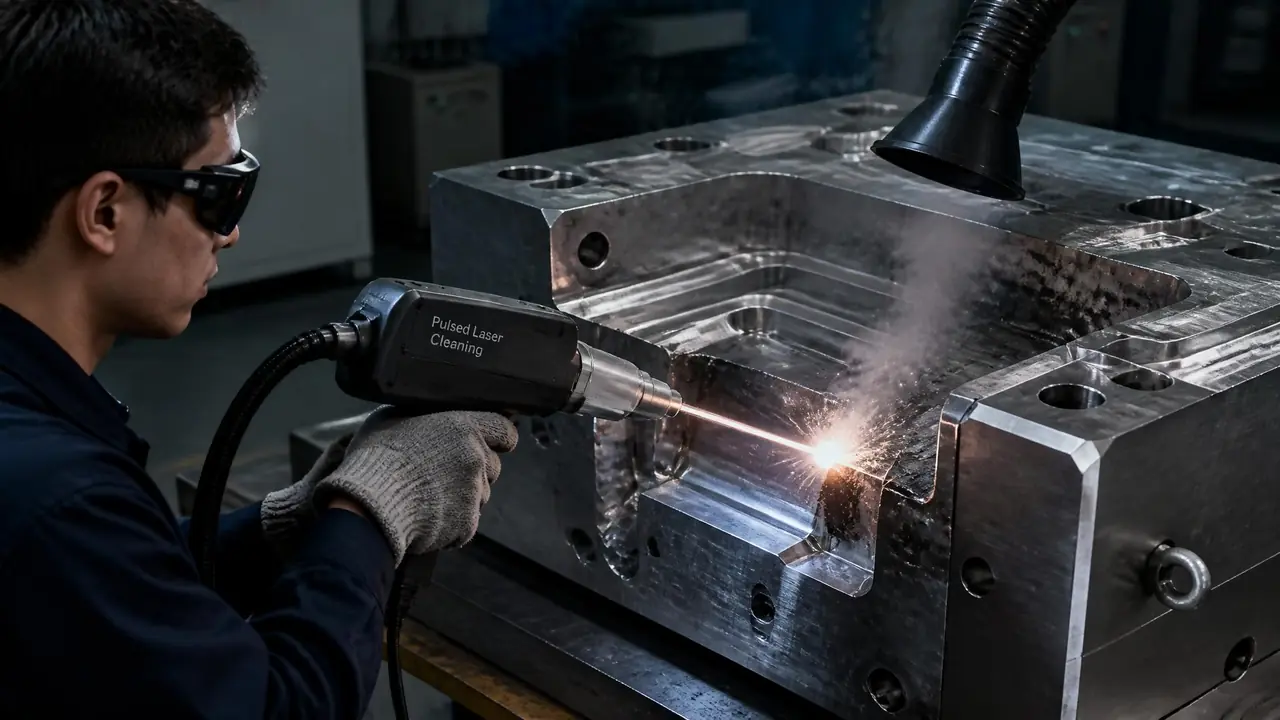
直接给结果:参数调对,激光清洗模具不伤钢基材,橡塑积碳反而清得最干净;会伤钢的只有过烧、停留和皮纹面乱扫这几种操作。先拿废模芯试参数,再上正经模具。
激光清洗模具到底伤不伤钢?上礼拜有个做硅胶按键的客户拎着模芯来我们车间,开口就问这个。判断很直白:能量密度调对,激光碰不到钢的基材;乱调功率、枪口原地停留,再好的钢也经不起这么烧。
原理其实一句话。橡塑残留是黑色的,吸光;模具钢是亮的,反光。光斑扫过去,黑色的积碳先把能量吃掉,等积碳没了,钢面把大部分光反射回去,打不动。这不是玄学,是激光清洗敢往贵模芯上招呼的底气。但底气归底气,坑全在操作里,下面一样样说。
激光清洗模具伤钢吗?什么情况下真会伤
参数正确时激光只打掉表面污染物,不伤模具钢基材;真伤钢的情况集中在功率超配、枪口原地停留和皮纹面长时间扫射这三件事上。展开之前,先记住这三个词:超配、停留、乱扫。
我们那台是200瓦的脉冲光纤激光清洗机,前年从展会上抱回来的,连配件花了六万八。拿它清P20模芯上的PP积碳,正常走两遍:第一遍把八成的黑壳打掉,第二遍收拾字槽和沿口的黑边。一副中等大小的模芯,十二分钟左右,打完的钢面肉眼看没变色,拿百倍放大镜看也没有麻点。这就是参数对了的状态。
那什么时候伤?我说个反面例子。有个新来的同事性急,把功率推到九成,光斑对着一处老积碳停了大概五秒,钢面当场烧出一块淡蓝色的氧化斑,摸上去还能感觉到轻微的粗糙。后来用油石抛了两分钟才压下去。钢没废,但那块地方的表面硬度变了,模具对硬度有明确要求的话,这一下就是事故。
还有两种面要单独拎出来讲。一种是晒纹、蚀纹的皮纹面,纹路的高点凸出来,优先吸能,功率开大扫一遍,整张纹面会发亮变浅,客户验收直接不过。我们拿同一块废纹芯试过:全功率扫是翻车的,降到三成功率、把扫速提上去,积碳照样掉,纹路保得住。另一种是镀铬、氮化过的模面,激光会啃镀层,这层本来就是防腐蚀耐磨的,打薄了等于白镀。
橡塑残留为什么难缠,激光刚好治它
橡胶塑料残留难清是因为又韧又碳化还黏模,激光靠黑色积碳强吸光的特性逐层气化,对付这种顽垢比泡药水和干冰吹都省事。残留越黑越厚,激光吃得越快。
注塑模上的残留分两副面孔。浅的是模垢,脱模剂和塑料析出物一层层叠出来的白霜黄斑;深的是碳化积碳,黑硬一片,指甲抠不动。硅胶模和橡胶模更麻烦,硫化过的残料黏在模腔里,撕都撕不下来。传统路子是拆了模泡清洗剂,一泡几个小时,深腔还泡不透,泡完照样得人工补。选哪种药水、什么浓度,可以看我们写过的中性碱性酸性清洗剂怎么选,这里不重复。
激光的打法不一样,它是逐层剥离。光斑扫一遍,掉一层,你能眼看着积碳从黑变灰、再露出钢色。我们清过一副硅胶按键模,模腔角落的硫化残胶厚得像涂了层黑胶,泡洗剂泡不动,最后激光四遍打干净,每遍大概三分钟,中间用气枪吹一次粉灰。
有个前提别忘:残留太厚就别硬烧。超过半毫米的厚块,先拿竹签、铜铲把大块剥掉,剩下的薄层再上激光。纯靠激光烧厚块,费时间,烟大,边缘还容易过热。分型面和密封带的位置也要留神,别为了清残留把贴合面打出毛刺,合模之后跑胶就麻烦了。
激光、干冰、超声波,一张表看清楚
激光适合不拆模在线清顽垢,干冰适合怕水件和复杂死角,超声波适合批量拆机浸泡,差距主要在死角能力和单次成本上。没有全能选手,只有合不合你的模。
| 对比项 | 激光清洗 | 干冰清洗 | 超声波清洗 |
|---|---|---|---|
| 伤钢风险 | 参数不当会过烧、氧化变色 | 无磨损,基本不伤基材 | 无磨损,空化对薄弱镀层有影响 |
| 橡塑顽垢效果 | 强,逐层气化最彻底 | 中等,厚积碳要近距离慢吹 | 一般,碳化层得靠药水加热配合 |
| 深腔死角 | 直线传播,斜孔深腔有阴影 | 气流可拐弯,覆盖稍好 | 浸得到就洗得到,气泡难排的腔除外 |
| 单次成本 | 电费加折旧,设备一次投入六万上下 | 耗材几百到上千一次 | 每槽药水电费几十块 |
| 要不要拆模 | 基本不拆,装机状态直接清 | 少量拆 | 要拆下来泡 |
单论在线清橡塑积碳,激光确实比另外两个强一截,这是我用下来最直接的感受。它的死穴是视线够不着的地方:深腔侧壁、斜顶背面、顶针孔里面,光走直线,阴影就是清不到。所以车间里常见的组合是激光打底、超声波收尾,模芯拆下来最后泡一道。超声波和高压喷淋设备怎么配,我们实测过五台,写在那篇超声波还是高压喷淋的实测对比里了。
真要上机,先把这几条规矩立好
上机前先拿废模芯试参数,走枪保持匀速不停留,皮纹面和镀层模降一档功率,深腔死角换干冰或者拆机超声波补刀。规矩立好,激光就是最听话的清模工具。
第一件事永远是试打。找块废模芯或者模具的非工作面,把功率百分比、扫描速度、频率、光斑大小、离焦量一项项记下来,参数单塑封了贴机器旁边。换个钢种、换种残留,重新试一遍,别拿P20的参数直接怼S136。
走枪要匀。手持枪最怕手抖和犹豫,光斑一停就是一块氧化斑,我前面说的那个蓝斑就是这么来的。批量活或者高要求模面,上个简易十字工作台或者机械臂,比人手稳得多。护目镜必须戴,光纤激光的波长人眼看不见,反射光照样伤眼,这事没有商量余地。
排烟也别省。橡塑残留气化的时候烟又大又冲,抽烟机对着工位吸,不然烟尘落回模面,等于白清。最后一条,激光打完的钢面是新鲜活性面,特别容易返锈,当天不上机的话赶紧喷一层防锈剂,薄层油防锈蜡气相防锈怎么搭,我们之前写过,照着选就行。
开头那位硅胶按键的客户,当天下午就蹲在车间,看我们把他那一副模清完。模芯递回他手里的时候,他翻来覆去看了半天,问的头一句不是伤没伤,是那台机器多少钱。我说你先别急着掏钱,把停机清模一次耽误几个小时的账算一算,再约两家供应商带机器上门试打,比看谁的文章都管用。
常见问题
激光清洗机多少钱一台?小模具厂买划得来吗?
手持脉冲机从三万出头到十来万都有,差价主要在功率、光源品牌和扫描系统。模具少于几十副的厂子,先算外包账:一次上门清模的报价加停机时间,一年攒下来够不够半台机器。拿不准就找代清的加工店过渡,别为了赶时髦上设备。
激光清完的模具能直接上机吗?
能。清完用无尘布擦一遍,检查分型面有没有毛刺,正常可以直接装模。当天不安排生产的,记得做防锈再入库,裸放一个周末就可能起锈点。
镀铬或者氮化的模具能用激光清吗?
能用,但要当心。激光会把镀层和氮化层打薄,功率一高甚至打穿露基材。这类模面先把功率降到普通钢的一半以下试,关键尺寸面先在废件上验证,清洗次数也尽量少。
清洗时冒的烟有毒吗?要做什么防护?
橡塑残留烧出来的烟有刺激味,成分复杂,别在密闭小屋里裸清。工位接排烟机,操作的人戴活性炭口罩,护目镜从头戴到尾。烟味呛得慌就停机通风,别硬扛。