模具验收标准怎么定?整模验收从试模件到寿命条款的完整清单
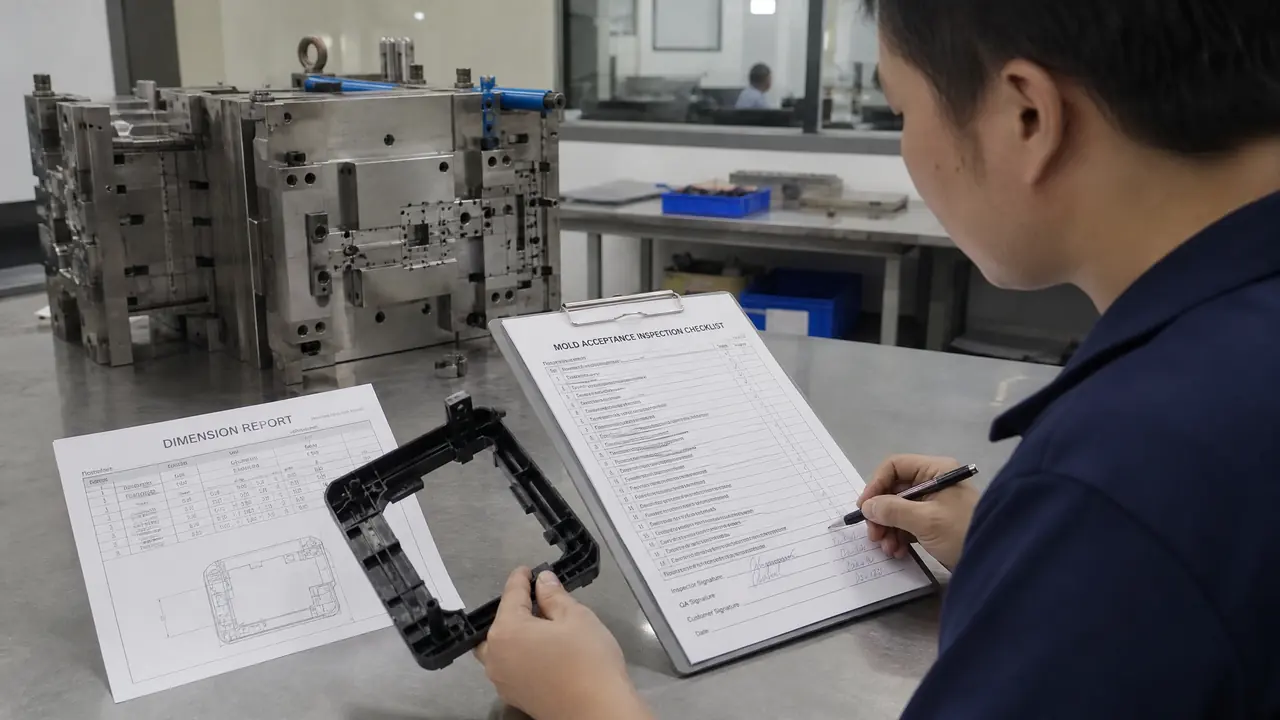
把话放这儿:试模件合格不等于模具合格,验收要按尺寸、外观、模温、水压、寿命条款五块逐项打勾,缺一项尾款就别急着付。这份清单你直接抄进合同附件,验收当天照着量,能省掉九成扯皮。
我接单这些年,见过最贵的一次教训是客户验收只看了三个试模件,尺寸漂亮、外观没瑕疵,尾款当场结清。结果模子拉回去打了不到五万模次,顶针孔开始咬死,运水接头渗水,返修来回折腾两个月。那次之后我给所有客户定规矩:验收单必须按清单逐项过,一项一项签。模具验收标准这东西,说穿了就是把"模具好不好"拆成能量得出来的一格一格,别靠手感,别靠感觉。
下面这份清单按验收当天的顺序排,你可以直接打印带去现场。
试模件尺寸是验收的第一道硬门槛
试模件尺寸要连打50模以上、隔批抽测,关键尺寸按图纸公差逐个核对,超差一项就记不合格,不能只拿前三件说事。刚开机的头几件往往偏大,料筒热透了之后才进稳态,验收必须看稳态件。
具体做法:让注塑机连打五十模以上,参数固定不动,然后从第10模、第30模、第50模各抽三件,用卡尺、千分尺或三坐标对着图纸量。关键尺寸公差在±0.02毫米级的,建议直接送三坐标出报告,别拿卡尺糊弄。我见过客户和厂家各拿各的量具量出两个结果,最后用三坐标一句话定案。
还有一个坑:试模用的料要写进验收单。同一副模,用PP和用PA66打出来的尺寸能差出半个公差带,缩水率不一样。验收时用什么料、料有没有烘干,都得记。对了,说到试模参数,如果你们厂还没摸清试模环节的门道,可以看看这篇模具调试调什么?试模参数与修模的判断顺序,里面讲的判断顺序和验收是连着的。
| 尺寸验收项 | 合格线 | 量法 |
|---|---|---|
| 关键配合尺寸 | 图纸公差带内,连续三批抽测全过 | 三坐标或千分尺 |
| 一般尺寸 | 按未注公差GB/T 1804-m | 卡尺抽测 |
| 批次一致性 | 第10/30/50模尺寸漂移小于公差带三分之一 | 同点对比 |
外观和运水系统怎么验
外观件看熔接痕、缩水、顶针印和皮纹一致性,验收光照条件下目视加触感;运水系统要打水压0.5兆帕保压30分钟不渗漏,接头一个一个查。这两项最容易被"整体看着还行"糊弄过去,必须逐项过。
外观件验收要搭个简易灯箱,白色件看料花和熔接痕,黑色件看流痕和光泽差,皮纹面要跟样板对比,纹路深浅不一整批件摆在货架上特别扎眼。顶针印高度也有讲究,外观面顶针印高出0.05毫米摸上去就挂手。这个我踩过坑,一套家电面板模验收时灯不够亮没看出来,客户上装配线之后投诉回来,罚了我们半套模具钱。
运水这块,我的习惯是让机台把模温机接上,进出水路逐一通水,模温设到生产温度——比如做PP件模温80度,就真按80度跑,跑半小时摸一遍模板,温差不能超过5度,否则水路有堵塞。再打0.5兆帕水压保住30分钟,接头、密封圈一处都不能渗。渗水的模子装到车间就是地面一滩水加模温机报警,跟漏气的轮胎一个道理,当时看着能跑,跑不远。
模温均匀性跟产品质量的关系,这篇模具温度对产品影响有多大?模温与缩水光泽的关系讲得更细,验收前值得翻一遍,知道为什么量才知道量到多少算过。
寿命条款才是验收单里最值钱的一行
寿命条款要写明模次数量、钢材牌号、易损件清单和模次 counters 读数,比如30万模次内非人为损坏免费维修,缺这一条验收就没有兜底。试模件只能证明今天能打,寿命条款才能证明明天还能打。
一套塑胶模报价里钢材占大头,P20和S136的寿命差着几倍,验收单上必须写死用了什么牌号、硬度多少(预硬料一般HRC30-36)、型腔有没有氮化或涂层。再写清易损件:顶针、弹簧、密封圈各备几套,随模交付清单列出来。我更偏向把备件写进合同而不是口头答应,口头答应的弹簧到了交模那天大概率"下周寄"。
模次怎么算也要定:合模一次算一模,计数器清零起算,30万模次内型腔开裂、滑块拉伤这类非人为故障,厂家免费上门修,返修期间每耽误一天按模具费的千分之三扣。这些数字看着苛刻,其实都是行规范围以内。说句实话,敢写寿命条款的厂家,一般对自己那副模有底;不肯写的,你就得多留个心眼。
整套流程从合同到验收怎么串起来,这篇模具定制怎么谈才不被坑?需求报价周期验收全流程实战手册里有一张完整的节点表,跟本文的验收清单正好配套。
验收当天怎么走流程才不漏项
验收按先静态后动态的顺序走:先对钢料和结构,再上机打件,再测模温水压,最后签单付款,全程两人分别记录。顺序乱了就会先被好件冲昏头,把该查的跳过去。
静态部分先核:模架规格、钢材质保书、热处理报告、顶针位和滑块数量对图纸。动态部分再上机:装机、锁模力、开合模行程、顶出动作,连打五十模取件。接着模温机按生产温度跑起来,水压测试跟上。最后双方在验收单上逐项签字,写明"自验收合格之日起质保一年"这类话。
尾款比例我一般建议留30%到验收合格后7天内付,别验收当天全清。留点余款在手,小毛病厂家响应速度完全不一样,这是人性,不丢人。
回到开头那套五万模次就咬死的模子,如果当初验收时多花两个小时逐项过清单,水压测出来渗水、钢材报告对不上牌号,这两条当场就能扣住尾款逼着整改。模具验收标准不是给厂家找茬,是把双方的责任边界画清楚,验收单签得越细,后面的合作反而越顺。
常见问题
试模件合格但量产时尺寸漂移怎么办?
多半是验收时打件太少、没看稳态件,或者试模料和量产料不一致。验收单里写明抽测批次和用料牌号,出现漂移可以按批次记录追责,返修费用按条款走。
模具验收要不要请第三方检测?
模具费超过五十万或者关键配合尺寸公差在±0.02毫米以内的,建议花两三千块请三方出三坐标报告,报告双方都认,比现场吵一下午划算。
寿命条款里的模次由谁记录?
用注塑机自带的模次计数器加每月抄表拍照,双方各留一份。争议多出在计数器清零上,所以验收当天要把起算读数写进验收单。
验收时发现小瑕疵能先收货后整改吗?
可以,但要写整改清单和期限,尾款按瑕疵项折留。口头"下次来修"最危险,白纸黑字才算数。