模具管理系统怎么选?注塑厂模具台账保养寿命预警的实战经验
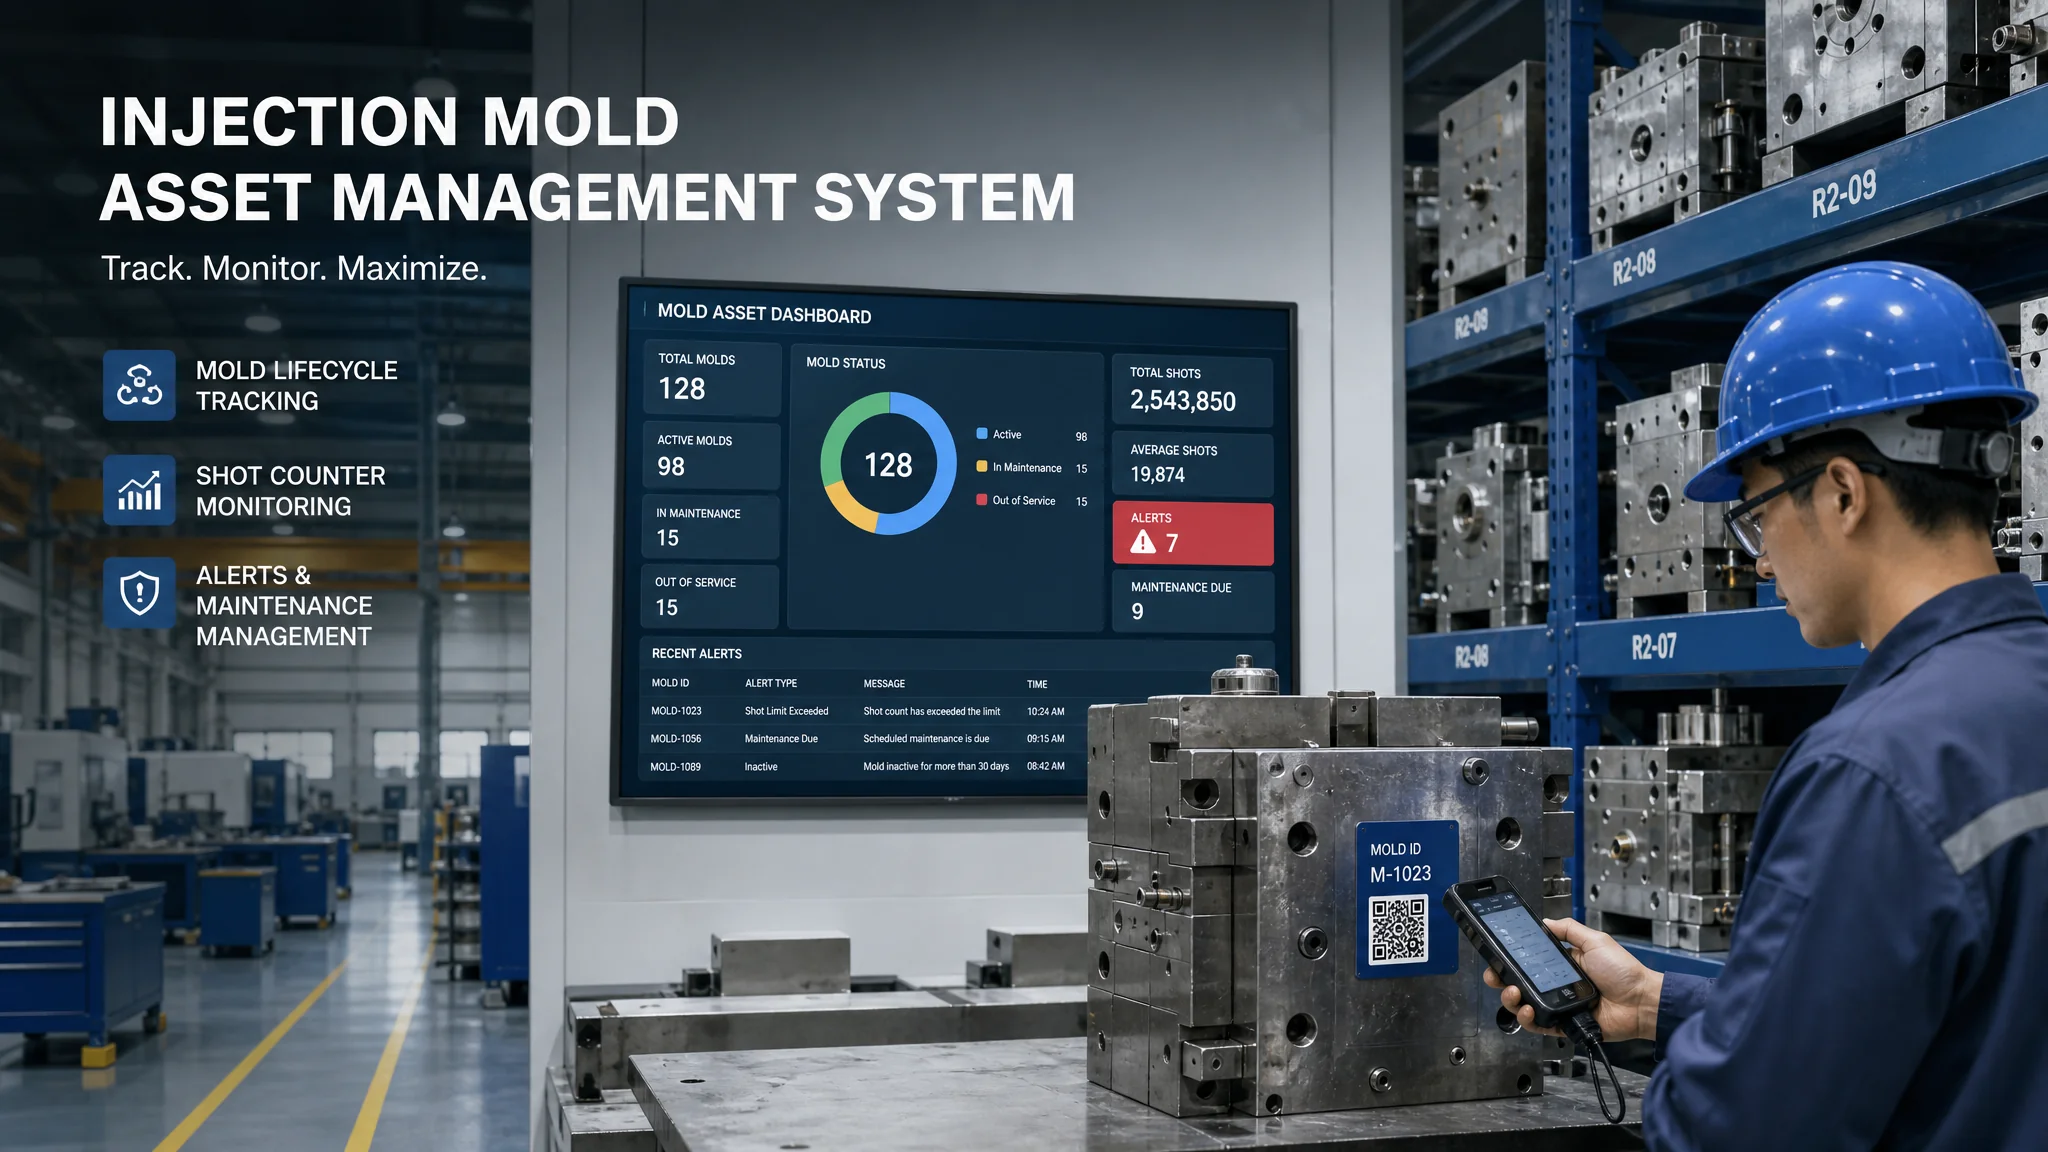
简单说:模具管理系统管的是模具这件资产本身——从入库建档、保养计划到寿命预警报废,全生命周期一条线。它不管生产排单,那是MES的活。注塑厂模具一多,靠Excel管台账迟早出事,这套系统最值钱的地方是寿命预警,能提前把快到寿命的模具拦下来。
先问一句:你们厂的模具台账现在放在哪?我猜八成是某个文员的Excel里,或者干脆是车间白板上的一张表。哪副模具修过几次、还剩多少模次,老师傅脑子里清楚,可他一请假就抓瞎。我去过一家做家电外壳的注塑厂,400多副模具,找一副模具平均要翻20分钟记录,还有两副干脆"失踪"了半年——最后在角落货架顶层发现的,防锈油都没涂,型腔已经起了锈斑。这不是小钱的事:按中国模具工业协会的数据,2024年国内模具行业营收超3400亿元(中国模具工业协会官网),这么多模具资产摊在各厂车间里,管理方式却还停留在纸面时代。英文世界对 mold as tool 的定义可以在Wikipedia: Mold (tool)看到,但怎么"管"模具,得靠厂里自己摸索。
这就是模具管理系统要解决的问题。说实话,这个话题不如选模具钢、调注塑参数那么有技术含量,但它是把模具当资产管理的前提。模具在多数注塑厂是最大的一笔固定资产,一副精密的双色模二三十万很正常,管不好就是白扔钱。
模具管理系统到底管什么?
模具管理系统管的是模具资产的全生命周期:入库建档、领用归位、保养维修记录、模次统计、寿命预警到报废处置。生产订单、排产、工艺参数这些不归它管,那是ERP和MES的地盘。
拆开讲,核心就四块。第一是台账,每副模具一个档案:模具编号、穴数、外形尺寸、重量、适用机台吨位、存放库位、照片、2D/3D图纸。第二是动态状态——在库、在机、维修中、报废,每次移动扫码留痕。第三是维保记录,什么时间保养的、换了哪个顶针、谁修的、花了多少钱。第四也是最有价值的一块:模次自动累计和寿命预警。
这几个模块看着朴素,比Excel强的地方在于"自动"两个字。模具装上注塑机,系统通过机台数据自动累加模次,不用文员手动填。手动填这件事吧,头一个月大家都很积极,第三个月就开始编数字了——这是我见过不止一次的真实情况。
台账怎么做才不流于形式?
台账的核心是给模具发一张"身份证":唯一编号加二维码铭牌,扫一下就能看到全部履历。编号规则建议按"客户-产品-模具序号"来编,别用纯流水号,不然半年后没人记得M-0187是哪副模。
我帮一家厂整理过台账,感触很深的一点:台账乱不乱,先看模具存放。模具没有固定库位、随便堆,台账再精细也是空中楼阁。所以上系统之前,先把模具架和库位规划做了,可以参考我们之前写过的模具货架怎么选和库位规划,那是地基。地基打好,每副模具一个二维码贴在模脚上,进出库扫一下,状态就实时变了。
还有个容易漏的字段:备件清单。每副模具的易损件——顶针、弹簧、密封圈、热嘴——列清楚规格和库存数。模具坏了现找备件,等采购到货三五天就没了;台账里备件挂钩库存,提前预警,维修时间能砍一半。热流道模具这块尤其要紧,一条加热圈坏了停机一天,损失比备件贵多了。想深入了解的可以看热流道模具的结构原理。
保养计划:不是坏了才修,是到点就保养
保养计划的核心逻辑是按模次触发:设一个保养周期,比如每2万模次做一次中级保养,系统自动累计、到点弹工单。比"设备科感觉该保养了"靠谱得多,感觉这种东西在赶货的时候永远失灵。
比较务实的做法是分三级。日常保养由操作工做,每班下班前清模、查顶针、给导柱抹油,10分钟的事;一级保养每5000到1万模次,拆开模面检查分型面、排气槽、水路接头;二级保养每3到5万模次或者季度触发,彻底拆解、检测硬度、测水路流量。触发条件最好"模次或天数,先到先做",因为有些模具一年就打几千模次,光按模次算十年都轮不到一次保养,可防锈等不起。仓库里长期存放的模具怎么防锈,可以看模具防锈剂的选用和搭配那篇,这里不重复。
翻过一次车。有副P20的盖板模,按模次算还差3000模次才到保养点,可那批料是玻纤增强的,磨损特别快,结果分型面压出了毛刺,修了四天。那次之后我把规则改了:高磨损材料(玻纤、阻燃料)的保养周期按标准打七折。系统里能按模具单独设保养参数,这个功能必须要有,不能全厂一刀切。
寿命预警是这套系统最值钱的功能
寿命预警的原理很简单:给每副模具设一个设计寿命(比如50万模次),系统累计实际模次,到80%黄灯提醒、到95%红灯报警,逼你在崩模之前做决定。难的不是软件,是你得先把模具的真实寿命摸清楚。
设计寿命怎么定?别直接抄模具厂报价单上的"保证50万模次",那个数字是理想工况下的。我的做法是看历史数据:同结构、同材料、同产品的模具,过去实际打了多少模次开始出问题,取个偏保守的值。没历史数据的新厂,可以参考我们记录过的一组真实报废数据,在模具寿命的实测和延长方法里有详细过程。简单说,普通注塑模30到80万模次是常见区间,玻纤料直接砍半。
预警之后干什么,比预警本身重要。黄灯亮了,安排一次全面体检:测分型面平面度、查型腔尺寸抽检、评估是否需要备模。红灯亮了就得三选一——大修翻新(通常能恢复但寿命打折)、开备模、有计划地用完剩余寿命然后报废。最怕的是报警了没人理,继续打,然后在交货高峰期崩个型芯,那才叫灾难。我见过最极端的案例:滑块卡死把整套模砸变形,报废重开,损失四十多万,而预警提示在两个月前就跳出来了。
和ERP、MES是什么关系?别买重了
一句话划边界:ERP管钱和料(模具是资产卡片、维修是费用),MES管生产执行(哪台机在打哪副模、工艺参数),模具管理系统管模具本身的履历和健康。三者靠数据打通,不是谁替代谁。
实际落地的时候,很多厂走了一条弯路:想在ERP里建个"设备管理"模块凑合管模具。能用,但别扭。ERP的设备管理是为机器设计的,机器是一台对一位号,模具是流动的、会修会报废的资产,模次这个核心数据ERP根本拿不到——它不下车间。而MES天然有机台和模具的装模关系,模次数据从MES来最顺。所以比较健康的架构是:MES负责采集模次和装模记录,模具系统负责资产逻辑和预警,结果回写到ERP做资产折旧和费用归集。
买的时候问供应商一个关键问题:你们和主流ERP、MES的接口是现成的还是项目制开发?现成接口意味着实施两周,项目制意味着三个月起步还得加钱。国内做这块的厂商不少,金蝶、用友的生态里有配套模块,也有专门做模具管理起家的软件商。选型的时候别贪大,先问自己三个问题:模具数量超过100副了吗?有没有专人愿意维护数据?机台能自动上报模次吗?三个都是"没有",那就先把Excel用规范,硬上系统只会多一个没人填的数据库。
上系统的真实成本和踩坑记录
一套像样的模具管理系统,报价大概在几万到二三十万这个区间,取决于模具数量、是否对接MES、要不要PDA扫码和看板。隐藏成本在实施期,旧台账清洗这块的工作量经常被低估一半以上。
几家厂聊下来,价格规律大致是:Saas按年收费,一年一两万到五六万,适合100到500副模具的厂;买断制的本地部署十万起步,大厂或者保密要求高的(汽车模具行业常见)走这条。硬件另算,一个工业PDA千把块,二维码铭牌几块钱一副,倒是花不了多少。
坑主要三个。第一个,旧台账清洗:500副模具,拍照、建档、核对库位,两个文员干了一个半月,这工作量销售签合同前从来不提。第二个,模次采集:老机台没有数据接口,最后是给每台注塑机装了计数信号线,一台几百块,又是一笔预算外支出。第三个,也是最大的——人的抵触。老师傅觉得"我脑子里都记得,搞这么复杂干嘛"。我的经验是别硬推,先拿寿命预警做成一件让他服气的事:提前两周预警了一副滑块磨损,避免了停机,之后他天天自己去看看板。系统这东西,用起来的才算数。
常见问题
模具管理系统和模具监视器是一回事吗?
不是一回事,管的东西差很远。模具监视器是装在注塑机上的光电保护装置,实时盯着模腔里有没有残留物或者异物,防止合模压模,属于 instantaneous 的硬件保护。模具管理系统是软件层面的资产管理,管台账和寿命。两者互补:监视器防的是突发压模,管理系统防的是慢性磨损。想了解前者可以看模具监视器的选型实测。
小厂模具就几十副,有必要上系统吗?
说实话,50副以下的厂,一套规范的Excel加认真贴标签,够用。系统的价值是在模具数量和人员流动超过某个规模后爆发的——模具超过100副、或者管模具的人换过一次之后资料全丢,这两种情况就该上了。别为了上系统而上系统,数据没人维护的系统比Excel危害还大,因为大家会误以为数据是真的。
不上软件,寿命预警有土办法吗?
有,而且挺管用。注塑机的控制器上都有本模次的计数器,每周让领班把在机模具的累计模次抄一遍,记到台账里,和模具上用油漆笔写的"目标寿命"对一下。我见过一家厂就在每副模具的模脚上挂了块金属牌,刻着目标模次,每次保养后打钢印记录。土是土了点,但零成本,逻辑和软件预警一模一样。
寿命预警准不准?会不会天天误报?
准不准取决于你设的寿命值是不是贴合实际。刚上线的时候肯定会误报,因为设计寿命是拍脑袋定的。我的建议是前三个月把预警阈值调宽一点,同时记录每次报警后的实际模具状态,用真实数据反推修正寿命值,三个月后基本就稳了。记住预警的定位是"提醒该体检了",不是"预言哪天坏",抱着前者的预期就不会失望。
最后说点个人偏好:如果预算有限只能先做一件事,我会先做寿命预警,台账可以慢慢补,保养计划可以靠人盯,唯独寿命这件事,等模具崩了再想起来就全晚了。模具是消耗品,也是有脾气的消耗品,你对它的历史记录得越细,它就对你越客气。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。