模具烧焊会伤钢吗?氩弧焊与激光焊
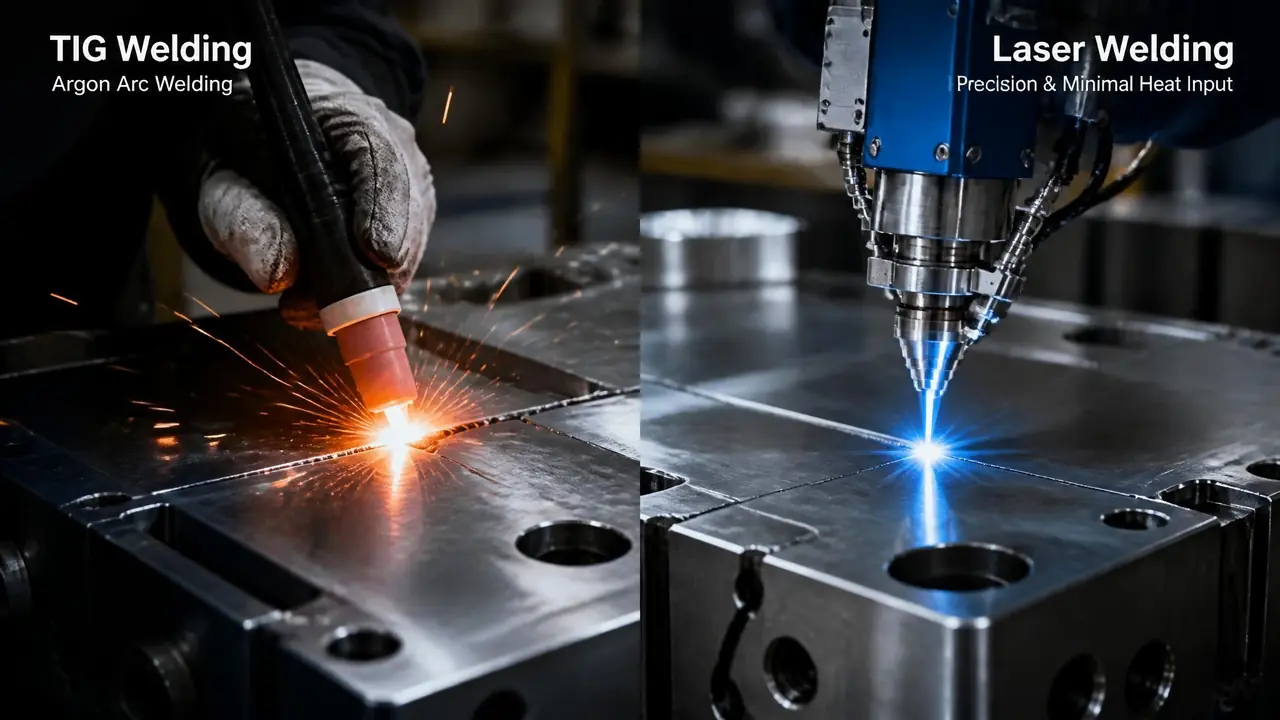
我的判断是:模具烧焊伤不伤钢,看的不是焊这个动作,而是热影响区有没有控制住、焊后回火做没做。氩弧焊适合补厚补大,激光焊适合修精密面。动手前先弄清钢材牌号,把预热和回火安排上,再决定怎么焊。
上个月车间一副 718H 的模框崩了角,老板第一句话就是"拿去烧一下"。模具烧焊这活儿,做模具的几乎人人躲不开,可认真琢磨过"烧焊到底伤不伤钢"的没几个。我的看法一直很直接:焊得好是救模具的命,焊得糙就是在模面上埋雷。
崩角那个位置离分型面不到三毫米。最后我们没走氩弧,是送出去用激光焊补的。道理不复杂,热一大,分型面就得重新研配,研配一天的人工比焊缝本身贵多了。这件事之后,我把烧焊的门道系统捋了一遍,这篇一次讲清楚。
伤钢的从来不是焊,是热影响区
烧焊伤钢,伤的是焊缝旁边被高温改变组织的那一圈,行话叫热影响区。这一圈硬度一掉,就是日后开裂的起点。电弧温度能到五六千度,激光焊的光斑温度更高,但两者落到母材上的方式完全不同。氩弧焊的电弧范围大,母材被一大片区域来回加热再冷却,组织反复转变;激光焊能量集中,作用时间以毫秒计,受热的区域窄得多。同样的模具钢,两种焊法焊完,焊缝旁边那圈"变质的钢"宽度能差出好几倍。
我自己做过一个小试验。找了一块报废的 2738 模块,不预热直接烧一道焊道,焊完拿里氏硬度计沿焊缝打点。结果很说明问题:焊缝中心 HRC 52 左右,用的是硬质焊丝;紧挨着的热影响区掉到 HRC 22 上下;再往外才是母材本体的 HRC 30 出头。那圈两三毫米宽的低硬度带,摸着不显眼,日后起裂、塌边多半就从这里开始。
硬度落差还不是全部。热影响区和母材之间有硬度差,就有内应力,模具一动几千次上万次,应力集中在裂纹尖端越拉越大。所以行业里讲烧焊伤钢,准确说法是:焊接热把局部组织改了,改出来的那块料,性能不再跟整块模具一条心。后面所有工艺手段,都是围着这件事打转。
氩弧焊与激光焊,一张表看清差别
氩弧焊热影响区宽、单层堆得厚,适合塌坑和缺角;激光焊热区窄、变形小,适合分型面和精密面修补。两种焊法没有谁全面碾压谁,选哪个先看伤在哪、伤多大。下面这张表是我按自己厂里和外协的经验整理的,数字给的是常见区间。
| 对比项 | 氩弧焊 | 激光焊 |
|---|---|---|
| 热影响区宽度 | 大概 2-3 毫米 | 0.5 毫米上下 |
| 单层熔深 | 1-2 毫米,堆厚效率高 | 偏浅,深坑要逐层堆 |
| 变形风险 | 大件明显,得靠预热压着 | 小,薄壁件也稳 |
| 焊后处理 | 基本都要回火去应力 | 小面积可省,重要面仍建议做 |
| 设备投入 | 几千块起 | 几万到十几万 |
| 适合场景 | 大面积塌坑、缺角、堆高 | 分型面、细纹面、薄位修补 |
两种焊法我都在用,偏向也明说:能上激光的尽量走激光,尤其是分型面、碰穿位这种差半根头发丝都合不拢的地方。前年给一副 ABS 外壳模的滑块补伤,氩弧焊补完研配了一整天;去年碰到一模一样的活,换激光焊,半个多小时焊完,油石一推就合模。省下的工时,一年够把焊机的折旧吃回来。
要是正准备配设备,选型时除了焊机本体,还要考虑摆臂、工装夹具和氩气保护这一套,展开讲的话可以看看这篇模具激光焊接机怎么选,三档机型的差别写得很细(模具激光焊接机怎么选?精密模具修补的三种焊机对比)。
但激光也不是万能的。深度超过两毫米的塌坑,激光得一层一层往上堆,堆一下打磨一下,时间成本高得吓人,这种活我还是愿意走氩弧加回火的老路。冷焊、氩弧、激光三种修补技术放一个表里对比的内容,之前专门写过,补伤前值得对一遍(模具修补机怎么选?冷焊激光焊三种修补技术对比)。
焊前预热和焊后回火,省一步多一分风险
预硬钢烧焊前不预热、焊后不回火,裂纹基本是时间问题。预热到两三百度,层温别掉太低,焊完尽快回火去应力,一步都别省。很多人把伤钢的锅甩给焊机,其实工艺不到位才是主因。
P20、718H、2738 这类预硬钢,出厂状态 HRC 28-34,靠的是调质处理定死的组织。焊一道的功夫,局部就被重新淬了一遍火,不预热等于让钢材硬扛这个温差。行业里普遍的做法是预热 250-300℃ 左右,透烧均匀再开焊,焊接过程层间温度别低于预热温度太多,摸上去烫手才对。
焊后回火比预热更容易被偷懒。我听同行说过一个数:回火温度比模具原来的回火温度低 20-40℃,保温按厚度算,25 毫米保温一小时上下,随炉冷,别拆出来空冷。我们厂定的是 500℃ 左右保温两小时,焊缝周边的硬度能拉回 HRC 27 上下,跟母材的差距缩到三个点以内,这个差距在装配和使用上就没什么威胁了。
焊丝的匹配也别糊弄。客户对模面硬度有要求的,焊丝牌号按接近母材或略高一点选,别拿通用焊丝对付;补皮纹面的,焊完还牵扯重新咬花,报价前就得跟客户说清这笔钱。焊补区打磨余高的时候留量别贪多,磨穿了补丁就得重来。最后提醒一句,焊完的模具要是打算入库存放,打磨完的裸钢面别晾着,防锈这一步直接关系到下次开模的质量,搭配方法看这篇就够(模具防锈剂选购实战指南:薄层油、防锈蜡和气相防锈怎么搭配?)。
什么情况我会直接劝你别焊?
裂纹深、伤的面积大、模具本身不值钱,这三种情况烧焊不划算。裂纹超深超长先评估再动手,小模具直接换料重开反而更快。焊是修模具的手段,不是模具的救命稻草,算不过账就别硬焊。
第一种是裂纹深。裂纹沿着热处理应力线走,深度超过模厚一半的,焊了也是苟延残喘,应力还在裂纹尖端攒着,跑不了多久又裂。这种该报废评估就报废评估,别让老板觉得你舍不得一副废模。
第二种是伤得大。皮纹面一片大面积刮伤,焊完整个面都得重新咬花,咬花的钱加起来比焊贵,有些案子直接镶块或者换芯更干净。第三种是模具便宜。几千块的简单两板模,焊补加工费几千块,账怎么算都不对,这时候实话实说比什么都强。
还有一类容易被忽略:试模阶段发现的结构问题。尺寸不对、缩水位置不对,这些是设计的事,靠烧焊填材料去凑,凑得过这一副凑不过后面的量产。该改铜公改铜公,该改设计改设计,焊只兜工艺损伤的底。
回到开头那副 718H 模框,激光焊补完、回火做完,到现在跑了几万模次没再出问题。烧焊伤不伤钢,说到底是个控制问题:控制热输入、控制层温、控制焊后处理。这三样管住了,焊过的模具照样是一台好模具;管不住,再贵的焊机也救不回来。下次模具送焊之前,先把钢材牌号问清楚,把预热和回火写进加工单,这一步比挑焊机更值钱。
常见问题
模具烧焊后寿命会打折扣吗?
补得好基本不掉,跑十几万模次的补焊模具我见过不少。真正的分水岭在焊后处理:回火到位、打磨到位,补焊区跟母材的性能差距能压到很小;反过来,不做回火的补焊区往往先裂。
激光焊补过的面能看出来吗?
打磨抛光之后肉眼基本看不出来,色差比氩弧焊小得多。带皮纹的面是例外,焊过的位置得重新咬花,这一步躲不掉,报价时要算进去。
小面积修补也要预热吗?
预硬钢建议都做,哪怕只是局部加热到两百度上下。激光焊热输入小,有些师傅补小坑时会省掉,我的习惯是看钢材含碳量,偏高的牌号一次都不敢省。
模具烧焊一次大概多少钱?
激光焊按点位算,一个小坑几十到一两百,大活按小时收,一小时几百块很常见。氩弧焊便宜些,但算上拆装和回火,总价不一定低。报价前先问清楚含不含回火和研配,别只比焊缝的单价。