复合材料模具怎么铺层?RTM与手糊
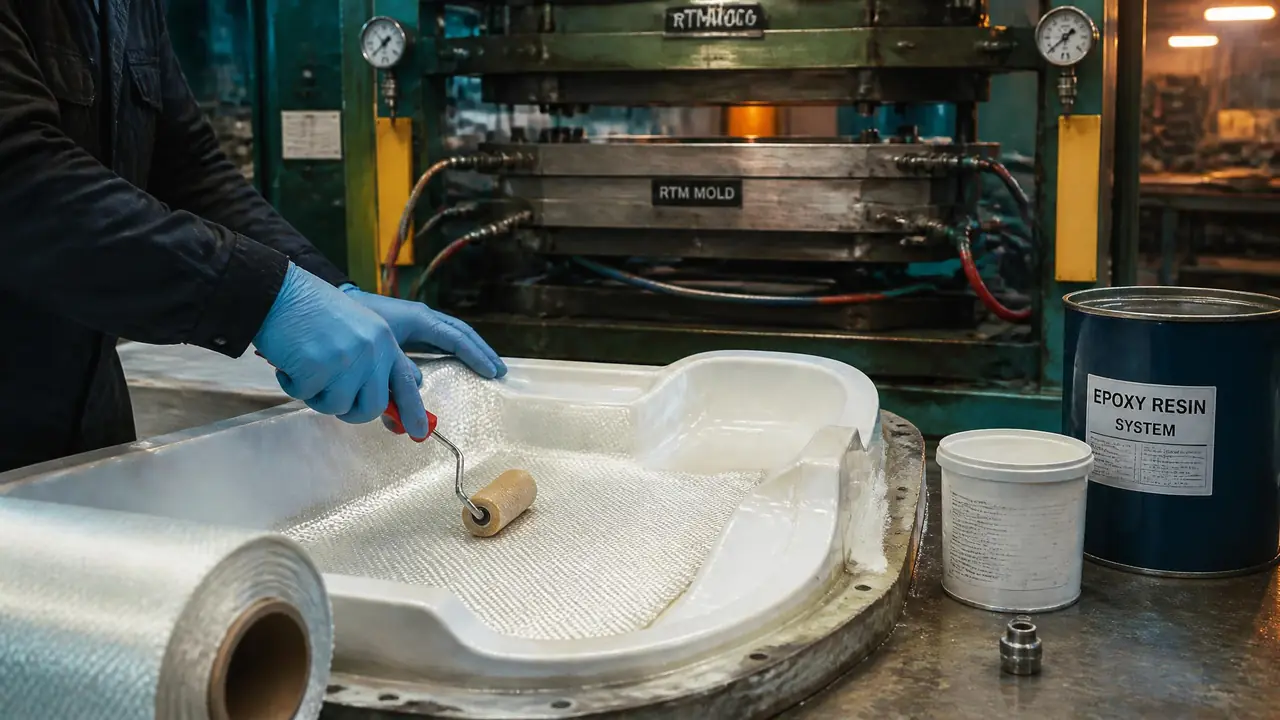
直接给结果:复合材料模具的铺层,小批量、试制件、形状复杂的走手糊,一年几百件以上、对外观两面都有要求的走RTM,别被「先进工艺」四个字带偏。判断依据是订单批量和脱模后的两面质量,不是设备清单。你该先做的一步,是把年需求量算清楚再定路线。
车间里老师傅带新人,第一课往往是拿一块玻璃钢平板练手糊。可真到做复合材料模具的时候,很多人还是心里没底:纤维布一层一层往上糊,到底哪层先、哪层后?树脂配比差几克会不会出事?我跟你说,配比差几克真出不了事,出事的从来都是别的地方。
先把你最可能踩的坑说在前面。手糊出问题,八成不在「糊」这个动作上,而在铺层之前的模具表面处理;RTM出问题,八成不在设备上,而在预成型体没压实、树脂粘度没调对。工艺路线选对了,剩下的都是手艺活。
铺层之前,模具本体这关必须先过
母模表面处理不到位,后面铺层全白费,胶衣喷得再漂亮也救不回来。母模要先做到 Ra0.8 以下的表面粗糙度,再打脱模体系,这一步决定了你脱模时是轻松起吊还是连模带件一起报废。
我们车间翻制复合材料模具,母模表面一般做到镜面再往下压一级。原因很实在:模具表面每一条划痕,都会原样印到制品上,而且一个模子要脱几百次模,划痕只会越脱越深。表面粗抛之后还要精抛,这块的等级和手法,可以参考模具抛光怎么做?从粗抛到镜面的六级工艺标准那篇,逻辑是一样的,只是玻璃钢母模对温度更敏感,抛光发热大了胶衣会发糊。
表面搞定之后是脱模体系。传统做法打脱模蜡,3 到 5 遍,每一遍间隔 20 分钟左右让它干透,急不得。新一点的模具会用半永久脱模剂,喷两遍就能顶几十模。我自己的习惯是新模具前几模还是老老实实打蜡加一层聚乙烯醇(PVA),宁可慢一点,也别让第一件制品跟模具长在一起。真长在一起是什么体验?整个周末泡在车间用木槌一点点敲,模具胶衣掉了一片,重新修补又花三天。
母模表面这一步要是想抠细节,等级划分和手法可以看看这篇:模具抛光怎么做?从粗抛到镜面的六级工艺标准。逻辑是一样的,只是玻璃钢母模对温度更敏感,抛光发热大了胶衣会发糊,转速和压力都要收着点。
手糊铺层:顺序和厚度比手法重要
手糊铺层按「胶衣层、表面毡、短切毡与方格布交替、最后富树脂层」的顺序走,一次铺层别超过5层毡。层数上去之前必须等前一层凝胶,否则放热集中,厚的地方会烧芯变形。
标准的手糊从模具表面往外数:先喷 0.4 到 0.5mm 的胶衣层,等它表干(手指按上去发粘但不拉丝),铺一层 30g 的表面毡富树脂层,这一层是保护胶衣不被玻纤顶出印子的。然后进入主体:400g 短切毡和 800g 方格布交替铺,毡吸树脂好、布给强度,一层毡一层布这么压上去。
环境这关很多人不当回事。树脂手糊的理想车间温度是 18 到 25℃,低于 15℃ 固化剂加再多也固化不透,做完的模具放半个月还是软的。湿度超过 80%,表面会结出一层发粘的胺白霜,打磨的时候特别烦。所以我宁可等天晴,也不赶在回南天铺大件。
说个翻车的事。有一年赶一批风机导流罩的母模,想着一次多糊几层省时间,一气铺了 8 层短切毡。结果树脂放热集中,中心温度蹿到快 90℃,糊芯了——中间那层直接发泡开裂,整块铲掉重来,亏进去四天工时和两桶树脂。从那以后我们定的规矩就是:一次不超过 5 层,铺完等凝胶(冬天大概 40 分钟,夏天 20 分钟出头),再铺下一轮。
滚压赶泡也有讲究。用螺纹铁辊顺着同一个方向滚,把气泡从中间往边上赶,别来回搓——来回搓只会把气泡切碎成更小的泡,藏在毡层里你根本看不见,脱模之后制品背面全是针尖大的凹坑。
RTM铺层:纤维是干的,树脂是压进去的
RTM不是把纤维往模具上糊,而是先把干纤维预成型体放进闭模腔,再用 0.2 到 0.4MPa 的压力把树脂注进去。它的核心变量是树脂粘度和注胶口位置,粘度高于 350mPa·s 就容易注不满。
很多人第一次接触 RTM 都会懵:没有糊的动作,铺层铺的是什么?铺的是预成型体。干玻纤毡或者织物先裁成型面形状,用定型剂在预热模里压成和制品一样的形状,然后放进凹模,合模锁紧。树脂从最低点的注胶口进,气泡往最高点的排气口排,整个腔体是密闭的,苯乙烯挥发量比手糊低一个数量级,车间味道完全不是一个级别。
实操里最要盯的两个数:粘度和模温。树脂粘度控制在 250mPa·s 左右注得最顺,夏天树脂自己就够稀,冬天得把树脂和模具都预热到 40℃ 上下,不然流到一半就凝固,制品缺料直接报废。注胶压力从 0.1MPa 慢慢往上加,超过 0.5MPa 预成型体可能被冲走位,纤维一移位,制品的强度方向就全乱了。
我个人的感受是,RTM 确实比手糊强一截——制品两面光、厚度均匀、气泡率从手糊常见的 5% 左右压到 2% 以下,批次一致性也稳定。但它贵也是真贵:一副对模的制造成本差不多是手糊单模的三倍,还要配注胶机和真空系统。这个投入产出怎么算,得把模具本身的成本摊进去,建议结合模具制造全流程:从钢板到成品模具的十二道工序那篇一起看,账才算得公平。
两条路线摆在一起,怎么选就不纠结了
| 对比项 | 手糊 | RTM |
|---|---|---|
| 模具投入 | 单模,成本低 | 对模加注胶系统,约3倍 |
| 单件工时 | 长,靠人工 | 短,可批量化 |
| 制品表面 | 贴模面光,背面粗糙 | 两面光 |
| 气泡率 | 5% 左右 | 2% 以下 |
| 车间环境 | 苯乙烯味大 | 闭模,挥发少 |
| 适合批量 | 几件到几十件 | 百件以上 |
两条路线的差距在批量和表面要求:年需求50件以内选手糊,300件以上、两面都是外观面选RTM。中间地带最难受,要把人工涨幅和模具摊销年限一起算进去。
这张表怎么用?年需求量 50 件以内、只露一个面、客户对背面无所谓——手糊,别犹豫。年需求量上三百件、两面都是外观面、或者制品有装配精度要求——RTM 的模具钱几个月就摊回来了。最难受的是中间那段,比如年产一百件上下,这时候算细账:人工费每年涨,RTM 摊销要两年回本,你就要掂量这个产品能活几年了。
说回顾开头那句话:复合材料模具的铺层没有玄学,手糊守好「表面处理、铺层顺序、控制放热」三件事,RTM 守好「预成型体、粘度、注胶口」三件事。真要我给一个上手建议,那就是把手头的产品按批量和外观要求分成两堆,先用手糊做一件试验品验证模具,确认脱模顺、表面合格,再考虑要不要上 RTM——顺序反过来,学费会贵很多。
常见问题
手糊铺层每层之间必须等固化吗?
不用等完全固化,等凝胶就行,也就是表面发粘但不拉丝的状态。这时候层间结合最好,如果等到完全固化再铺,层间强度会下降,得打磨或者刷一层匹配树脂才能继续。
RTM的树脂粘度怎么快速判断够不够稀?
车间里最简单的办法是用涂-4杯测流出时间,或者干脆看注胶机压力表:同温度下粘度高,压力很快顶上去而注胶进度停滞。冬天务必把树脂预热到 40℃ 左右再注,比调配方省事得多。
复合材料模具能做金属模具的活吗?
看批量和精度。小批量吸塑、玻璃钢制品、部分手板,复合材料模具完全够用,成本只有钢模的零头。但注塑批量件、有严格公差要求的,还是金属模具靠谱,复合材料模具的磨损速度撑不住长期生产。
手糊件表面出现很多小针孔是怎么回事?
多半是气泡没赶净或者固化剂搅拌带进了空气。铺层时铁辊单方向滚压,树脂搅拌后静置几分钟再刷,另外胶衣层别刷太厚,太厚的胶衣固化收缩不均也会拉出针孔。