拉延模具怎么起筋?拉延筋的作用
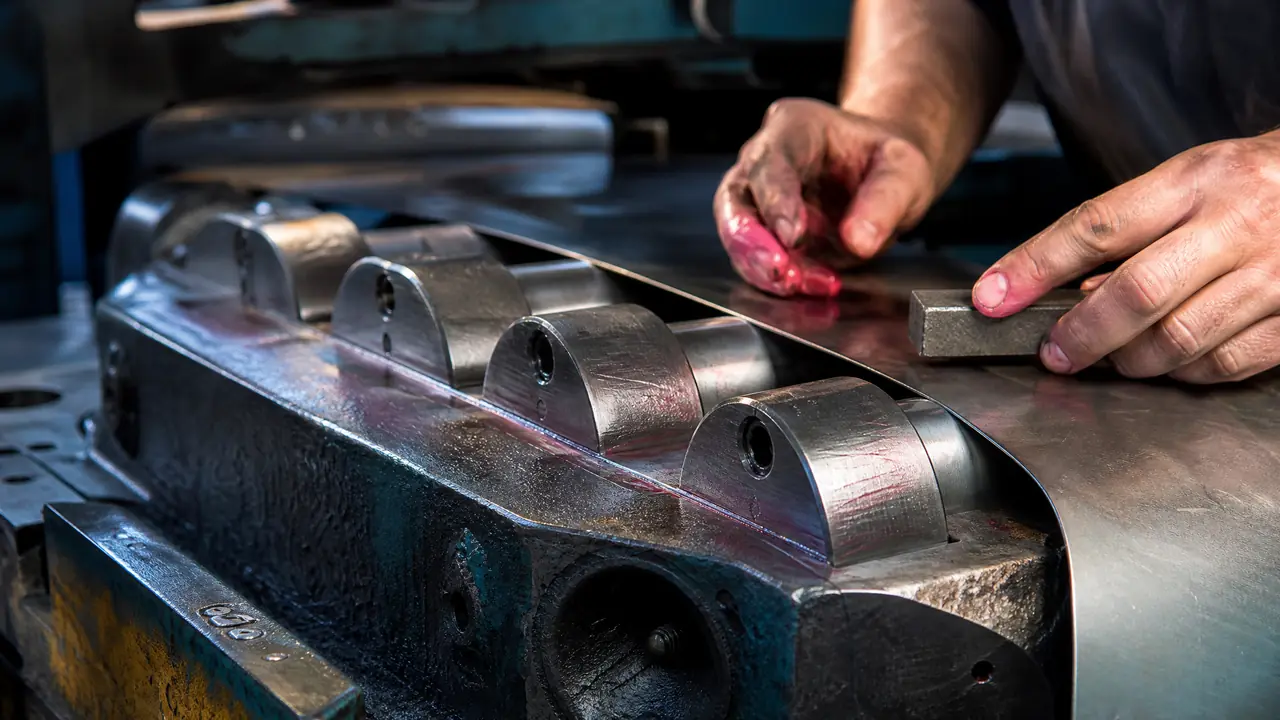
开门见山讲:拉延筋就是给板料进料踩刹车的,位置、高度和R角决定拉延件起不起皱、开不开裂。别急着加压边力,先看筋研配到位没有。试模阶段调筋比换方案便宜得多,动手前先把进料数据摸清。
前几天有个做覆盖件的朋友找我,他那套拉延模具试出来的件,四个角全皱,中间靠上还裂了一道口子。压边力从低往高调了两圈,皱压下去一点,裂口跟着来了。我让他先把油石和红丹拿来,去研拉延筋。研完第三件,合格了。
这不是玄学。拉延筋在整套模具里看着就是压边圈上几条半圆凸台,实则是控制板料进料的总闸门。设计阶段靠经验估个大概,真正的精度全在试模阶段钳工手里那把油石上。筋的作用、怎么布置、试模怎么调,这篇一次说透,都是车间里真金白银换来的教训。
拉延筋的作用:给进料踩一脚刹车
拉延筋的作用是给板料进料加阻力:材料绕着筋条反复弯曲再拉直,阻力上去了,进料速度就听话,起皱防得住,易裂区也能松口气。没有筋的时候,板料在压边圈和凹模压料面之间只靠平面摩擦,这点阻力撑不住,法兰区一受压就失稳起皱。加了筋,材料每绕过一条筋要弯一次、直一次,再蹭一遍摩擦,阻力翻着倍往上涨。
阻力上去之后还有个好处,很多人不提。转角处材料流动天然慢,直边流得快,不加筋的话材料全往好走的直边涌,危险断面被扯得薄上加薄。筋把直边刹住,等于逼着材料匀速进料,裂的风险反而小了。防皱和防裂,是一根筋的两面,不是二选一。
筋型按阻力从小到大排,常见就三种:圆筋、方筋、拉槛。圆筋可调性最好,试模阶段来回修不心疼,覆盖件用得最多;方筋阻力大一截,深拉延件用得多;拉槛基本是个台肩,阻力最狠,做上了几乎没有可调余地,我见得少,除非进料非死死摁住不可,一般不轻易上。另外浅拉延件干脆不放筋,靠压边面摩擦就够,别画蛇添足。
还有个细节图纸上看不出来:筋条和筋槽的间隙。行业里普遍比料厚大个零点零几到零点一毫米,间隙留小了料被夹死,进料直接卡断;留大了等于筋白做。这个数试模时也得跟着料厚实测着调。
筋布置在哪、放几条,看进料快慢
布置原则跟着进料速度走:哪边进料快就在哪边加筋,位置放在压料面上离凹模口二三十毫米的地方,走向顺着轮廓走,别横穿转角。直边进料快,筋放直边;转角自身吸料慢,筋要提前收短绕开角部。一边一条压不住就上双筋,两条的间距行业里常见十五到二十毫米左右。
有个判断土办法,试模件拉出来看压料面的进料刻印:哪一边的痕迹又宽又深,说明那边材料跑得快,筋就往那边加或加深。我们一套前地板拉延模,右后角老起皱,把那边的筋高从大概5毫米降到3.5毫米,进料量从6毫米左右涨到12毫米,皱没了,角部也没裂。方向搞反了,越加越裂,这是新手最容易翻车的地方。
话说回来,拉延模具整套做下来要过十几道工序,筋在设计阶段就定好了刀路,做在镶块上还是本体上,直接影响后面好不好修。对整套流程没概念的,可以先看看这篇模具制造全流程十二道工序,心里有张地图,跟设计、钳工沟通都省一半劲。
试模调筋的正确顺序:研配、修R,压边力放最后
试模调筋的顺序是死的:先看进料痕迹定增减,再研配、改R角和高度,压边力永远放最后动,顺序一反,问题越调越乱。原因不复杂,压边力是全局变量,一动全盘跟着变;筋是局部变量,哪疼修哪。拿全局手段去治局部病,自然按下葫芦浮起瓢。
研配这一步最见功夫。红丹薄薄涂一层,压料面压合之后看接触情况,行业里普遍要求七成以上贴合才算到位,接触点还得分布均匀。我见过最离谱的一套模,筋只研了不到一半,全是点接触,难怪压边力怎么调都皱。研到位这一步偷不得懒,一两个小时换后面省几天。
修筋无非两个动作:降高度、放大R。降高度锉研就行,放大R得上机床走一刀再油石收光。烧焊补筋是反向操作,往回长高,这里有个坑我亲自踩过:焊完不回火,焊区硬度能到HRC五十往上,钳工的锉刀基本报废,最后只能上钨钢刀慢慢啃,两天耗在一条筋上。要补筋,焊接方式的选择比焊接本身还讲究,激光焊热影响区小,后患少太多,具体对比可以看这篇模具激光焊机与氩焊冷焊的实测对比。
调筋期最好留个本子,每次改完记下筋高、R值和当件的进料量。数字摆在纸上,规律自己会冒出来,比凭感觉瞎试快得多。
回头说我那朋友。压边力两圈调下来白折腾,筋研到位之后问题自己消了。所以我的判断一直没变:拉延件出问题,先摸进料,再动筋,最后才轮到压边力。顺序对了,试模期从一个月压到半个月不是难事;顺序错了,白烧掉的试模料和机时,比一副镶块还贵。
常见问题
拉延筋一般用什么材料做?
跟压边圈本体一起做的话,常见QT600球铁或HT300灰铁;重筋和易损位置多用Cr12MoV或SKD11镶块,硬度能到HRC58到60左右。镶块的好处是烧塌了直接换一件,不用大动压边圈。
筋条做在压边圈上还是凹模上?
两种做法都有,筋条放压边圈、槽开在凹模压料面的更常见。选哪边主要看修模方不方便,谁在上面谁好修,车间普遍把可调的那一侧留给钳工够得着的位置。
没有CAE仿真,自己能估筋吗?
能,但只能估个起点。经验做法是宁矮勿高、宁少勿多,先放矮筋试模,不够往上加。加比减容易,这是调筋最基本的道理。有条件还是跑一遍AutoForm,一遍仿真顶好几天手调。
拉延筋高度留多少合适?
圆筋常见筋高在3到6毫米之间,具体看料厚和拉延深度,料厚0.8毫米上下的覆盖件,5毫米上下最常见。这个数只能当地毯,真正的高度是试模磨出来的,图纸上那个数只是起点。