模具怎么做出来的?一张流程图带你走完设计到试模全过程
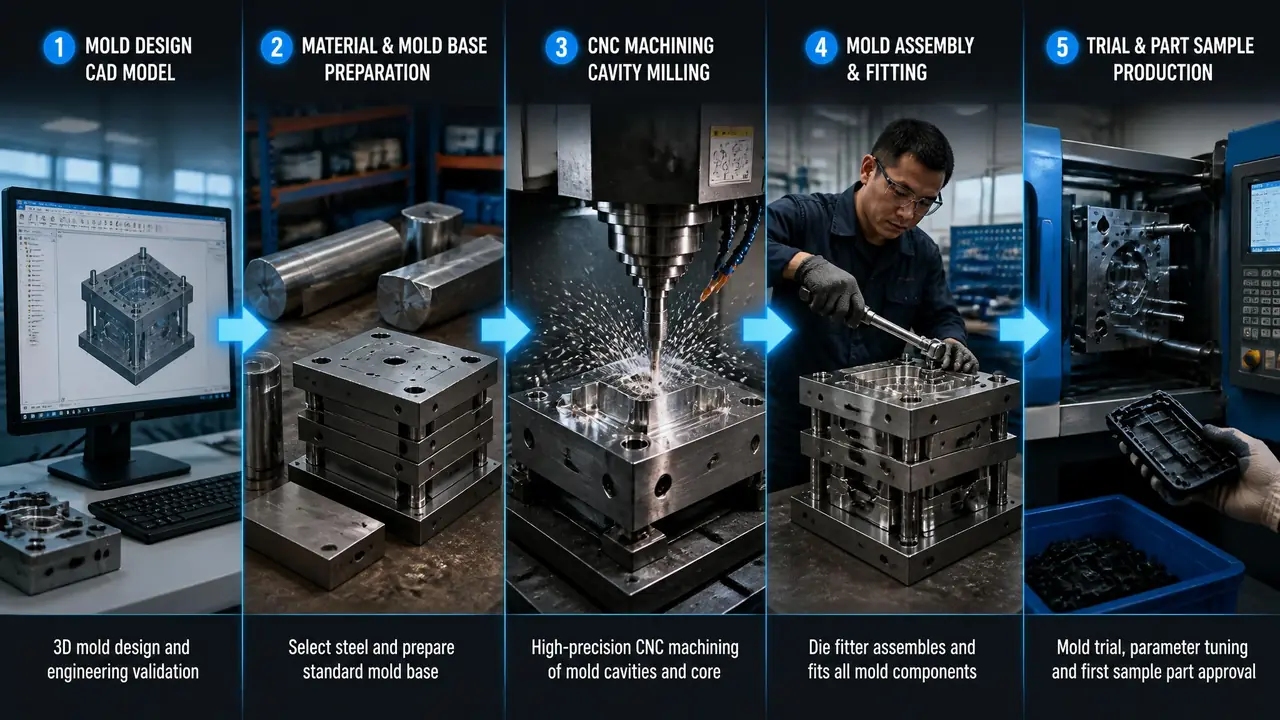
别绕了:模具怎么做出来,主线就是设计、备料、加工、装配、试模五步,一套中等注塑模大概25到35天走完。任何一步想省,后面都加倍还。先看文里那张流程表,再逐段对号入座。
模具怎么做出来的?这个问题我每个月都要被朋友问上好几回,大多是准备开模的老板,站在模具厂门口对着一张报价单发懵。我的判断是:别急着背术语,先把五步主线刻在脑子里——设计、备料、加工、装配、试模。知道每一步在干什么,你跟厂里对话才不在一个频道上。
上个月我陪一个做宠物用品的客户去黄岩验一套注塑模,他全程就问了三个问题:多少钱、多久、能不能便宜点。厂长反而反问他:缩水率按多少放?要不要做DFM报告?他答不上来。回来的路上我给他画了张图,五个框加四个箭头,十秒钟看完。他看完说了一句:早给我看这个,我谈判都不慌了。这篇就把那张图展开讲透。
先看这张图:从图纸到试模的五步主线
模具怎么做出来的,主线就五步:设计定结构、备料买钢、加工成型腔、装配合模、试模验证,一套中等注塑模25到35天走完。文字版流程图:设计(3D分模、出图)→ 备料(买模架和钢料)→ 加工(开粗、热处理、精加工)→ 装配(钳工配模)→ 试模(上机打样、改模)。箭头基本不回头,回头就是钱。
| 阶段 | 干什么 | 大概耗时 | 最容易卡住的地方 |
|---|---|---|---|
| 设计 | 分模、定结构、出加工图 | 5-10天 | 拔模角和缩水率没跟客户对齐 |
| 备料 | 买模架、订钢料、铣六面基准 | 2-4天 | 钢料等货,换牌号全线推迟 |
| 加工 | CNC开粗、淬火、精加工、放电 | 10-18天 | 深腔排屑、电极不够返工 |
| 装配 | 钳工配模、装顶针弹簧水路 | 3-5天 | 顶针孔配得过紧,试模拉伤 |
| 试模 | 上注塑机打样、量尺寸、改模 | 每轮1-2天 | 困气烧焦、缩水痕 |
这张表你可以直接截图存着。跟厂里对进度的时候,你只要问一句"现在走到哪一格了",对方就知道你不是外行。表里的耗时是行业普遍水平,以中等大小的单腔到四腔注塑模为准,特别复杂的结构另算。
设计和备料:图纸定生死,钢材定身价
设计和备料只占三成工时,却决定后面七成的成败,分模面、拔模角、缩水率这三样定错了,加工再精细也救不回来。图纸阶段花的每一分脑力,都是在给后面省钱。
先说设计。客户给你一个产品3D图,设计师要干的第一件事是分模——决定从哪里把模具分成两半,产品才能取得出来。分模面定歪一点,后面全是飞边。接着是拔模角,塑胶件没有拔模角就脱不了模,行业普遍给0.5到2度,深腔件还得更大。缩水率更隐蔽:塑料冷却后会缩小,PP收缩率在1.5%上下浮动,ABS大概0.5%,图纸必须提前放大。想系统学这块的,可以看这篇模具设计入门:从零开始学模具设计的六个阶段,讲得比我细。
这里头藏着我吃过的一次亏。前年一套PP收纳盒模,客户3D图是现成的,我们按常规放了1.5%的缩水。试模出来尺寸没毛病,卡扣就是装不上——后来查明那批料加了滑石粉,实际收缩只有1.2%左右。就差这么零点几个点,改模花了一周。打那以后,凡是不常见的改性料,我都先要供应商的物性表。
备料看着简单,其实是个分水岭。模架买标准的,型腔钢材得按产品定:普通外观件用P20或718H预硬钢,出厂硬度30HRC上下,不用再淬火;要做透明件或者打腐蚀性料,得上2083、S136这类不锈钢,还要淬硬到48度以上,价格翻着番地涨。钢料下料时会单边留0.5毫米左右的加工余量,给精加工吃。老实讲,钢料一旦下了订金,中途换牌号,整套排期全部重来,这是最伤和气的改动。
加工和装配:机床开粗,钳工收尾
模具本身是个减法活:CNC和电火花把整块钢一层层去掉,钳工再把上百个零件装回一套模,精加工公差普遍压在正负0.02毫米以内。粗加工求快,精加工求稳,两班倒跑是常态。
加工占了整个工期的一半。流程大体是:CNC开粗把大块的料铣掉,留0.3毫米左右给精加工;需要淬火的钢这个时候进炉,淬硬后用磨床和精铣收尺寸;碰上清角、深腔这种刀具进不去的地方,就得靠电火花放电——先用石墨或铜做个电极,一点一点把钢"烧"出形状。车铣磨放电线割五大工艺各自管一段,想深究的看这篇模具加工五大工艺对比,我就不重复了。
我印象最深的是跑深腔。有一年做一套垃圾桶内桶模,腔深260毫米,850的加工中心开粗的时候排屑不顺,铁屑缠刀,一刀下去报废了整个精加工面,单是这一项就赔进去小两万。后来厂里定了规矩:深超过150毫米的腔,必须先用小刀预铣排屑槽,别心疼机时。
装配是个手艺活。机床干完的零件到了钳工手里,先拿红丹配研合模面,涂上红粉对磨,看接触点分布均不均匀;再装顶针、弹簧、水路。顶针孔配得太紧,试模的时候顶针拉伤产品;配太松,飞边就从缝里挤出来。我们车间老师傅配一套中等模具要三天,急不得。有个冷知识:一套看起来很简单的塑胶模,零件数轻松过百,螺丝都得上百颗。
试模为什么第一模往往出不了合格品?
第一次试模的任务不是出成品,是把问题打出来:困气、缩水、飞边、顶白轮着冒头,修两三轮模才算稳定,这是行业常态。所以别拿第一模的样子去判断一家厂的水平。
试模是整套流程里最有戏剧性的一步。钢模装上注塑机,调机师傅先烘料——PP这类料要在80到90℃烘上一阵,模温也要预热。第一模出来,十个里有七八个带着毛病:产品末端打不满叫短射,表面有烧焦的银纹是困气,局部凹下去一块是缩水,边缘多出薄薄一圈是飞边。每一条毛病对应一个改法:短射就加排气槽,缩水就延长保压,飞边要重新研合模面。
上个月试的那套面板模,第一模右上角一片烧焦,调机师傅当场判断是困气,钳工在末端的排气槽加深了0.02毫米,第二模就干净了。这种以"丝"为单位的改动,外人看着跟玄学一样,其实全是经验堆出来的。整套开模流程里,试模到交模之间修个两三轮非常正常,三轮往上是设计埋了雷。
改完的模具再上机,量尺寸、做通配测试,客户签样品确认,这套模才算真正做完。签样这一步别客气,该提的意见当场提完,签了字再改,费用和工期就得重新谈了。
回到开头陪朋友验模那件事。他后来拿着那张五步流程图跟厂里谈,把DFM报告写进了合同附件,工期锁死35天,分三期付款按节点走。厂长私下跟我说:这种客户最好伺候,因为他在对的环节问对的问题。模具怎么做出来的,说到底不神秘,五步、一张表、每个格子里盯一个坎,你也能像一个干过十年的人那样去开模。
常见问题
做一套模具大概要多少钱?
跨度极大,说区间才有意义:小型单腔模三五万起,中等注塑模十万上下,汽车覆盖件一套上百万。钱主要花在腔数、钢材和结构上,一模四腔比一模一腔贵,但摊到每个产品反而便宜。报价单里钢材牌号和腔数没写清楚的,多半有猫腻。
产品图纸要自己出还是让模具厂包设计?
绝大多数模具厂包模具设计,但产品3D图你得自己给全,最好是原始工程文件。重点看厂里返给你的DFM报告,拔模角、壁厚、缩水率写没写、跟你确认过没有。没做这一步就直接开钢料的厂,我劝你换一家。
一套模具做完能打多少次?
看钢材和保养。P20这类预硬钢打二三十万模次没问题,淬硬的S136配合良好保养,五十万模次以上也常见。寿命杀手通常是水路水垢和顶针缺油,每打几万模次做一次拆解保养,模具能多干好几年。
工期能不能压缩?
能压一部分。设计和备料可以并行,比如模架先订标准货,钢料走常备库存,能省三五天。但加工和试模的周期压不动的,硬压的结果就是精度打折。遇到承诺"十五天交模"的报价,先问清楚钢料是现货还是期货。