模具线切割能切什么?慢走丝精度与锥度加工
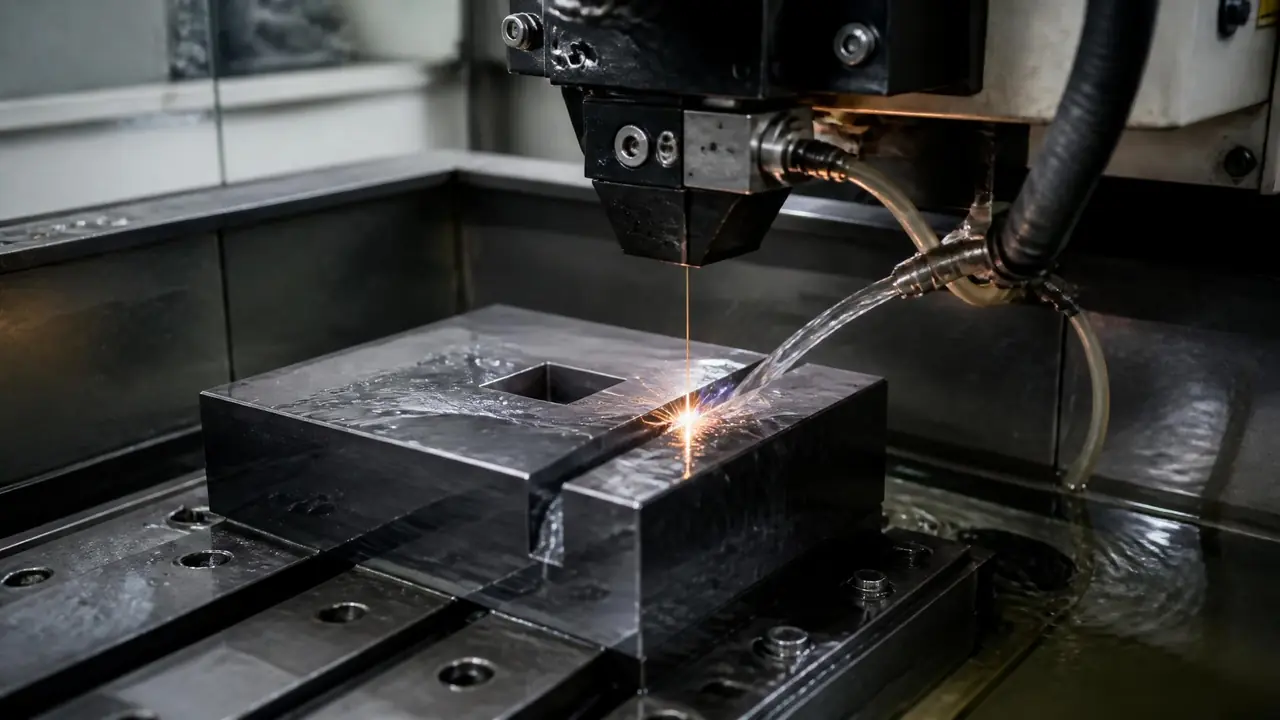
先说结论:模具线切割能切所有导电材料,淬到HRC60的钢和硬质合金都不在话下,慢走丝精度能压到±0.003毫米。但它不是万能工艺,锥度角度和料厚都受机床限制。下单前先把穿丝孔、余量和锥度方向跟师傅交代清楚。
上个月有个做冲压件的朋友问我,模具线切割到底能切什么,淬过火的料还能不能动。我说你别急,这工艺恰恰是专门收拾淬火钢的。热处理把料淬到HRC60,车刀铣刀见了都发怵,一根比头发粗不了多少的钼丝,照样能给你割出锋利的刃口来。
道理不复杂。这活不是刀在削,是电在烧。可别小看这一点,它决定了整条加工链里谁能上场、谁只能靠边站。我陪加工店打了好几年交道,见过太多人在选工艺、算价格、写图纸这三步上栽跟头,一次翻车几百块加好几天工期就没了。这篇就把能切什么、精度账怎么算、锥度怎么不翻车,一次讲完。
模具线切割到底能切哪些材料?
模具线切割专切一切导电材料,淬硬到HRC60以上的钢、硬质合金、铜铝都能割,不导电的塑料、陶瓷、玻璃就完全没辙。原理就摆在那,边界也摆在那。
丝接负极,工件接正极,脉冲电源一开一关,丝和料之间瞬间拉出电弧,局部温度上万度,金属直接熔化气化,工作液一冲就带走蚀除物。料硬不硬无所谓,导电就行。所以热处理车间出来的SKD11、Cr12MoV,淬到HRC58到62,铣刀啃不动的硬料,线切割就是收尾的主力军。
实际单子上常见的有冲裁凹模刃口、硬质合金镶块、铜公开槽、淬过火的导柱导套切槽,全是它的主场。P20、718H这类预硬钢本来就不硬,车铣直接能干,绕一圈上线切割反而多花钱,这个账要会算。
车铣磨放电这几样工艺怎么分工,我之前写过一篇五大工艺对比,拿不准的可以对着一篇看:模具加工五大工艺对比。选错工艺,钱和时间都是双输。
慢走丝和中走丝,差的不只是价格
慢走丝黄铜丝单向走、修三四刀,精度能到±0.003毫米;中走丝钼丝往复用,精度大概±0.01毫米,加工费不到前者一半。差价买的是精度和表面,先想清楚你的模子要哪一档。
中走丝是国内特色。钼丝来回用,一根丝能跑几十遍,成本压得死死的。割一修二下来,Ra做到0.8到1.6问题不大,冲压模粗割、一般镶件完全够用。加工店报价大概每平方毫米一分半到三分,便宜是真能便宜。
慢走丝走的是另一条路。黄铜丝或者镀层丝用一遍就废,机床自带修刀逻辑,三到五刀把表面变质层一层层修掉,最好的机台能把Ra压到0.1,直接省掉一道磨削甚至抛光。沙迪克、三菱、阿奇这些机台一台上百万,加工费自然也翻着番往上走。
去年有副SKD11冲裁凹模,厚25毫米,我同时拿去两家问过价。中走丝割一修二,报110块,三天交活;慢走丝四刀修光,收420,等了五天。拿粗糙度仪蹭了一下,中走丝那面Ra大概1.2,慢走丝那件不到0.5。装到冲床上打了两万冲次,慢走丝那副的毛刺明显小一截。
账摆在这,你按需挑。
| 对比项 | 中走丝 | 慢走丝 |
|---|---|---|
| 电极丝 | 钼丝,往复使用 | 黄铜丝或镀层丝,单向走丝 |
| 尺寸精度 | 大概±0.01毫米 | ±0.002到±0.003毫米 |
| 表面粗糙度 | Ra 0.8到1.6 | Ra 0.4以下,好的机台能到0.1 |
| 加工费参考 | 约0.015到0.03元每平方毫米 | 约0.08到0.15元每平方毫米 |
| 适合的活 | 冲压模粗割、一般镶件 | 精密凹模、硬质合金、高表面要求件 |
我的偏向很明显:量产模的刃口件,咬牙上慢走丝。刃口寿命拉长带来的停机损失省回来,早超过那三百块差价了。样品模、试制件,中走丝闭眼选。
锥度加工:角度、方向和穿丝孔,三个坑别踩
锥度靠上下导丝头错位摆出斜线,慢走丝普遍能做±15度到±30度,角度越大效率越低;下单必须写清锥度方向,穿丝孔要打在废料侧。这三样任何一样漏了,返工几乎是必然。
机床上下各有一个导丝嘴,靠U、V轴错位让丝斜过来,斜线扫过去,切出的面就是斜的。角度不是想切多大就切多大:料越厚、锥度越大,丝的刚性越差,水压也上不去。中走丝做±6度左右比较稳妥,慢走丝普遍能到±15度,部分机台号称±30度,这属于行业普遍水平,具体还得看你找的那台机。
我自己栽过一次。切一副滑块,斜面8度,料厚60毫米,下单时没写清锥度朝哪边,师傅按默认方向切完,装上去一看斜度反了。丝切过的淬火钢没法补,只能激光焊补起来重割,多花几百块外加四天工期。所以别嫌图纸麻烦,锥度方向、内锥外锥,白纸黑字标上。
补焊那套门道我在激光焊机那篇里写得够细了,翻车了可以看这篇再决定怎么救:模具激光焊机对比氩焊冷焊的实战。能不补当然最好,省下的都是纯利。
穿丝孔也有讲究。离轮廓留2到3毫米,直径Φ4到Φ6,位置必须打在废料侧。有次图纸没标位置,师傅打在了刃口边上,割完留了个0.5毫米的小台阶,整套模的接刀位全要返修。还有放电间隙这笔账:0.18的钼丝,单边补偿大概0.10毫米;0.25的黄铜丝,大概0.13到0.14。这是师傅调机的事,可你自己心里有数,拿到程序瞄一眼就知道对不对。
多少钱、等多久,下单前把话说明白
线切割按平方毫米计价,中走丝约0.015到0.03元,慢走丝约0.08到0.15元;普通活排单两到五天,急件加钱能插队。报价先问清有没有起步价,小件别按单价算。
算法不神秘。一个凹模孔,割缝周长200毫米、料厚25毫米,实际割掉的就是5000平方毫米。中走丝算下来一百块上下,慢走丝四五百。加工店大多设起步价,几十一百不等,所以小镶件成批送比单个送划算,这个可以当面聊。
工期看排单,正常两到五天。月底加工店赶交期的时候排队会长,赶项目就把料早点送过去。别等到热处理一出炉才找机台,好机台的档期从来不等人。
交接清单四样东西:图纸标清公差和基准边,说明热处理之后再上机,锥度方向写明白,讲好留不留磨量。割完下机别忘了去磁、清变质层,这几步图纸上不写,师傅就按习惯来,出问题还是你的模子倒霉。
线切割只是整条工序链里的一环,前道后道怎么衔接,这篇工序链的文章捋得比较全:从粗加工到精加工的完整工序链。单看一道工序容易顾此失彼,整条链心里有图才稳。
回到开头那个朋友的问题,我的答案就一句:只要是导电的料,再硬都切得动,难的不是切,是把要求交代清楚。选对走丝档位,锥度方向标明白,穿丝孔打对位置,你的活一次过,钱和时间都省下来了。下次送机台之前,照着这篇把单子过一遍再说。
常见问题
线切割和电火花成型加工是一回事吗?
不是一回事,但算亲兄弟。线切割用一根丝沿着轨迹割,切通孔和轮廓;电火花成型用成型的铜公或石墨电极往下打,做盲腔和深窄槽。模具有深度要求的型腔靠电火花,刃口和外形轮廓靠线切割,多数模具两样都用得上。
中走丝以后能完全替代慢走丝吗?
短期内看不到这个可能。往复走丝的结构决定了丝的损耗和抖动没法彻底消除,高精度场合那零点几丝的差距就是分水岭。中走丝在自己的价格带里越做越好是真的,但精密凹模这块,慢走丝的位子还很稳。
线切割切过的表面还要再磨吗?
看精度要求。中走丝割完的配合面一般还要磨一下,把变质层和几微米的误差去掉了才踏实;慢走丝四刀修出来的面,多数场合直接用,Ra0.4以下拿去装机没什么问题。图纸上有研磨要求的照图办事,别自作主张省这道。
下单线切割要提供哪些图纸资料?
最好给二维的DXF或者DWG,标清公差、基准边、锥度方向和穿丝孔位置,三维图可以作为辅助。热处理状态也要说明,淬火件和未淬火件的补偿参数不一样。资料齐的活,师傅上手快,出错率也低,你的工期自然短。
延伸阅读
想继续往下挖的,这两篇相关: