尼龙模具指的是什么?MC浇注尼龙的低成本方案
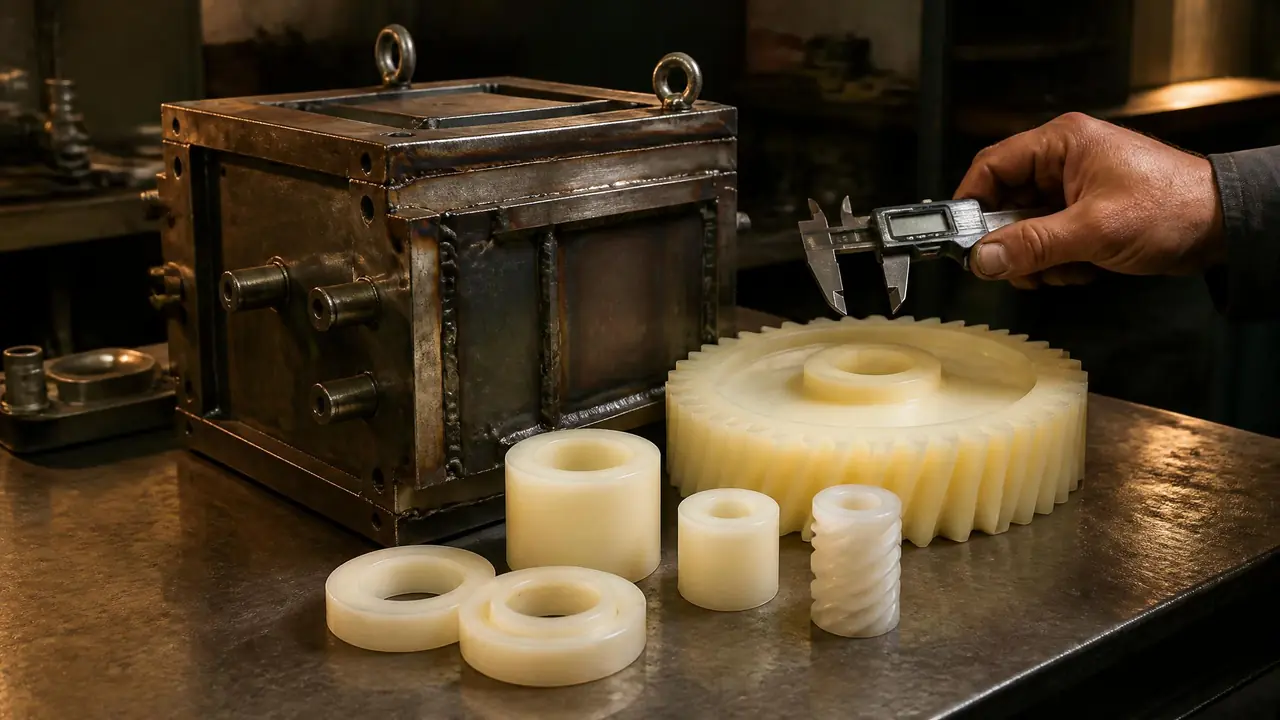
开门见山讲:尼龙模具有两层意思,一层是注塑PA6、PA66制品用的注塑模,另一层是浇注MC铸型尼龙用的简易模壳。千件以内的大件走MC浇注,开模钱能省一大截。下单前先把图纸交给两种工艺各报一次价,再拍板。
上个月有位客户发来一张外径三百四十毫米的尼龙蜗轮图纸,张口就问尼龙模具多少钱一套。我按注塑模给他估了个数,电话那头沉默了好几秒,说模具比货还贵。这种对话我每个月都要碰上几回。做尼龙件的人其实分两种,一种天天开注塑模,一种根本就不该去开注塑模。
先把概念捋直。行业里说的尼龙模具,多数时候指成型尼龙(PA)制品的钢模,不是拿尼龙当模具材料。真用尼龙做模具的场合很少,比如小批量试制时3D打印一副尼龙模,那是边缘玩法,不予展开。真正值得讲的是MC浇注尼龙这条便宜路线——它的模具不用扛锁模力,不用淬硬抛光,钢板焊一个、铝棒车一个都能凑合用。标题里"低成本方案"几个字,指的就是这个。
尼龙模具到底是什么?两层意思别搞混
尼龙模具指的是成型尼龙制品的模具:量产件开注塑模,小批量大件用MC浇注的简易模壳,两套打法的成本能差十倍。搞混这两层意思,报价时会闹笑话,要么把客户吓跑,要么自己亏本接单。
注塑模这一层好理解。结构跟其他塑料模具没差别,定模动模、浇口流道、顶针水路一样不少。想知道尼龙注塑在整个塑料模具里排在什么位置,可以翻翻我们之前那篇塑料模具从注塑到吹塑的类型拆解,这里不占篇幅。
浇注模壳就随便多了。它本质上只是个盛液体的容器,PA单体倒进去,在里面自己聚合成固体,全程不加压。所以模壳的精度、硬度、表面都无所谓,车床车出来的铝套、钢板卷的圆筒,甚至木模翻的砂型,都有人用。模壳便宜,是因为它根本不需要"模具级"的质量。
尼龙注塑模:烘干、模温、收缩率,一个都不能省
PA料吸水,注塑前110℃左右烘干2到4小时;PA6模温给60至80℃,PA66给80至100℃;收缩率按PA6百分之一上下、PA66百分之一点五到二预留。这三组数定错,出多少件返工多少件。
烘干这步我翻过车。有批PA66垫块,老师傅觉得天干燥就不用烤透,出来整批银纹,件件带水花。八百件料直接报废,重烤重做搭进去一个星期,客户那边还差点丢了。从那以后我们车间的规矩是:尼龙料不上机,先摸烘料斗烫不烫。110℃烤四个钟头,含水率压到百分之零点二以下,这个钱省不得。
模温决定结晶度,结晶度决定收缩。同一副模,PA66在模温七十度左右打出来的外径,跟九十度打出来的能差零点三毫米上下,批量件直接卡公差带。我们的习惯是PA6给六七十度,PA66给八九十度,模温机别省,冷水机直冲的厂子打不出稳定尺寸。
还有一条容易被忽略:加玻纤的PA66-GF30磨模腔磨得厉害。普通P20预硬钢打几万模,型腔就开始拉毛,尺寸往上飘,量不大做氮化处理能顶住,这些在P20模具钢的详解里写过,不多重复。
产量大了就不一样,型腔得换淬硬的H13之类热作钢做镶件才扛得住玻纤冲刷,H13模具钢的性能参数那篇里有具体热处理数据,选钢前值得看一眼。
小批量做大件,MC浇注尼龙凭什么便宜?
MC浇注是把己内酰胺单体加催化剂调好后倒进预热模具,160℃上下原位聚合成型。模具全程不受压力,几千块的钢套模能干注塑模几万的活。这套工艺国内叫铸型尼龙,港口矿山机械上用得最多。
流程拆开看不复杂。钢套模预热到一百六七十度,调好的单体液倒进去,保温几个小时让它慢慢聚合,出炉后再做退火去应力。没有锁模力,没有注射压力,模具就是个形状。也因为没有压力,大件反而好做——外径半米的滚轮、一米多长的耐磨条,注塑机根本吃不下,MC浇注轻轻松松。
说个实账。开头那副外径三百四的蜗轮,本地两家注塑厂报价八万五到十一万,周期四十五天起。改走MC浇注,钢板焊一副模壳两千八,三天焊完,浇注加退火一周,机加工留量车削,从下单到交货十二天。客户的表情从沉默变成了追问还有没有别的件能这么干。
三种路线放一起看更直观,下面这张表是我们这两年接单攒下来的参考区间:
| 工艺路线 | 模具投入(参考) | 首件周期 | 适合批量 |
|---|---|---|---|
| 注塑成型 | 3万到15万 | 30到60天 | 几千件往上 |
| MC浇注尼龙 | 两三千到一万元 | 7到15天 | 几件到几百件 |
| 尼龙棒板材机加工 | 零 | 3到7天 | 一两件打样 |
中间还有条捷径:市面上MC尼龙板、棒、管坯是现成有货的,常用规格都能买到,直接下料机加工,连模壳钱都省了。打样和急单我就常这么干,毛坯市场价一斤二十来块,比等模具快得多。
MC浇出来的件差在哪,怎么补
MC铸型尼龙的精度靠后道机加工兜底:装配尺寸外留3到5毫米余量,聚合完在160℃左右退火几小时,变形基本能压下来。想靠模壳直接浇出精密尺寸,那是为难工艺。
先把丑话讲在前面。MC浇注的表面光洁度比注塑差一截,浇口附近容易缩孔,批量件的重量波动也比注塑大。我们给MC件定的规矩是:凡是配合面,一律留余量上车床,非配合面浇出来什么样就什么样。有回图省事没留够量,轴套装进轴承位松了半根头发丝的量,只好刷了一层胶凑合,客户嘴上没说,我心里记到交付完。
退火这步千万别跳。浇注完的件内应力大,不退火直接精车,放半个月它能自己变形。油浴或者热水里一百五六十度保温几个小时,随炉冷却,尺寸就老实了。吸水也得算进去,尼龙吸水后尺寸会涨,精密配合要留间隙,这跟注塑件是同一个脾气。
话得说回来,到几千件的量,这笔账就要倒过来算了。浇注是单模单件,一副模壳浇一件就得起一模,人工和炉时摆在那里,量大成本降不下去。注塑模虽然贵,摊到一万件上,每件模具费可能就几块钱。所以我的偏心话说得明白:几十几百件,MC浇注完胜注塑;上万件,老老实实开注塑模,没有第二种答案。
回到开头那副蜗轮。客户最后走的MC浇注,模具花了两千八,装上去跑了大半年没出过问题,后来他把另一款薄壁小件也发过来了,那个件批量大,我老老实实劝他去开注塑模。工艺没有谁好谁坏,只有合不合适。批量数没算清楚之前别急着问模具价,这一步走对了,后面全是顺的。
常见问题
MC浇注尼龙件比PA6注塑件强度差吗?
不差,甚至反过来。MC尼龙的分子量比注塑PA6高不少,耐磨和自润滑表现通常更好,扛冲击稍微弱一点。做大齿轮、轴套、滑块这类摩擦件,MC浇注反而更对路。
尼龙件表面有银纹,是模具的问题吗?
十有八九是料没烘干。PA吸水,水汽在料筒里变成蒸汽,射出来就是银纹和气泡。先查烘料温度和时间,别急着拆模具,我见过太多厂子白修了一星期模。
五百件的量,该开注塑模还是走MC浇注?
算总账再定。注塑模十万块摊到五百件,光模具每件就背两百块;MC浇注几千块模壳加机加工,多数情况更便宜。批量爬到几千件,这笔账会倒过来,到时候再补注塑模也不迟。
MC浇注的模具能用硅胶或者环氧做吗?
小件试制可以,但导热慢、寿命短,浇十几件就可能变形开裂。大件和批量件还是上金属模,钢板焊的模壳最划算,别在模壳上省钱省错了地方。