模具水路怎么走?三种冷却回路的取舍
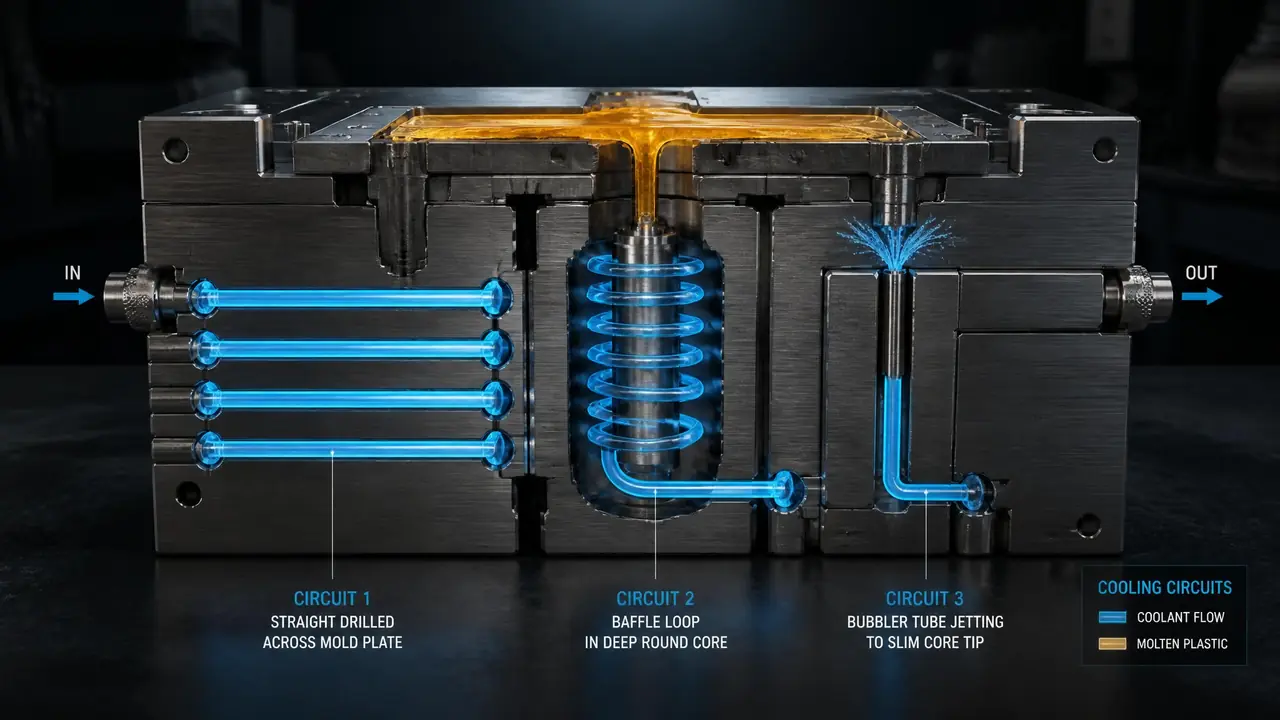
先说结论:能用直通水路解决的,就别上隔水板和喷流管;真正逼你换方案的只有深腔和细长型芯。水路离面距离和串联长度这两件事定错,周期和废品率一起给你好看,动图前先核水路图纸。
模具水路在图纸上就是几条蓝色虚线,报价的时候没人在意,试模的时候全车间的眼睛都盯着它。我头一回吃它的亏是多年前一副周转箱模:水路都钻了,就是串得太长,六组回路一条道走到黑,冷水从进水口进去,出来的时候都带温度了,后两组基本白走。周期卡在38秒,怎么压都下不来。
后来把那副模的回路拆成两组并联,周期掉到33秒。别的参数一个没动,就改了走水方式。从那以后我看图纸先看水路,再看浇口。水排分组也有讲究,外观面和深腔回路别挤在同一组,流量就这么多,谁排在末梢谁吃亏。取向也交个底:直通水路打主力,隔水板和喷流管是给型芯救场用的,能不麻烦就不麻烦。
直通水路:便宜好钻,但别一条道串到底
直通水路就是在模板上钻贯穿孔、转折处拿堵头封死,加工成本最低,一套模七八成的冷却都靠它,忌讳只有一条:一条回路别串太长。钻头常用φ8和φ10,深的模用深孔钻对接,交叉孔里的余量拿铜堵头压进去,再加O型圈防渗。这套东西便宜,也皮实。
串联多长算太长?我的习惯是两三组就分家,各自给一组进出水。判断办法比手感靠谱:看出水温差,进出水差超过5℃,说明后段的水已经没劲了,热量带不走。那副周转箱模改成并联之后,温差从7℃掉回3℃以内,省出来的就是周期那几秒。
还有一层很多人不当回事:水路在整副模具里跟浇注、顶出是平级的系统,排布要互相让位,谁也不能抢谁的位置。想看全局的翻这篇就够:注塑模具浇注、顶出、冷却、抽芯四大系统拆解。
隔水板和喷流管:深腔型芯的两种解法
型芯太深钻不进直通水路时,就轮到隔水板和喷流管:一个靠挡片让水翻上去再流下来,一个靠细管把冷水直接顶到芯顶。两者都是往型芯本体的深孔里做文章,选哪个先看芯子的粗细和深浅。
隔水板结构最简单,深孔里插一片挡板,水顺着半边上,到顶翻下来从另外半边走。便宜,所以用得多。但它有个臭名昭著的翻车点:装反。我就中过一次招,一副桶类模,挡板装反等于给水开了条近道,水从底下一绕就出去了,芯子中部根本没换到冷水,打出来的件顶部拉白,尺寸还偏。红外枪打芯子,90多℃,烫手。拆开一看挡板方向反了,转个面装回去,温度立马正常。
芯子又深又细、隔水板顾不上顶端的时候,才轮到喷流管。细铜管插到孔底,冷水从管心一路冲到芯顶,再沿着管壁和孔壁之间的缝回流,等于把最冷的水按在最热的地方。我们打细长芯的件用过一回,改之前红外枪打芯顶110℃往上,改完90℃上下。代价也实在:孔径被铜管占掉一半,流量得靠泵压去补,管口堵一次够你烦半天。
隔水板和喷流管都伺候不到的死角,行业内普遍还有拿铍铜镶件导热兜底的做法,导热能力是普通模具钢的好几倍,局部热点拿它补一块,比重新排水路省事。
水路离型腔多远、间距多大才算合理?
水路中心到型腔面留1.5到2.5倍水路直径,间距取3到5倍直径;按φ10算,离面15毫米、间距35毫米上下是常见落点。这是行业里通行的经验区间,太远冷却拖沓,太近模面温差大还容易渗漏。
我经手改过一副PP盒盖模,原设计水路离型腔面20毫米,冷却时间死活压不下来,周期42秒。把水路往里挪到12毫米,同样的水温水量,冷却段直接砍掉8秒。这不是什么高深改动,就是当初画图的人手一松。
也别矫枉过正。离面太近,密封槽和螺孔都得跟着挪,模壁薄了还容易出事,我见过离面只剩七八毫米的模,打压的时候沿螺孔渗水,模板用了半年锈出一层皮。加玻纤的件水路要排得更密,玻纤料带着模温机高温跑,热量比普通料大,间距真放宽到5倍直径,基本就是等着我返工。
水路排布在设计阶段就得跟顶针、螺孔、分型面一起抢位置,先后次序定错了后面全别扭,整套流程怎么走,这篇有完整拆解:注塑模具设计从产品分析到模具图纸的标准化流程。
三种回路怎么选:先看件,再算账
选回路的顺序是先看型芯形状,再算成本:直通打底,隔水板补深腔,喷流管救细长芯,一副模三种混用才是常态。下面这张表按我自己的使用感受排的,带着偏向,照抄前先想清楚你的件长什么样。
| 回路类型 | 适合位置 | 加工成本 | 冷却表现 | 最容易踩的坑 |
|---|---|---|---|---|
| 直通水路 | 模板和浅型腔的平面区 | 最低,普通钻床就行 | 流量大,模面温度最匀 | 串联太长,后段水带温 |
| 隔水板 | 中等深度的型芯 | 低,钻孔加一块挡片 | 芯子中部够用,顶端偏弱 | 挡片装反,水走短路 |
| 喷流管 | 深而细的型芯顶端 | 高,铜管加密封都要钱 | 芯顶冷却最强 | 管口堵了流量上不来 |
我自己手上的模,八成用直通加隔水板就收工了。喷流管不是不好,是它服务的场景窄,瓶胚、笔杆这类细长芯才值得伺候。分不清主次的时候,先给产品外观面对应的模面供冷水,配合尺寸区排第二路,非关键区随便。至于3D打印的随形水路,能贴着型腔形状走,听着确实香,可造价和工期摆在那,普通结构件犯不上,知道有这条路就行。
回到开头那副周转箱模。客户当时咬定周期压不下来是注塑机不行,差点要换机台,结果就是水路并联加距离微调的事。模具水路这种东西,画图时偷的懒,试模时会连本带利讨回来。下次审图,先数一条回路串了几组,再量水路离型面多远,这两眼比什么检查项都值钱。
常见问题
水路直径选φ8还是φ10?
中小模具φ8基本够用,大件、水路排得密的模建议上φ10。比直径更要紧的是流速,水得在孔里冲出翻腾的状态,换热才带劲,光孔大没流量等于白钻。
水路怎么防漏,O型圈要定期换吗?
靠O型圈加铜堵头双重密封,装完先打水压试压,再合模试模。O圈没有固定更换周期,每次拆模检修顺手看一眼,发硬发扁就换。几毛钱的东西,渗了水锈模板才是大头。
冷却水直接用自来水行不行?
短期行,长期不行。硬水地区水垢半年就能在水路壁上结一层,进出水温差一天天变大就是信号。用软化水或者定期加除垢剂通一遍,比等冷却慢了再拆模划算得多。
旧模冷却慢,能不能现改水路?
小改可以:串联回路拆并联、换大一号快接、清垢,这些都不伤模。想在型芯里补隔水板就得重新钻孔,先算模板强度再动手,别为了冷却把模板钻成筛子,那副模就废了。