塑料注塑模具四大系统拆解:浇注、顶出、冷却、抽芯一次讲透
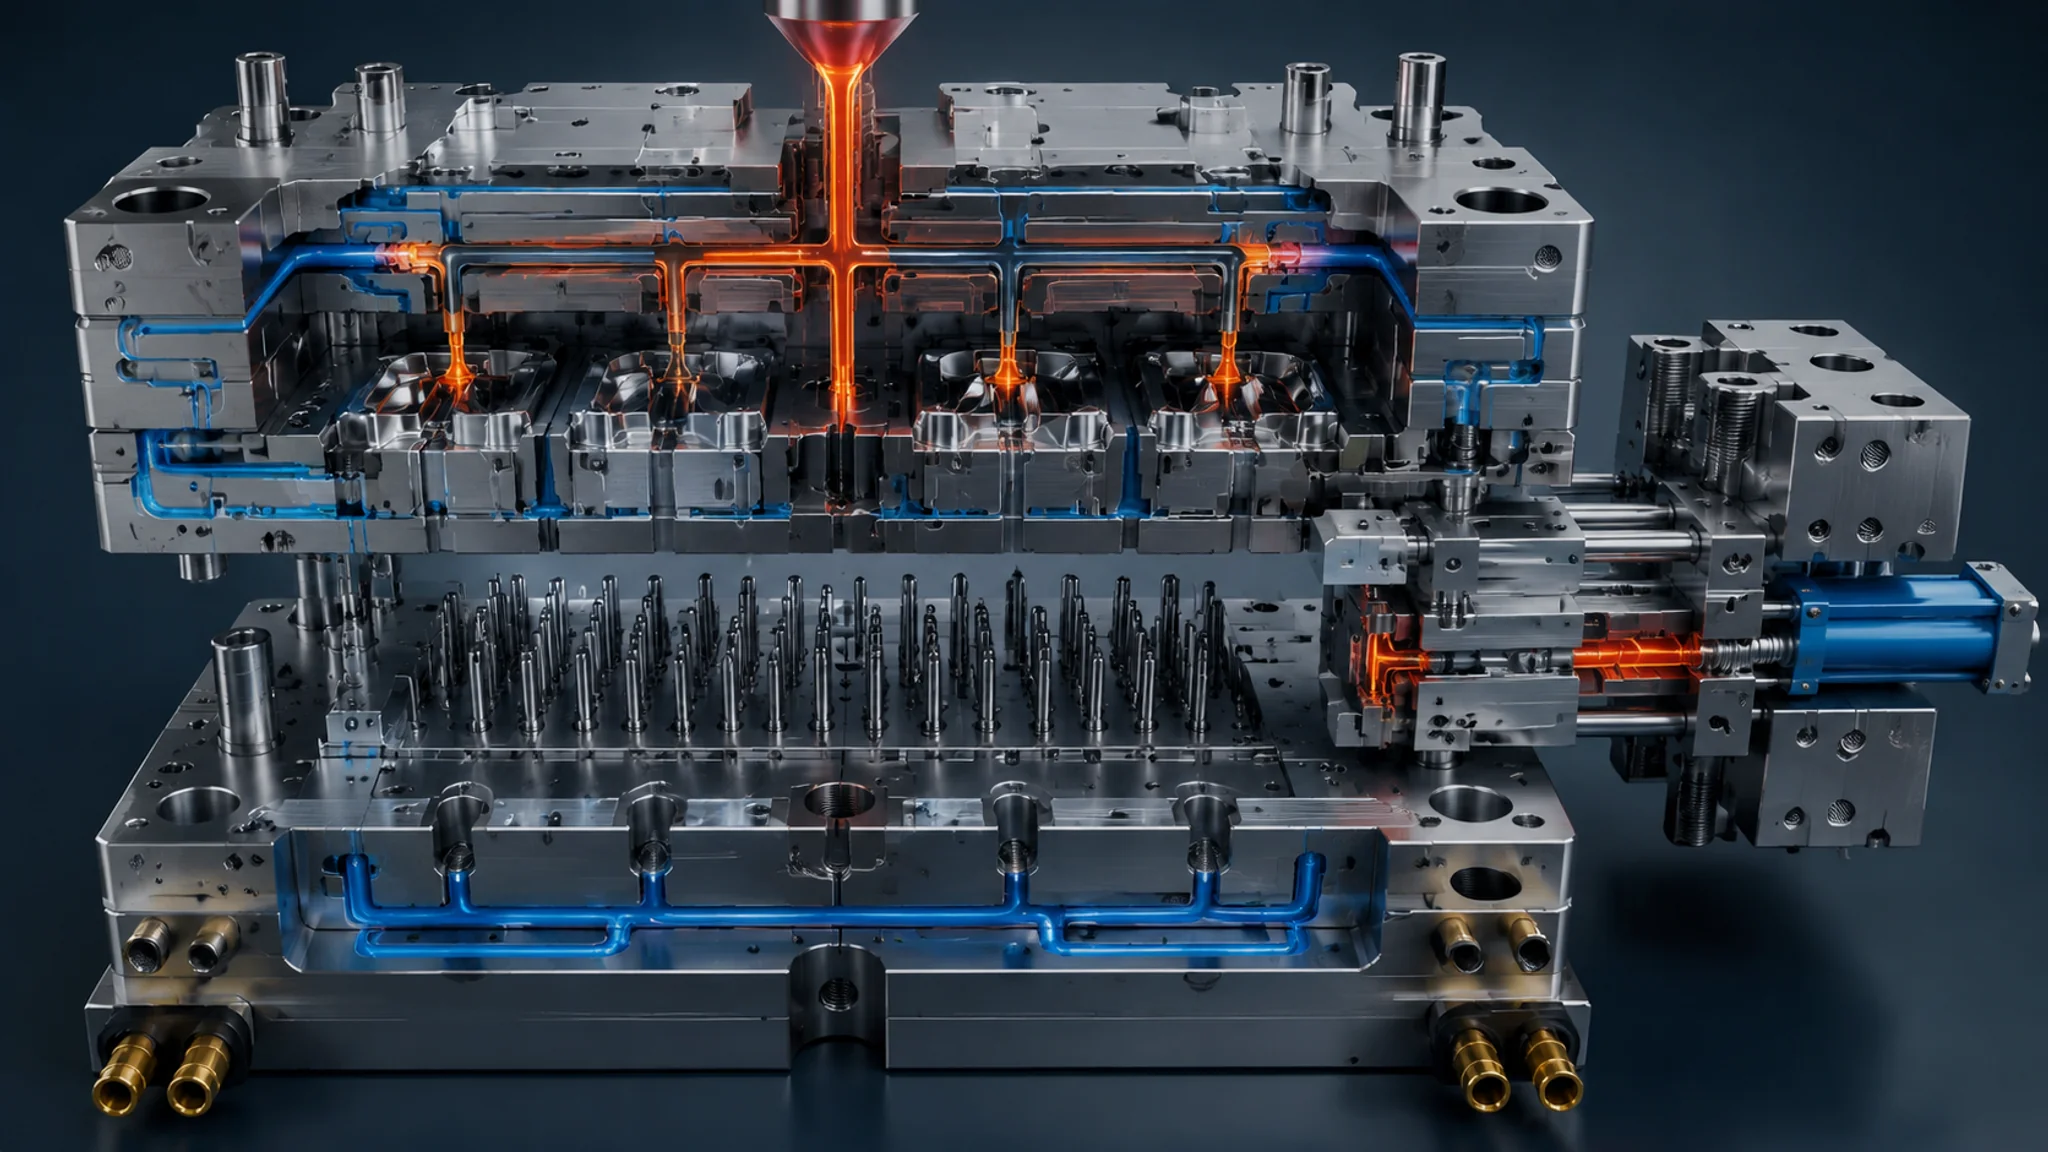
简单说:塑料注塑模具的核心就四大系统——浇注系统管料怎么进来,冷却系统管怎么凝固,顶出系统管怎么取出来,抽芯系统管侧面倒扣怎么办。四个系统配合一套模架,就是从塑料颗粒到成品的全部真相。
一粒PP塑料,直径不到3毫米。三十秒后,它变成一个带提手的收纳篮,壁厚2.2毫米,还带着漂亮的皮纹。中间发生了什么?全靠一套塑料注塑模具在高压高温下完成的一次"合围"。
我第一次站在注塑机旁边看模具动作,是2016年在台州黄岩的一间小厂。机器开模的瞬间,机械手"咔"地把一个手机壳取出来,我又激动又懵——这堆钢铁是怎么知道该往哪动、什么时候动的?带我老师傅姓王,他只说了一句:"模具就是一台不带电的机器,你把它当机械看,别当铁块看。"这句话我记到现在。
网上讲注塑模具入门的文章不少,但多数把结构零件罗列一遍就完了。今天换个方式:跟着一粒塑料的旅程,把塑料注塑模具的四大系统一个一个讲透。讲完你再看模具图,眼睛里就不是一堆线条,而是一条流动的路径。
浇注系统:塑料进门的第一段路
浇注系统是熔融塑料从注塑机喷嘴到型腔的全部通道,由主流道、分流道、浇口和冷料井四段组成。它决定了塑料怎么进、从哪进、进得顺不顺,是整套模具里最先被设计也最容易出问题的部分。
塑料在料筒里被加热到180-300℃(PP大概200-230℃,PC要280-300℃),变成蜂蜜状的熔体,然后被螺杆以几十到两百兆帕的压力推进模具。它进门的顺序是:喷嘴顶住浇口套,熔体先穿过主流道,再分成若干分流道,最后经过最窄的一段——浇口,挤进型腔。
为什么要设计一个最窄的浇口?三个原因:控制进料速度、让浇口凝住后自动封口、脱模时让水口料跟产品干净分离。浇口的形态五花八门,常用的有点浇口、潜伏式浇口、侧浇口、直接浇口。我自己偏好潜伏式,浇口藏在产品侧面看不见的位置,出来的成品不用人工剪水口,省一道工序——但也别神化它,潜浇口对壁厚敏感,薄了容易冲不满,得留0.8毫米以上。
翻车经历必须讲一个。2019年我们做一套8腔的保鲜盒盖模具,产品老是有一个腔缺料。查了料温、查了压力,都没用。最后把分流道拆开一看,问题在冷料井——它的作用是兜住每shot料头前端那截温度偏低的"冷料",防止冷料堵进型腔。当时冷料井做浅了,冷料被冲进腔里,凝在流道转弯处,堵了那个腔。加深5毫米重新车过,一次OK。从那以后我审图必先看冷料井。
分流道是走料的主干道,圆形截面效率最高,但加工要在两块模板上各开半圆,麻烦;梯形截面只在动模侧开一刀,效率低一点却便宜,中小模具用得最多。要是产品精度要求高、腔数又多,建议直接上热流道模具,用加热把流道全程保持在熔融状态,没有水口料,开机就是净重。多花的钱靠省料省人工,一两年基本能挣回来。
冷却系统:看不见的利润发动机
冷却系统是埋在模板里的水路网络,注塑周期里百分之七八十的时间都花在等塑料冷却上。水路设计好不好,直接决定一套模具是赚钱还是赔钱,而它偏偏藏在钢铁内部,从外面完全看不见。
塑料进了型腔,接下来的事就是等。等它凝固、等它稳定,然后才能开模。这一等,短的十几秒,长的两分钟。熔体带给模具的热量,靠水路里持续流动的冷却水带走,进出水温差要控制在3℃以内——差得太大,说明水路吸热不均,模具各处温度不一样,产品必然翘曲。
常规水路是钻出来的直孔,直径8-12毫米,孔壁离型腔表面留15-20毫米。直孔的毛病是拐不了弯,遇到形状复杂的产品,角落就照顾不到,形成冷却死角。想解决有两条路:一是隔水板,在直孔里加一片挡板把水劈成两半,一进一出一拐弯,一个孔顶两个孔用;二是随形水路,用3D打印直接做出贴着型腔形状走的弯曲通道,复杂模具的降温均匀性明显好于直孔,价格也贵得多,目前主要用在高光面壳这类讲究件上。
说一个我印象最深的对比。前年一套 cosmetics 外壳模具,客户嫌周期太长,52秒一模两腔,算下来交期吃紧。模具师傅没动钢材没动结构,只把四条直通水路改成隔水板加水温提升,再在型芯里加了两条螺旋水路,周期降到37秒。一秒一块钱的利润,一年下来多挣三十来万。你看,浇口设计差一点产品顶多难看点,水路设计差一点,厂子是实打实亏钱。冷却背后是传热学,想较真的可以去翻 维基百科的注塑成型条目,里面有成型周期各阶段的拆分。
水温也有讲究。一般模具用常温自来水就行;PC、PA这类工程料要模温80-120℃,得配模温机;精密光学件甚至要求正负1℃的油温机。另外提醒一句:北方厂子冬天一定记得加防冻液或者放空水路,冻裂水路钻穿型腔的惨案,几乎每年冬天都能听说一两起。
顶出系统:产品怎么被礼貌地请出去
顶出系统负责把冷却定型的产品从动模上脱下来,主力是顶针,辅以司筒、推板、推块和气顶。开模之后产品抱紧在型芯上不下来,全靠这套机构在模具背后推一把。
为什么产品总是留在动模侧?因为动模侧是型芯,塑料冷却收缩时抱紧凸出来的部分,抱得死死的。定模那边是型腔,收缩后反而跟型腔脱开。所以顶出机构布置在动模背后,跟着注塑机的顶出油缸一起动作。
顶针是圆截面的小圆柱,最细做到0.8毫米,再细就得换扁顶针。布顶针有铁律:顶在产品受力最强的筋位和柱位背面,别顶薄壁,别跟水路干涉。顶针分布均匀,产品受力才均匀,顶歪了直接顶白顶穿。我见过一套模具顶针全布在一侧,开模一顶,产品另一端纹丝不动,当场顶裂。返工两周,客户差点跑单。
深腔薄壁件单靠顶针顶不住,得上司筒(套在螺丝柱外的空心顶针,顶整个柱子)或者推板(整块板把产品周边齐推)。杯子、桶这类深腔产品基本离不开推板。还有一种气顶,往产品和型芯之间吹压缩空气,软脱模,特别适合不留顶痕的透明件。一套模具常常是几种方式混着用,怎么组合没有标准答案,全看产品形状和外观要求,这也是模具设计里最吃经验的部分。
复位靠回程杆和弹簧。弹簧我得多说一句:别省这个钱。劣质弹簧打几万模次就疲劳变短,回程不到位,合模时顶针撞上定模,轻则崩针重则压伤型腔。我们厂现在一律用进口氮气弹簧或者名牌矩形簧,成本高一点,事故率几乎归零。
抽芯系统:侧面倒扣的专门解法
抽芯系统(侧向分型抽芯机构)解决产品侧面倒扣、侧孔、侧凹的问题,开模方向出不了的地方,交给滑块和斜顶从侧面抽走。没有它,带侧孔的产品根本没法注塑。
模具开合只有一个方向——动定模分开的方向。可产品偏偏爱长倒扣:遥控器的电池仓、水杯的把手、风扇叶片的卡扣。开模方向拉不出来的部分,就得先"从旁边搬走"。滑块是最常见的方案:斜导柱固定在定模,开模时定模后退,斜导柱的斜面强制推动滑块沿导滑槽横向移动,抽离倒扣。斜导柱角度一般取12-25度,小了抽不动,大了开模行程浪费还容易卡死。
滑块限位靠弹簧加限位块,合模时靠楔紧块(铲机)压死滑块,因为注射压力那么大,单靠斜导柱根本扛不住横向的胀型力。铲机的楔紧面角度比斜导柱大2-3度,这是标准做法,不懂这个细节的人画的滑块图,十有八九打几万模次就磨损松动了。
产品内侧的倒扣用斜顶。斜顶是一根斜着装的顶杆,顶出时一边往上一边往里摆,把内扣位脱开。斜顶的难点是防烧蚀——斜顶跟孔长期摩擦,必须在头部侧面加油槽,穿薄壁件的还要当心刮花内表面,顶出速度放慢半拍会舒服很多。
我在2021年独立跟进过一套过滤器外壳模具,圆周上均布六个侧孔,六个滑块围一圈。滑块多了,干涉和锁模问题跟着来,当时铲机角度没算好,试模第一天铲机崩了一个角,铁屑飞出来吓得所有人后退半步。后来改成液压抽芯,油缸直接拉滑块,动作平稳,抽芯距还能做得比斜导柱长。代价是油路控制系统复杂了,模具报价高出两万块。我的建议:滑块数量不超过三个,用机械式;超过三个,老老实实考虑液压抽芯。
滑块抽芯距=倒扣深度+3-5毫米安全量,斜顶摆动角度尽量控制在15度以内。这些数字是行业用模子换来的,记下来能在审图时救命。
四大系统怎么联成一台"机器"?
浇注、冷却、顶出、抽芯不是四个孤岛,它们装在同一套模架里,按开合模的节拍轮番登场:合模锁紧—注射保压—冷却等待—抽芯后退—开模—顶出取件—复位再合模,一个循环三十秒上下,周而复始。
把它们串起来的骨架叫模架,由定模板、动模板、方铁、顶针面板、底板这些标准件组成,导柱导套负责每次合模都分毫不差地归位。模架本身有国标和龙记等大厂的标准系列,直接外购,不用自制。想系统补课可以看注塑模具结构的基本常识,那边把模架和导向定位讲得更细。
四大系统真正难的不是各自原理,而是互相让路。顶针要让开冷却水路,滑块底下可能要塞斜顶,浇口位置得避开外观面和滑块对碰线。一套中等复杂度的家电外壳模具,图纸出来几百张,改十几轮是家常便饭。所以我一直觉得,模具设计这行入门靠背结构,进阶靠空间想象,顶尖水平靠的是取舍——什么该让什么不该让,教科书上没有,只有踩过坑才知道。
根据中国模具工业协会的统计口径,塑料模具约占我国模具总量的四成上下,是第一大品类(可参考中国模具工业协会官网的行业数据)。产业链集中在珠三角和长三角,宁波、台州、深圳东莞各有各的专长。要是你对设计流程本身感兴趣,注塑模具设计的标准化流程讲从产品分析到出图的全过程,适合衔接着读。
常见问题
塑料注塑模具一般能用多少模次?
看钢材和保养。P20模芯的一般50万模次上下,718H能到80万,淬透的H13或S136做镜面模芯,百万模次不稀奇。我经手的模具里最长寿的一套是做矿泉水瓶盖的,S136型腔,打了600多万模才大修。寿命长短一半看钢,另一半看开机工会不会乱调参数。
浇口打在产品哪个位置最好?
没有最好,只有最合适。原则是浇口开在壁厚最厚、不影响外观的位置,让塑料从厚处往薄处流,排气才顺。客户经常拿着外观件说"浇口随便放背面",可背面往往是装配面,留个浇口疤一样挨骂。这种时候我倾向潜伏式浇口或者热流道针点阀,痕迹小到看不见。
产品顶白、顶变形是什么原因?
八成是顶出问题:顶针太少、位置不对、脱模斜度不够,产品还没凉透就被硬拉。先查脱模斜度,光面至少1度,皮纹面要按纹理深度加到3度以上。再查顶针布局是不是顶在了筋位背面。都对了还顶白,多半是保压太重收缩太紧,降一点保压试试。
为什么同一套模具冬天次品率变高?
车间和水温都变冷了。模具温度掉下来,熔体在型腔里流动性变差,熔接痕、缺料跟着来。北方没暖气的车间尤其明显。对策很土但有效:开机前先空打十几模预热,冷却水路接模温机恒温,别让水温和夏天差出十几度。
四大系统里哪个最值得花预算?
我个人会把钱砸在冷却上,其次是顶出。浇口样式对质量的影响有上限,而水路设计带来的周期缩短是每模都在挣钱的,前面说的52秒降37秒就是活例子。抽芯系统是保命项,滑块做崩了直接停线,但只要结构正确,加钱堆料的意义反而没前两个大。
写了这么多,回过头看王师傅那句话——把模具当机器看,别当铁块看。塑料注塑模具的四大系统就是这台机器的四个工位:浇注管进料,冷却管定型,抽芯管清障,顶出管出货。理解了这条流水线,模具图上那些密密麻麻的线条自然就有了秩序。
我个人最偏爱结构简单、水路讲究的模具,越简单越难出错,越好养。你要是想继续深挖,站里的塑料模具类型全解和精密注塑模具公差控制都值得一读。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。