模具行位就是滑块吗?术语与结构对应
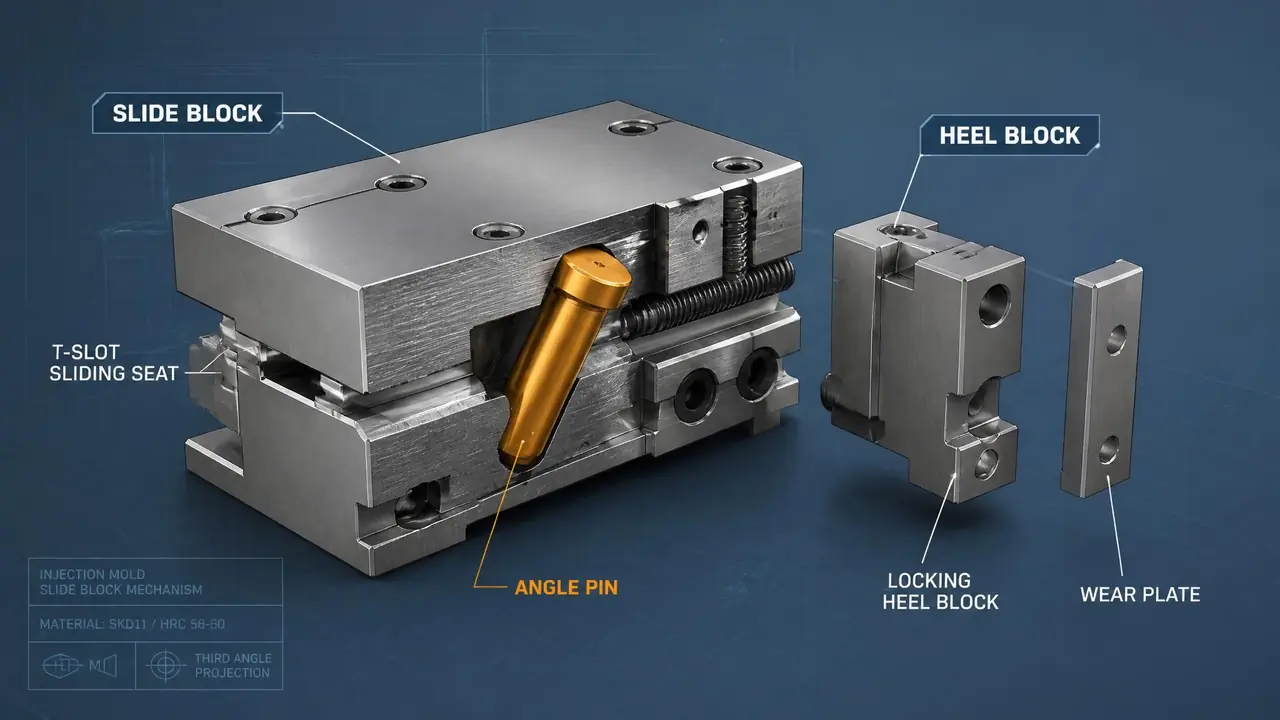
直接给结果:模具行位就是滑块。珠三角叫行位,长三角和北方叫滑块,图纸里写slider,指的都是同一个侧向抽芯机构,差别在口音不在结构。接倒扣件的活,先把行程、斜导柱角度和铲基角度这三笔账对清。
模具行位这个词,珠三角的师傅天天挂在嘴边,外省客户一开口就变成了滑块。上个月有位浙江客户来我们厂评审图纸,指着产品侧面的倒扣说这里做个滑块,带班的陈师傅顺口回:行位没问题,好做。客户愣了好几秒,以为我们在聊另一个零件。会后我拿行位的3D拆解图给他看,他看完自己先笑了。
叫法的分岔有来历。九十年代港资厂扎堆进珠三角,粤语里「行」就是走、滑的意思,行位这个词跟着港式模具术语一起落了地,后来整个珠三角的模具厂都跟着叫。北方和长三角的体系里,这个零件叫滑块或者侧滑芯,图纸统一标slider。词不同,零件是同一个:一根斜导柱,一个沿导滑槽滑动的块体,合模锁紧、开模抽芯,对付产品外侧的倒扣。
一个东西,两套名字,别在术语上吃亏
行位就是滑块,两套叫法指向同一个侧向抽芯机构,行位是珠三角沿用的粤语叫法,滑块是普通话区通用叫法,结构上没有任何区别。搞清楚这一点,再往下对零件名,沟通就顺了。
真正的坑不在行位和滑块这对词,而在零件级的小名。同样是锁紧行位的那块淬硬压板,珠三角老师傅叫铲鸡,北方图纸写铲基或者锁紧块,这三个词说的是同一个东西。定位用的止动珠,广东叫波珠,北方叫定位珠。你要是不知道这层对应关系,开评审会就跟同时听两个频道一样。
我把常用的对应关系列成一张表,新人进厂我都让他先存一张。
| 部位 | 珠三角叫法 | 北方/长三角叫法 | 它干什么 |
|---|---|---|---|
| 滑动主体 | 行位 | 滑块、侧滑芯 | 带动型芯侧向滑动,脱开倒扣 |
| 锁紧块 | 铲鸡、压块 | 铲基、锁紧块 | 合模时锁紧行位,扛住注塑压力 |
| 驱动柱 | 斜导柱 | 斜导柱、斜销 | 开模时拨动行位滑出 |
| 定位珠 | 波珠 | 定位珠、限位珠 | 开模后把行位停在固定位置 |
| 内侧抽芯 | 斜顶 | 斜顶、斜推杆 | 处理产品内侧的倒扣 |
这张表背熟,比背十句行话都管用。
一套行位由哪几块组成,各自用什么料
一套行位至少有五样:行位本体、斜导柱、铲基、耐磨块、定位珠,倒扣深或者产量大的还要加弹簧限位,缺一样试模都可能翻车。下面按装模时上手顺序挨个说。
行位本体是个块体,常规用718H或者P20,成型部位直接碰胶的地方我们会镶一块淬硬料,坏了单换镶件,不用整块报废。导滑槽也就是行位坐的那条槽,镶CR12MOV淬到HRC55左右,滑起来才不拉伤。耐磨块垫在行位和模板中间,硬度HRC48到52,成本不高,专吃磨损,磨了换片就行,别让模板陪着遭罪。
斜导柱常用SKD61做氮化处理,也有用T8A的,看各厂习惯。定位珠是个几块钱的小件,我见过最贵的一次翻车就是它缺席造成的,后面细说。整个行位机构在模具里的位置关系,我写过一篇注塑模具结构常识,不熟的可以先补那篇的底子,再回来看这篇就不会觉得零件零散。
行程和角度算错,试模就得出事
行位行程等于倒扣深度加2到3毫米安全量,斜导柱角度常规做15到20度,铲基斜面要比斜导柱大2度左右,这三笔账算对基本不出事。每一条背后都有人交过学费。
行程好算,难的是别抠太紧。上个月一套打印机外壳模,倒扣深度11毫米,我把行程做到14毫米,留3毫米安全量,试模一次过。同批另一家供应商把行程压到12毫米,刚好卡着倒扣深度,产品还没完全脱开就硬拉,制品侧面拉出了一圈白印,返工修模又是几天。
角度是个权衡。斜导柱角度越大,同样的开模距离抽芯越多,但柱子受的弯矩也越大。我们厂常规做18度,最大做到过22度,25度以上就不敢用斜导柱硬拨了,改油缸抽芯。铲基斜面比斜导柱大2度是行规,为的是合模时铲基先贴合、先锁紧,注塑压力全由铲基扛,斜导柱只负责开模拨动,不参与受力。
说个我入行第二年亲眼见的事故。隔壁厂一副后模行位,装模师傅漏装了定位珠,开模后行位脱离斜导柱,顺着惯性滑了半个槽位停在半空。合模的时候斜导柱没对上行位孔,直接怼在孔沿上,柱头崩掉一角,行位孔也拉伤了,换柱、补焊、重新铣孔,前后耽误半个多月。几块钱的波珠,赔进去一万多的工时,这笔账老板到现在还会念。
铲鸡的研配也别省。我经手的两副同型号模具对比过:铲鸡接触面用红丹研配到位的那副,跑了8万模次压块还平整;另一副图快没研配,3万模次就磨出0.2毫米的台阶,行位锁不紧,分型面开始拉披锋,客户投诉电话直接打到老板手机上。铲鸡贴合不良和分型面问题是连体的,分型面怎么选、碰穿插穿怎么处理,我写过一篇模具分型面专题,里面的披锋成因跟这里是一回事。
话说回那位浙江客户。我们把对照表拉出来对了十分钟术语,他签图签得很爽快,走的时候还说下次要带他们结构工程师一起来听陈师傅讲行话。遇到叫法对不上,先别怀疑谁不专业,把铲鸡、铲基、压块这几个词对一遍,五分钟能解决的事,别让它卡住一副模。
常见问题
行位和斜顶怎么区分?
看倒扣在哪一侧。产品外侧的倒扣用行位,水平或斜向滑出;内侧的倒扣用斜顶,边顶出边往里让。两种都能覆盖的时候我们倾向斜顶,结构简单,模具成本也低一截。
行位一定要配斜导柱吗?
不一定。斜导柱只是最常见的驱动方式,抽芯距离长、包紧力大的活会改油缸抽芯,行程短的小行位也有用弹簧驱动的。按受力选,不按习惯选。
模具行位用什么材料做?
本体常用718H或P20,碰胶位镶淬硬料,导滑槽和耐磨块用CR12MOV这类淬到HRC48以上。产量上十万模次的建议耐磨块加软氮化,寿命还能再翻一倍。
行位装配前要检查哪些地方?
我们装模前三步:先手动推一遍行位看滑得顺不顺,再红丹研铲鸡接触面看贴合率,最后弹一下定位珠确认停得住。三步都过再合模,能避开大半的行位问题。
延伸阅读
想接着往深里看,这两篇跟行位都脱不开关系: