pet瓶胚模具要点?瓶口螺纹与冷却
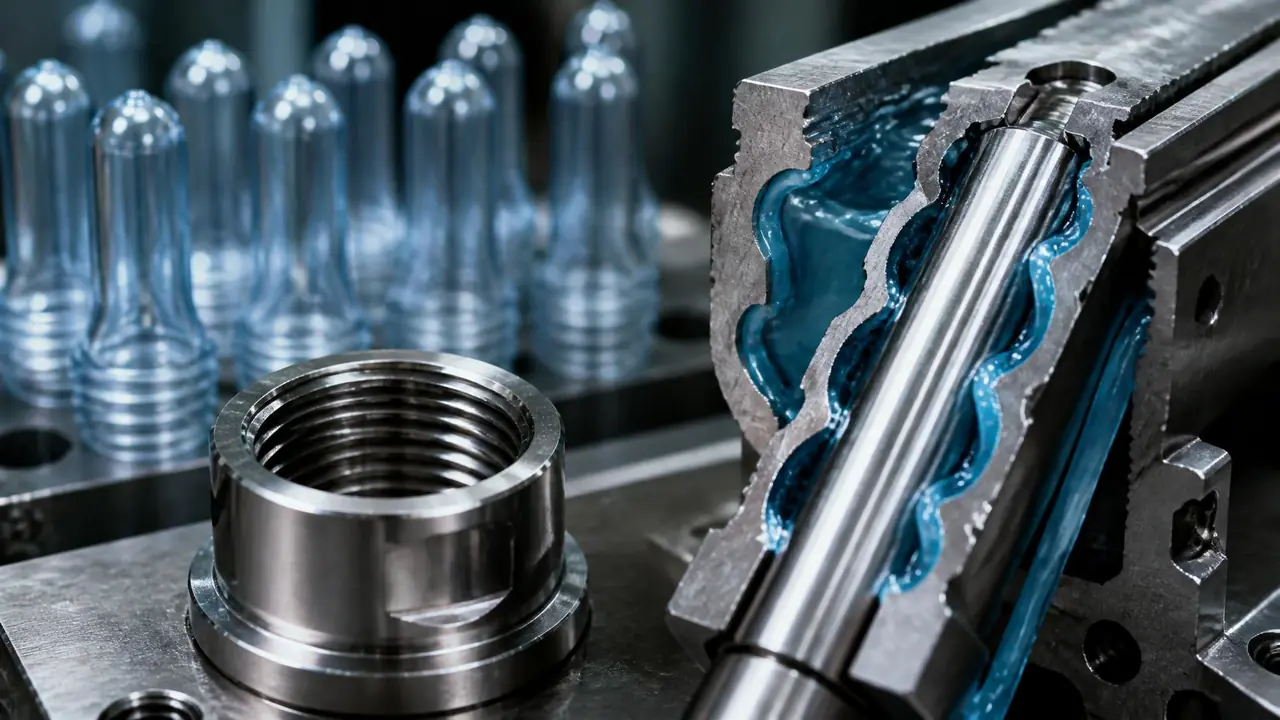
直接给结果:pet瓶胚模具能不能站住,螺纹看牙型,产能看水温。牙型照抄金属瓶盖图纸,拔坯必拉伤;水路结垢比设计缺陷更常见。验收先过螺纹通止规,再逐腔量回水温差。
pet瓶胚模具看着不起眼,一根小塑料棒,十几克重。不少新入行的采购拿它跟普通塑料件一个价砍。等真到试模现场站一天,看法立马就变了:瓶口螺纹拔出来拉伤、螺纹最后一圈烧焦发黄、周期死活压不下去、腔与腔之间的瓶坯重量对不齐,毛病全排队在这根小棒上出现。
我自己在这类模具上交的学费,比在壳体模上交得多。这篇不铺开讲全套结构,只挑问题最集中的两处拆细:瓶口螺纹怎么做才不卡坯,冷却水路怎么设计周期才压得下来。这两关过了,一套瓶胚模基本就稳了。
瓶口螺纹先定口径标准,再谈牙型
瓶口螺纹要按口径标准做牙型:碳酸瓶常见PCO 1881三线,矿水瓶多用29/25两线,牙侧必须带斜度,照抄金属瓶盖图纸拔坯必拉伤。瓶盖是全球通用的标准件,瓶口螺纹差0.1毫米,锁盖扭矩就对不上了。
先说标准。瓶口的尺寸不是模具厂自己随手定的,它要跟瓶盖厂、灌装厂的设备对上。矿泉水瓶常用的29/25,碳酸瓶几乎清一色PCO 1881,运动盖和果汁多用30/25,广口茶饮走38毫米口径,5加仑大桶是55毫米粗牙。不同口径的螺纹线数、牙深、锁盖圈数都不一样,下表是我照着做过的单子整理的常见对照。
| 口径标准 | 常见用途 | 螺纹特点 | 模具上要注意什么 |
|---|---|---|---|
| PCO 1881 | 碳酸饮料 | 三线,锁三分之一圈左右到位 | 带压密封,密封环面要抛镜面,粗糙度卡得最严 |
| 29/25 | 矿泉水 | 两线,牙型浅 | 拔坯容易,重点盯锁盖扭矩范围的上下限 |
| 30/25 | 果汁、运动盖 | 多为两线,口径大一号 | 螺纹环直径上去了,进料角度和排气要重新算 |
| 38毫米 | 广口果汁茶 | 一线三线都有 | 牙深且宽,冷却要跟上,不然瓶口出模偏软 |
| 55毫米 | 5加仑桶 | 粗牙深导程 | 多为单腔大模,拔坯力大,牙面光洁度要求高 |
再说一个我交过学费的细节。前两年有个客户拿来一张铝盖的螺纹图纸,要求照做矿水瓶口。图纸上的牙侧是直的,上下一样宽。试模拔坯,牙顶全部拉白,通规过不去。把牙侧放了几度斜度、牙顶牙底全部修圆,第二遍试模一次过。瓶胚脱模没有旋出动作,开模就是轴向硬拔,牙型不带斜度,PET再韧也扛不住刮。
螺纹精度落在瓶口镶件上。S136或2083不锈钢,热处理硬度HRC48往上,镶件单独可换,几十个腔里坏一个换一个,不用整机下线。公差怎么压到几十微米,思路跟精密注塑模具公差控制到0.01mm那篇是一套:靠机床、靠测量、靠温度补偿,缺一样都不行。还有个容易漏掉的点:螺纹最后一圈是充填末端,最容易困气。我们试一套24腔模时,第13腔的螺纹收尾处总有一小片发黄,查到最后是瓶口镶件末端排气不够,补了两条0.02毫米的排气槽才消停。
冷却水路:周期和良率都从这来
冷却占瓶胚周期六成以上:芯棒走螺旋水路配大流量冷冻水,出水10到12摄氏度,回水温差压在3摄氏度以内,温差超标的腔瓶坯必偏重。水温、流量、水垢,这三样决定产能走得稳不稳。
拿一根12克的矿水瓶坯算账,整机周期9到10秒,真正用来冷却的时间占6秒上下。模具两头都在干活:A板的腔体镶件周围铣水路,细长的芯棒里面走螺旋水路或者隔板水路。螺旋的贵,换热均匀;隔板的便宜,芯棒一细长,末端容易积热。预算够就上螺旋,这里不值当省。
水温是个被低估的变量。我们的做法是冷冻机出水常年设在10到12摄氏度,回水温差盯在3摄氏度以内。有一年夏天车间湿度大,有师傅想把水温压到8℃抢周期,结果模面结露,瓶坯带着水印下线,反倒多了道擦坯工序。周期省了半秒,人工搭进去俩人,划不来。
比结露更隐蔽的是水垢。一套32腔的模用了大半年,产能悄悄掉了不止一成,一时没人说得清原因。逐腔测流量,第9腔的水路流量只剩别腔的一半,拆开看,螺旋水路里结了一层垢。从那以后我们给所有瓶胚模的进水口加了过滤,全换软化水,巡检表上添了逐腔回水温度一项。水路怎么布置、串联回路和并联回路怎么选这些底层逻辑,注塑模具四大系统那篇写得全,这里不重复。
冷却还连着下游。瓶坯出模时瓶身还有上百度,直接进料仓会互相粘,要过后冷却模转着吹冷风定型;瓶口端要是出模偏软,传输带上一磕就是划伤,吹瓶时锁环位置受力直接裂。冷却没做稳,后端吹瓶模具再好也救不回来,偏壁、爆瓶多半是它埋的雷。
螺纹和冷却,哪头更容易翻车?
返修记录里冷却水路的毛病占大头:水垢、密封圈渗漏出现频率比螺纹高几倍,好在多数当场能修;螺纹牙型一旦做错,整套瓶口镶件重做。一个高频好治,一个低频要命。
冷却的问题高频但好对付。装个流量计,每天记回水温度,异常当天就能暴露。螺纹的问题低频但致命:牙型错了不是修一修能了事的,瓶口镶件整套重做,材料和加工费几万块起步,试模周期再搭半个月。我们车间去年的返修单拢共二十来张,水路相关的占一大半,螺纹相关的只有两张,偏偏那两张最疼。
所以验收一套pet瓶胚模,我建议的动手顺序是:先每个腔取坯称重,看一致性;再摸每路回水温差;然后拿通止规过瓶口螺纹;料和工艺参数放最后怀疑。顺序反了,容易在参数上空转两天,回头一查是水垢。
绕回开头那句:毛病都排在这根小棒上,排头两位永远是螺纹和冷却。下回去模具厂验收,别光站在机器前看瓶坯往下掉,带上电子秤和通止规,称重、过规、摸回水管,三件事做完心里就有数了。这三样道具加起来不到两百块钱,比事后扯皮便宜太多。
常见问题
PCO 1881和29/25两种瓶口能共用一套模具吗?
主模体和热流道可以通用,瓶口镶件加芯棒头部要整套换,费用不算小。订单量撑不起来就别图这个方便,两套模分开做反而省心,换镶件停机的时间也是钱。
瓶口镶件要抛到什么程度才算合格?
密封环那段抛到镜面,螺纹牙面粗糙度做到Ra0.8以内基本够用。密封面粗了,锁盖扭矩发飘,带压产品在灌装线上直接漏气报警。抛光这步别省,返抛一次比当初多抛一遍贵。
冷却水路用什么水?水温多少合适?
软化水或者纯水,进水口加过滤。出水温度10到12摄氏度最稳,压太低夏天模面结露,瓶坯带水印。平时巡检看回水温差,哪个腔超过3摄氏度就去查那个腔。
螺纹末端烧焦发黄怎么处理?
八成是困气。先在瓶口镶件末端补0.01到0.02毫米的排气槽,不行再把注射末段速度降两成。别急着调料温,方向错了越调越糊涂。