鞋底模具怎么开?MD、PU、橡胶三种底的模具差异和花纹门道
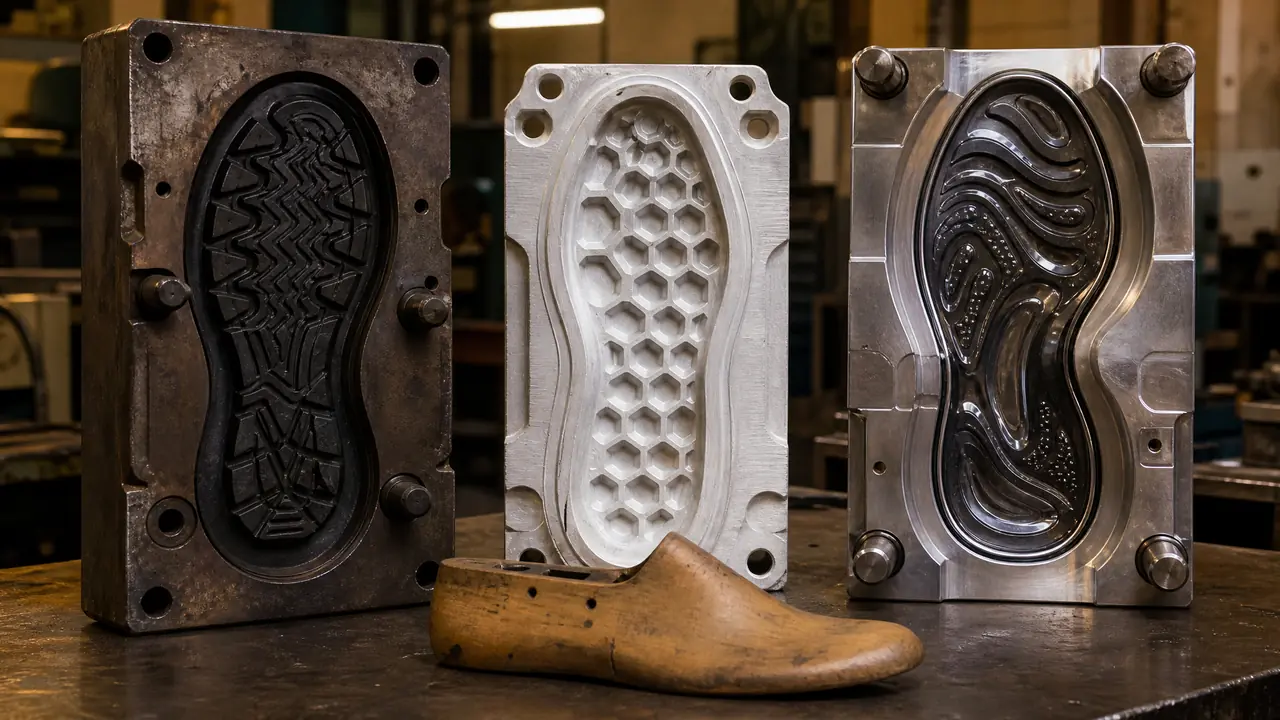
这事儿得拆开说:鞋底模具从来不是一套模走天下,橡胶底用钢模模压硫化,MD发泡底用铝模配烘箱二次涨发,PU底走低压浇注反应成型,三种底的模具材质、模温和报价差得很远。楦头决定模腔的底盘形状,花纹深度决定防滑和脱模,开模前把这三件事对上号,钱才不白花。
上个月一个做外贸单的鞋厂老板找到我,发来一只橡胶大底的实样照片,开口就问鞋底模具开一套多少钱。我没直接报数,先反问他一句:你这底子到底是橡胶的还是MD的?电话那头愣了几秒。就这一句话,模具材质、报价、交期能差出快一半。
很多人以为鞋底模具就是一个铁疙瘩刻点花纹,真到下单才发现底材一换、模具就是另一套打法。我跑了七年鞋模,晋江、温州两头都常走,晋江厂做运动鞋模的多,温州那边鞋模皮鞋模混着来,路子不太一样,之前写过温州模具产业带的门道,里面提过鞋模这个板块。这篇就把三种底的模具差异、楦头和模具的关系、花纹深度这些最容易搞混的事一次讲清。
MD、PU、橡胶三种底,模具为什么不是一回事?
橡胶底用钢模模压硫化,MD发泡底用铝模加烘箱二次涨发,PU底走低压浇注。底材不同,模具材质、模温、报价和寿命全要跟着换,开模前先定底材。道理不复杂,模具是给材料"定形"的家伙,材料怎么变硬、怎么收缩,模具就得怎么配合。
先说橡胶底。橡胶混炼料放进模腔,平板硫化机一压,模温155到165度,一模硫化一分半到两分半钟。这套工艺压力大、温度高、一模压一次,模腔天天在钢面上硬碰,所以模具用45号钢调质或者P20,讲究点的型腔镶件上淬硬处理。钢模重是重,寿命也实打实,保养正常能扛八到十二万模次。
MD底是另一回事。MD其实就是EVA发泡底,料在模腔里先压出一个致密的半成品,出模再进170度上下的烘箱二次涨发,鞋底的厚度和弹性是烘箱里"发"出来的。这一套流程决定了模具得用6061锻铝,导热快、轻,老师傅一个人抱着上机台,不用行车吊。铝模软,寿命就短,三到五万模次后型腔边角开始发圆,花纹跟着变浅。
PU底最特别。两组分浇注料进模后自己起反应发泡,成型靠的是化学反应,模温反而只有45到55度,控温是为了让反应走得匀。PU模也多是铝的,脱模剂喷得勤,一班下来师傅大半时间在伺候脱模。三种底摆一起,差异一目了然:
| 对比项 | 橡胶底模具 | MD发泡底模具 | PU底模具 |
|---|---|---|---|
| 模具材质 | 45号钢、P20 | 6061锻铝 | 铝合金为主 |
| 成型方式 | 平板硫化模压 | 模压加烘箱二次发泡 | 低压浇注反应成型 |
| 模温 | 155-165度 | 模压130-140度,烘箱170度 | 45-55度 |
| 单套报价(经验区间) | 1.8-3万 | 2.5-4.5万 | 3-5万 |
| 正常模次 | 8-12万模 | 3-5万模 | 2-4万模 |
要站队的话,量产大的客户我一律推橡胶钢模方案,模次长,模费摊到每双鞋上几毛钱就打住了。打样和小单别硬上钢模,铝模二十来天能交货,钢模下料加淬火加装配,35天往上走,小单等不起。
楦头和鞋底模具是什么关系?
楦头是鞋的脚型母体,鞋底模具的腔体底盘就是照着楦头底盘数据铣出来的。楦头改一版,模具就得跟着动,两边不同步,做出来的底子和帮面对不上号。一句话:先有楦头,后有模具。
很多新人以为开鞋底模是拿着一只旧鞋底扫描就干,正规流程不是这样。鞋厂先确定楦头,模具厂把楦头拿去三维扫描,取底盘曲线、前掌跷度、腰窝弧度这些数据,再乘上材料的收缩率反推腔体尺寸。橡胶硫化收缩率大概在1.8到2.2个点,EVA发泡的收缩另有系数,这一步算错零点几个毫米,整批底子就全小一号。
跷度是最容易出事的环节。楦头前掌如果翘12毫米,模具分型面就得顺着这个曲率走,不然硫化完一开模,底子脱出来自己就翘了,放到鞋上前沿翘嘴。这个坑我踩过:早年一个客户中途换了楦头,没通知模具厂,出来的底子和帮面对码差了半个码号,两百多双大底全报废,最后模具腔体返修,多花八千多,还搭进去一个星期。
所以楦头到模具这条链,谁改了什么必须白纸黑字传到位。楦头到开模的完整工序,站里那篇鞋模具是怎么开出来的按鞋底鞋楦的成型工艺一步步捋过,跟这篇正好接得上。
花纹开多深才真能防滑
橡胶大底花纹深度开在2.5到4毫米比较稳,浅于1.5毫米湿地刹不住,深过5毫米脱模撕边。MD发泡底要把烘箱涨发算进去,刻纹深度得预留涨发吃掉的那部分。花纹是鞋底的轮胎,深浅就是抓地力。
防滑的原理说白了就一条:花纹把鞋底和地面之间的水膜切开,再给水留出跑掉的通道。深度是骨头,纹路走向是筋。橡胶底我一般建议前掌开2.5到3毫米,后跟着力位3到4毫米;MD底注意涨发这一道,模里刻3毫米,发完泡剩2毫米上下,很正常,设计的时候就得把这笔账算进去,不然上线一看纹路浅得像没刻。
说个翻车实例。有个客户拿着某大牌跑鞋的底纹照片来,要求一比一复刻,橡胶底纹深差不多5毫米。T1试模就露馅了:深纹脱模撕边率两成,一条细纹崩裂整只底报废,硫化的时候深纹处还容易憋气。后来改3.5毫米、纹沟底部全上圆角,再加两道排气,撕边率才压到3个点以内。多烧了两吨料,这学费收得不便宜。
还有一点老品管常念叨:横纹管排水,竖纹管抓地,前掌弯折位别开深纹。鞋底一天弯折上千次,弯折正中的深纹就是裂纹的起跑线。对了,说回开篇那位老板,后来他自己也承认,光问"多少钱一套"没用,先把底材、楦头、花纹深度三件事定下来,报价单才有意义。
那只橡胶大底最后按钢模方案走的,3.2万,四十二天交的T1。客户临挂电话说了句实在话:早知道底材和楦头是两码事,能少绕不少弯。鞋底模具这东西,看花纹热闹,里头全是温度、收缩率和曲率的账,账算明白了,模才开得值。
常见问题
鞋底模具开一套大概要多少钱?
按底材和腔数走。单腔橡胶钢模经验区间1.8到3万,MD铝模2.5到4.5万,PU模3到5万,这是单腔的数。要排四腔、六腔提产量,报价往上叠,还得看底子尺寸大小。
MD底和橡胶底的模具能共用一套吗?
不能。橡胶模是钢的,155度以上硫化;MD模是铝的,后面还要进烘箱涨发。两边温度、收缩率、花纹深度的算法都不一样,硬共用出来的底子尺寸和纹路全不对。
花纹做深一点是不是就更防滑?
不是越深越好。超过5毫米,脱模撕边、憋气、藏砂粒的问题全来了,弯折位还容易裂。防滑是深度加纹路走向加排水通道的整体设计,2.5到4毫米区间内把水路排顺,比一味刻深管用。
鞋模厂招鞋底模设计师一般要求会什么?
看楦头数据、算收缩率、排花纹位是三样基本功,UG画型腔是硬门槛。想入行的可以看看站里这篇鞋模模具厂的招聘岗位门道,把岗位要求和薪资结构先摸清再投简历。