双色模具设计要点:旋转结构、缩水匹配与定位精度实战笔记
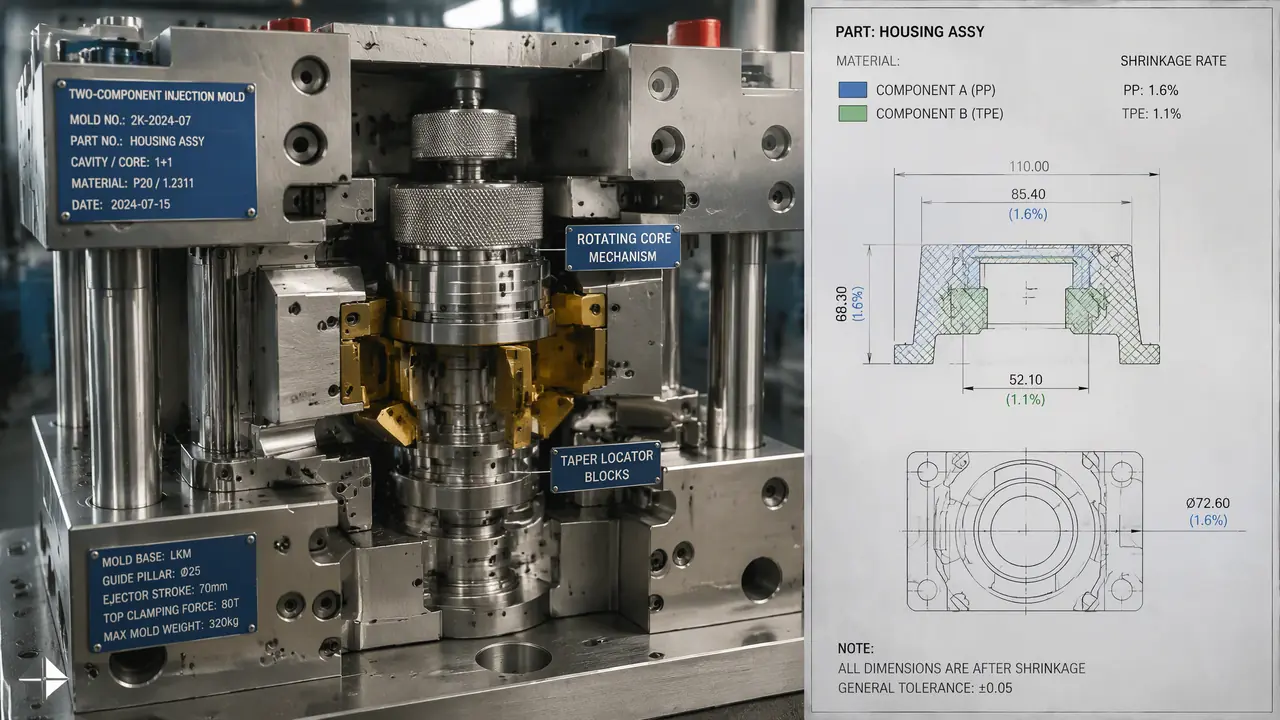
直接给结果:双色模具设计的成败在开料前就定了七成,旋转结构按产品选、缩水按两次成型的先后分开算、对位精度靠三级定位咬死。这三笔账有一笔没算圆,试模必翻车。
双色模具设计的图纸,单看每一腔都挺漂亮,装到钳台上一起研配就露馅了。上个月我装一套剃须刀手柄的双色模,硬胶PP打底、软胶TPE包胶,T1试出来包胶位整体错边0.4毫米,四个丝还多。查到底,根子是设计把两种料的缩水按料厂给的同一个理论值放了。这个坑我踩过不止一回,干脆把旋转结构、缩水匹配、定位精度这三笔账写在一块,做设计的下料前先算圆。
为什么这三样捆在一起说?因为它们互相咬着。旋转结构决定半成品怎么进第二腔,缩水决定半成品进去之后能不能对得上,定位精度决定前两样算得再好也守不守得住。动一个,另外两个都得跟着重算。分开看的双色模设计,等于没设计。
旋转结构怎么选:转模芯还是转台
轴类对位件用转模芯,半成品在动模里原地转180度,精度最高;包胶类大件用转台机,两副定模分开做,结构便宜三成。先看产品,再谈方案。
双色模的旋转方案就两大类。转模芯是把第一次成型的模芯带着半成品原地转180度,再跟第二腔的定模合上,半成品不出动模,一次合模完成两次注塑,对位精度最容易保。转台机是定模侧转盘转180度,第一腔打完的半成品被转到第二腔的定模前面,动模是共用的。耳机转轴、翻盖轴这种要吃扭矩的小件,我见过的方案十个有九个用转模芯;电动工具手柄、牙刷柄这类包胶大件,转台机是主流。
结构上有个细节最容易漏:转模芯不能光靠马达或油缸的停转角度定位。马达示再准,转个几万模次也有累计偏差。我们装配组的规矩是旋转到位之后必须有一组锥度定位块机械咬死,马达只管转,到位靠锥面。有一年一套遥控器按键模没做这组块,跑到第八万模次开始串色,加锥度定位块返修了九天。这钱在设计阶段就是两块板的加工费,试模之后就是一整套机构拆装。
对了,说个题外话。转模芯机构里油缸驱动和伺服马达驱动,报价能差两三万,小批量包胶件用油缸齿条完全够,别被方案书上的"伺服高精"带跑。真要转十万次不旷的轴类件,伺服加锥面定位才值那个价。
缩水匹配这笔账要在设计阶段算死
两种料缩水率差一倍很常见,第二腔不能照抄第一腔的数,要按第一次成型后零件的实际尺寸重放。PP放1.6左右,TPE放1.2到1.5,分开算。
双色模设计里我见过的最大翻车源就是缩水。料厂表上的缩水率是那一种料单独成型的数,双色件不是这么回事:第一次成型的硬胶件,出模后收缩只完成了大头,剩下的一成多是在二次注塑时被模温八十度的软胶又烫了一遍才收完的。所以第二腔的尺寸基准,应该是硬胶件带着这份"烫后尺寸"摆进来的样子,不是理论缩水率算出来的样子。跟老木匠刨料留余量一个道理,你得留的是它真实的变形量,不是教科书上的数。
我们的土办法是开钢料之前先打样验证。拿同类产品的模具按两组缩水率各放一版,试模出来量硬胶件冷却二十四小时后的实测尺寸,第二腔照这个实测放缩水。多花一个星期,省的是剃须刀那套模的半个月返工——那套模就是没做这一步,0.4毫米错边,包胶位全部烧焊重做,客户驻厂盯着改,脸上都挂不住。
常用组合的经验值我列了张表,数字是我自己单子上攒的,别当国标用。
| 料组合 | 第一次硬胶缩水 | 第二次软胶缩水 | 设计要点 |
|---|---|---|---|
| ABS+TPE | 0.5%左右 | 1.0%-1.5% | 差一倍,第二腔必须实测重放 |
| PP+TPE | 1.5%-1.8% | 1.2%-1.5% | 数值接近但收缩节奏不同,别偷懒照抄 |
| PC+TPE | 0.5%-0.7% | 1.0%-1.4% | PC件残留应力大,二次受热易变形,包胶位留让位 |
| PA66+TPU | 0.8%-1.5% | 0.8%-1.2% | 尼龙吸湿影响实测,打样前料要烘透 |
说实话,缩水这笔账真没有万能公式,同一个牌号的料,不同批次、不同模温下都能差0.2个点。设计能把关的是流程:先分开放、打样实测、再定钢料尺寸。这一步想跳过的,后面试模轮数会加倍还回来。收缩率怎么放的单料账,可以翻翻这篇 模具收缩率怎么放?ABS与PP的差,双色只是在这本账上多记一行。
定位精度怎么守住正负0.02毫米
双色模对位靠三级定位:模架导柱管大方向,锥度精定位块管合模贴合,半成品靠第一腔出的定位面卡进第二腔。哪一级松了整体就超差。
第三笔账在定位。导柱导套那一级不用多说,双色模我会要求配间隙0.01到0.02毫米的精定位器,普通模架导柱的配合间隙吃不住双色件的拼缝要求。真正见功夫的是半成品那一极:第一次成型的硬胶件,必须靠它自己身上的定位特征进第二腔,不能靠顶针托着,也不能靠人手感摆。常见做法是在硬胶件上设计两个定位孔或者勾爪,进第二腔时卡在定位芯上,卡进去的瞬间位置就锁死了。
这里有个我修过好几次的坑:定位特征本身也要算缩水。硬胶件的定位孔缩小了,第二腔的定位芯还是按理论尺寸做的,装进去过盈0.05毫米,软胶一压,件被撑歪,包胶厚薄不均。定位芯得按定位孔的实际缩水尺寸放,两头留0.02到0.03毫米的滑动间隙,卡得进、晃不动。分寸就在这几丝之间,跟绣花一个道理。
包胶件的结合面设计也归这一节说。光靠材料粘是不牢的,硬胶件跟软胶搭接的地方要开0.5毫米深的燕尾槽或者做倒扣,让软胶咬进去,徒手拉不掉才算过关。结合与定位的门道,那篇 包胶模具怎么包得牢?二次成型的结合与定位 写得更细,结合面的沟槽形式那里有图。拼缝处两色的错位,外观件一般要求0.1毫米以内看不出,要做到这个数,前面三级定位一级都不能省。
验到位没有,装配现场有土办法:精定位块涂红丹对研,接触面积八成以上才算贴合;试模后切片量两色的错位量,四个腔里挑最大那个数说话。全用平均值糊弄的,量产后总有几个腔先露馅。
再说回那套剃须刀模。返工半个月之后第二版试模,错边压到了0.05毫米,客户验收那天在车间跟设计说了一句:以后双色模的图纸评审,把你们装配的师傅也叫上。我听着挺熨帖。双色模具设计说到底不是画图功夫,是算账功夫,旋转、缩水、定位三笔账在下料前对得上,钳台上的日子就好过得多。
常见问题
双色模具设计一定要配双色机吗?
不一定。对位要求不高的包胶件可以用两次上机做:第一副模打硬胶,半成品人工或机械手放进第二副模包胶,模具上不用带旋转机构。但转轴类靠两次上机的累积误差大概率超差,设计阶段就要定死用双色机加转模芯。
两种料的收缩率相差太大怎么办?
先看能不能换料组合,比如把缩水差最离谱的搭配换成数值接近的。换不了就靠打样实测:第二腔按硬胶件二次受热后的实测尺寸放缩水,别信理论值。结构上还可以在错位敏感区留0.1毫米左右的让位,给收缩留余量。
硬胶件放进第二腔总是被压伤怎么办?
十有八九是定位特征的间隙没放对。定位芯按定位孔实测尺寸加0.02到0.03毫米间隙重做,定位面入口倒0.3毫米以上的斜角引导。要是件太大挠曲变形,就在易翘的方向加辅助定位面,分担受力。
双色模设计用什么软件顺手?
结构设计用UG的最多,分模和运动机构模拟都顺手;拿不准缩水的复杂包胶件,建议加一道模流分析看两次成型的填充和变形。软件只是工具,旋转机构的到位逻辑和缩水的实测流程,才是设计里省不掉的功课。