模具收缩率怎么放?ABS与PP的差
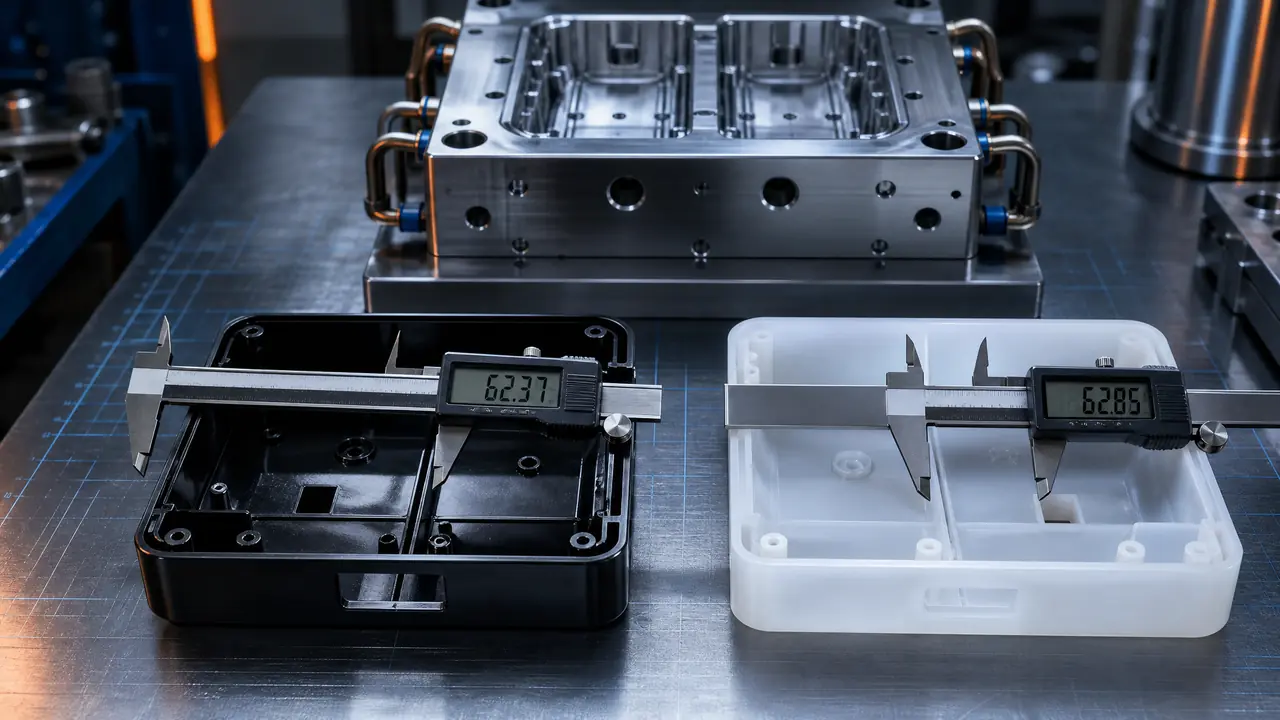
开门见山:ABS收缩率一般按0.4%到0.7%放,PP按1.5%到1.8%放且波动大,两者差了三倍不止。收缩率不是抄表就完事,要结合结晶特性、壁厚和保压一起定。拿到图先看材料是无定形还是半结晶。
前阵子一个同行找我诉苦,一套PP周转筐模具,缩水按1.2%放的,试模出来产品对角方向短了将近3毫米,筐塞不进客户的货架,整批货压在仓库里。返修方案是型腔堆焊再重新开粗,前后搭进去小一个月。模具收缩率这个东西,看着就是图纸上乘个系数的小事,放错一步就是十几万的代价。
新人最容易犯的错,是把材料手册上的通用值直接抄进图里。手册那个数是均值,覆盖不了你的壁厚、你的模温、你的保压设定。同一个PP牌号,2毫米的薄壁盒和8毫米的厚壁件,实测收缩率能差出一倍。这篇就掰开讲ABS和PP这两类最常见材料的差别,以及放数时真正管用的几个动作。
ABS与PP的收缩率差在哪
ABS收缩率通常在0.4%到0.7%,PP在1.0%到2.5%,两者差三倍不止,而且PP的波动范围大得多。根源在材料形态。ABS是无定形材料,没有结晶过程,冷却定型后尺寸基本就锁住了,模温和保压小幅波动对最终尺寸影响不大,按0.5%放,多数情况公差带能兜住。PP是半结晶材料,结晶度跟着冷却条件走,收缩天然就不老实。
| 对比项 | ABS | PP |
|---|---|---|
| 常用收缩率 | 0.4%到0.7%,常按0.5%放 | 1.0%到2.5%,常按1.5%到1.8%放 |
| 材料形态 | 无定形 | 半结晶 |
| 模温敏感度 | 低,模温60到80℃区间内尺寸稳 | 高,模温从40℃提到80℃,收缩率能涨0.3个点以上 |
| 壁厚影响 | 较小 | 明显,厚壁处收缩远大于薄壁处 |
| 脱模后尺寸变化 | 基本没有 | 有后收缩,24到48小时内还在缩 |
| 一次试模通过率 | 高 | 低,筐类薄壁件几乎都要二次调整 |
还有个常被问到的问题:收缩率放准了,产品就一定合格吗?不一定。模具自身的加工精度、磨损、产品翘曲变形都会掺一脚,收缩率只解决系统性缩小这一件事。所以放数之前先把产品图的公差过一遍,关键的配合尺寸标了多少,决定你敢不敢赌一个偏小的数。
我2023年在台州接过一套ABS面板模,关键尺寸按0.5%放,T1试模直接过,尺寸全落在公差中间带,客户验收连复测都没要求。同年另一套PP薄壁收纳盒,放了1.5%,试模出来整体偏小,型腔往大了修了两轮才交模。同一个厂、同一台注塑机,两套模具的命运差这么远,就是无定形和半结晶的分水岭。
PP的收缩率为什么这么飘?
PP是半结晶材料,模温越高、壁越厚,结晶越充分,收缩越大,而且脱模后还有24到48小时的后收缩。你试模当天量着合格,放两天再量,尺寸又缩回去一截。ABS基本没有这个困扰,脱模后尺寸就定得七七八八。
后收缩之外,保压对PP的影响也远比ABS大。保压给足,PP的收缩率能从2.0%左右压到1.4%上下;保压一缺,缩痕和尺寸超差会一起找上门。这就要求浇口位置和流道尺寸按保压充分来设计,厚壁处的浇口宁可开大点。模具结构这一层没铺好,收缩率放得再准也是白搭,试模就成了救火,浇口、排气、冷却一起返工的活我见过不止一次。
牌号之间也有讲究。均聚PP和共聚PP能差出0.2个点上下,熔指高的料流动性好,收缩表现也跟着变,换牌号相当于换一套数。ABS反倒省心,国产料还是进口料,普遍都在0.4%到0.7%这个带子里,牌号之间几乎不用单独调。量试模件也有套路:脱模后两小时量一次,24小时再量一次,48小时复测收尾,把后收缩的曲线心里有数了再判断模具要不要动。我见过有人试模当天量着超差0.15毫米就急着拆模,第二天再量缩回公差里了,白拆一回。
放收缩率的三个实操动作
先找供应商要实测数据而不是抄手册均值,再按壁厚分区修正,最后PP留修模余量、ABS争取一次放准。这三步走完,你的T1通过率会比同行高出一截。展开讲讲每步怎么做。
动作一,找材料供应商或者经销商要该牌号在你这个壁厚、这个模温条件下的实测收缩率。大牌供应商一般能给到数据表,小厂料拿不到就按行业普遍值偏上限放,保守一点总比返工便宜。动作二,壁厚不均的产品分区考虑,PP件厚壁处按上限放、薄壁处按下限放。我经手的一套PP电水壶外壳,手柄处壁厚4毫米,身部1.8毫米,最后按两个区分别放了1.8%和1.4%,试模一次收住。精密配合的尺寸甚至要和客户谈分段公差,别死磕一个系数。动作三,PP模具的型腔尺寸宁可先放小一号留出修模空间,钢往大了修容易,往小了补就得上堆焊或者镶件,成本高还可能影响硬度。ABS反过来,数据拿得准就一次放到位,不留余地。
模温方面我的习惯,PP薄壁件给到50到60℃,厚壁件给到70到80℃帮助结晶定型,别为了周期快用冷水猛冻,缩是缩得快,尺寸飘得也快。软件层面多说一句,UG和SolidWorks的缩水命令只是把零件按比例整体放大,它分不清你用的是ABS还是PP,数得人来定。放完缩水再做分模,UG里的操作细节可以看看这篇UG模具设计怎么学:从自动分模到手动处理的进阶之路,写得挺细。
回到开头那套PP周转筐。后来型腔堆焊修大,保压重新调足,第三次试模才把尺寸收住,客户那边总算没丢。收缩率这事,查表只是起点,材料特性、壁厚分布、模温保压凑在一起看,才叫会放数。下回拿到新产品图纸,先问自己一句:这是ABS这类无定形,还是PP这类半结晶?答案不同,后面的玩法完全两样。
常见问题
放收缩率是放大还是缩小?
分型面两侧方向相反。型腔要放大,因为产品冷却后往里缩,模具必须预先做大来补偿;型芯对应缩小。放的数越接近材料真实收缩,产品最终尺寸越贴公差。方向搞反了,产品出来会小一圈,基本直接报废。
ABS和PP可以按同一个收缩率放吗?
不行,差了三倍不止。ABS常见0.5%左右,PP常见1.5%到2.0%,混着用,产品要么装不进配合件,要么松得晃荡。每种材料单独查、单独放,这是底线。
PC、POM这些材料的收缩率大概什么水平?
PC和ABS接近,0.5%到0.7%;POM偏高,1.8%到2.2%,后收缩也比较明显;加玻纤的PA66能压到0.3%到0.5%,玻纤比例越高收缩越小,但流动方向和垂直方向收缩不一致,翘曲会冒出来,放数时得连方向一起考虑。
试模后尺寸超差,先动工艺还是先动模具?
先动工艺。保压时间、保压压力、模温、冷却时间这四样能救回来的,别急着拆模,调机半天的事比修模几天便宜太多。确认是收缩率放偏了再动钢材,PP产品偏小修型腔,偏大就只能补焊或者镶件。修完别急着量,等后收缩走完再下结论。
延伸阅读
想把缩水放数放进完整的设计流程里看,可以读读这篇塑胶模具设计怎么做:从产品分析到模具图纸的完整流程,从产品分析到出图一步步都有。
保压和浇口布置没把握的,再看这篇模具结构设计的7个关键点,第3条正好讲浇口。