冲孔模具的孔距怎么定?排孔布局和模具强度怎么平衡
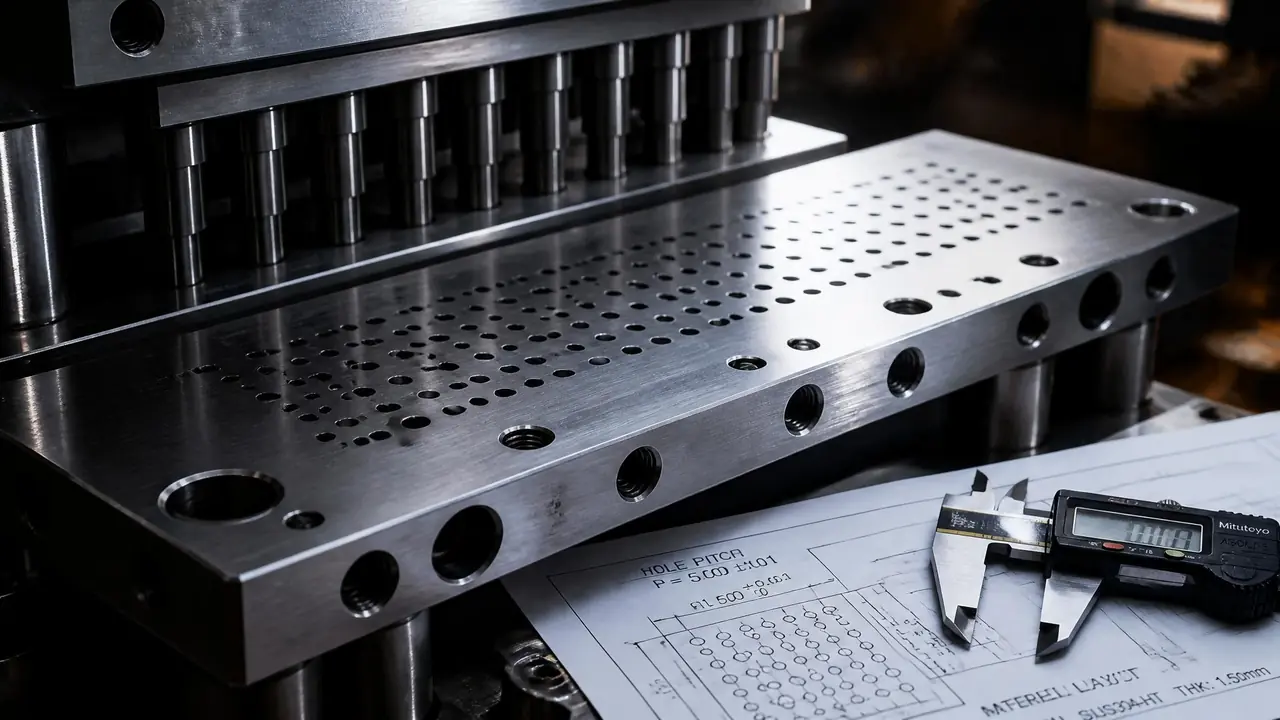
我的判断是:冲孔模具的孔距先看净间距再看开孔率,相邻两孔的净壁至少留两倍料厚,凹模才扛得住密孔冲裁。排孔选错排还是直排,先核总冲裁力和冲床吨位,再谈省料。拿到图纸别急着布孔,先把这几个数算一遍。
上个月接了一批消音器孔板的活,图纸上写着孔径3毫米、孔距5毫米、料厚1毫米的镀锌板,一块板密密麻麻一千八百多个孔。冲孔模具这行干久了都明白,照着图纸布孔谁都会,难的是孔距一密,模具强度就往下掉,这两头怎么摆平才是真功课。
那副模最后按60度错排布孔、冲头分三段阶梯做,试模一次过,冲到四十多万模次没出毛病。回头看,起决定作用的就是两个数:孔与孔之间的净壁,还有凹模刃口那圈钢够不够厚。这两个数定对了,剩下都是常规操作。
净间距是孔距的底线,先于开孔率
孔距怎么定?先核净间距:相邻两孔之间的净壁至少留两倍料厚,小孔另设1.5到2毫米的下限,低于这条线凹模寿命会断崖式往下掉。两倍料厚不是拍脑袋出来的。凹模上相邻刃口之间那块钢,每冲一次都被挤压一回,料越厚挤压力越大,净壁留窄了,裂纹就从刃口往里走。1毫米的板配2毫米净壁刚好;0.5毫米的薄板净壁1毫米也能打,就是修模勤得烦人。
我吃过一回亏。2023年冬天做一批1.2毫米不锈钢的声屏障板,孔径1.5、孔距2.5毫米,净壁只剩1毫米。凹模用Cr12MoV淬到58到60度,三万模次刃口就开始崩渣。客户催得急,硬顶完那批货,回头把孔距放到3毫米重新开模。多烧一套凹模的钱,总比整套模具报废强。
孔到板边、刃口到凹模外缘的距离同样别抠太紧,钢料多留3到5毫米,热处理变形和开裂的风险小一截。图省事省下的那点材料,不够付一次线切割返工的钱。
错排还是直排?先看冲床吃不吃得消
排孔布局优先选60度错排,同样孔径孔距下开孔率更高;总冲裁力逼近冲床吨位时,用阶梯冲头或分段跳冲来摊薄负荷。两种排法的账摆在一起看就清楚了:
| 对比项 | 直排 | 60度错排 |
|---|---|---|
| 开孔率系数 | 0.785×(d/L)² | 0.907×(d/L)² |
| 同开孔率下的孔距 | 更小,孔更密 | 更大,净壁更宽松 |
| 行距换算 | 等于孔距L | 0.866L |
| 编程排样 | 简单直接 | 要算行距和错位量 |
| 典型用途 | 简单滤网、装饰孔 | 筛板、消音器孔板 |
错排真正的实惠在这儿:要凑同一个开孔率,错排可以把孔距放大,净壁跟着宽松,模具反而好做。消音器孔板、筛板这类订单,客户多半也认错排的花纹。真为了编程省事用直排也行,但开孔率要往上抬,孔就得排得更密,凹模跟着遭罪,这笔账不划算。
力这头才是硬约束。总冲裁力约等于孔周长总和乘料厚再乘抗剪强度,Q235取300到350兆帕,304不锈钢直接翻到500到600。我算过开头那批板,一千八百个φ3孔、1毫米料厚,一次全冲接近40吨,冲床还得留两成余量。办法有三个:冲头分高低,相邻差半个到一个料厚,冲裁力错峰;或者分段跳冲;再不行就两副模接力。算法我之前整理过一篇入门笔记,可以直接照着套:冲压模具设计入门:从冲裁力计算到模具结构设计。
卸料力也别忽略。一块1.8米长的板料一次冲一千八百多个孔,卸料板得先把板料死死压住再落冲头,板料一颤,孔距就飘了,客户量孔位一超差,整批板跟着报废。我们那副模卸料板用45钢淬到45度左右,压料面磨平,弹簧按行程留了两成余量,用到现在没换过。
模具强度这一侧:凹模壁厚、冲头保护和分段冲
模具强度两头补:凹模相邻刃口的净壁不小于两倍料厚,刃口到外缘再留3到5毫米;小冲头加护套,吨位不够就阶梯分次冲。先说凹模的账。φ3孔、孔距5毫米的板,相邻刃口之间只有2毫米钢,这2毫米要扛几十万次冲击。我们的做法是Cr12MoV淬到58到60度补一次深冷,线切割割刃口时留0.005到0.01毫米的研磨量,最后钳工手工研一遍,孔口毛刺从明显的毛茬降到摸不出来的程度。间隙和刃口的细节,打孔模具那篇笔记把冲头凹模间隙和毛刺控制写得更细,这里不重复。
冲头的账。1.5毫米以下的小冲头最怕失稳折断,固定段加粗到4毫米,过渡走R弧,卸料板上镶护套给冲头导向,自由段控制在孔径的8倍以内。孔距密的时候冲头一根挨一根,护套做成薄壁衬套,磨损了只换衬套,不用拆整个卸料板,省下的工时够再造半个凹模。
分段的账。一次冲不下的板就分两次,第二冲的定位要跟第一冲接上,接缝处漏冲一个孔,客户一眼就看得出来。我们用侧刃定距加导正销,接缝错位能压在0.1毫米以内。分段冲会让模具数量和工时往上走,报给客户的单价也高一点,但比炸一副模划算,这笔账不难算。
回到开头那批消音器孔板。孔距5毫米看着是客户图纸定死的,实际上我们能做的功课不少:净壁核一遍、总冲裁力算一遍、冲头高低错开半个料厚。三步走完,一副模稳稳当当交出去,客户回单的时候连毛刺都没提。下次拿到密孔板的图纸,别急着报价,先把这几个数算出来。
常见问题
孔距太密冲不动,可以让客户改图吗?
可以提,但要给依据。把净壁厚度和估算寿命摆出来,多数客户能接受孔距放大0.5到1毫米,或者孔径缩一档。空口说冲不了没人理你,拿数字说话才有得谈。
冲孔板的开孔率一般做到多少合适?
看用途,没有统一答案。消音器孔板常见20%到30%,筛板按筛分粒度定,装饰孔板有的做到50%以上。开孔率越高净壁越薄,模具寿命越短,报价时把这份风险算进去。
小孔冲头老是断,是孔距的问题吗?
多半不是。根子常在导向上:检查卸料板护套磨损、冲头垂直度、料厚有没有超差,再看自由段是不是太长。孔距密只会让总力更大、断得更快,但不是断头的主因。
阶梯冲头的高度差取多少合适?
行业里普遍取半个到一个料厚,薄料取0.3到0.8毫米就够。差太多会把最长的冲头先打塌,差太少分力不明显,试模时盯冲床的负载变化最直接。
延伸阅读
定转子冲片那种几千个槽孔的密孔级进做法,思路跟这篇相通:电机模具的定转子冲片级进模实战笔记。
排样、搭边和刀口选材的一线记录,在五金冲压模具的排样与刀口选材实录里写得更全。