电机模具是什么?定转子冲片级进模与高速冲压一线实战笔记
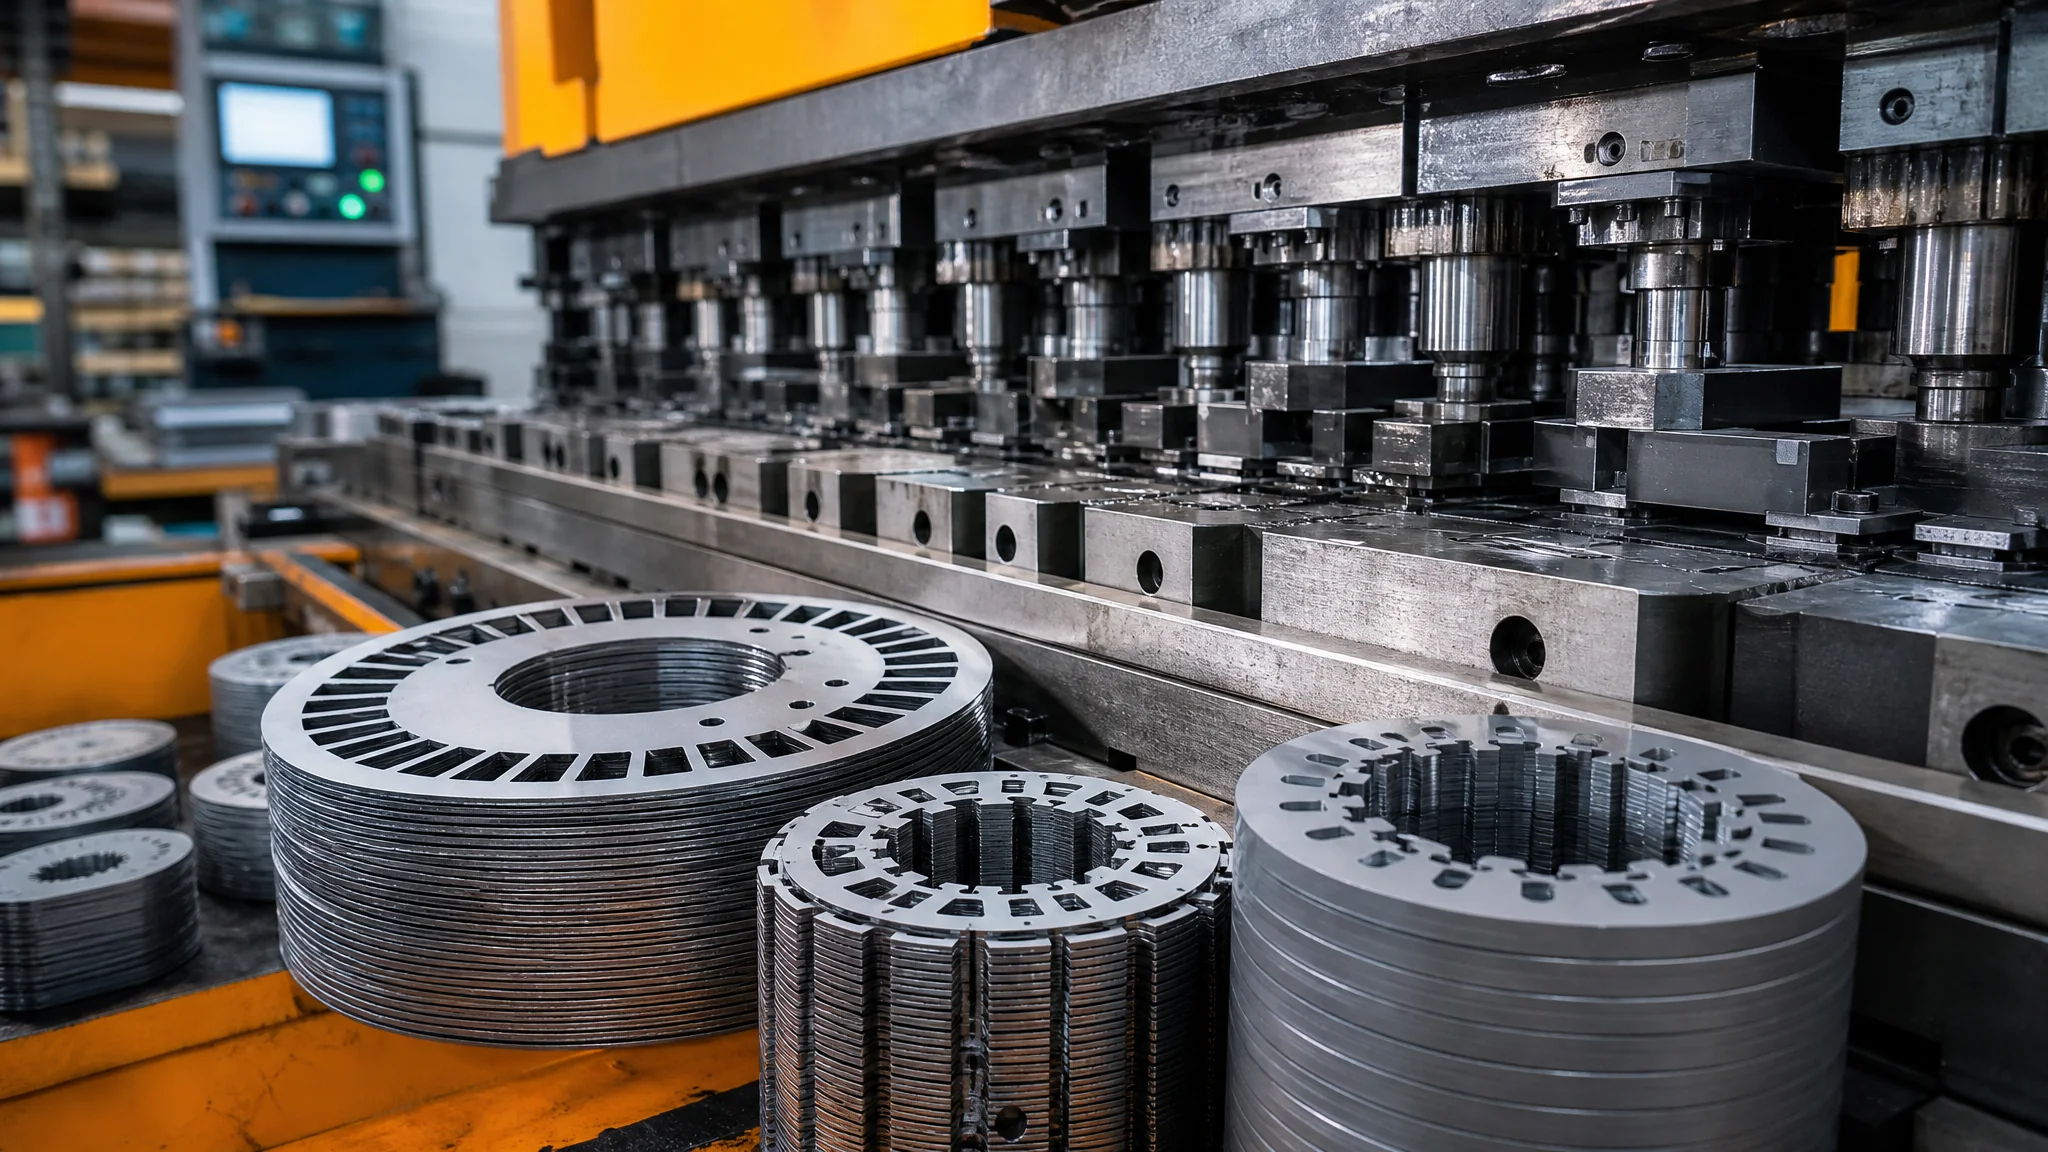
简单说:电机模具是冲制电机定转子铁芯硅钢片的高速级进模,一副模动辄二三十个工位、几百万冲次起步,模具费从几十万到三百万以上。真正决定成败的不是画图,是高速冲压下的热平衡、叠铆力和毛刺控制——这三样占了我踩坑记录的八成。
第一次站在高速冲床旁边看电机模具干活,我是有点发懵的。一分钟四百次冲压,机床的动静不像加工,像心跳。操作工蹲在机器边上拿卡尺抽检叠厚,顺手递给我一片转子冲片——0.5mm的硅钢片,边上一圈细密的叠铆点,毛刺摸上去几乎没有刮手感。说实话,那一刻我才明白为什么有人管电机模具叫"冲压模具里的马拉松选手"。
后来团队陆陆续续跟过七八个铁芯项目,家用电机、新能源车驱动电机、微电机都碰过,翻过的车也不少。这篇就把电机模具(定转子冲片级进模、高速冲压、铁芯模具)这件事,从结构、材料到调试一口气讲完。如果你正准备下单或转行做这个方向,看完至少能少走两年弯路。
电机模具到底是什么?跟普通级进模差在哪
电机模具是专门冲制电机铁芯的模具——定子冲片、转子冲片在同一条料带上连续冲出,再通过叠铆或铆扣直接在模具里叠成铁芯。它属于级进模,但比普通级进模多了叠铆机构、更高的冲次要求和更苛刻的毛刺标准,是冲压模具里公认的高门槛品类。
结构上它和通用的级进模具是一脉相承的:卷料进来,冲定位孔、冲槽形、分断定转子、落料,一路走到底。区别在于最后那一步——普通级进模落下来的是单个零件,电机模具落下来的是一段一段已经叠好的铁芯。就这一点,把设计难度抬了一大截。
家用电机一般定转子分开两副模做;微电机和新能源驱动电机现在流行定转子合一副模共料带,材料利用率能多挤几个点。别小看这几个点——一年上千吨硅钢片的大厂,材料利用率提一个点就是几十万。冲压基础不熟的可以先看冲压模具入门补一课。
一套典型的定转子冲片级进模长什么样
典型结构是"两副子模+一个叠铆出口":粗冲段先冲槽形和分离定转子,精冲段做叠铆点和落料,中间靠送料机和导正销串起来。工位一般8到22个,模长一米到两米出头,模架用滚珠钢球导柱,拆开看就是一排硬质合金镶件。
以我们做过的一款新能源驱动电机定子模为例:0.3mm的无取向硅钢,12个工位。前三个工位冲导正孔和转子内孔,中间五个工位冲转子槽、分断转子,后面四个工位冲定子槽形和叠铆点,最后落料。转子铁芯在模具里直接叠铆成型,落到料槽里就是一段25mm厚的成品,不需要再压装。
这套结构里最要命的是槽形冲头。一个定子几十个槽,每个槽可能由两三支细长冲头拼出来,最细的冲头截面不到1.5mm宽。这种冲头刚性差,稍有不正就折——折一支停机换修半天没了。所以槽形冲头一律用硬质合金,根部加强、头部留0.5mm左右的引导,配线切割割出来的整体凹模刀口。结构脉络和模具结构图解里讲的通用套路一致,只是精度等级整体上移一档。
材料和热处理:选错钢材,模具活不过30万冲次
刃口材料基本只有两条路:SKD11起步、硬质合金(钨钢)为主流。冲次低于每分钟200次、总量50万以内的项目用SKD11或SKH9高速钢能省成本;高速冲压加百万级产量,直接上钨钢镶件,寿命是高速钢的5到10倍。模架部分用Cr12MoV或SKD11,垫板硬度必须到HRC60以上。
这里有个我用钱换来的教训。早年一个客户的项目,为了压成本,凹模镶件选了国产SKD11替代钨钢。前十万冲次很顺,第18万次开始刃口崩丝、毛刺从0.03mm涨到0.08mm,硅钢片的绝缘层被毛刺刮破,铁芯叠出来涡流损耗超标,电机温升测试直接挂掉。返修两次耽误客户三周量产,最后还是换钨钢重做,里外里多花了将近一倍的钱。从那以后团队立了规矩:铁芯模具的刃口,没有"平替"这个选项。
顺带说个选材之外的细节——钨钢不是越硬越好。冲0.2mm薄硅钢用韧性牌号(含钴高一点的),冲0.5mm常规片用耐磨牌号就行。我们对比过两种牌号在同一款转子模上的表现:韧性牌号崩刃率低了七成,磨刃周期从25万冲次缩到18万,但换来的是极少停机。算总账反而韧性牌号划算。刀具钢材的知识在五金模具那篇有展开,这里不重复。
高速冲压:参数才是灵魂
电机模具的冲次一般每分钟200到600次,新能源铁芯模普遍在300到450次这个区间。设备要用高速冲床(吨位80到300吨,滑块惯性要平衡),送料精度±0.02mm以内。参数不是抄来的,是试出来的——新模上机第一天基本都在调平衡。
几个实测数据给你们参考:0.5mm硅钢、冲次每分钟380次的时候,模具温度稳定在42度左右;调到420次,一小时后温度爬到58度,叠铆点开始出现压穿失稳,铁芯叠厚波动从±0.02mm放大到±0.06mm。退回到360次,一切正常。客户想提速,我们直接拿这组数据说话——冲压速度和铁芯质量是有明确 trade-off 的,不是拍脑袋。
高速下的散热全靠模具内部的水路或者油路,设计的时候油路位置离刀口6到8mm比较合适,太远没用太近影响强度。还有一个容易被忽视的点:冲床的动平衡。速度上300次之后,上模每转一圈的振动会被放大,紧固螺丝要定期复紧,防松用厌氧胶加碟簧双保险。我们有一回没复紧,上模一颗M8螺丝甩出来打崩了凹模板一角,那次的维修费够买十年厌氧胶。
叠铆技术:铁芯在模具里怎么自己叠起来
主流做法是自扣叠铆——在冲片上冲出V形或L形凸台和对应凹腔,上一片的凸台压进下一片的凹腔,靠过盈量把几十上百片咬成一体。过盈量一般取片厚的3%到5%。另一种是扭槽叠铆,每片转一个小角度,用来错开焊缝、改善铁芯电磁性能。
叠铆做得好不好,一个指标就够:提起一段1米高的铁芯柱自由落体到水泥地,不散不脱层算合格。别笑,这是某日系电机厂的原厂验收标准,我们第一次听说也觉得糙,但想不出更好的办法——它同时考了铆点强度和一致性。
调叠铆力是我印象最深的一段经历。定子铆点压穿,拆开看是过盈量给大了,0.5mm片厚给了0.04mm过盈,铆点根部全裂。把过盈压到0.018mm,叠厚合格但抽检发现端部三片松脱——太松了。最后停在0.025mm左右,配合冲次回落到360,才稳定下来。前后折腾了五天。老实讲,这种手感式的参数,手册上找不到,只能靠试。想深挖寿命管理的可以接着看模具寿命延长实战手册,思路相通。
这行的现状:钱多,人也累
能独立设计电机级进模的工程师,薪资比普通级进模设计师高一截,长三角和珠三角的成熟设计岗年薪普遍25万起步。反面是周期压力大——一副新能源驱动电机模从设计到量产常见6到9个月,中途改一次转子槽形,三周的排样全重来。
行业盘子还在扩。根据中国模具工业协会的公开数据,2024年模具行业营收超3400亿元,其中电机电工类模具占了稳定的份额,新能源车驱动电机的爆发直接把铁芯模需求抬了上来(数据见中国模具工业协会官网)。国际上的冲压技术体系可以对照美国精密金属成形协会PMA的资料,高速冲压那套 Safety 标准比国内执行得细。产业带的情况在中国模具产业全景里写过,这里不展开。
我自己的偏好很明确:这行适合能坐得住的人。排样图的功夫一天磨不出来,当年带我入门的师傅说"你先画废二十张排样图再跟我谈设计",当时觉得是刁难,现在觉得是大实话。
常见问题
电机模具一副大概多少钱?
分三档说。家用小电机定转子模,8到12工位、0.5mm常规硅钢,大概25到60万。微电机精密模,0.2到0.35mm薄料、槽形细密,60到150万。新能源驱动电机模,0.25到0.3mm料、叠铆加扭转、精度要求高,150到300万以上。报价大头是工位数、钨钢用量和设计难度,拿去砍价之前先问清楚这几个数。
一副电机模具能冲多少次?
钨钢刃口的模,一次磨刃25万到50万冲次,总寿命做到800万到1500万冲次是行业常规水平,顶级保养能做到2000万以上。中途要定期磨刃、换易损镶件。想要具体怎么保养,去看本站模具寿命那篇,思路一样:清洁、润滑、复紧、记录,四件事做到位寿命翻倍不难。
为什么电机冲片不能用普通钢板,必须用硅钢片?
因为涡流。电机铁芯里磁场是交变的,导体如果是整块普通钢,涡流损耗大到电机根本没法用。硅钢片加了硅(一般1%到3.5%),电阻率提上去了,再加一片一片叠起来、片间有绝缘层,涡流被限制在每片内部,损耗大幅下降。片越薄损耗越低,所以高端电机用0.3mm、0.27mm甚至0.2mm的料——代价就是模具精度要求跟着上台阶。
毛刺到底要控制到多少才合格?
一般要求不超过片厚的5%到8%。0.5mm的片子,毛刺0.03mm以内算合格线,做得好的模能压到0.015mm。毛刺大的危害不只是刮手——它会刺破硅钢片表面的绝缘涂层,片与片短路,涡流损耗上升,电机发热。所以验收铁芯模,毛刺这一项要拿投影仪测,别信手感。
定子和转子能合在一副模里做吗?
能,而且现在越来越主流。共料带的好处是转子冲片从定子内孔里"套切"出来,材料利用率能到75%甚至85%以上,分开做往往只有六成出头。代价是排样难度翻倍,任何一个槽形改动牵一发动全身。我的建议:量大的项目优先合模,量小的项目别折腾,两副模分开做反而省心。
写到这我自己也复盘了一遍——电机模具这行,入门的图纸长什么样网上到处都有,但叠铆过盈量给多少、冲次和叠厚怎么互相妥协,这些真得靠项目喂出来。如果你手上正有个铁芯项目拿不准,把料厚、冲次、年产量三个数发给懂行的朋友,比听销售讲半天有用。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。