放热模具怎么选才耐用?接地焊与铁路信号焊的石墨模使用和安全要点
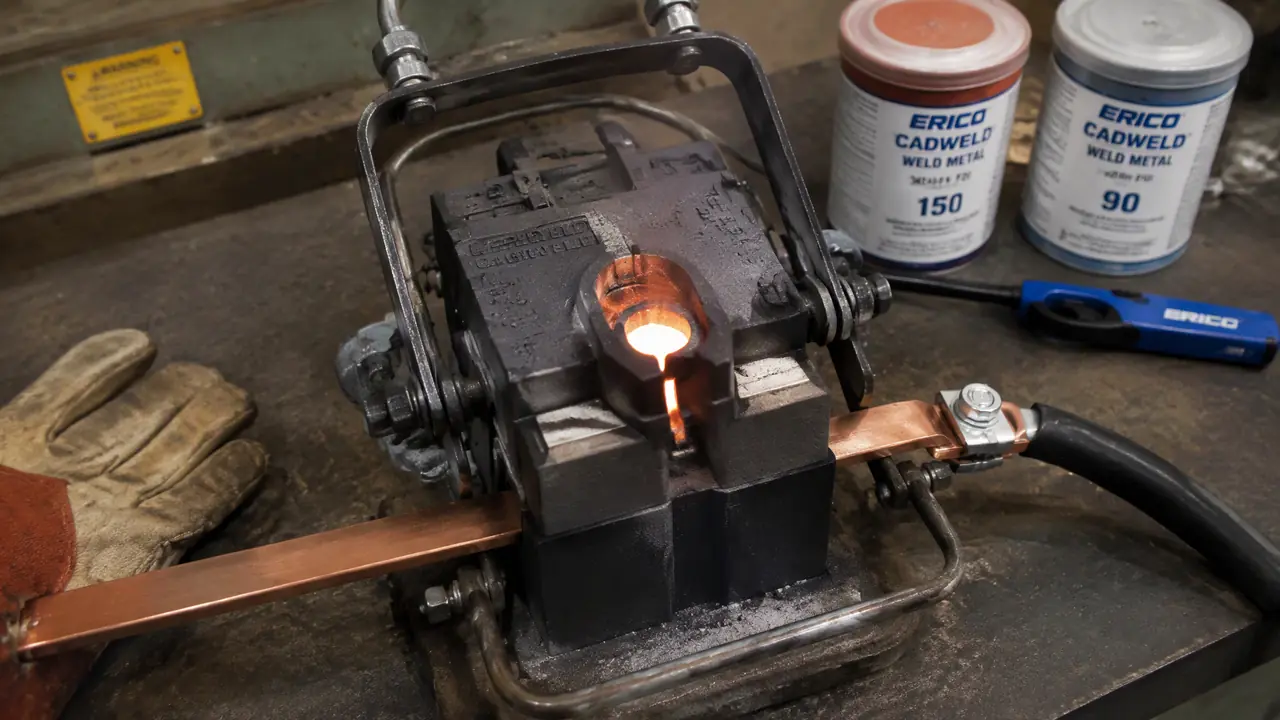
一句话版本:放热模具就认等静压石墨的,接地焊和铁路信号焊一副模正常烧六十到八十次,怕摔怕潮不怕火。选模先报导体截面和接头型式让厂家配腔,烧之前烘透潮气,烧完清渣收干存放,安全上盯住夹模、护具和焊粉克数,焊点次次过,人也别挨烫。
变电站工地的电工把放热模具往地上磕渣,磕出缺角还说是质量问题。我看就是摔坏的:石墨模九成坏在磕碰和潮气,跟烧得好坏没关系。耐用七分在养,三分在买,这话我搁这儿了。
去年我跟着售后跑了七个变电站、两处铁路信号封锁点,经手的石墨模四十多副,账本记得清楚:正常用的模,寿命都在六十到八十次;没烧够五十次就废的,全是磕碰和潮气惹的祸。这行还有个不成文的行情,模具钱是小头,焊粉和人工才是大头,可焊点被监理打回来返工,砸的就不止一副模的钱了。
石墨模凭什么扛得住两千多度的铜水
石墨熔点三千五往上,铜水进模一千二三百度烧不化它,还不沾铜不挂渣,等静压坯料烧几十次腔型不跑,钢模铜模都给不了这个数。放热焊这碗饭端在材料上,先把这条道理吃透,后面的保养你才肯照做。
反应的底子先交代清楚:焊粉里氧化铜和铝粉一引燃,铝把铜还原出来,瞬间两千二百度往上,铜水裹着渣往腔里灌。腔体一挂渣一开裂,焊点就夹渣。石墨对铜水惰性,渣浮在腔口,烧完轻磕就掉。
有同行问,钢模便宜为啥不用钢。我劝你别试。早年我拿45号钢开过一副腔,第三模就软塌,第五模直接焊死在腔里,模带货赔进去小几百。铜更别提,一千零八十三度自己先化了。
钢模这条路,一步都别迈。
买料的时候多问一句坯料工艺,等静压的和普通挤压的差价不大,密度和寿命差一截。怎么核一家模厂的门道,我写过一篇石墨模具厂家怎么挑,把料性、装机和试用这三关问下来再下单,不吃亏。
模腔和焊粉克数要配套
报模先报三样,导体截面、接头型式、对焊的料,腔按它配;焊粉克数跟腔走,九十到一百五十克最常用,克数错了焊点废,模也伤。配错一处,返工的就不是一两个焊点。
| 焊粉档位(克) | 常见接头 | 我在哪见过 |
|---|---|---|
| 65 | 25到50平方毫米接地线对接 | 机房地网、灯杆接地 |
| 90 | 95平方毫米电缆对镀锌扁钢 | 变电站主网引下 |
| 115 | 扁钢十字和T型接头 | 升压站均压网格 |
| 150以上 | 铁路信号轨端接续线 | 封锁点换轨作业 |
克数这事我徒弟上个月刚吃过亏。库里拿混了桶,九十克的腔灌了一百一十五克的粉,铜水多出来没处去,顺着点火孔往外喷火星,模腔上沿燎出一道沟。那副模后来撑到四十一次就判废,少卖二十几个焊点,他这月的奖金没了。
间隙也要盯。导体插进腔里不能晃,晃一毫米铜水就往缝里钻,烧出毛刺,监理上手一摸就打回。我们出厂前每副模都拿真线试插,紧到要用木锤敲进去才算数。
一副石墨模能烧多少次
我账本上的数是六十到八十次,腔口缺角、焊点夹渣、腔内起皮,占一样就判废;养得好能往一百次摸,摔过的模直接别用。判废线别松,焊点是保命的。
石墨在高温里会氧化,腔口用久了发白、起皮、掉粉,跟铁锅的釉磨没了是一个意思,烧出来的焊点表面发麻,十有八九不过关。我们给客户的规矩是每烧十次翻过来看一眼腔口,发白一块就进观察期,缺角见到腔底直接停用。
说实话,清渣是手上活。烧完等铜凝透,模子竖起来往垫木上轻磕两下,大块渣自己掉,剩下的拿竹签剔。别拿钢钎撬,石墨硬是硬,脆也真脆,跟饼干一个脾气,撬一下缺一角,缺角就是报废的开头。
土办法补一个:轻微缺角的模,石墨粉掺水玻璃糊平缺口,阴干一天能再撑十几模,工地应急管用。要寿命还是换新的,一副四五百到八百,省下的返工钱早把模钱赚回来了。
现场烧焊的安全账
烧之前把模夹紧、烘透潮气,反应时人退半步别开盖,面罩手套戴齐;焊粉按标牌克数配,雨天积水就停工,安全没有替班的。这三条不是给监理看的,是给自己留的。
烘模最省事,也最容易被省。新模和淋过雨的模带着潮气,碰上两千度的反应直接汽化,铜水跟开锅一样往外溅。前年有个工地跳过这一步,飞溅的铜星把人后背的工装燎出五个洞,幸亏帽子戴着。我们的土规矩是喷灯小火绕着模烤两三分钟,不见白汽再装粉。
开盖有时机。反应完等半分钟再动,铜水没凝就开模,轻则焊点拉缺,重则溅一手。夹具夹到位,烧的时候手别离柄,模具蹦开比什么都吓人。
铁路信号封锁点更得留神。天窗九十分钟,邻线还有车,防护员、护目镜、隔热垫一样不能少,烧完的模烫得很,收模必须戴手套。对了,别把烧完的热模往湿地上放,垫两块干木板,石墨吸潮,吸了潮第二天准裂。
回到开头那副缺角的模,毛病不在石墨,在用法。放热模具耐用,耐的是高温,不是摔打和潮气,烘一烘、磕轻点、按克数下粉,八十次稳稳当当。回去把库房的模子挨个翻过来看一圈,哪副该换哪副能养,一目了然。
常见问题
能拿石墨棒自己车一副应急吗?
救急烧一两个头可以,正式工程别用。自己车的腔公差和排气没做,焊点拿不出检测报告,送电前抽检过不了,省的小钱赔的是工期。
焊粉多放了会怎么样?
铜水多了排不出,轻则从点火孔喷火星,重则把模腔上沿烧出沟,一副模少烧二十来次。按标牌克数下粉,桶上的号跟腔对上再点火。
石墨模具受潮了还能直接烧吗?
不能,先烘。潮气碰上两千度的反应会汽化崩溅,伤人又伤模。喷灯小火烤两三分钟,不冒白汽再装粉,跟烧水前擦干锅底一个道理。
铁路信号放热焊对模具有什么特殊要求?
腔型要按轨端接续线的截面配,还得带快夹手柄,天窗九十分钟要烧七八个头,装拆慢了点就用不完。烧完收进木箱,别在道床上裸放。
石墨模具用完要不要涂油保养?
不涂。油碰高温只冒烟挂渣,清干净渣反倒省事。收进库房套塑料袋放包干燥剂,立着放别叠放,磕碰比什么都伤模。