五金冲压模具怎么做才稳定量产?铰链支架端子的排样与刀口选材实录
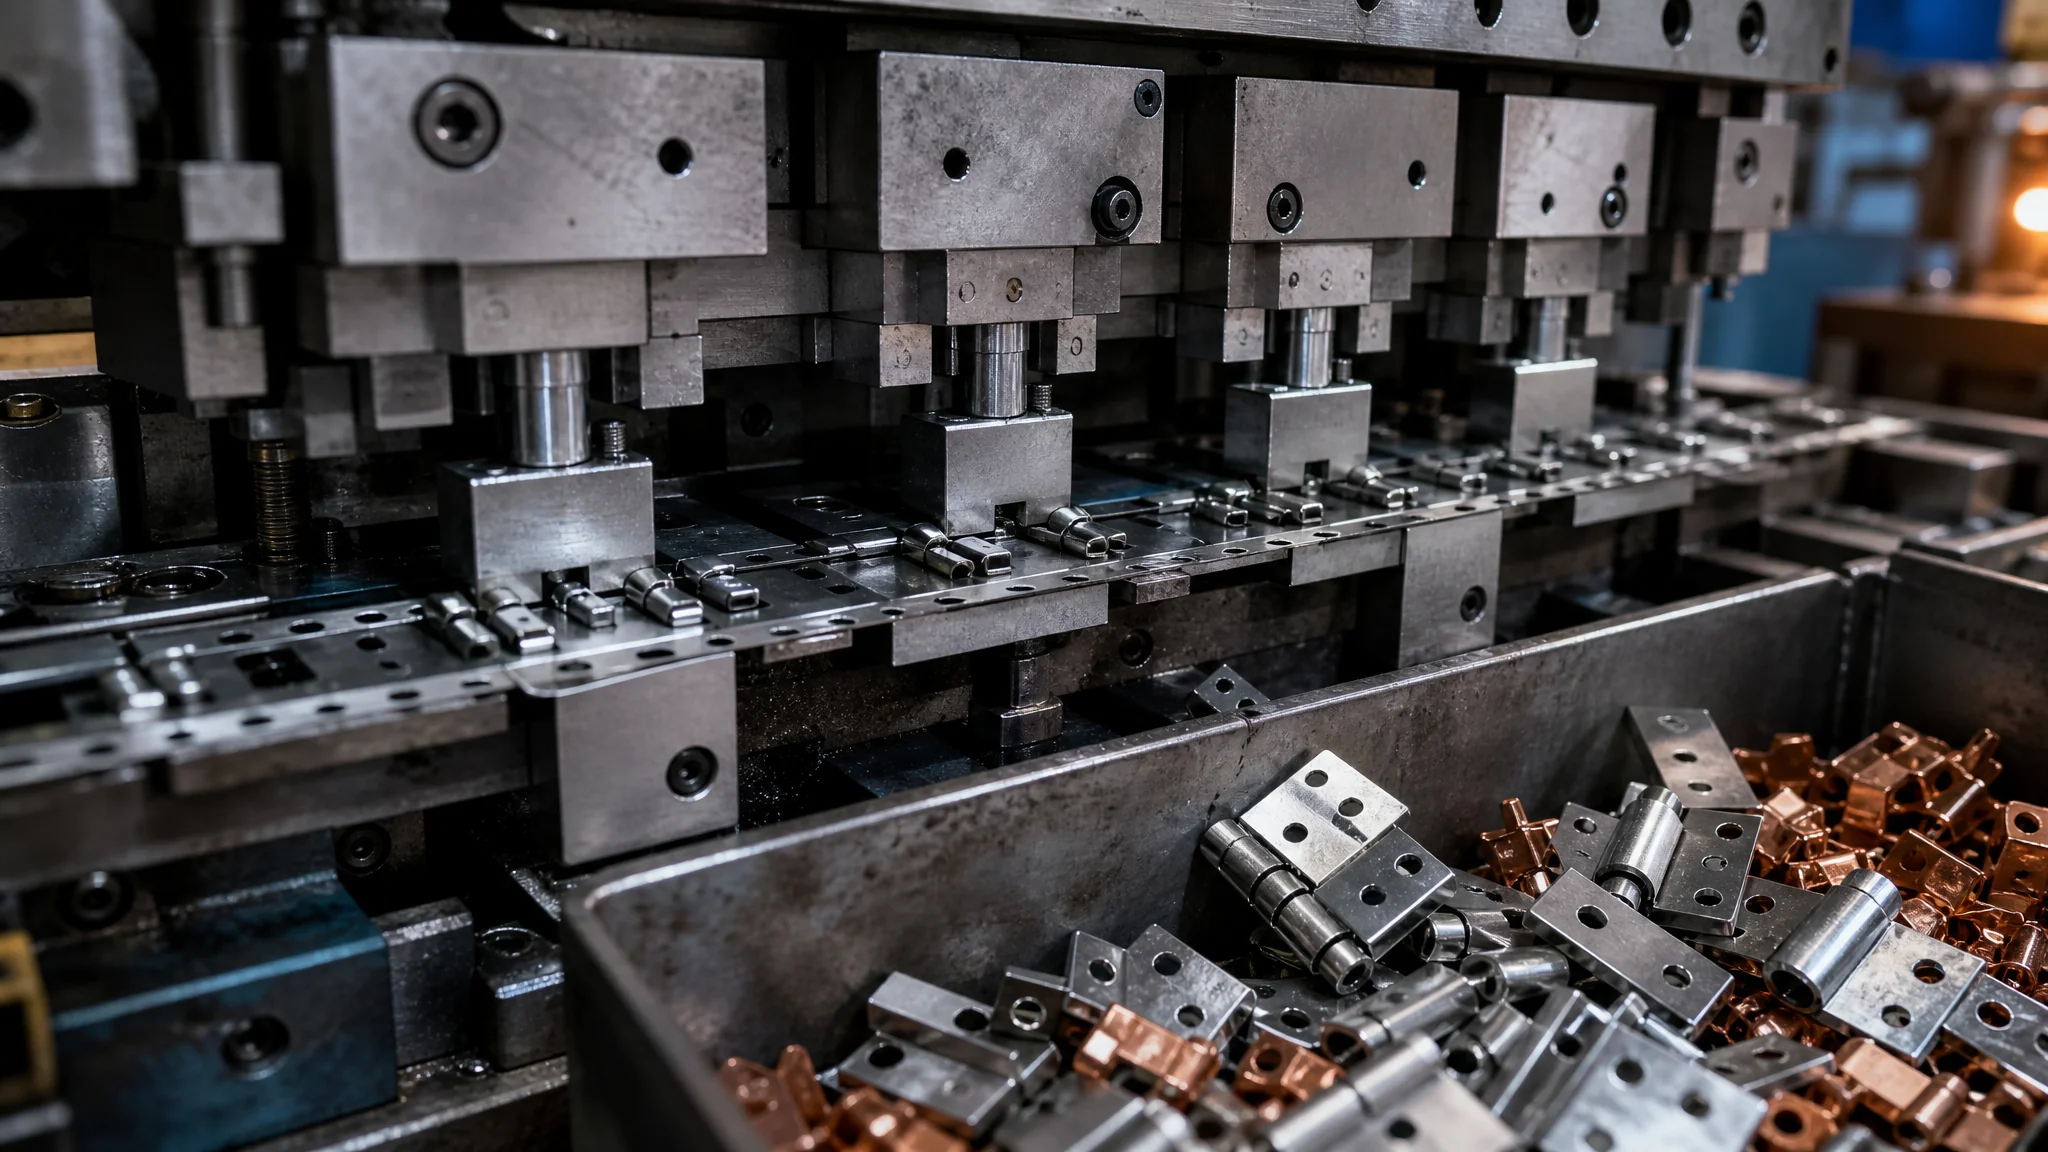
简单说:五金冲压模具就是把成卷的钢带、铜带冲切成铰链、支架、端子这类金属小件的工具,核心三件事是选对模型(连续模还是复合模)、画好料带排样、配对刀口材料。排样差一截,材料费多烧一成;刀口配错料,三天两头停机磨刀。这三步我都踩过坑,下面按开模顺序讲。
拆过柜门铰链吗?那截弯得规规矩矩的冷轧钢带,还有充电器插头里一片片的铜端子,全是五金冲压模具一冲一个弄出来的。我在冲压厂管了十来年模具,从30吨冲床上的单冲模,一路管到厂房里那台每分钟300次的的高速冲床,见过的开模故事比看过的图纸都多。
说实话,出问题的项目十有八九不是画不出结构,而是栽在两件看着不起眼的事上:料带排样没排好,刀口材料配错了。这两件事恰恰是图纸上看不出来、试模那天才爆雷的。别急,我按顺序拆给你看。
五金冲压模具冲的到底是什么东西?
它冲的是"金属薄板或卷料",把一张料在几个工位里依次冲孔、切边、折弯、卷圆,最后落料成型品。和注塑模最大的区别:注塑模是"一个型腔等塑料冷却",冲压模是"一台冲床连续捶"。铰链、支架、端子、弹片,是它最典型的四类活件。
按工艺组合方式,常见的就三种:单工序模一锤子买卖,冲一下出一道工序;复合模是把冲孔和落料(有时再加拉伸)压在同一个工位一次完成;连续模(也叫级进模)让料带往前走一步、每个工位干一点活,走完十几个工位,成品从末端掉出来。想系统补课的可以看站内这篇冲压模具入门知识体系和冲压模具结构图解,维基百科上也有级进冲压的条目可以对照着看英文术语。
市场规模顺带提一句。根据中国模具工业协会发布的行业运行数据,2024年国内模具行业销售额超过3400亿元,其中冲压模具一直占着大头,详见中国模具工业协会官网。这个盘子意味着两件事:成熟的供应商好找,但滥竽充数的也多。
铰链、支架、端子:连续模还是复合模,各有定数
端子类薄料小件,闭着眼睛选高速连续模;铰链的卷圆工序多,也是连续模的主场;支架这种带翻孔、拍平的中等件,批量上五万件用连续模,批量小但孔位精度卡得死,就回头用复合模。这不是拍脑袋,是送料方式和精度要求共同决定的。
端子最典型。0.2mm左右的磷铜带或黄铜带,要在上面冲出比头发丝粗不了多少的孔,还得压筋、倒角,一副端子连续模排十几个工位很正常,冲床开到每分钟300到600次。我们团队做过一批手机连接器端子,14个工位,模价8万上下,量产一年多没出过大乱子。端子模的门道我之前在端子模具设计与制造那篇里写得更细。
铰链难在卷圆。三段折弯加卷圆,卷圆芯子还得在料带里穿来穿去,工位数少于10个基本干不利索。我见过有人想用单工序模配四副模人工转运省模具钱,结果铰链孔同轴度飘了0.3mm,装配线上拧螺丝的手感一团糟,最后老老实实重开连续模。这笔学费,十几万。
支架反而灵活。小批量打样,复合模一套顶两套用,冲孔落料一次成,平整度漂亮;上了量,连续模的节拍优势就碾压过来了。想两头权衡的,可以翻翻复合模具的实操方案和级进模的核心装备详解再定。我的偏好很明确:年用量十万件往上,别犹豫,连续模。
料带排样才是省钱的第一现场
排样决定了三件事:材料利用率、工位数、模具寿命。同一张0.5mm钢带,排样好坏能让利用率差15个点以上——按一年300吨料算,这就是十几万块钱的差距。排样还决定了载体和导正方式,排歪了刀口就一直在啃料带的硬骨头,寿命直接腰斩。
具体怎么排?先定步距和料宽。搭边值别舍不得,薄料一般留料厚的0.8到1.2倍,0.5mm的料搭边留0.5mm上下;搭边太小料带会起浪、送不顺,太大就是白扔钱。然后选载体:端子类细长件用双载体,走料稳;铰链这种中间要卷圆的,用中间载体,两边好让开空间。导正孔要在第一个工位就冲出来,直径做到料厚两倍以上,别小于2mm,太小了导正销插几次就磨损。
说个我自己的翻车记录。一副电器支架模,第一版排样单排出料,利用率62%,我看着边料筐直心疼。改成双排错位排布、共享一条切边线,利用率拉到78%,工位只多了一个,模价加了两万块不到,三个月材料费就赚回来了。这种账,开模前一定自己拿计算器按一遍。
还有一条经验:排样图出来后,让模具厂把每个工位的冲裁轮廓描出来看看有没有"孤岛"和窄悬臂。宽度小于料厚1.5倍的悬臂刀口,基本活不过十万冲次。我们后来碰到窄悬臂一律改拼块,坏了换一块,别动整块模板。
刀口材料:Cr12MoV够用,但别拿它硬冲薄端子
冲0.5mm以上的普通钢件,Cr12MoV或SKD11淬硬到HRC58-62就够;0.3mm以下的薄料、铜带或者上百万冲次的高量产,直接上DC53、粉末高速钢甚至硬质合金拼块,一次刃磨寿命能差三倍以上。刀口材料的差价,摊到冲次里基本可以忽略不计。
牌号展开讲两句。Cr12MoV便宜,一公斤几十块,韧性和耐磨都中等,做支架、铰链的冲裁刀口没问题。SKD11稍好,DC53的碳化物细一点、线切割后开裂倾向小,我现在的默认选择。冲0.2mm磷铜端子这种活,普通模具钢刃口圆角很快磨出来,毛刺蹭蹭往上涨,得换粉末高速钢(一胜百、日立这类厂商的ASP系材料,工具钢的维基条目里有牌号体系的对照),一公斤几百块肉疼,但一次刃磨从20万冲次抬到60万冲次,省下的停机时间远超差价。
崩刃这事八成不赖钢材,赖加工。线切割的变质层又脆又硬,不磨掉就是裂纹源。我们的规矩是刃口线切割后留0.03mm研磨余量,人工研到位,再上磨床精磨两个面。有一年图省事跳过了研磨,新模试产第三天崩了0.5mm一个口,教训值一套刀口的钱。
间隙也别背口诀背死了。冲裁单边间隙一般取料厚的5%-8%,0.2mm薄料单边就0.01mm-0.016mm,配间隙的时候车间温度高一点手都抖。薄料的更多坑,我在冷冲压模具一线实战笔记里专门写过。刀口寿命想整体抬一截的,先看模具寿命延长的方法,别急着换贵钢。
试模那天,我必盯的四个数
毛刺高度、步距累积误差、料带翘曲、废料回带。这四个数过了关,量产才有得谈;任何一个不对,当场改,别信"回去调调就好"。试模时的偷懒,量产时会加倍还回来。
毛刺拿卡尺量不了,用投影仪或千分尺量,我要求客户件毛刺不超过料厚的5%,0.5mm的料就是0.025mm,手上摸着刮手就超了。步距累积误差拿二次元量成品同一个孔的位置,±0.02mm以内算合格,超了先查导正销和送料机夹压。料带翘曲看它出模具时是平着走还是拧麻花,拧了就是浮升销布局或者卸料力出问题。废料回带最阴险,冲孔废料粘在冲头上带上来,掉进模面就是压伤,听到异响立刻停。
这些检查我习惯列成一张单子,试模那天照着打勾,一项一项过。模具厂的人看你拿单子,态度都会认真三分。相信我,这张纸比合同里的违约条款好使。
常见问题
一套五金冲压模具大概要多少钱?
行业普遍行情:普通端子连续模3万到8万,支架级进模5万到15万,铰链连续模因为工位多、卷圆芯子难做,8万到25万不等。报价差主要在工位数、刀口材料和模架精度上,别光比总价,让厂家把刀口用钢写进合同。
连续模和复合模到底怎么选?
看批量和精度。批量十万件以上、工序能拆开走的,连续模省人工省节拍;批量几千件、要求平面度和孔位一致性的,复合模一次成型更稳。我的经验是宁可多问一句年用量,也别让模具厂替你猜。
刀口多久磨一次?
不看日历看毛刺。普通模具钢20万到30万冲次磨一次,粉末钢能到60万以上,但真正该磨的信号是毛刺超标或者冲裁声音变尖。别硬撑,崩刃了磨掉的量翻倍,还伤模板。
排样图可以让模具厂直接出吗?
可以,多数厂家也愿意包掉,但你得会看两样:材料利用率和悬臂窄缝。让他把排样图发你,利用率低于65%就问能不能双排,窄于料厚1.5倍的刀口就问改不改拼块。问两个问题,专业程度立刻见底。
写到这里你应该看出来了,五金冲压模具这事,结构图册上有八成,剩下两成全是排样和刀口里的手感活。我个人最偏心的做法永远是:开模前自己画一遍排样草图,哪怕画得丑,谈判桌上也不容易被牵着走。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。