包胶模具怎么包得牢?二次成型的结合与定位
开门见山:包胶模牢不牢,七成看结合位的机械锁扣设计,三成看软胶和硬胶的相容性,模温参数只是临门一脚。骨架没做倒扣、料选错了,怎么调机都白搭。动手开模前,先把结合位结构和材料配对这两件事定下来。
包胶模具做的活儿,说白了是让两种材料长在一起:硬胶骨架或者金属件打底,软胶包在外面当手感层。听着像套个壳,真做过就知道,翻车的比做成的多。
去年接了个电动工具手柄的单子,客户拿着别人的样品过来,说软胶一拧就撕开一条缝。我们试模三次才把问题收掉,根子不在注塑参数,在结合位结构。这篇把这些坑一次摆出来,你开模前对照着查一遍,能省不少冤枉钱。
包胶模具靠什么把两种材料咬在一起?
包胶结合九成靠机械锁扣,化学相容只是加分项。结合位必须有倒扣、通孔或台阶,让软胶冷缩后还能卡死,光靠贴合面迟早剥离。结构没给软胶留抓手的模子,试模时手感再好,出货一拉就现原形。
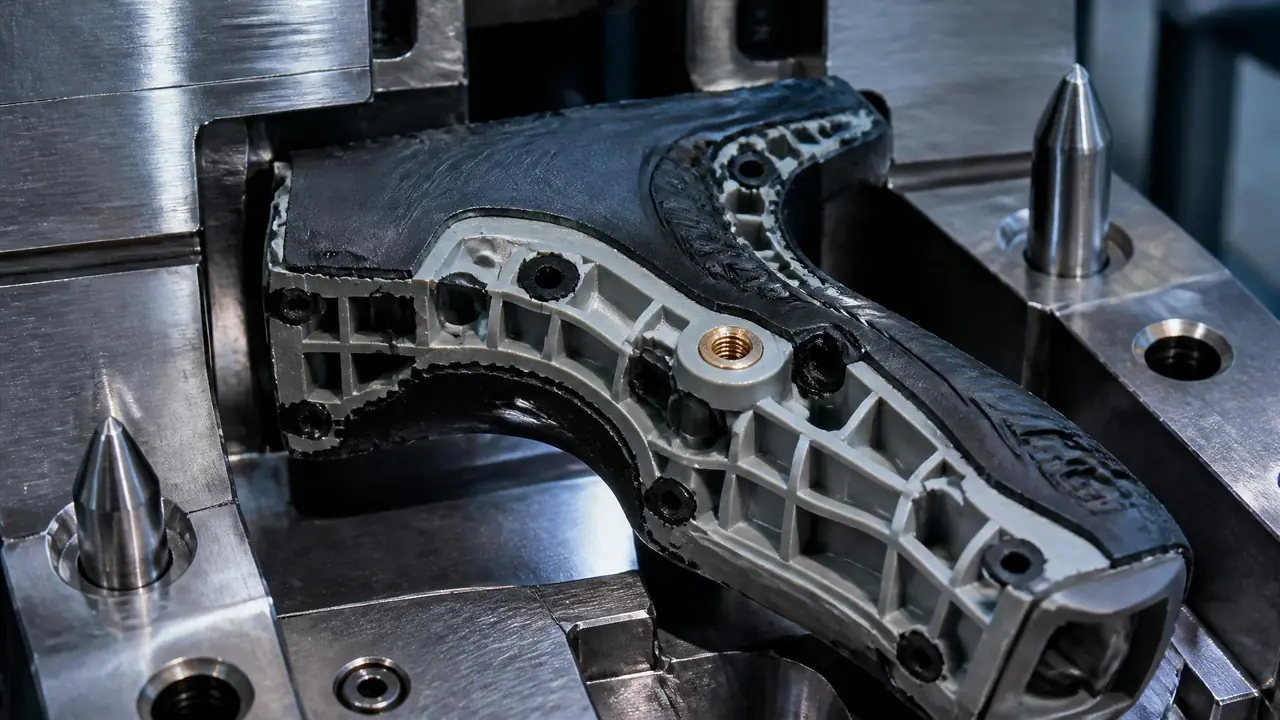
很多人以为包胶靠的是"粘"。其实热塑性软胶压到硬胶上,分子层面能咬合的分量很有限,ABS、PC这类极性材料还好,PP、PE这种低表面能的料,化学结合几乎为零。真正的结合力来自结构:软胶穿过骨架上的孔,冷却收缩之后像铆钉一样卡死。我们给手柄开了两个直径4毫米的错位孔,软胶穿过去形成销钉;握持段再加四条0.4毫米深的环形倒扣。第一版骨架是光面,拉脱力测出来只有30牛上下,手一拧就撕;改模后同样的料、同样的机台,拉脱力上到90牛以上,撕开的时候是软胶本体先裂,不是从界面剥开。这个区别就是"包牢"和"包了个寂寞"的分界线。
还有一条容易被忽略:结合面必须干净。骨架件脱模后不能碰脱模剂,周转时手上的汗都会让局部结合变差。我见过一批件结合力忽大忽小,查了两天,最后发现是工人戴的手套带硅油。别笑,这种坑真实存在。
软胶选型,选错了神仙也救不回来
TPE性价比最高,包ABS、PC都成熟;TPU更耐磨抗撕但贵一截;硅胶手感耐温最好,要走硫化工艺,别按注塑思路硬包。硬度常用邵氏A 45到70度,握持件落在60度上下最稳。
展开讲讲料。TPE(SEBS基)包ABS、PC、PA都很成熟,料温大概175到190℃,我们车间模温试到70℃左右,流道做均衡,表面流痕最少;包PP要用专门的"包PP"牌号,普通TPE上去一撕就掉,这不是模具的锅,是相容性不够。硬度越软手感越糯,也越容易撕裂,工具手柄我们一般落60度。
包胶层厚度有讲究。低于0.8毫米,料流充填困难,薄的地方一撕就破;超过3毫米纯浪费,周期还长,握持类常见1.2到2毫米。TPU适合要耐磨抗撕的场合,比如工具包胶、脚轮;硅胶要走硫化或者液态硅胶机,工艺完全是另一套,这里不展开。
选料这步别自己拍脑袋。让料商寄样板回来,不同硬度、不同牌号各包几模,撕一撕、掐一掐,比看数据手册管用。料商嘴上的"可以包",听听就好。
定位和封胶,翻车几乎都在这几处
嵌件定位不准、封胶面不够宽、溢胶跑到外观面,是包胶模最常翻的三个坑。封胶位留足三五毫米,嵌件用锥面加平面双定位才稳。指望试模时"到时候修",修模费比设计时多花好几倍。
先说嵌件。金属件放进模腔,光靠插入式定位销,注射压力一冲就跑位,产品壁厚一边厚一边薄。我们的做法是锥面加平面双定位:锥面管对中,平面管轴向,悬空端必须加支撑柱,不然料流一冲嵌件就弯。铜螺母这类小件还要防压伤,定位面留0.05毫米左右的避空间隙,数值最后以试模为准。
封胶位是另一个隐形坑。二次注塑时,第一次成型的半成品要重新放回模具,骨架的收缩变形加上放件公差,叠起来0.1到0.2毫米很正常,封胶面要是没留足三五毫米宽度,飞边直接爬上外观面。分型面怎么设计、封胶宽度怎么定,之前写过一篇模具分型面的文章,碰穿、插穿的讲究说得更细,做包胶模前值得翻一遍。这里只强调一句:包胶模的封胶面,宁宽勿窄。
溢胶也得防。软胶流动性好,0.02毫米的缝都能钻。嵌件周围的让位孔、顶针孔,该封的死封,该避的避够,别留活口。
硬胶打底还是金属嵌件?工艺路线先想清楚
小批量选嵌件包胶,一副模就能开工;月量上十万再考虑双色模。双色前期投入高几倍,换来的是省掉放件人工和二次定位误差。路线选错,要么产能跟不上,要么设备在吃灰。
两条路线的差别主要在批量和设备。嵌件包胶一副模就够,普通注塑机能做,放件靠人工或机械手,小批量灵活;双色模具是两套型腔装在一副模架上,双色机转注成型,前期投入高好几倍,但省掉了放件动作和二次定位误差。
| 对比项 | 嵌件包胶 | 双色模 |
|---|---|---|
| 模具数量 | 一副模 | 一副双色模架带两套型腔 |
| 设备 | 普通注塑机 | 双色注塑机 |
| 前期投入 | 低 | 高好几倍 |
| 适合批量 | 中小批量、结构复杂件 | 月量十万件以上的大批量 |
| 常见短板 | 放件效率吃产能 | 转动定位精度要求高 |
我们那个手柄单子月量两万套,客户一开始想做双色,报价回来直接把双色方案毙了。嵌件包胶加一台机械手放件,单价算下来反而更低。批量不到那个数,别硬上双色。
手柄单子最后交模,客户拿去做了整批拉脱抽检,没再出过剥离。回头看,真正起作用的不是调机,是改模时把倒扣和孔位补上了。包胶模这东西,牢不牢在开模前就定了七八分,剩下的两三分靠参数做稳。你要是手上正好有包胶项目,先把图纸上的结合位翻出来看一眼,倒扣和孔位有没有、够不够,这一步最值钱。
常见问题
包胶模具和双色模具是一回事吗?
不完全是一回事。双色模具特指一副模具在双色机上一次成型两种材料;包胶的范围更广,嵌件二次成型、人工放件再注一层软胶,都叫包胶。设备差异也大,双色必须有双色机,嵌件包胶普通注塑机就行。
TPE包不住PP怎么办?
先换料,跟料商点名要包PP专用牌号,普通TPE和PP相容性差,粘不上。还不行就在骨架结构上加倒扣和孔位,用机械锁扣兜底。表面底涂处理也有,但量产稳定性一般,能不动就不动。
包胶层做多厚比较合适?
手感类包胶建议0.8毫米起步,工具握持类1.2到2毫米比较常见。太薄充填难、易撕裂,太厚浪费料还拉长周期。拿废件试撕一下最直观。
包胶模试模时要重点看什么?
先看结合位有没有剥离起翘,尤其是孔位和倒扣边缘;再做拉脱或剥离测试,跟客户约定的标准对上才算过。表面流痕和烧焦倒是小事,结合不牢的模子交出去就是退货。