IMD模具是什么?膜片印刷热压成型注塑包覆三步工艺与模具要求全拆解
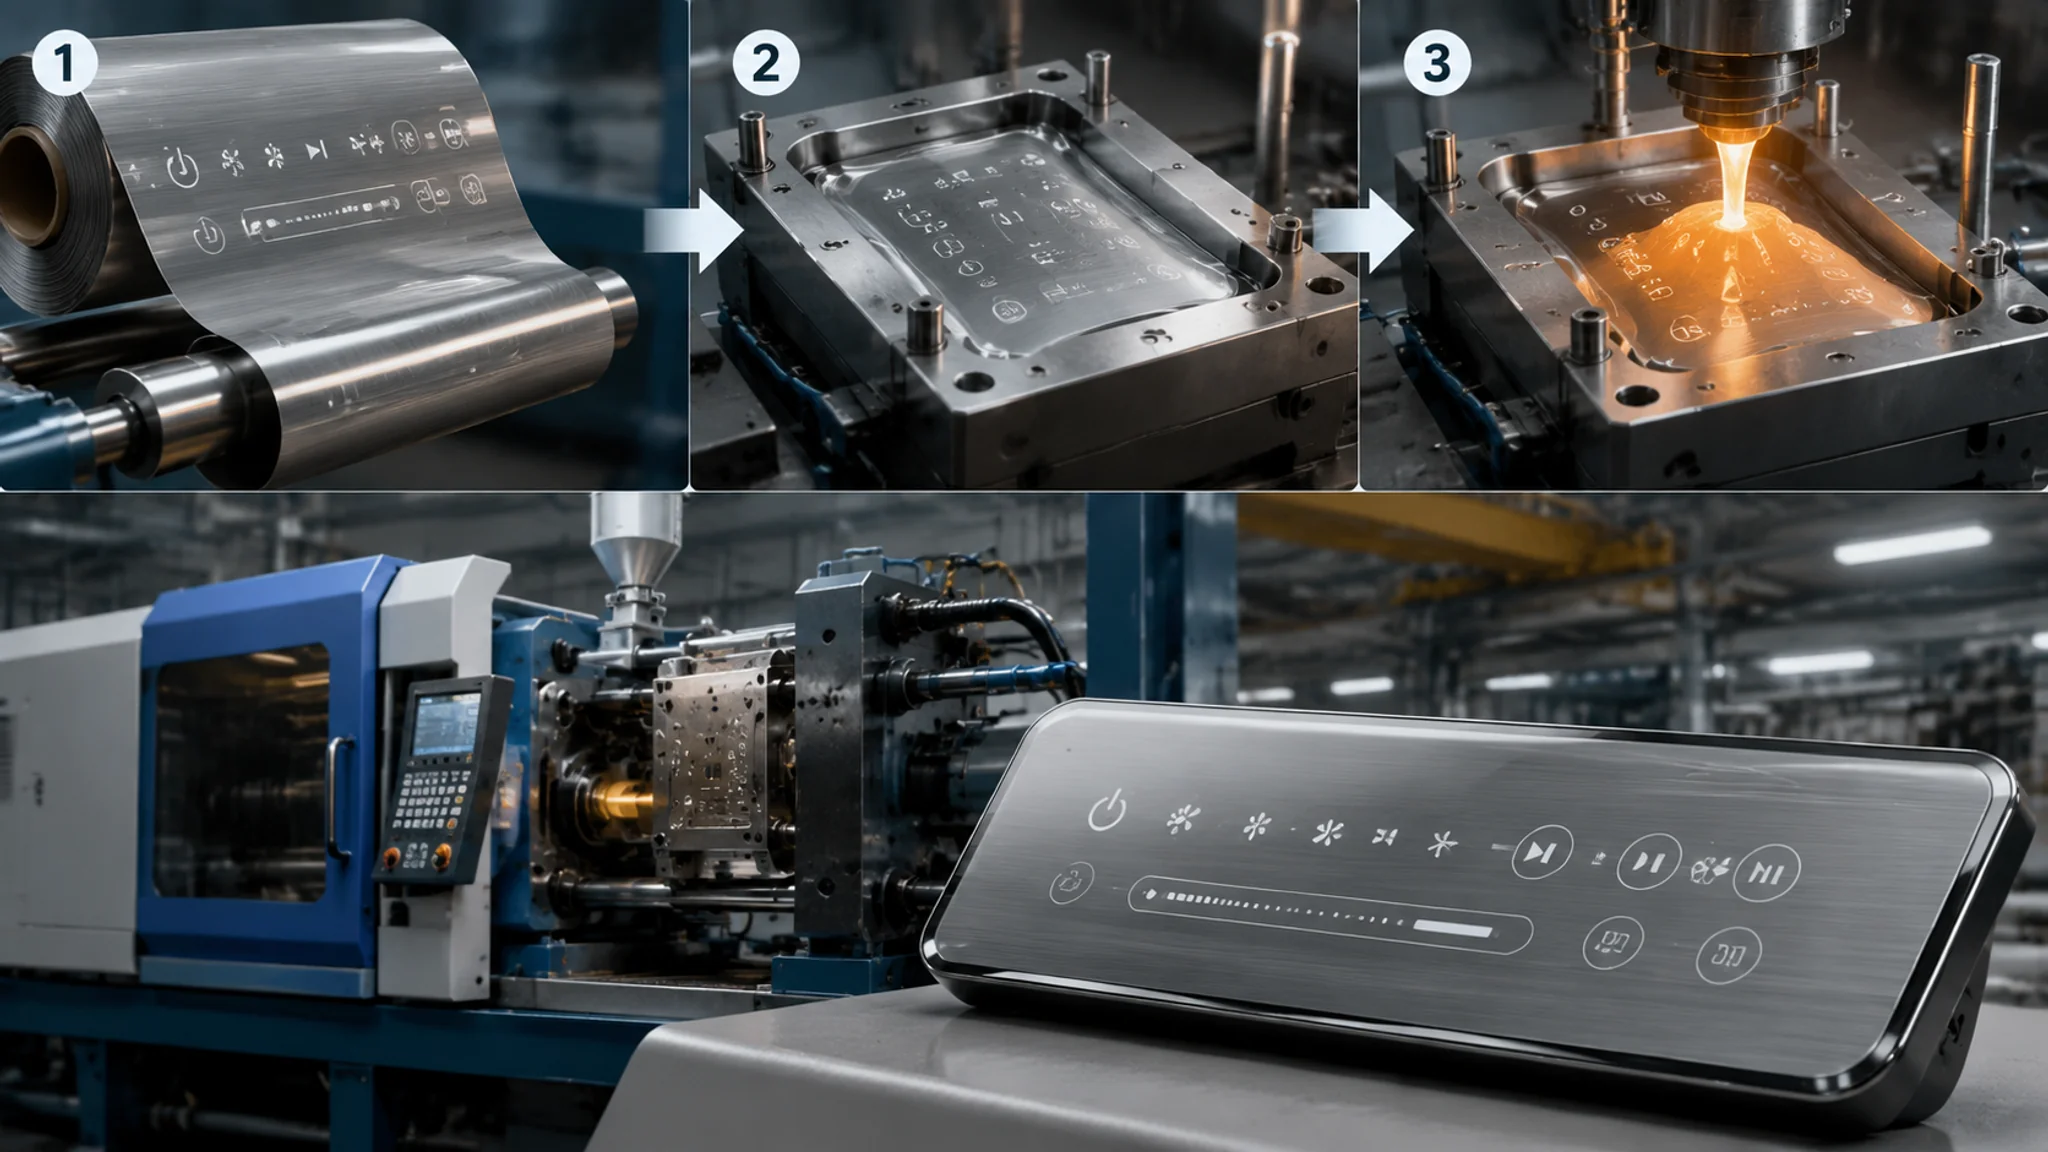
简单说:IMD模具是把印刷好图案的膜片先放进模具、再注塑让塑料和膜片熔成一体的特殊注塑模具,整个工艺分膜片印刷、热压成型、注塑包覆三步。和传统注塑再加喷涂比,它省了喷涂线、图案耐磨不怕刮,代价是模具贵三到五成、良率更依赖调机水平。家电面板和车内饰为什么抢着用它,看完这篇你就明白。
你肯定见过这种面板:洗衣机上那种金属拉丝质感的旋钮圈,摸上去是平的,光一晃拉丝还在动。我第一次拆解这种件的时候也纳闷,塑料上怎么"印"出会反光的金属纹?后来进了这个行当才知道,那不是印在塑料上的,是一张膜片被注塑包在了塑料里面——行话叫IMD,做这种件的模具就是IMD模具。
这行水不浅。我经手的第一套IMD模具是给小家电厂做咖啡机控制面板,模具厂拍胸脯说"就比普通模贵两成",结果T1试模样件出来,膜片边缘冲破了,纹路还皱着。两成?最后整改下来总共贵了六成多。这篇我把IMD模具的门道从工艺三步讲起,一直讲到模具本身的特殊要求和应用场景,都是踩过坑换来的。想先补注塑模具基本盘的,看站里这篇注塑模具入门指南,我们直接进正题。
IMD模具到底是什么:一套让膜片和塑料"长在一起"的注塑模
IMD模具在结构上仍然是注塑模具,有型腔型芯、有浇注顶出系统,最大的不同是合模前要先把一张印刷好的装饰膜片(片材或裁好的嵌件)放进模腔,注塑时熔融塑料在膜片背面把它压贴在型腔面上,开模后图案就"封"在制件表层里。IMD和IML两个词经常混用,业内大致按是否残留边框膜片来分:IML模内贴标成品上留着一层完整薄膜,IMD模内装饰更多指膜片与塑料融为一体的高压成型方案。
打一个我常给客户打的比方:传统注塑喷涂是先做好一块素坯再往脸上抹粉,IMD是先把妆画在一张超薄玻璃纸上,趁塑料半熟的时候把妆"焊"进去。所以IMD件你用指甲抠、用酒精擦,图案都在皮里不在皮上。这个原理性的差异,维基百科对注塑成型(Injection moulding)的基础描述可以配合着看,注塑这一段是同一个底子,IMD只是往里加了一层"膜"的变量。
拆一副实际的IMD模具你会发现,和普通两板模比它多了几样东西:模腔面上有放膜片的定位销或静电吸附工装,有的配了机械手放片接口;浇口往往被重新设计过(后面细讲);排气开得比普通模凶。我那套咖啡机面板模,单看模架就是普通的LKM两板结构,值钱的全是这些细节。模具结构基本功不扎实的,建议先过一遍注塑模具结构基本常识,再看IMD这些改动会顺很多。
三步工艺拆解:膜片印刷 → 热压成型 → 注塑包覆
IMD的完整链路是三步:第一步把图案反向印刷在PC或PET薄膜上(印完常加一层注塑背胶面);第二步用高压成型或热压把平膜吸成带曲面立体形状、并冲裁掉废边;第三步把成型好的膜片作为嵌件放进IMD模具,注塑让塑料从背面包覆,熔接成一体。三步里任何一步掉链子,成品就废——印刷对色差、成型看回弹、注塑管冲膜,各管一段。
先说印刷。膜片几乎都是PC(聚碳酸酯)和PET两种,厚度0.1到0.5毫米最常见,家电面板用0.175毫米PC膜的最多。图案要镜像反印在膜片背面,这样从正面看才是正的,而且油墨夹在膜和塑料之间,永远蹭不掉。印刷这一步的坑是色差——膜片在成型拉伸后油墨层会变薄,图案颜色比打样时浅一截,所以有经验的膜片厂会提前把中心区颜色印深5%到10%。我们做过一个香槟金面板,平面打样客户签了字,成型完客户说"怎么变银色了",返工重印两轮才压住色。
第二步热压成型(也叫高压成型,片材类用真空/热压,边框类用高压气体),是整条链路技术含量最高的一段。平膜要被加热到玻璃化温度附近(PC大概130到150度),然后靠气压或模压贴着凸模撑出立体形状。拉伸比是生死线:浅面板拉伸比控制在1.5以内,膜片油墨不太变形,好做;拉伸比超过2的深腔件,油墨会明显变薄发白,超细的文字和logo直接糊掉。我们后来立了个内部规矩:立体高度超过膜宽十分之一的造型,先让膜片厂打高压成型样,确认文字可辨再开模,别赌。这一步和吸塑的拉伸原理相通,想延伸了解的看吸塑模具与真空成型应用。
第三步注塑包覆才是IMD模具的主场。成型好的膜片由机械手或人工放进模腔,定位、合模、注射。料温比常规注塑低一档(PC包覆大概260到280度),射速用慢启动,为什么慢?熔体前锋冲太快会直接把膜片冲皱冲破,我的咖啡机面板第一模就是这么报废的——师傅按普通面板的经验给射速,膜片当场变成一团皱纸。保压也要收着来,过保压会把膜片边缘压出暗痕。老实讲,IMD调机就是伺候这张膜,参数整体哲学是"温柔",跟普通高速注塑反着来。
IMD和传统注塑加后喷涂,差的不止一道工序
传统路线是普通模具注塑出素件,再送喷涂线喷漆、丝印、罩光,IMD路线是图案进模一次成型。两条路线的分水岭在成本结构和质量逻辑:IMD前期贵——膜片印刷、成型设备和模具都贵,但量产时单件稳定、环保省心;喷涂前期便宜,量产时每一件都在花喷涂的钱,良率和环保是两大坑。产量够大、图案复杂的件,IMD的总账赢面大;小批量多品种,老老实实喷涂更划算。
给你一笔我算过的实账。还是那款咖啡机面板,年量12万件:喷涂路线单件喷涂加丝印成本约2.4元,还要摊一条喷涂线的环评和人工;IMD路线膜片单张约1.6元,注塑周期因为不用考虑漆面反而快了3秒。年量摊完模具差价,IMD大概第14个月反超,之后每件净省0.8元上下。反过来,年量两三万的多品种小家电,膜片每换一个图案就要重印版、重调色,喷涂线换个漆就开工,IMD毫无胜算。这个"够不够量"的判断,和我之前写塑胶模具价格分档的思路是一致的,可以翻塑胶模具价格分档拆解对照着算自己的账。
质量上的差异更直观。喷涂件怕刮怕酒精怕紫外线褪色,我拆过用了三年的洗衣机喷涂面板,旋钮周围一圈漆磨得发白;IMD件图案在膜里,用百洁布蘸酒精刷都不掉色。还有一致性——喷涂线每个工人的手法都印在产品上,IMD的色差控制在膜片印刷环节就锁死了。但IMD不是没软肋:膜片皱、冲膜、气泡这些缺陷一旦发生基本无法返修,直接报废,而喷涂件漆面小瑕疵还能抛光补救。说白了两条路线是两种性格,一个前端重一个后端重,没有谁全面碾压谁,但量大的外观件,我站IMD。
环保账也躲不开了。喷涂线的VOC排放是环保督察的重点,珠三角好几个喷涂厂这两年直接被限产停线,品牌厂被逼着往IMD和免喷涂方向转,这是行业里正在发生的真实变化,不是概念炒作。注塑工艺本身的系统性内容(浇注、顶出、冷却四大系统),站里有塑料注塑模具四大系统拆解可以补课。
IMD模具的特殊要求:浇口、排气、合模精度三处动刀
IMD模具和普通注塑模的差别集中在三处:浇口要避开膜片印刷区并控制熔体冲击,点位和进胶形式按膜片位置重新设计;排气要更充分,模腔里的空气排不干净就会在膜片背后憋出气泡暗斑;合模精度要求高一档,膜片厚度只有零点几毫米,型腔间隙压得不准,轻则膜片压伤重则批锋。这三处任何一处按普通模的经验顺手做,试模必定翻车。
浇口是第一刀。主流做法是潜伏式点浇口从非外观面进胶,点位严格避开膜片的印刷区域和文字区——熔体直接冲在膜片印刷面上,油墨层会被高温高压撕开,出来就是流痕状的色花。我们那套咖啡机面板模,浇口从产品背面中心改到侧边三点进胶,就为了绕开正面那圈拉丝纹膜片。有条件上热流道更好,料温控制均匀,浇口痕迹小,热流道系统的门道之前写过一篇热流道模具全解析,IMD模具选热流道的逻辑和它基本一致,还能少一个冷料把膜片顶变形的风险。
排气是第二刀。熔体前面裹着的空气要跑,普通模靠分型面和顶针间隙就够,IMD模具膜片贴着型腔,空气被压在膜片和钢料之间,跑不掉就是气泡和暗斑,照明面板上尤其扎眼。做法很直接:分型面排气槽开到0.02到0.03毫米深、加宽到8到12毫米,型腔深处镶拼排气镶件,顶针位该开排气槽的开排气槽。别小看这几条槽,我们一套洗衣机面板模的气泡不良率,光靠加宽排气槽就从6%压到1%以内,一分钱没多花。
第三刀是合模精度。膜片本身0.175毫米厚,公差还正负两三丝地波动,模具型腔与型芯的配合间隙必须把这份波动吃掉,导向系统通常按精密模标准配,导柱导套的配合精度、模架的刚性都要提一档,不然膜片边缘要么压不实起翘、要么被压破。合模平面的平行度没做好的话,四角膜片压紧力不均,生产中会规律性地在某一个角出批锋——我遇到过一模一模只坏右上角的情况,钳工把模脚垫了两次才平掉。这套精度控制的方法论,和站里那篇精密注塑模具公差控制到0.01mm是同一门功课,IMD模具等于把这门功课强制变成了必修。
顺带提醒模温这件容易被忽略的事。IMD模具的模温比普通模讲究:模温过高膜片会过热变形甚至粘模,过低熔接不牢、膜片贴合不良,PC膜片配ABS料的话,动定模一般控制在70到85度这个窗口,两边温差尽量小于10度。这个窗口是我见过最多的"玄学不良"来源——车间换班换了参数,第二天不良率翻倍,查半天原来是模温机被人调了。
家电面板和汽车内饰:IMD模具最肥的两块市场
IMD模具目前在两类产品上最吃香:一是家电控制面板——洗衣机、微波炉、空调、咖啡机的外观面板和旋钮圈,量大、图案要求高、要用十年不褪色,IMD三项全占;二是汽车内饰件——中控饰板、空调出风口面板、门板装饰条,车规对耐刮耐候和一致性的苛刻要求,恰好是IMD相对喷涂的结构性优势。手机壳和电子产品外壳是第三块,但近年被高压IMD专用机分走了不少。
家电这条线我熟。长三角和珠三角的面板厂这几年转IMD的非常多,逻辑很简单:家电面板年量动辄几十万,IMD模具贵出来的钱一年就摊平了;而且家电面板那个金属拉丝、木纹、镜面质感,喷涂做不出来或者说做不稳,IMD膜片一卷印刷几千张,张张一样。我经手的咖啡机面板项目,客户点名要"和德系原机一样的拉丝手感",喷涂厂打样三次都被毙,最后就是IMD膜片一次到位。家电面板找厂、验厂的通用门道,可以配合塑料模具厂怎么选的六条标准一起用,IMD还要额外多查一项:膜片供应链。模具厂自己不印膜,膜片厂、模具厂、注塑厂三方对不上颜色,锅最后都是你的。
汽车内饰这条线更硬核。车规件的耐候要求是1000小时以上氙灯老化不发黄不褪色,喷涂件的漆面在这条线上淘汰率不低,IMD的PC膜片加UV油墨方案天然占优。出风口饰板、中控的哑光金属质感饰条,现在主流车企的新平台几乎都在用IMD/INS工艺。压力也大:车规PPAP文件、尺寸CPK、痕迹记录一样不能少,模具的合模精度和排气设计直接写进客户的特殊特性清单。做汽车模的生态和门槛,之前写上海注塑模具那篇有展开,汽车医疗精密订单的门道可以对照看,IMD内饰件正是这个生态里利润最厚的一层。
说个行业面的数据帮你定方向:根据中国模具工业协会的公开信息,国内模具行业年营收已站上三千亿元级别,其中塑料模具占比最大,而IMD类高附加值模具正处在家电和汽车两股需求同时往上推的阶段,懂膜片工艺的模具工程师现在市场上是抢手货。协会背景和行业数据入口看中国模具工业协会官网,行业技术动态可以盯PlasticsToday这类国际塑料行业媒体的IMD/IML专栏,新膜材和新工艺基本都在那上面首发。
常见问题
IMD模具一套大概多少钱?比普通注塑模贵多少?
以常见的家电面板尺寸(A5到A4大小)为例,普通注塑模大概8到15万,IMD模具普遍15到30万,贵50%到100%。贵在排气镶件、放片定位工装、更严格的合模精度,还有反复试模的调试工时。报价时一定让模具厂把"IMD整改费"预期写进去,第一次做IMD的厂T1到T3之间几乎必有整改,我那套就是活例子。
IMD和IML到底是不是一回事?
口语里经常混着叫,严格讲IML(模内贴标)最早用在桶装水桶身和杯子的标签膜上,成品表面留着一层完整的标膜;IMD(模内装饰)更多指高压成型膜片做曲面外观件的方案,膜片和塑料结合得更彻底。做模具的角度两者结构逻辑一致,都是"先放膜再注塑",差异在膜片形态和成型方式,跟供应商沟通时把样件发过去对齐术语就行,没必要纠结名词。
IMD模具能打什么塑料?膜片和料不粘怎么办?
最搭的是PC和ABS,家电面板十有八九是ABS料配PC膜片,熔体温度窗口宽、接着性好。PP、PMMA、PA也都有成熟方案,但PP和PC膜片不亲,膜片背面要印一层专用的接着底胶。选料顺序建议先定膜片再配塑料,让膜片厂参与选料评审,别等模具开了才发现接着力不够——这是能避免的返工里最冤的一种。
IMD产品表面刮花了能修吗?不良品怎么处理?
基本不能修。图案在膜里,刮花意味着PC膜层本身受伤,抛光会连带磨花拉丝纹理,越抛越花。气泡、皱膜、冲膜这些注塑不良更是直接报废,所以IMD厂拼的是首件良率而不是返修率。这也是为什么我说IMD调机哲学要"温柔"——报废一件就是报废一张膜片加一模塑料,不良率每差一个点,年底报表差别很大。
自己没做过IMD,第一步该从哪里入手?
先拿现成产品练眼:找一件IMD面板(金属拉丝的家电面板大概率是),侧着光看边缘,能看到膜片和塑料的分界就入门了。然后拿着你的产品图找两三家做过IMD的模具厂聊,重点问三个问题——膜片拉伸比怎么定、浇口怎么避开印刷区、排气怎么开。答得上有具体数字的,才值得往下谈。双色模具、热流道这些相关工艺的门道,站里也有,从双色模具工艺详解看起。
写到这说句带偏向的总结:三步工艺里我觉得最该下功夫的是热压成型那一步,因为印刷有膜片厂的专业兜底,注塑有老师傅的参数表,唯独膜片成型拉伸比这个东西,模具结构定死了它就没退路了,深腔造型一定在开模前打膜片样。我那个被德系拉丝手感反复折磨的项目,最后赢就赢在提前打了三次高压成型样。模具设计想再往上走一步的,接着看注塑模具设计的标准化流程。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。