热流道模具设计的五个关键:浇口、温控、压力平衡一次讲透
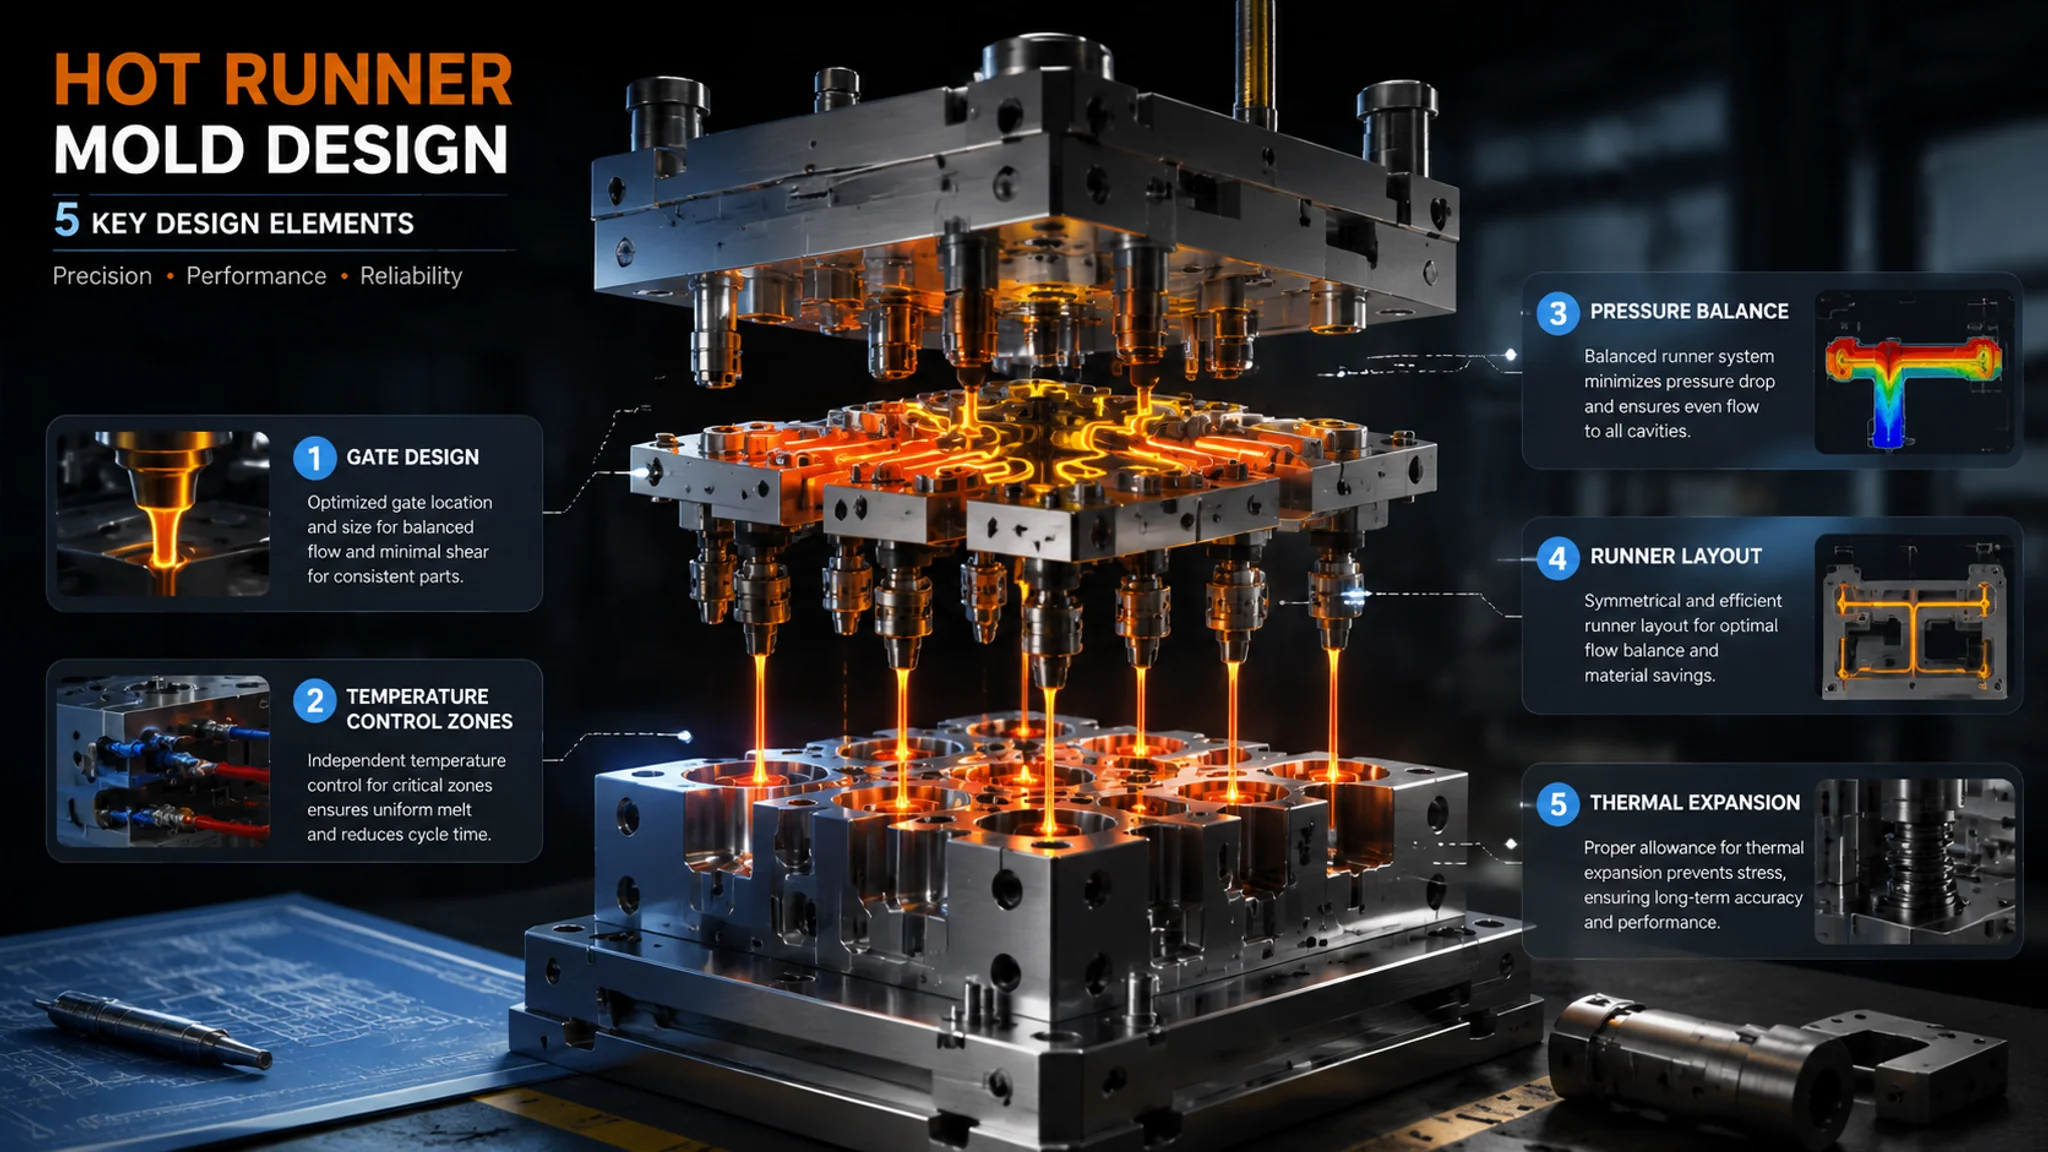
简单说:热流道模具设计的五个关键——开放式还是针阀式的选择、浇口形式与尺寸、温控区划分与热电偶布置、流道自然平衡与人工平衡、隔热与热膨胀间隙计算。前面四项决定这套模具能不能稳定生产,最后一项决定它会不会三个月就漏料。每一项我基本都交过学费,下面挨个讲透。
上个月有个同行在群里发牢骚:花了四万多上了一套八点热流道,结果试模第三天就烧了一根加热棒,拆开一看,分流板和模板之间的间隙根本没算热膨胀量,升温之后流道板直接拱起来把密封面顶开,塑料从缝隙里渗得到处都是。这种翻车我见得太多了。
说白了,热流道模具设计不难在画图,难在你得同时伺候好两个"脾气相反"的东西:流道里200多度的熔融塑料,和旁边五六十度的冷却水路。热和冷挤在同一块模板里,谁也不让谁。热流道的基本原理和结构我在热流道模具是什么那篇里已经写过,这篇只讲设计——具体到浇口开多大、热电偶放哪里、间隙留多少这种动手层面的事。系统怎么选型、什么时候值得上热流道,看热流道系统选型那篇就够了,这里不重复。
第一个关键:开放式还是针阀式?
开放式便宜、结构简单,但浇口处会留一小截拉丝和料头,时序没法控制;针阀式贵一倍左右,靠气缸推动阀针开关浇口,能做时序控制,浇口痕迹只剩一个直径约1毫米的圆点。老实讲,除了透明度和外观要求不高的盖子、托盘这类产品,我现在基本都劝客户直接上针阀式。
两者的差别你在试模现场一眼就能看出来。开放式的热嘴靠塑料自己冷凝封口,开模瞬间浇口那点余料会被拉出丝来——PP料特别明显,产品取出来经常挂着一根头发丝似的塑料,还得安排人去剪。针阀式是阀针在保压结束后主动把浇口"掐断",干脆利落。
针阀式真正的价值是时序控制。八腔的模具,可以让靠中间的四个浇口先开0.3到0.5秒,边缘的四个后开——熔接线就被主动"推"到了不显眼的位置。我们给一家做显示器后壳的客户调过这个时序:默认八点齐开,面板正面有条熔接痕怎么调工艺都藏不住,改成中间先开、两侧后开之后,熔接痕挪到了侧立面。客户当场拍板加钱。
但针阀也不是没代价。每多点一个针阀,系统报价大概多八千到一万五,还要配时序控制器和气压单元;阀针是运动件,两百万模次以后针尖磨损,浇口封不严会流涎,该换就得换,别硬扛。
第二个关键:浇口形式与尺寸怎么定?
热流道最常用点浇口,直径按产品壁厚和材料流速定,常见范围0.8到2.5毫米;浇口越大填充越稳、压力损失越小,浇口痕也越明显。我的习惯是先按壁厚的一半取值试模,再根据填充情况放大0.1毫米一档地修,别一上来就开大——浇口开大容易,焊回去可就难了。
具体点说:薄壁的瓶盖类产品,PP料,点浇口0.8到1.2毫米够用;家电外壳这类壁厚2.5毫米左右的ABS件,1.5到2毫米是主流;玻纤增强的PA66因为流动性差、纤维还会在浇口处取向,浇口要放到2毫米以上,不然填充压力能把螺杆憋出报警。
浇口痕大小直接关联客户能不能接受。针阀式的浇口痕就是阀针直径那个圆,设计时把浇口位置放到产品非外观面或者标签覆盖区,能省掉后面无数扯皮。我手上一个化妆品瓶盖的项目,客户要求正面"完全无痕",最后是开放式热嘴加转角潜浇口,把浇口藏到盖子内侧——方案土,但管用。
浇口区还有个容易漏掉的细节:浇口周围模板的冷却。热嘴尖部那个区域永远在和型腔抢温度,冷却水路至少要绕到浇口周围,离浇口边8到12毫米。这个细节做没做,直接决定cycle time能压到多少。
第三个关键:温控区划分与热电偶布置
温控分区的基本原则是"每个热嘴独立控温,分流板按区域分组";热电偶要么内置在热嘴里、要么紧贴加热棒,离被控对象越近,控温越准。一区一点肯定最好,但成本会上去,普通产品分组控温完全够用。
先说分流板。主流道杯进来之后一级流道分二级、二级再分到各热嘴,每一段流道的热损失不一样,就得按段分区。八点的系统,常见做法是分三区:主流道区、一级分流区、二级分流区,每区一根热电偶单独反馈。热嘴这边,每个热嘴一个加热圈一个热电偶,独立闭环——因为端部靠近冷模,天然比分流板冷,混在一个区里控,端部永远是"被平均"的那个,浇口迟早冻结。
热电偶的安装位置是个经验活。见过把热电偶装在远离加热棒的角落里,控制器拼命给加热棒通电,实际流道表面温度早就超了——结果PP在流道里碳化,黑点一个接一个地出现在产品上,查了两天才发现是测温点的问题。所以我现在验收热流道一定亲手测:升温到设定值后用测温枪逐点打热嘴端面,偏差超过5℃就要求整改。
温控器本身也要会挑。好的控制器是软启动加PID自整定,升温曲线平滑;差的廉价新风机式控制器冲温能冲过设定值20℃,对PC这种对温度敏感的料就是灾难。根据中国模具工业协会的行业调研数据,注塑模具企业对温控精度相关的售后投诉占比常年不低,热电偶和加热棒属于热流道系统里最常更换的易损件,选供应商时把这两项的保修条款谈清楚,能省很多后患(参考中国模具工业协会官网)。
第四个关键:流道平衡——自然平衡还是人工平衡?
流道平衡的目标是让塑料在同一时刻、以同样的压力到达每个浇口。布局规整的模具优先做自然平衡(H形布局,每条路径等长);布局受限的模具用人工平衡,靠把近端流道做细、远端做粗来凑。能用自然平衡就别用人工平衡,这是原则。
H形自然平衡的原理简单:所有流道路径长度相等,流动阻力自然一致。代价是分流板尺寸大、加热功率和成本都上去。人工平衡省地方,但流道直径一变,平衡就跟材料、跟工艺参数绑死了——你今天用MFI是30的PP调平了,明天车间换了MFI是12的料,整副模具立刻不平衡,所有工艺参数重新来过。
讲一个我亲历的翻车案例。一套十六腔的PP勺子模,布局是长条形的,当时为了省分流板尺寸做了人工平衡,近端流道直径压到5毫米、远端放到8毫米。试模的时候问题就来了:远端八腔总是慢半拍,先打出来的八腔已经保压了,远端八腔还没填满,结果就是靠近主流道的勺子饱满、飞边都压出来了,远端的却缺料短射,一副模具两副面孔。当时想靠加大注射压力救,压力一加近端飞边更狠,压力一小远端短射更狠——怎么调都是死结。
最后拆下来把流道重新做了等长设计,问题才彻底解决。从那以后我给别人的建议就一句话:腔数多、产品值钱的时候,别在分流板尺寸上省钱。人工平衡不是不能用,但它对材料波动的容忍度太差,换料、换色、甚至换一台注塑机,平衡都可能变。行业里大的热流道厂商比如Synventive和Husky在做流道平衡设计时都会跑流动模拟, Moldflow这一步别省,几百块的模拟费比拆两次模具便宜多了。
第五个关键:隔热与热膨胀间隙计算
钢从室温升到250℃左右,每100毫米要膨胀约0.3毫米(热膨胀系数约12-13×10⁻⁶/℃);分流板升温后会朝着各个方向"长大",设计时必须在装配方向上预留膨胀间隙,同时靠定位销限制它只往允许的方向伸。间隙算错,要么热态把模板顶变形,要么冷态缝隙大到漏料。
具体算法不复杂:膨胀量 = 分流板长度 × 温升 × 线膨胀系数。一块300毫米长的分流板,从室温20℃升到240℃,温升220℃,膨胀量就是300×220×12.5×10⁻⁶ ≈ 0.83毫米。这0.83毫米往哪长,必须在设计阶段就规定好。主流道杯那个位置是固定点,分流板从这里向远端伸长,所以热嘴的中心距在图纸上要按"冷态尺寸减去膨胀量"来放——冷态看着偏了半毫米,热态才是正中的。
垫片(也叫承压垫)是这套系统的另一个细节。分流板靠几个高硬度的垫块把重量压在模板上,垫块既要承压又不能导热太狠,常用材料是不锈钢或者硬度HRC45以上的模具钢,接触面磨平。垫片数量和位置决定了分流板受力是否均匀——垫少了分流板中部悬空,注塑压力一冲会颤;垫多了导热路径多,热量往模板漏得快,电费蹭蹭涨。
隔热还有整体层面的一招:在分流板和模板之间加隔热板(石棉树脂板或者低导热复合材料,几个毫米厚),能把向模板的漏热砍掉一大块。加热棒的功率配置也要跟着隔热水平算:经验上分流板按每平方厘米流道板面积0.8到1.2瓦估算,热嘴按每厘米加热圈长度100到150瓦配——配小了升温慢、补热跟不上,配大了冲温猛、加热棒寿命短。这个话题在模具加热器那篇里有更细的展开。
主流道杯和分流板结构:几个没写进五个关键但必须提的点
主流道杯是塑料进入热流道的第一站,它的口径要比注塑机射嘴孔径大0.5到1毫米,锥面贴合角度差2度左右,保证射嘴和杯口只沿环面接触不憋料。分流板内部流道推荐做成圆形截面,转角处用大圆弧过渡,避免死角积料。
死角积料这事的后果很隐蔽:不是马上堵,而是料在死角里一圈一圈慢慢降解,每隔几十模一个黑点混进产品,你根本想不到是流道结构的问题。所以分流板流道尽可能是"一通到底"的光滑路径,加工完内壁要抛光到Ra0.4以下。焊在流道里的加热棒要全程贴紧流道壁,有空隙的地方局部过热,又是一个黑点源。
分流板和模板之间的密封也很讲究。大多数系统靠精确的间隙配合加金属对金属的贴合面密封,不额外加耐高温密封圈;拆装次数多了贴合面会拉伤,重新装配前平面度要重新研配。这些结构层面的要求看着琐碎,但它决定了这套系统是免维护跑三年,还是三个月一修。
常见问题
热流道模具设计一定要用针阀式吗?
不一定,看产品。盖子、托盘、周转件这类对外观不敏感的产品,开放式便宜又耐用,没必要上针阀。但外观件、大件薄壁件、多腔要控时序的,针阀省下来的后处理和调机时间,很快就抵回差价。我的经验是:客户合同里写了"浇口痕迹需符合限度样板"的,直接针阀,别赌。
点浇口直径开多大合适?
没有万能值,起点可以按壁厚的一半取:壁厚2毫米的ABS件,从1毫米左右开始试。流动性差的料(玻纤PA、POM)放大一到两档;透明PS、PP这类流动性好的可以更小。原则是小步试模、逐档修大,千万别一步到位开大,浇口放大容易缩小难。
热流道温控一区控一个点还是分组控?
热嘴必须一点一区,这个没得商量,因为每只热嘴端部的散热条件都不同。分流板可以分组:腔数少的一到两区,腔数多的三到五区。判断标准是同一区内的温度需求是否一致——一级流道和二级流道热损失不同,硬捏在一个区里,肯定有一段被控得不准。
热膨胀间隙忘了算会出什么问题?
轻则浇口错位,重则漏料烧加热棒。分流板热态伸长没地方去,就把密封面顶开,塑料渗进隔热空间里,裹住加热棒和热电偶,棒温散不出去很快烧断。开头说那个同行四万多的系统就是这么报废一半的。所以验收清单里"热态浇口对中检查"这一项,一步都不能省。
写到这里你应该能看出来,热流道模具设计这五个关键没有哪个是孤立的:浇口尺寸牵动温控,温控牵动隔热,隔热又反过来影响压力损失和流道平衡。图纸阶段多花两个下午把这几件事掰清楚,比试模现场熬两个通宵划算太多了。我个人最看重流道平衡和热膨胀这两项,因为它们是"设计决定、后期救不回来"的类型;浇口小了还能修,时序错了还能调,平衡错了、间隙错了,只有拆模返工一条路。
如果你正准备开一套带热流道的模具,建议先把注塑模具设计的整体流程过一遍,再来抠这篇里的细节;配套的注塑模具结构知识也能帮你看懂热流道在整副模具里的位置。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。