模具加热器怎么选怎么装?加热棒功率计算与漏电排查的实战笔记
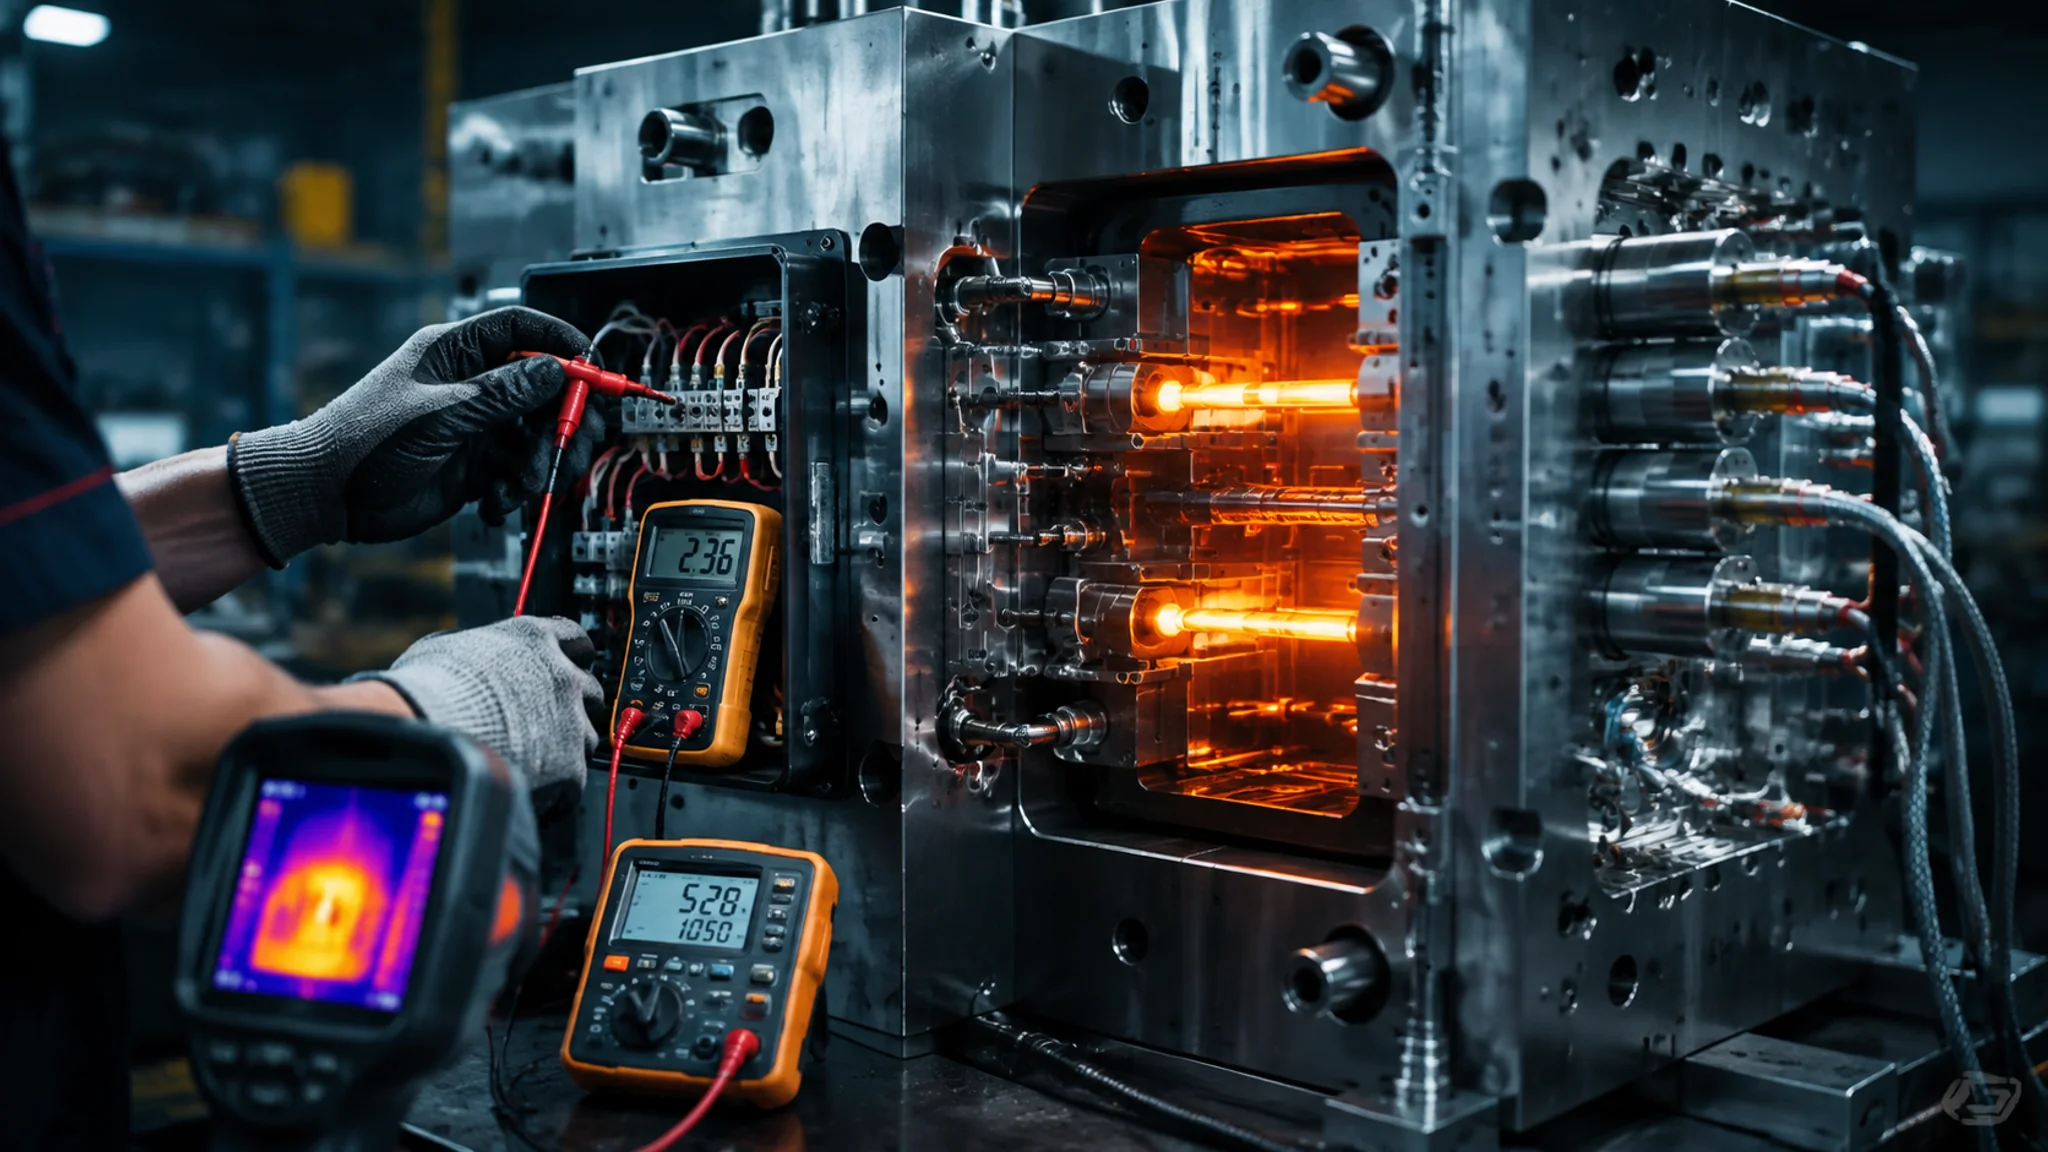
简单说:模具加热器的核心是三件事——功率按模具重量乘0.3到0.5千瓦每百公斤估算,单管别超一千瓦;孔径配合留0.1到0.2毫米间隙,紧了拔不出来,松了烧得快;漏电跳闸先摇绝缘,再分区分管排查,别一跳闸就换加热棒。模温机管输热媒,加热棒管模具自己发热,两套系统不互相替代。
干注塑的,没被模具加热器折腾过的人不多。我入行第一年就见过一套POM的齿轮模,八个孔八支加热棒,三天烧两支,钳工班组长蹲在机台边拿万用表一支支量,量完骂人。骂谁?骂采购买的便宜棒。后来才知道,烧棒这锅采购最多背一半,孔钻大了、功率配高了、热电偶装远了,每一样都在偷偷杀加热棒。
说清楚一点,我们嘴里的模具加热器,主要指两类东西:插在模具孔里的圆筒形加热棒(有人叫电热管、单头加热管),和抱在零件外面的加热圈。这两样加上测温的热电偶、控温的温控表,凑成一套完整的加热系统。再往大里说,模温机算不算模具加热器?算广义的,它加热的是水或油,通过水路油路把热量送进模具。这篇我把这几样一次讲透,尤其是派单里点名的五件事:功率计算、孔径配合、热电偶布点、漏电短路排查、模温机与加热棒的分工。
老实讲,写之前我翻了下自己这些年的维修记录本,跟加热有关的事故里,一大半不是产品本身质量问题,是选型和安装的账没算明白。这篇就按"账怎么算、孔怎么配、偶怎么布、电怎么查、活怎么分"来写,都是拿学费换来的数字,你直接抄作业就行。
加热棒功率怎么算:别拍脑袋,也别迷信公式
快速估算法:模具需加热部分每100公斤配3到5千瓦,大型模具取下限,小型精密模取上限;单支加热棒功率控制在1千瓦以内,宁可多开几个孔分散布置,也别用大功率硬怼。升温时间要求急的模,功率在估算值上再乘1.2到1.3的余量系数。
上面这个每100公斤3到5千瓦的区间,是我自己记了七八年维修本子归纳出来的经验值,跟教科书上的传热学公式算出来的结果差得不算远。公式那套你要是有兴趣可以自己推:模具升温需要的热量等于钢材比热容约0.46千焦每千克摄氏度,乘上质量,乘上温升,再除以你期望的升温时间,最后除以0.5左右的综合效率(热量会往空气、机台、隔热板跑掉一部分)。拿250公斤的模芯从室温30度升到90度、要求半小时到位举例:0.46乘250乘60除1800秒,约3.8千瓦净需求,除以0.5效率就是7.7千瓦装机,分到8支棒上每支960瓦——刚好卡在一千瓦红线内。你看,经验值和公式互相验证,心里就有底了。
两个坑要单独点名。一是一根棒的功率别超一千瓦,同样直径的棒,功率越高,单位面积发热密度越大,管表面温度就越高。模具钢导热再好,棒和孔壁之间那层看不见的空气隙也扛不住高热流密度,时间长了两头封口的氧化镁粉受潮,击穿就漏电。二是便宜棒真不行,我拆过烧毁的两种棒剖开对比,8块钱的棒管壁薄、氧化镁填充松(倒出来能看见粉往下掉),32块的棒管壁厚实不少,填充致密。同一套模,前者平均寿命两个月,后者撑过了一年半。这种钱省下来不划算。
分不到功率的情况也常见:模具就那么大,孔位有限,算下来每支得做到1.2千瓦。我的做法是加加热圈补,圈贴着模脚或者流道板抱一圈,把功率缺口从外面补上,比硬塞大功率棒温和。选型时记得跟供应商确认棒的冷端长度,也就是接线端不发热那截,一般留25毫米以上,太短的话接线柱温度高,电线皮烤脆了又是一个故障源。想系统看棒本身的材质和结构区别,可以读我们另一篇模具加热管选型与安装经验,那篇偏选型,这篇偏维修视角。
孔径配合:0.1到0.2毫米的间隙,就是加热棒的命
加热棒外径和孔的内径差,经验值0.1到0.2毫米。比如10毫米的棒,孔铰到10.1到10.2。再紧,热胀后抱死拔不出来;再松,间隙里的空气是隔热层,棒温会比模具实际温度高出几十上百度,寿命直接腰斩。装棒前孔内务必清理干净,铁屑一粒都别留。
为什么这么挑剔?我拆过一支"孔大0.5毫米"模具上的废棒,故障现象是控温表显示85度、模具实际只有70度出头,怎么都升不上去。拿测温枪沿棒身扫,棒的裸露段发红得吓人。原因就是间隙太大,棒的热传不进钢里,全憋在自己身上。温控表以为没到设定值,持续满功率供电,棒在里头反复过热。这叫干烧的另一种形态——不是真没介质,是传热路径断了。后来那个孔我们用铜箔垫底、重新配棒,间隙控制到0.15左右,同样功率十分钟就到位,显示温度和实测温度差回到2度以内。铜导热比空气好几个数量级,垫这一层比什么操作都管用。
钻孔的工艺也要讲究。孔要一次铰成,别钻完就算——钻头钻出来的孔实际会比钻头标称小一点,而且内壁有螺旋刀痕,配合不可靠。孔口倒个小角,方便棒对中送入。孔的深度比棒的总长(含发热段)深2到5毫米,让发热段全长都在钢里,棒露出孔外的那截冷端正好够接线。深了浅了都不行:孔太浅,发热段露在空气里那部分等于干烧;孔太深,棒顶不到底,底部又是空腔。直线度也有要求,深孔打歪了,棒插一半就卡住,你根本判断不了到底进没进到底。我们车间的规矩:孔深超过棒径8倍的,钻孔时用夹具导向。
加热圈的配合逻辑不太一样。圈分不锈钢弹簧圈和云母片圈,弹簧圈靠自身收缩抱紧零件,选型时内径略小于被抱零件1到2毫米,装上自己涨紧。云母圈要压板压实,贴不死一样局部过热。圈有个天生弱点:裸露面积大,怕溅料、怕油污碳化导电,注塑车间里圈的故障率普遍比棒高。所以我的排序很明确:能钻孔用棒就用棒,结构实在不允许再上圈。
热电偶布点:位置差一点,整段工艺白调
布点三原则:偶头离型腔面10到15毫米以内,控温才跟得上真实模温;每套模具至少两支偶分区控温,大小模具都一样;偶和加热棒不能共用一个孔,间隔至少15毫米,不然测的是棒的温度不是模温。分区逻辑跟着制品走——哪里壁厚、哪里是流动末端,哪里单独设区。
先说为什么不能装远。热电偶装得离型腔面远,等于给控制系统戴了副度数不对的眼镜。我见过最离谱的案例:偶装在模脚靠外的平面上,离型腔60毫米,控温表显示稳如老狗,实际模温随注射节奏波动正负七八度,做PC透明件次次有内应力开裂。把偶挪到距型腔面12毫米的侧面横孔里,曲线立刻"活"了,波动看得一清二楚,控温才有意义。响应速度是个硬指标,距离每多10毫米,你看到的温度就慢半拍,控温表输出就会震荡。
分区是第二件大事。一套模具不同区域散热条件天差地别:进浇口附近熔体带着热量来,模温天然偏高;远离浇口的薄壁末端,热量到了也散得快。一支偶控一整副模,等于用平均数糊弄所有区。实际做法:小型模分两区(动模定模各一),中型模按型腔布局分三四区,做工程料的精密模我拆过六区八区的。每区独立配偶、配温控回路、配加热棒组,区与区之间在模具上开隔热槽(一条深几毫米的空槽,切断热传导路径),不然A区拼命补的热顺着钢跑到B区,B区的表就压不住。分区做对了,前面讲的功率计算才有意义,因为功率本来就是按区分配的。
偶本身的选型顺带说一句:注塑模温范围用K型(镍铬-镍硅)最普遍,便宜耐用。偶的固定方式分压簧张紧式和螺纹直锁式,我个人偏向张紧式,偶头被弹簧顶在孔底,长期接触有保证;螺纹固定的用了振动大的机台上容易松退,偶头一悬空,读数立刻飘。分度号配错是大事故,K型偶插在按J型分度的表上,温差能偏出二三十度,这坑我在模具监控器与模温传感器布点那篇里也提过,原理一样,这里不重复展开。偶这个东西本身不贵,一支二三十块,别在这里省。
漏电短路排查:跳闸别慌,按这个顺序来
漏电开关一跳,先断电、后摇表。用500伏兆欧表(摇表)逐支测加热棒接线端对模具外壳的绝缘电阻,大于0.5兆欧算合格,低于0.2兆欧的基本就是击穿了。查出坏棒单独隔离,其余的可以恢复送电。盲目合闸强送电,轻则再跳,重则烧线路。区分漏电和短路:漏电是绝缘慢慢劣化,短路是电热丝直接碰壳,后者一般伴随烧痕和焦味。
现场的排查顺序我给你捋一遍。第一步,断总闸,挂牌。第二步,打开接线盒,先看后量:看接线柱有没有烧黑、松脱,闻有没有焦糊味,很多"漏电"其实就是接线柱渗进冷却水或者油污碳化了,擦干净重新压接就好,一支棒都不用换。第三步,摇表逐支测。注意棒要断开连线单独测,连着温控表一起摇,表的电子元件会被500伏打坏。第四步,区分坏在哪:摇表读数低且肉眼看得见管壁有烧焦点,是击穿了,换棒;摇表读数低但外观完好,八成是两头封口受潮,拆下来进烘箱120度烘两三个小时,有些能救回来,救不回的再换。我上个月刚救回来三支,成本就一度电。
还有一种烦人的情况:漏电开关跳了,摇表逐支测全合格。别急着怀疑人生,多半是湿度或者累计漏电流的问题。阴雨天的车间空气湿度大,接线盒凝露,多支棒的微弱漏电流加起来超过了开关的额定动作值(一般30毫安)。处理办法:接线盒里放干燥剂、加密封圈,或者把加热系统改成隔离变压器供电。有个厂更绝,跳闸只发生在凌晨三四点,蹲了一星期才发现是夜班拿水枪冲洗地面,水溅进接线盒。这种"灵异事件",查漏电别忘了看时间和环境,规律就藏在这些细节里。
说到底,漏电的根子大半在预防。接线盒的防护等级要够,起码IP54;走线避开冷却水接头,那种快插接头滴渗的水顺着线爬进盒里的案例我见过不下五起;每次下机保养,顺手紧一遍接线柱——热胀冷缩几百个循环,压接螺丝松一点,接触电阻变大发热,发热又加速氧化,恶性循环。这些活儿加起来十分钟,比烧一支棒再停两小时机划算得多。平时模具维护的完整流程可以看模具清洗保养全流程那篇,加热系统检查我在这里补进了自己的清单。
模温机和加热棒怎么分工:不是替代,是搭档
分工一句话:加热棒是模具自己发热,电热转换、升温快、控温精度靠分区回路,做高温和局部补热是强项;模温机是外部换热,水式120度以内、油式350度以内,加热和冷却是同一套系统、温度均匀性好。POM、PC这类要稳定模温的料,优先模温机;160度以上的需求、或者结构上没法开水路的模,用加热棒。大量实际项目是两者并用。
这个分工要掰开看。模温机走的是水路或油路,它最大的本钱是"双向"——能加热也能制冷,温控是闭环的连续调节,波动可以压在正负1度以内,而且整副模具温度均匀,因为水路是贯通的、循环的。缺点也明显:受水路结构制约,模具设计时没留水路或者水路堵死了(这就是为什么水路要定期清洗,用水路清洗机除垢的投入远比停产修模便宜),它一点辙都没有;水式还有个温度天花板,常压下水温到不了120度以上,得换油式,油式又贵又脏,导热油还得定期换。加热棒反过来:不受水路制约,打个孔就能装;上限温度高,做250度、300度的热流道或者工程塑料模具不在话下。但它只会加热不会主动制冷,控温靠通断(固态继电器的时间比例调节),波动天然比模温机大,而且热量从棒到钢要经过接触面,对孔径配合的依赖前面讲过了。
实际项目里怎么搭?我给你三个用过的真实配置。第一个,POM齿轮模,模温要求90到100度:模温机水式带两路主控,但浇口区散热凶、又开不了水路,加一支500瓦棒局部补热,偶独立控温——模温机管大盘,棒管钉子户。第二个,PET瓶坯模,模温只要40来度但是要求极其稳定,水式模温机加冷冻水机组,全程不用一根加热棒。第三个,320度的高温工程料试验模,油式模温机都不够看,全加热棒方案,八个区十六支棒,控温用带斜率限制的温控表。你看,没有哪个项目是"非此即彼",只有"谁主谁辅"。顺便说一句,水路里结的水垢会大幅拉低模温机的换热效率,这个隐藏成本很多人不算,等你发现升温时间从二十分钟变成五十分钟,水路已经堵了一半。
控温表和整体温控策略这里不展开,热流道那篇热流道模具的系统解析里有更细的控温内容。要提醒的就一点:不管用棒还是用模温机,模具和机台之间垫一块隔热板,热量少往机台跑一半,这笔账一年算下来相当可观,还顺带保护了设备精度。行业面上的数据可以参考中国模具工业协会的统计,2024年模具行业营业收入超过3400亿元(中国模具工业协会官网),这个大盘子里精密模具占比逐年走高,温控做不好,精密两字就无从谈起。技术原理想补课的,维基百科热电偶词条和欧姆龙官网的温控器技术文档都免费,比多数培训教材讲得透。
常见问题
模具加热棒一般能用多久?
用得好的话,一年到一年半是常态;用不好,两三个月就烧给你看。决定寿命的三个因素排序:孔径配合是否到位、功率密度是否超标、有没有频繁的温差冲击。下机入库前断电别马上拆,让它自己冷到室温,热态拔棒最容易伤两头封口。
加热棒烧了能不能混用别家的棒补一支?
应急可以,长期不建议。不同厂家的棒即使标称功率一样,实际发热段长度和冷端长度可能有差别,混用的结果往往是分区温度不均,你的分区控温就名存实亡了。真要混,至少确认三个参数一致:外径、发热段长度、额定电压。我车间里的规矩是整模同批采购、同批更换,旧棒哪怕没坏到年限,跟新棒混着用的一致性也存疑。
漏电开关老是半夜跳,白天好好的,怎么回事?
优先怀疑两件事:湿度和温差凝露。夜里车间温度下降,接线盒里如果白天进过水汽,夜里凝成露,绝缘电阻掉下来,多支棒的漏电流叠加就跳闸。另外去查夜班有没有冲地、清洗这些用水作业。把接线盒密封等级提上去、放包干燥剂,多数"半夜灵异跳闸"就治好了。
控温表显示的温度和用测温枪打模具表面差十几度,哪个准?
先说结论:多半两个都不准,但以热电偶为准去调工艺。测温枪受发射率设置和反光影响,在抛光模具表面能偏出好几度;热电偶准不准取决于布点位置,离型腔面太远就偏慢偏钝。差十几度的话,八成是偶装远了或者间隙配合松了,先查安装,再怀疑表。我的习惯是定期拿熔炉温度计或者接触式表面温度计做一次比对校验,三个数互相印证。
预算有限,先上模温机还是先上加热棒方案?
看你做什么料。常规的PP、ABS、PE,模温四五十度以内,模温机一台万把块搞定,控温稳、维护简单,优先它。要碰到160度以上的高温需求、或者模具结构开不了水路,模温机直接出局,老实钻孔上棒。两样都要的时候,模温机打底、加热棒补局部,是性价比最高的搭配,别指望一步到位买台"全能"设备,那种设备我的经验里没有。
写到这,我的立场摆出来:模具加热器这套东西,技术门槛不高,门槛全在细节和纪律里。孔径差0.1毫米、偶挪20毫米、接线柱紧半圈,这些不起眼的动作,决定了你是一年换一次棒还是两个月换一次。我自己的偏向一直很明确——功率宁可配小配多,不配大配少;偶宁可多布两支,不省那几十块钱;绝缘定期摇,别等跳闸了再当侦探。加热这件事在模具成本里占比不大,但它一出事就是停产,停一小时的钱够买十支最好的棒。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。