干冰清洗模具到底值不值?报价、参数和翻车经验一次说透
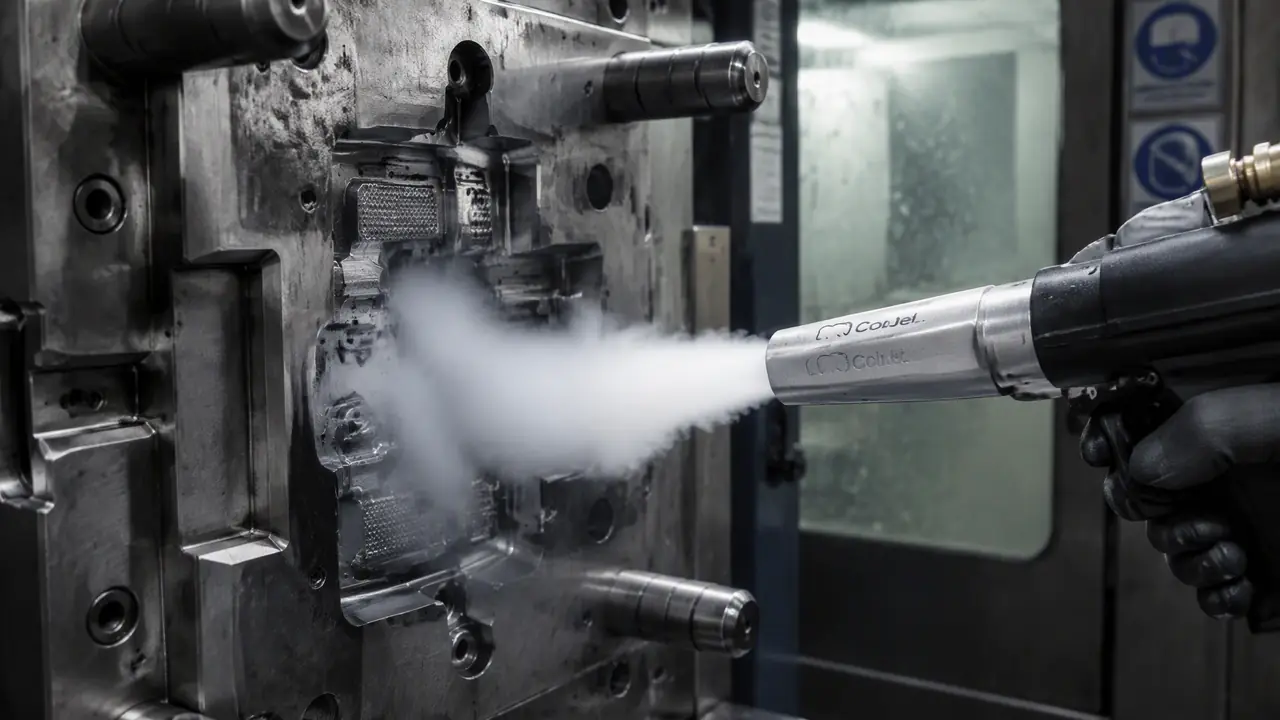
答案很短:模具脏得停机除污、又怕洗坏的,干冰清洗一次就能回本一半;一年洗不满三五回的小厂,请外协上门比自己买机器划算。我更偏向皮纹模自己别动手——压力没调好,纹面被冲得发亮,那套模的皮纹等于白咬了。
干冰清洗模具这门手艺,我是去年八月才真正服气的:一套跑家电外壳的模在机台上除污,师傅拿铜铲刮分型面,第三下就把皮纹边刮翻了一条亮痕,我当场喊停,改叫外协干冰上门,两小时洗完当晚复产。从那以后我认准一条——皮纹模和镜面模的除污,能干冰就别动铲子。那一下要是刮下去,修纹加停机至少一周,还不一定修得回来。
干冰这东西说白了就是固态二氧化碳,零下78.5度。颗粒被打进喷枪,靠高压气流砸到模腔表面,污垢先被冻脆,脆了以后热胀冷缩一崩,跟着气流一起飞出去。干冰碰到钢面直接升华成气,一个水点都不留,这正是它比水洗、比化学溶剂金贵的地方——洗完不用烘干,不用擦防锈,装回机台就能开跑。
这跟换遥控器电池一个道理,方向对了,盖子一扣就完事;方向错了,撬坏壳子也白搭。选对清洗方式,就看你模腔上那些污垢是啥材质、你舍得停机多久。
干冰清洗模具的原理和适用范围
干冰清洗模具靠的是零下78度的急冷脆化加气流冲刷,适合清橡塑残料、油垢和蜡垢,洗钢面不伤钢、不留水;皮纹面和镜面要降压低速,深腔死角够得着就能洗干净。很多老板以为它是"高压水枪换了个料",其实路数完全两样:高压水靠力气硬冲,干冰靠温差先把污垢"冻酥",再靠颗粒和气流把它从钢面上掀下来,力道小得多,钢面连麻点都不会多一个。
注塑模最适合的场景是三类:一模几十万模次后模腔里结的蜡垢和析出物、PVC或阻燃料腐蚀残留、热流道旁边的积料。压铸模洗脱模剂积垢也行,但要挑热态洗——模温100度上下时干冰升华快,冲击力反而更足。冲压模就不太对路了,它脏的是刃口和油泥,拿煤油加毛刷就能伺候,犯不着请干冰。
深腔和死角是干冰的强项。喷枪嘴子只有手指粗,斜顶背后、镶件缝里都能伸进去吹。我洗过一套瓶盖模,32腔,之前人工拿棉签蘸溶剂抠一整晚,干冰两个钟头全部到位,腔腔见钢本色。
对了,说到这里插一句:有人问排气槽堵了能不能洗开。能,但只是把表面积碳吹掉,槽深里压实的黑垢还是得钳工拿油石走一遍,别指望一支喷枪包治百病。
外协报价和自购机器的账怎么算
外协干冰清洗模具按套收800-1500元、按天收3000-5000元,自购入门机器两万五起、干冰每公斤10-15元;一年清洗超过十套次,自购才比外协划算。行情里按套报价的多是中小注塑模,套越大、腔越多越往上走;按天算的是赶工或成批洗,外协师傅带着机器上门,一天能过五六套中小模。
| 方式 | 一次性投入 | 单次成本 | 适合谁 |
|---|---|---|---|
| 外协上门 | 0 | 800-1500元/套 | 一年洗三五次的厂 |
| 按天包干 | 0 | 3000-5000元/天 | 成批洗、赶交期 |
| 自购入门机 | 2.5万-4万 | 干冰10-15元/公斤,一套用10-20公斤 | 月月都要洗的量产厂 |
| 自购双管机 | 8万-15万 | 耗冰省三成,速度快一倍 | 皮纹模、镜面模多的大厂 |
我厂里前年买了台入门机,两万八,到今年洗了四十来套次,干冰钱加机器折旧摊下来一套不到300块,比外协省了七成多。但要说掏心话:买之前先问自己三件事——有没有人会用、储藏干冰方便不方便、坏了自己会不会修。喷枪密封圈三个月一换是常事,一副80块,备件买不到就只能停工。这账别只看单价。
干冰储存也烦人。它天天在升华,25公斤一箱的干冰,放三天能少两三成,所以用多少订多少,别囤。附近要是有食品厂或气体站能零买,成本还能再压两三块每公斤。
压力参数和皮纹面的洗法
皮纹面和镜面洗干冰要把气压降到4-6bar、喷距拉到15-20厘米、走枪45度角;普通模腔8-10bar直接平推没问题,压力给猛了纹面发亮、镜面起雾纹。外协师傅上门第一件事就是问模面啥性质,参数不对他也不肯开枪——洗坏了要赔的。
| 模面类型 | 气压 | 喷距 | 角度 | 走枪速度 |
|---|---|---|---|---|
| 普通模腔钢面 | 8-10bar | 8-12厘米 | 接近垂直 | 中速平推 |
| 皮纹面(咬花) | 4-6bar | 15-20厘米 | 45度斜喷 | 慢速顺纹 |
| 镜面(抛光面) | 3-5bar | 20厘米以上 | 45度以上斜喷 | 匀速不停留 |
| 深腔死角 | 10bar加长嘴 | 5-8厘米 | 顺腔走 | 定点短吹 |
镜面模最怕"停"。喷枪在一个点上多停两秒,那块面就可能出现雾斑,跟给刀开刃是一个理,手上要匀。老实讲,第一回我自己上手洗镜面模,心里没底,找了一块废模板先练了半小时才敢往真模上招呼。
还有一个翻车点:冬天洗完不回温直接装模,模腔上会凝露。钢面零下几十度,车间里的潮气一碰就结水,开机第一模产品全是水纹。正确做法是洗完让模具自然回温到接近车间温度,或者拿压缩空气吹干再装。去年冬天我们赶一单急货,图快没等回温,二十几模全是花脸,白费。
回头看去年八月那套家电外壳模,要是当时图省事让师傅继续拿铲子刮,修纹费加一周停机,少说损失一万多。干冰那一次外协花了1200块,两小时完事。模具脏了不怕,怕的是用错法子对付它。
常见问题
干冰清洗会不会把模具洗薄了?
正常参数下不会。干冰颗粒升华得快,主要削的是污垢层,钢面损耗微乎其微。除非你拿10bar对着镜面一个点猛吹几分钟,那不叫清洗,那叫破坏。
干冰从哪里买,能放多久?
本地气体站、食品干冰厂都能订,10-15元一公斤,25公斤起送。常温存放天天升华,三天能少两三成,所以按当天用量订,别囤货。
模具热着的时候能直接洗吗?
压铸模建议模温100度左右热态洗,干冰升华快、崩污更利索。注塑模拆下来一般是常温洗。温差太极端反而容易让薄壁镶件变形,别在模子刚出炉时就开枪。
洗一套模具要多少干冰?
中小注塑模一套10-20公斤,大型模或者积垢厚的能到30公斤。买之前按套估算,跟外协报价单一样心里有杆秤。
没有干冰机,小厂还有什么便宜法子?
积垢不重的话,超声波清洗机洗顶针和小镶件挺顶用,几十块一次。整套模腔的大面积清垢,超声波够不着,还是干冰或人工靠谱。