模具超声波清洗机怎么选?洗顶针洗模芯的频率与功率门道
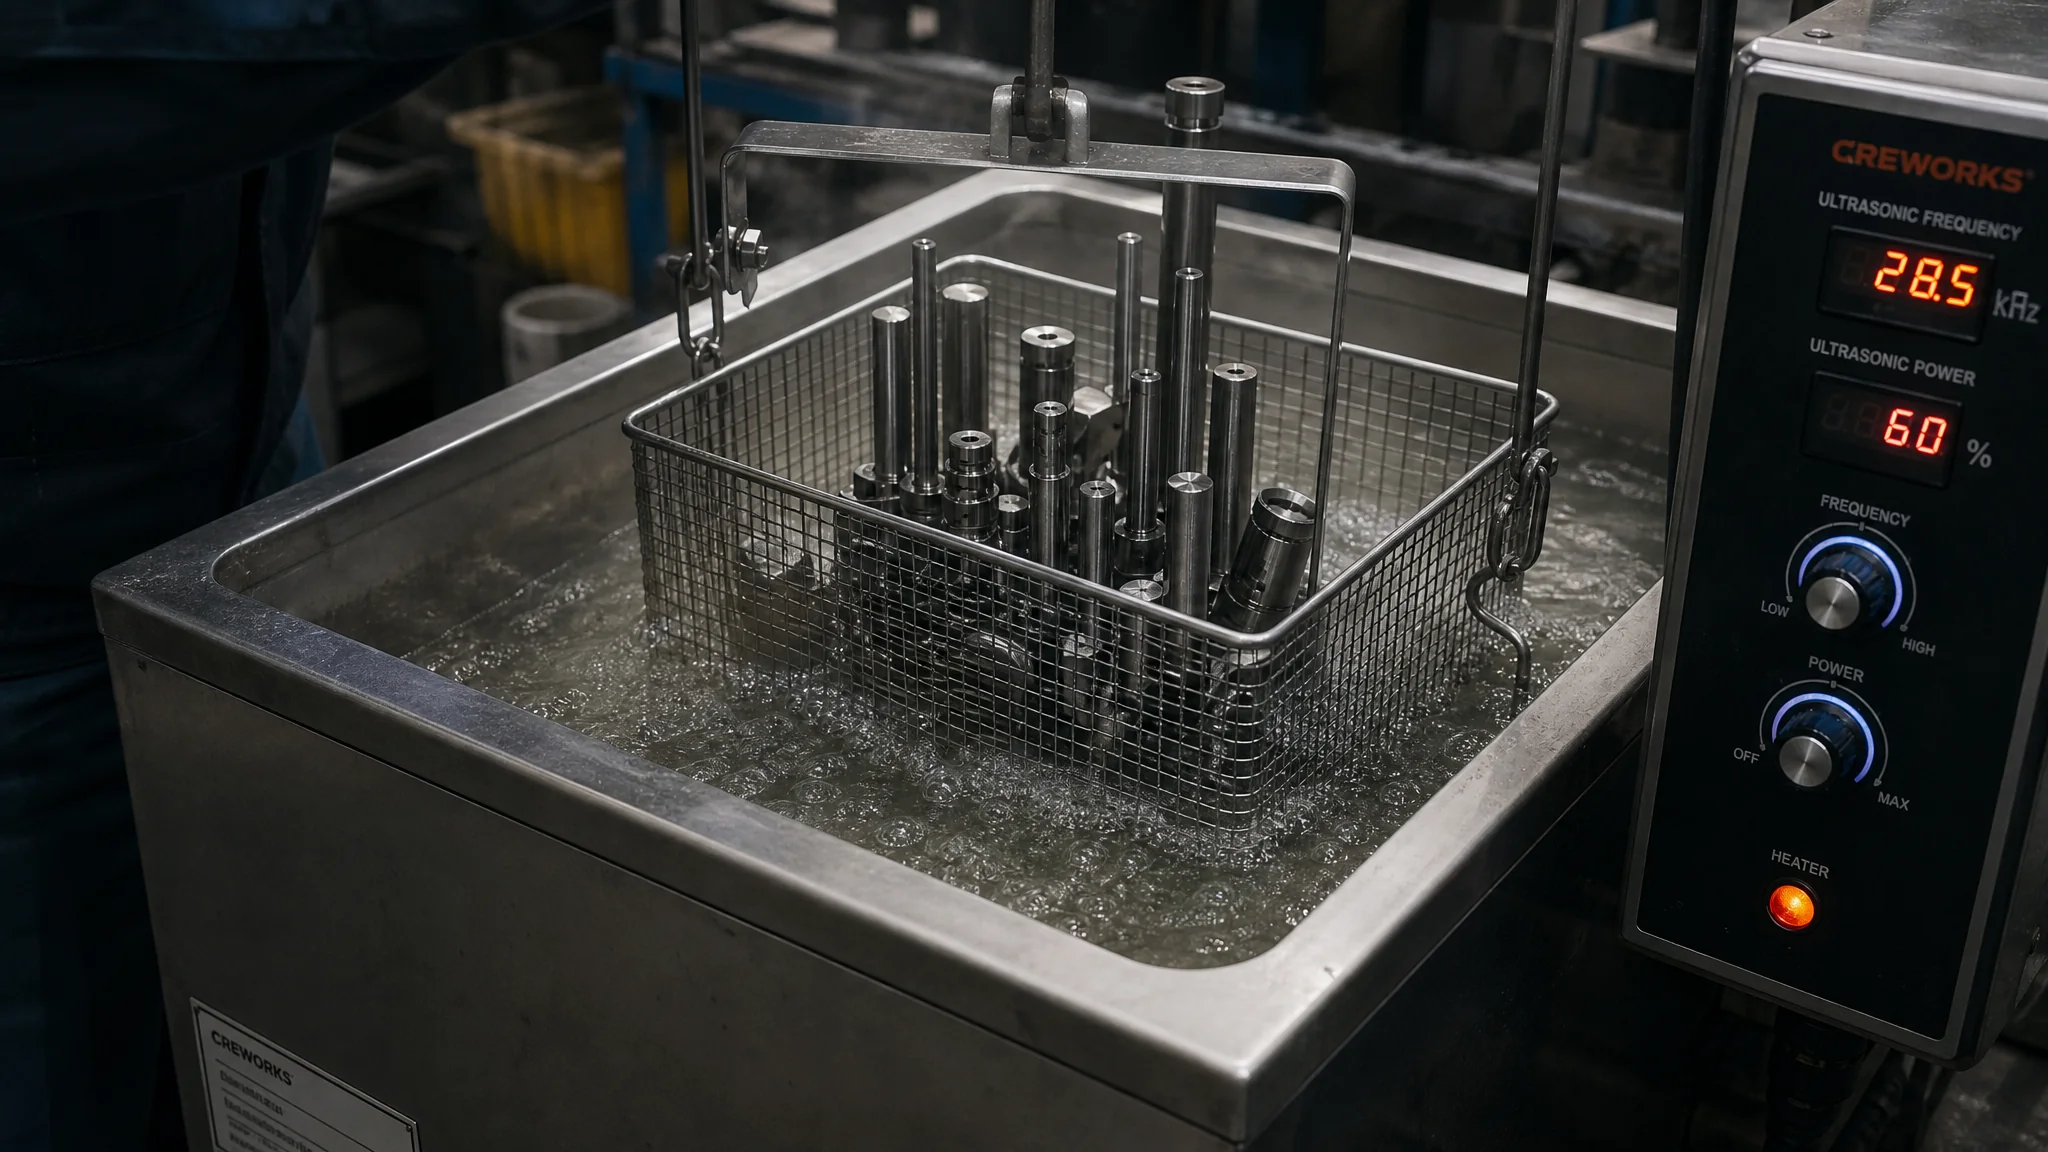
简单说:洗顶针、司筒这类小件,40kHz通用机就够;模芯油污积碳重、热流道配件结焦多的,选28kHz功率型机,功率密度按每升清洗液20-30瓦配,别低于15瓦。带加热功能温度设在50-60℃,清洗10-20分钟,油污基本一遍过。台式小机几百到两三千,车间级单槽机八千到两万,双槽三槽机两万起步。
先说个场景,你多半熟:模具保养日,钳工台上一堆拆下来的顶针、司筒、弹簧,泡在煤油盘里,老师傅拿棉纱一根根撸。撸一下午,指头泡得发白,针身上的积碳还是一圈黑。我以前在车间就干过这活,后来厂里买了台模具超声波清洗机,顶针倒进料篮按个开关,15分钟捞出来,针尖槽里的黑垢自己掉了。说实话,那一刻我是有点震动的——不是机器多神,是想起以前撸煤油的日子全白熬了。
但机器买回来只是第一步。频率买错了,积碳洗不动;功率配低了,洗了个寂寞;清洗液用错,油没去掉反倒伤了模面。这篇文章我把频率、功率、槽体、清洗液、时间温度这条链一次讲完,都是我们车间两台机器用下来攒的经验,包括一次把镜面镶件洗花的翻车记录。
超声波为什么能洗掉顶针槽里的黑垢?
靠的是空化效应:换能器把超声频振动传进清洗液,液体被反复拉伸压缩,拉出无数微米级气泡,气泡瞬间爆破时在局部产生高温高压的微观冲击波,把缝隙里的油污积碳从金属表面"轰"下来。这不是泡,是从分子层面剥离。
原理听着玄,理解成"无数个看不见的小刷子同时爆炸"就够了。关键在一点:这个冲击波只发生在液体里,所以顶针的沟槽、排气槽的0.2毫米窄缝、司筒的内孔——这些棉纱和刷子够不着的地方,恰恰是空化泡最活跃的地方。手工擦洗强在表面,超声波强在缝里,两者天生互补。
空化的强度取决于频率和功率密度,这就引出选机的两个核心问题,下面分开说。关于超声波空化清洗的物理原理,维基百科的Ultrasonic cleaning 词条讲得比大多数设备销售手册清楚,建议买机之前扫一眼。
28kHz还是40kHz?频率选错等于白洗
结论先给:模具车间主力机选28kHz功率型,专攻油污积碳重垢;顶针司筒小件多的加一台40kHz通用机;镜面件、精密小镶件才考虑高频机(68kHz以上)。预算只够一台,选28kHz可调频的,一机两用。
频率决定了空化泡的大小。28kHz气泡大、爆破猛,冲击力强,对付模芯上那层烤了半年的脱模剂积碳、热流道配件上的结焦,就它管用。40kHz气泡小一号,分布更密,均匀性好,洗顶针、司筒、斜销这类常规零件足够,对零件表面也更温柔。频率再往上到68kHz、120kHz,气泡变得非常细,适合精密件,但剥离力也弱了,模芯积碳它啃不动。
我们车间的实测对比:一批用了三个月的顶针,针身槽里积碳发黑,40kHz那台洗15分钟,槽内黑垢掉七成,槽底还有薄薄一层;换28kHz同时间,肉眼基本看不到残留,白纸巾擦针身不显黑。反过来,一批表面粗糙度要求0.05微米的镜面小镶件,40kHz洗完光洁度不变;拿28kHz那台去洗同批零件(我承认是偷懒),10分钟后在40倍放大镜下看到边缘发雾。后来镜面件全部强制走40kHz那台,写进了保养规范。
所以别信"一台机器包打天下"的话术。真要一台搞定,买28/40kHz双频可调的,比单频机贵两千左右,值。
功率和容积怎么配?看功率密度
算法很简单:总超声功率除以有效清洗液容积,每升20-30瓦是合格区间,低于15瓦每升的机器直接淘汰。槽子越大越要盯着这个数,大槽低功率是低价大容量机的常见坑。
举例:槽体600×400×300毫米,有效液容积约55升,配1200W功率,密度约22瓦每升,及格。有些厂家出750×550×550的大槽只配1500W,算下来不到15瓦每升,洗小件勉强,洗满槽模芯就糊弄不过去了。功率密度不够,空化强度弱,洗出来跟热汤泡澡差不多——舒服,但脏东西还在。
再说说槽体配置。台式小机(10-30升)适合钳工班洗顶针司筒,放钳工台旁边,几百到两千多块钱,回本最快。单槽落地机(50-150升)是车间主力,模芯、镶块、热流道配件都能下,配加热和甩干。预算和场地够,直接上双槽机:一槽洗剂清洗、一槽清水漂洗,省掉手工漂洗环节,模具零件洗完不带清洗液残留。三槽机(洗剂+漂洗+防锈)适合产量大的厂,我们隔壁一家做连接器的厂上了三槽,配的机械臂自动上下料,两个人守着四台注塑机的模具保养。至于到底选超声波还是喷淋、激光,要看你洗的模具类型,我在模具清洗机选购的机型对比实测那篇里写过五种设备的完整数据,这里不重复。
加热功能是必须的吗?清洗液怎么选?
加热是必须的。50-60℃是水基除油剂的最佳工作温度,温度每差10℃,除油效率肉眼可见地掉一截。清洗液选水基中性除油剂,模具零件默认不推荐溶剂型——除非你洗的是重积碳的热流道件,那可以单设一个溶剂槽。
先说温度。常温清洗液洗顶针上的防锈油,要25分钟还留油膜;加热到55℃,12分钟洗完针身挂水成膜、不结油珠。温度也别贪高,超过65℃两种风险:一是水基清洗剂里的表面活性剂开始失活,二是槽内油污上浮翻卷,洗完零件表面挂一层油花。我吃过这亏——图快把温度拧到70℃,结果一槽零件洗完全是油印子,返工一遍还搭进去半小时。
清洗液的选择逻辑:水基除油剂兑水1:10左右,安全、便宜、好处理废水,对付顶针油、防锈油、脱模剂残留够用。溶剂型(碳氢、氯化溶剂)去重积碳确实猛,但气味、废液合规、车间安全三座大山都压在你头上,中小企业慎碰。清洗液怎么按污垢类型细选,可以看我之前写的模具清洗剂的中性碱性酸性选择,跟这台机器是配套话题。时间上,常规零件10-20分钟,积碳重的模芯可到30分钟,别超过40分钟——时间堆出来的不是干净,是零件表面的气蚀风险。
实测:洗顶针和模芯到底什么效果?
直接报数据:积碳顶针40kHz洗15分钟,沟槽黑垢去除约七成;28kHz同条件,目测干净、白纸巾擦拭无黑痕。模芯脱模剂黄垢,55℃水基剂28kHz洗20分钟,型腔面干净,深排气槽底部残留约一成,用气枪补吹解决。整体效率是人工煤油擦洗的5-8倍。
那次翻车也值得一说。一套冰箱抽屉模的镜面镶件,我图省事扔进了28kHz槽,同槽还有几块油泥重的旧镶块。洗完油泥确实掉得干净,但镜面件边缘一圈发雾,40倍放大镜下全是密集的小麻点——低频大气泡在镜面边上"啃"出来的气蚀痕。返工抛光花了钳工大半天。从那以后我们立了规矩:镜面、蚀纹件、硬度低于HRC45的件,一律40kHz槽,跟重油污件分槽洗。这条规矩是用半天返工工时换来的,你可以直接抄。
还有个小发现:顶针洗完最好立刻气枪吹干再薄喷一层防锈剂,别在水槽里泡着等。水基清洗液偏碱性,泡一晚上,SKD61的顶针照样给你起锈点。洗和防锈是连着的动作,具体防锈材料怎么搭配,防锈剂薄层油和气相防锈的组合方案那篇有展开。
价格行情和日常保养要注意什么?
行情:台式小机300-2500元;车间级单槽机8000-20000元;双槽机20000-40000元;三槽带自动化的5万往上。保养重点盯两样:换能器(怕干烧和撞击)和加热管(怕干烧、怕水垢),这两样坏了维修费占新机价的三分之一。
价格拉开差距的地方,主要在换能器品牌(贴片式便宜、投入式居中、法兰式贵但耐用)、槽体板材厚度、有没有独立循环过滤。我个人的偏置:宁可功率小一档,也要选带过滤循环的——油污洗下来浮在槽里,不过滤等于泡在污水里洗,第二槽开始洁净度直线下降。据中国模具工业协会的行业统计,2024年国内模具行业营收已超3400亿元(见中国模具工业协会官网),模具保养环节的设备升级是这几年中小厂投入增长最快的板块之一,超声波清洗机正是入门首选。
日常保养清单不长:每天下班撇掉液面浮油,每周换一次清洗液并刷槽,每月查一次换能器有没有脱胶(开机听声音,有杂音或某个角落不翻花就有问题),加热管三个月除一次水垢。做到这些,一台单槽机用七八年正常。我们那台40kHz的老机器用到第六年,换过一次加热管,花了三百多,别的没动过。整套模具保养体系如果还想做得更细,台账和周期管理可以参考注塑模具清洁保养全流程,清洗只是其中一环。
常见问题
超声波清洗机会把模具零件洗坏吗?
正常用不会,但有三条线别碰:频率别低于25kHz(气泡太猛,软钢和镜面件会出麻点);单次别超40分钟;有电镀层和咬合螺纹的零件,缩短到10分钟以内。我那次镜面镶件洗花,就是同时犯了前两条。
顶针洗完表面发黑是怎么回事?
两个可能。一是积碳没洗透,槽内温度不够或者功率密度太低,把温度拉到55℃、洗够15分钟再试。二是顶针本身高温渗碳或退火了,颜色在金属里而不是表面,洗不掉的,得换针。判断方法:白纸巾用力擦,擦得掉黑是污垢,擦不掉是材质变了。
家用超声波清洗机洗模具零件行不行?
应急行,常用不行。家用机一般几十瓦、2升槽、多在40kHz以上,洗几根顶针、一块小镶件凑合,还得配加热款的。想洗模芯、热流道配件,功率和槽深都差得远。不如花千把块买个30升工业台式机,是两个世界的效率。
双槽机比单槽机值得买吗?
看清洗量。一天洗三五个料篮以下,单槽加个清水桶手工漂洗,够用还省钱。天天洗、件杂、有外观要求的,上双槽——漂洗这道工序省下来的人工和时间,大半年就把差价赚回来了。我们那台双槽是用了两年后换的,后悔没一开始就买。
写到这,我的选型偏好可以直接抄:车间主力一台28kHz可调功率落地机带加热过滤,钳工台配一台40kHz台式机洗小件,预算一万五到两万五,这套组合覆盖了模具零件九成的清洗场景。别一上来就冲三槽自动化,先把清洗流程跑顺,量上来了再升级不迟。买回来头一个月,拿你的积碳顶针做几次对比试验,把频率、温度、时间三个参数贴在机器边上——参数是洗出来的,不是抄来的。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。