模具脱模不顺利怎么办?顶出、斜度和脱模剂三处找原因
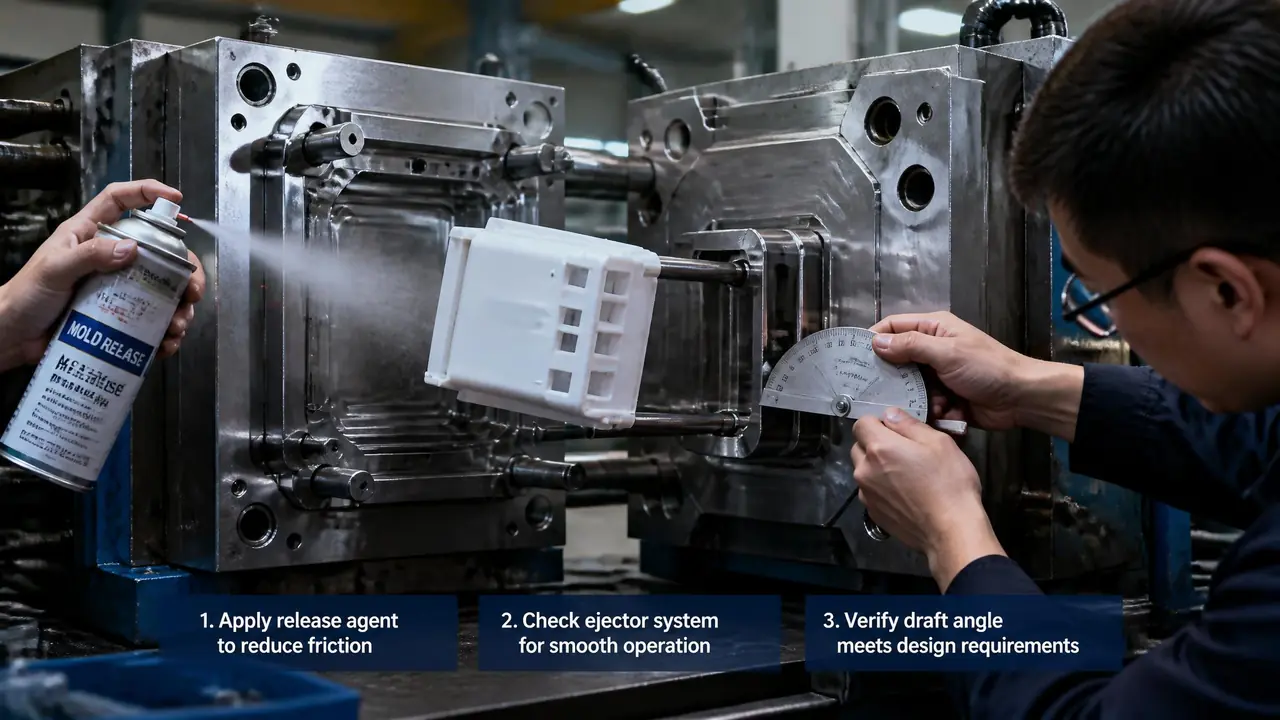
先说结论:脱模不顺的问题,九成藏在顶出机构、拔模斜度、脱模剂用法这三处。顶白先查顶出速度和顶杆布置,拖花先量斜度够不够,粘模先看脱模剂喷法和模温。别急着改模,先照这个顺序把免费能查的查完。
模具脱模不顺这件事,十个注塑师傅十个都遇到过。上周陪朋友盯一副PP薄壁盒盖的试模,开模顶出之后盒底一圈发白,车间师傅张口就是「料不行,换料」。一袋料八百多,我说先别急,把顶出速度从35%降到18%再打一模试试。白印轻了一半。再把四根φ3的顶杆换成φ5,顶到加强筋交叉点上,第三模干净了。前后二十来分钟,一分钱没花,料也没换。
判断模具脱模故障,我的习惯是先看伤在哪,再看伤的方向。顶白是顶针位发白、凸起,说明顶出那一下顶伤了产品;拖花是顺着出模方向的拉痕刮伤,说明侧壁跟钢面摩擦太大;整件粘死在模芯上、顶杆顶穿了才下来,那是抱紧力太大。三种伤,三个方向,各查各的。混着查,时间全耗在试模机上。
顶白先查顶出:速度、压力、顶杆布局挨个来
顶白和顶裂,先降顶出速度,再降顶出压力,最后才动顶杆布局。薄壁件顶速从35%降到20%左右,大半顶白当场见效,两分钟改完不花一分钱。为什么快了会发白?顶出瞬间产品还热着,皮层撑不住硬拽,表面就被顶出白印。我从一台海天机上调参数的体会是,顶速35%明显顶白,18%轻一大半,降到10%以下产品又变形留在模内——中间有个窗口,得一层一层试出来。
顶杆的事更要紧。φ3的顶杆去顶大面积平位,接触点压强太大,必白;顶到骨位、柱位交叉点,力散得开,同样的行程就顶得干净。还有一种最容易被忽略的:顶杆烧住。四根顶杆有一根回位慢半拍,产品就被顶偏,单侧顶白,严重的直接顶穿。判断办法土但管用——手动顶出十几次,盯着看回位齐不齐,再拆下杆身看有没有拉痕发黑。烧住的先除碳配磨,别光抹油了事;杆身拉伤厉害的直接换新,一根顶杆几十块钱,比改模便宜两个数量级。
拖花看斜度:0.5度是条线,皮纹越深斜度越大
顺着出模方向的拉痕,先量拔模斜度。外观配合面低于0.5度就危险,一般面从0.5-1度起,深腔件给到1-2度。斜度动不了,先沿出模方向抛光顶一阵。前年经手一副ABS面板模,客户为了压缝线把斜度收到0.3度,结果侧壁一条条拖花,省模省了三回没救回来,最后一咬牙加到1度,改模两天,拖花绝根。这笔账好算:省模一次八百,三回两千多,还搭进去两个周末加班,不如一开始就给够斜度。说实话,斜度这块省下来的,后面全得加倍还。
抛光方向也有讲究,要顺着出模方向抛。乱纹、桔皮面在深腔位置等于给料上刹车,越深越拽。筋位和螺丝柱根部是重灾区,这些地方的斜度经常偷工,产品顶出来整片粘在加强筋上,一拉一个白印。带皮纹的模更要留神,行业普遍按纹深每0.025毫米加1度左右斜度来估,咬花越深越要放大,这个数供参考,各家砂纹厂给的表略有出入。
脱模剂不是越多越好,喷法比牌子重要
脱模剂喷多了表面发花,喷油丝印挂不住,积碳还会反过来粘模。用法记三个字:薄、匀、少,喷完吹匀擦干,稳定生产之后尽量少喷。车间最常见的画面:顶白一出,抄起脱模剂猛喷,喷到模面挂液。头两模是顺了,打到二十模上下,积碳糊在型腔上,产品反倒开始粘模、发花,丝印车间退回来四批货。我后来学乖了,分两步走。选型上,普通件用硅类的没问题,要喷油丝印印花的坚决用无硅型号;喷法上记六个字,一喷、二吹、三擦——喷完气枪吹匀,无尘布把型腔面擦到干爽。用量我有实测:一副一周开两千模的小件模,从每8模喷一次改成每32模一次,脱模剂月耗省下大半,产品表面还干净了。
粘模反复出现,别光盯着剂,先摸模温。模温低了,皮层收缩抱芯快,PA这类对收缩敏感的材料尤其明显。我们打PA加30玻纤的件,模温提到80-90℃之后收缩均匀,顶出稳当得多,夏天冬天一个样。还有个自己埋雷的坑:停机前喷了防锈剂,开机忘了擦,第二天头几模粘得一塌糊涂——防锈剂的选型和擦除要点,在那篇模具防锈剂怎么选里写得细,这里不重复。
积碳是另一笔账。脱模剂残渣加料粉,时间一长在型腔结成一层黄褐色的壳,产品光泽先变差,再往后就是粘模。我们的节奏是每两周常规擦洗一次,积碳明显的立刻停机处理,别等。清洗剂怎么挑、超声波和高压喷淋怎么配,那篇模具清洗全流程里按步骤拆过,照着排就行。
排查顺序:先免费的,后收费的
排查按代价从小到大排:先调工艺参数,再动表面抛光清洗,最后才谈改模改钢料。一次只改一个变量,每一步都记进试模单,改到哪一步好转一目了然。三处原因凑一张表,现场照着排:
| 症状 | 伤的样子 | 先查什么 | 见效最快的对策 |
|---|---|---|---|
| 顶白 | 顶针位发白、凸起 | 顶出速度、顶杆位置和回位 | 降顶速到20%左右,顶杆顶到骨位柱位 |
| 拖花 | 顺出模方向的条状拉痕 | 拔模斜度、抛光方向 | 沿出模方向抛光,斜度不够就补 |
| 粘模 | 整件抱死在模芯上 | 模温、脱模剂积碳 | 模温提到材料合理区间,彻底清洗型腔 |
顺序上的经验是先工艺后硬件。改参数零成本,十分钟见分晓;抛光清洗要停机,半天起;改模动结构,三天起步还得看钳工手艺。试模单别嫌麻烦,我见过太多厂改了五六个参数也说不清哪个起效,下次试模全靠回忆。一张纸的事,写清楚改动前后的顶速、模温、喷剂频次,三个月后这副模再出问题,翻出来就是现成的档案。
回到开头那副盒盖。最后没换料,没改模,就是降了顶速、换了顶杆。模具脱模不顺多数时候是这种小病,被一句「料不行」糊弄过去,钱花了,病根还在。下次开模顶出发白,先别骂料,花二十分钟按顶出、斜度、脱模剂这个顺序过一遍,查到哪一步好转,答案就在哪一步。
常见问题
顶白和拖花怎么快速区分?
看位置和方向。顶白固定出现在顶针位附近,圆形或一小片;拖花是顺着出模方向的长条拉痕,位置跟筋位、深腔对得上。产品对着光转一圈就能分辨。
产品粘前模和粘后模有什么区别?
粘前模多是型腔面光洁度、斜度不够或者真空吸附,产品跟着前模走;粘后模多数是冷却收缩抱芯,跟模温、冷却时间关系大。先分清粘在哪边再动手,方向反了越修越糟。
脱模剂能不能长期顶替斜度不足?
顶一阵可以,长期不行。斜度不够的模,喷再多的剂也只是把摩擦往下压,拖花迟早回来,尺寸和外观还会被拖累。剂是润滑,不是结构,该补的斜度躲不掉。
模温多少对脱模最友好?
看材料。PP这类软胶模温低点也顶得动,20-40℃常见;工程料像PA、PBT,我们一般给到80-90℃,收缩均匀之后顶出反而更顺。别照抄别人的参数,每副模自己试出窗口最可靠。