模具计数器怎么选怎么用?模次统计、保养预警与折旧报价的实战门道
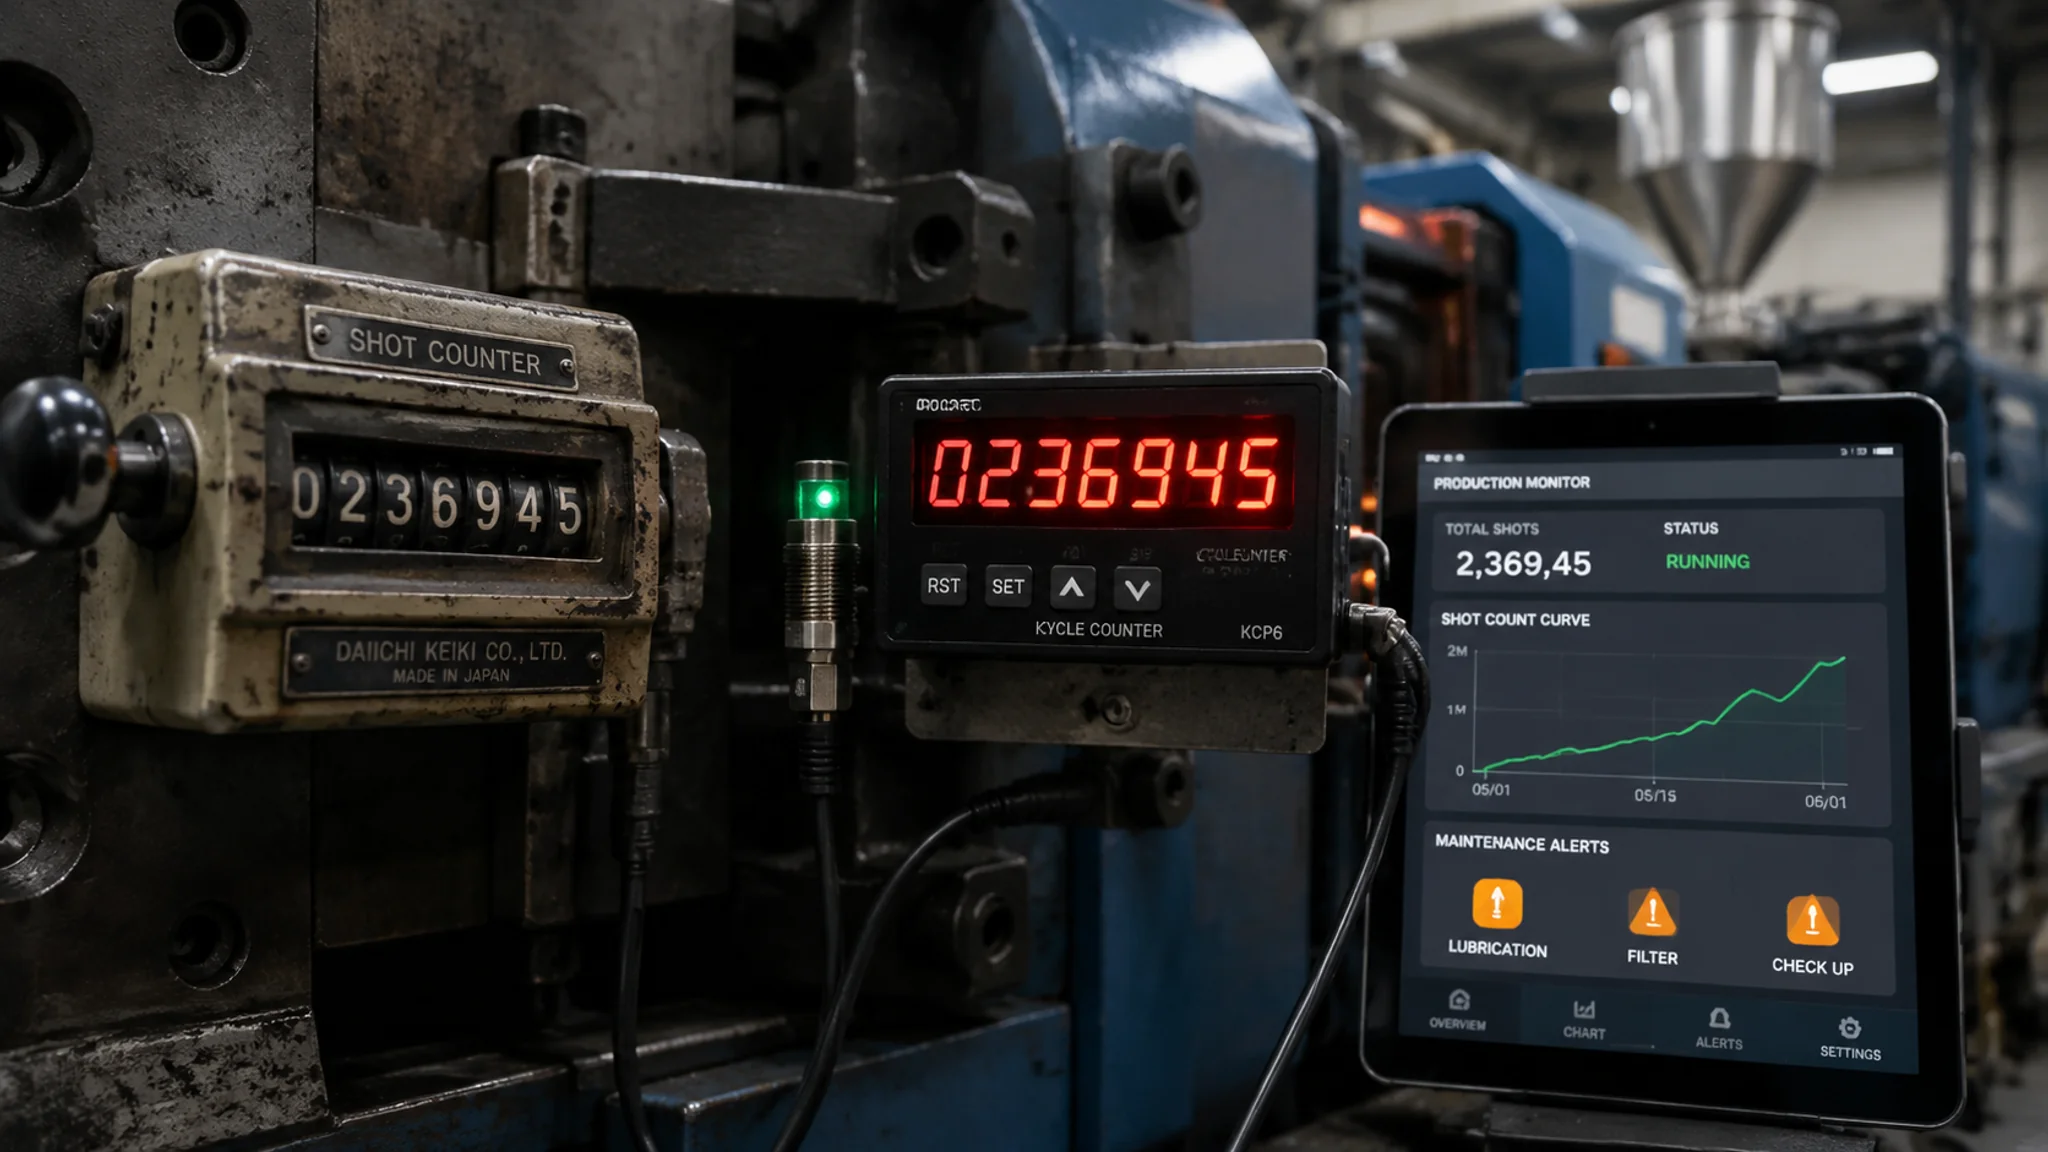
简单说:模具计数器就是模具的里程表,注塑机上装个机械式或者电子式的,每合一次模记一笔,保养、寿命、折旧全靠这个数说话。选型上我的偏向很明确——老机台机械式顶着用,新项目直接上带信号输出的电子式,两百来块的事,能把保养计划和模具资产账一次理顺。
做注塑的人应该都见过模具计数器:机台操作面板边上挂个巴掌大的数显盒子,或者干脆就是个老式滚轮的机械计数器,每开合一次模,数字跳一下。东西不起眼,贵的一百多,便宜的几十块。但你猜怎么着,我见过太多厂子,模具报废了都说不清这套模到底打了多少模次——付款扯皮、报价拍脑袋、保养靠钳工的记性,全乱成一锅粥。
我自己吃过一次亏才把这东西当回事。那会儿在外协厂管模,客户的一套化妆品盖模,合同写的是"模具寿命50万模次,超次由供方负责修模"。年底客户来对账,问打了多少模了,我们翻机台计数器,三台机换着用过的,数字根本对不上,各台机器上的数加起来比理论上限还多出十几万——因为中途换过计数器、有一台还清过零。最后一笔修模费四万八,扯了两个多月。说实话,那次之后我才明白,模具计数器记的哪里是数字,记的是钱和责任。
这篇我把机械式和电子式的区别、模次统计为什么是模具管理的主心骨、怎么安装怎么选,还有怎么跟模具管理系统对上数据,一次讲完。都是车间里摸出来的东西,数字不给虚的。
机械式和电子式计数器,差的不只是显示方式
机械式靠开合模动作直接推动滚轮翻数,不用电、砸不坏、断电不丢数,但精度一般只有加减几个模次的机械误差,而且没法导出数据;电子式靠接近开关或行程开关采集信号、芯片计数,数显直读,带输出端子的能把信号送进系统,断电靠电池或EEPROM保持数据。一句话:老机台、粗管理的场景机械式够用,要做寿命预警和数据打通,必须上电子式。
机械式那玩意儿长得跟老式水表电表一个思路,五位或者六位滚轮,开合模的连杆机构每动作一次拨一格。它最皮实的地方在于完全无源——车间电压不稳、跳闸、闲置半年,拿回来接着用,数字还躺那儿。我拆过一个用了十一年的机械计数器,里面就齿轮和棘轮,黄油干成蜡了照样走字。缺点也直白:读数要人凑过去看,模次上百万了位数不够用(好的型号有复位归零功能,归零这个动作本身就是管理漏洞),更关键的是它没有任何信号输出,想让系统知道打了多少模,没门。
电子式的核心是"传感器+计数头"。传感器装在模具或者机台的锁模机构上,常见的是电感式接近开关,感应金属挡片,合一次模挡片扫过一次,计一个数;也有接在注塑机开合模极限行程开关上的取信号方式,接线更省事但受机台电气柜改动限制。计数头就是个单片机带数码管,好一点的带报警输出——设个上限,比如20万模次,到了自动输出触点信号,可以接蜂鸣器提醒,也可以接进系统触发保养工单。价格区间说实话很温柔:国产电子计数器六七十到一百五一只,带通讯的也就两百出头,比进口的便宜一大截。
还有一个思路要提一句:很多注塑机本身自带模次计数功能,海天、震雄这类机台在控制器里都能调出来。那还装不装?我的看法是装,尤其是模具要流转的场景。机台计数器记的是"这台机打了多少模",你的模具今天在这台机、明天换到那台机,机台上的数拼不出这套模具的一生。模具计数器跟着模具走,才叫模具的履历。这个概念我们在工装模具台账管理笔记那篇里反复念叨过——账要跟着资产走,不是跟着设备走。
模次统计为什么是模具管理的主心骨?三笔账离开它都算不清
模次之于模具,就是里程之于二手车。第一笔账是保养:保养周期按模次不按日历,PP料的一般模20到30万模次一保养,玻纤增强的磨得凶,8到15万模次就得拆检;第二笔账是寿命预警:拿当前模次除以设计寿命,剩下的就是你能排产的余量;第三笔账是折旧报价:模具摊销按模次算,每模次摊几毛钱,直接进报价单。没有模次数据,这三件事全是拍脑袋。
先说保养这笔。按日历做保养是行业里很常见的错误做法——"每三个月保养一次"听着规范,实际坑人。一套模三班倒一个月打八万模,另一套模一个月打三千模,都按三个月保养,前者保养严重滞后顶针开始咬了才发现,后者纯浪费人工。我们厂改成按模次保养之后,保养班组的工作量降了差不多三成,报缺的紧急修模少了一半还多。维保的完整流程在模具清洗保养全流程里写过,这里只强调一句:保养计划的第一栏填的应该是当前模次,不是日期。
寿命预警是第二笔账,也是电子计数器报警输出真正的用武之地。给每套模具设两个阈值:保养阈值(比如设计寿命的10%)触发拆检换易损件,预警阈值(寿命的80%到85%)触发降级使用或者备模采购。举例:一套设计寿命60万模次的家电外壳模,打到50万就该预警了——此时不坏不代表安全,型腔抛光面磨损、顶针孔微肿、滑块磨损带间隙,尺寸漂移往往就是寿命末端才集中爆发。我们有一套模就是在54万模次时产品扣位配合变松,客户投诉装配困难,回头看曲线,尺寸偏差在48万模次之后是加速恶化的。早两个月预警,那批退货就不会有。
第三笔账最容易被忽略:报价折旧。注塑行业的行价,模具费用摊进单价有两种玩法,一种是产量摊销(约定总产量,摊完模具送客户或者产权转移),一种是按模次计提折旧。后者精细得多:模具原值38万,设计寿命80万模次,残值按5%算,每模次折旧就是38万乘95%除以80万,约四毛五一模。这个数进了报价模型,你才知道哪个订单是真赚钱哪个是白忙。反过来,客户要压价,你说"这模已经打了52万模次,剩余寿命对应的折旧空间就八分钱一模,再压就得模具报废前回本",这是有数的谈判,比"实在做不了"硬气得多。想细看模具资产和台账怎么管,可以读我们那篇模具管理系统选型实战,模次就是里面所有寿命曲线的原始数据。
行业背景顺带交代一句:根据中国模具工业协会的数据,2024年国内模具行业营业收入超过3400亿元(中国模具工业协会官网),这个行业里模具是厂子最值钱的资产之一,而绝大多数厂对资产的台账只有采购价没有运行数据。模次统计就是补上这块最便宜的一步棋。
选型和安装:三个细节决定计数器准不准
选型抓三条:计数容量六位数起步(百万模次的模具别用五位数的)、环境防护至少IP54(车间油雾水汽不客气)、要打通数据就选带NPN/PNP信号输出或RS485通讯的型号。安装抓三点:挡片和感应面的距离控制在2到4毫米、信号线用屏蔽双绞线且远离动力线走线、模具侧取信号优于机台侧取信号。三条三点都做到,误差能压到千分之一以内。
先说选型的坑。位数不够是最冤枉的错——五位计数器最大99999,十万模就翻转了(好点的型号溢出会停在满量程,差的直接归零重来),现在的模具动辄几十万上百万模次寿命,六位是底线,做长寿命精密模我直接上八位的。防护等级这事上过当:车间是注塑车间不是实验室,脱模剂雾、冷却水飞溅、夏天湿度大,普通面板式的计数头用半年数码管就花屏缺划。要么选整体灌胶的,要么装的时候给它配个小防护罩,成本几块钱,省一次更换。计数频率这个参数注塑场景基本不用担心——常规注塑周期几秒到几十秒,哪怕高速模一秒一模,普通计数器每秒几十次的计数能力都绰绰有余,冲压高速模才需要认真看响应频率。
安装我讲一个翻车案例你就有画面了。给一套模装电子计数器,接近开关装在锁模机构侧面,挡片是临时焊上去的一块铁皮。装完调试一切正常,跑了一星期,计数器读数比机台自带计数少了三万多模。查了两天,最后发现是挡片松动外翘,跟感应面的间隙从3毫米变成了快8毫米,接近开关感应不到了,有一搭没一搭地丢数。教训就三条:挡片要用螺钉加弹垫固定别偷懒用点焊、间隙2到4毫米并且每周点检顺手看一眼、装完之后拿机台控制器里的模次做一个星期的平行比对,偏差超过千分之三就回来查。平行比对这个动作值钱,一星期就能暴露八成的安装隐患。
取信号的学问也说一下。信号从机台行程开关取,接线最简单,但机台电气柜得动,很多厂的设备科不让碰;从模具侧装挡片取信号,安装自由、模具流转时信号源跟着模具走,我更偏向这个。还有一种偷懒玩法我不推荐:用注塑机机械手的动作信号凑合当模次——机械手有故障旁路的时候,模次就丢数了,你都不知道丢在哪。另外传感器坏了计数器会一直不涨,人却很难发现,我的土办法是把"周点检记录读数"写进机台点检表,读数不涨超过半小时产量就报警查传感器,土,但管用。
顺带提一句配件生态:计数器用的接近开关、连接器和模具监控器的传感器布点用的是一套东西,布点逻辑也相通——都是"从开合模动作里取可数的信号"。项目一起规划,能省不少重复走线的活。想了解接近开关和传感器原理的,维基百科接近传感器词条讲得挺清楚;计数器产品的具体规格,各家厂商官网比如欧姆龙官网都有选型手册可以下载,免费。
跟模具管理系统打通:让模次自己跑进台账
打通的路径就三级:第一级,计数器带RS485或者开关量输出,接进注塑机的数据采集盒;第二级,采集盒走车间WiFi或网线,把模次实时推到模具管理系统;第三级,系统里每套模具一个档案,模次自动累加,保养阈值一到自动派单。没有系统的厂子别急,先做到"每次下机入库时人工抄一次读数进Excel台账",一样能把保养和折旧的账算起来,等台账跑了半年再上系统不迟。
先泼盆冷水再讲方案。冷水是:指望装个计数器就"数字化"的厂子,十个有九个半途而废。原因不复杂——模次数据只有"自动流转"才有价值,一旦靠人抄数,抄两个星期就开始偷懒,第三周台账就烂尾。所以打通这件事,核心不是买什么设备,是让数据走完"计数器到系统"的全程不要人碰。这也是为什么前面选型我强调信号输出——它是整条链路的第一环。
方案分三档说。零成本档:机械计数器+人工台账。每次模具下机入库,仓管抄读数,录入台账(Excel就够),下次出库再抄一次,两次差值就是这段的模次。这个粗糙方案的好处是把"模具履历"这个概念先在厂里跑起来,人心齐了再上工具。进阶档:电子计数器带RS485,用采集盒转Modbus协议接进轻量的模具ERP或管理系统,模次、机台号、时间戳自动入库。这一档的投入,一套采集盒加软件授权,几千块的事,中小厂完全扛得住。旗舰档:注塑机自带MES接口(欧洲机和新一代国产机普遍支持OPC-UA),模次、周期、报警全量上云,计数器退居二线做校验。三档没有对错,只有匹配——月产值百万以下的厂硬上旗舰档,纯属给自己找事。
打通之后真正值钱的功能是两个。一个是寿命曲线:系统把每次保养的模次、换过的配件、修过的位置全挂在同一套模具档案下,两套同规格模具谁"娇气"谁耐用,曲线一拉就知道,下次采购同类型模具,你手里就有谈判的底气。另一个是折旧自动化:前面算的四毛五一模那种数字,系统按模次自动计提,报价部门随时调用,不需要月底财务再手搓。这两件事有个共同的前提——数据从第一天就是真的。计数器清零、丢数、漏抄,任何一样都会让曲线失真,所以装好后头一个月,请务必人工平行核对。
常见问题
模具计数器一般多少钱?有必要买进口的吗?
国产电子计数器六七十到一百五一只,带RS485输出的两百出头;进口的要四五百起步。老实讲,机械式和普通电子式我没必要吹进口,国产完全顶得住;只有带通讯、要长期联网跑数据的场景,进口的抗干扰确实稳一截。我的建议是先拿国产跑一年,故障率不行再换,试错成本本身就低。
模具换到另一台注塑机,模次怎么才不断档?
这是模具计数器相对机台计数器最大的价值所在——计数器信号源装在模具侧(比如锁模位附近的挡片跟着模具备板走),模具到哪它到哪。如果你只能在机台侧取信号,那就退一步:每次移机前抄录机台模次和模具累计模次,移机后在台账里手工累加。麻烦,但台账不断档比省那点麻烦重要。
计数器读数和注塑机自带模次对不上,以哪个为准?
先查谁在丢数:差值固定,多半是信号丢失(挡片间隙、传感器坏);差值随机,多半是电气干扰或者清零过。我的经验是模具侧计数器为准——它离信号源近、链路短,出错概率低。机台的数受参数调整、程序重置影响大。两个数长期平行记录,偏差超千分之三就动手查,别拖。
玻纤料的模具,保养阈值设多少模次合适?
玻纤增强料对型腔和浇口的冲刷比PP凶得多,别套通用值。我们自己的经验:玻纤含量30%上下的,头两次保养卡在8到10万模次,做一次拆检看浇口区和型腔面的磨损状态,再动态调整后面阈值。第一轮保养宁可密一点,摸清这套模的"体质"之后,节奏可以放宽。
厂里就七八套模具,有必要上系统打通模次吗?
现在不用,但台账从今天就要建。七八套模具,Excel表格管得很好,每次出入库抄个读数,保养和折旧照算。什么时候你觉得抄数烦了、模具数到十五套往上了,再考虑轻量的系统。工具跟着规模走,提前上系统反而是负担。
写到最后亮一下底牌:我的偏好始终是"电子计数器+模具侧取信号+系统自动收数"这套组合,多花的那一两百块和几天走线的功夫,是我这些年花得最值的模具管理投入。机械式我依然留着几只给老机台用,它有它的脾气和体面。模具这个东西,买进来几十万,用得好是资产,用不好是成本,而模次就是那张唯一的体检报告。下次有人再问"这套模还能不能用",别再回"应该还行",翻出台账里的数字给他看。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。