工装模具到底是什么?一个汽车厂工装模具科老科员的台账管理笔记
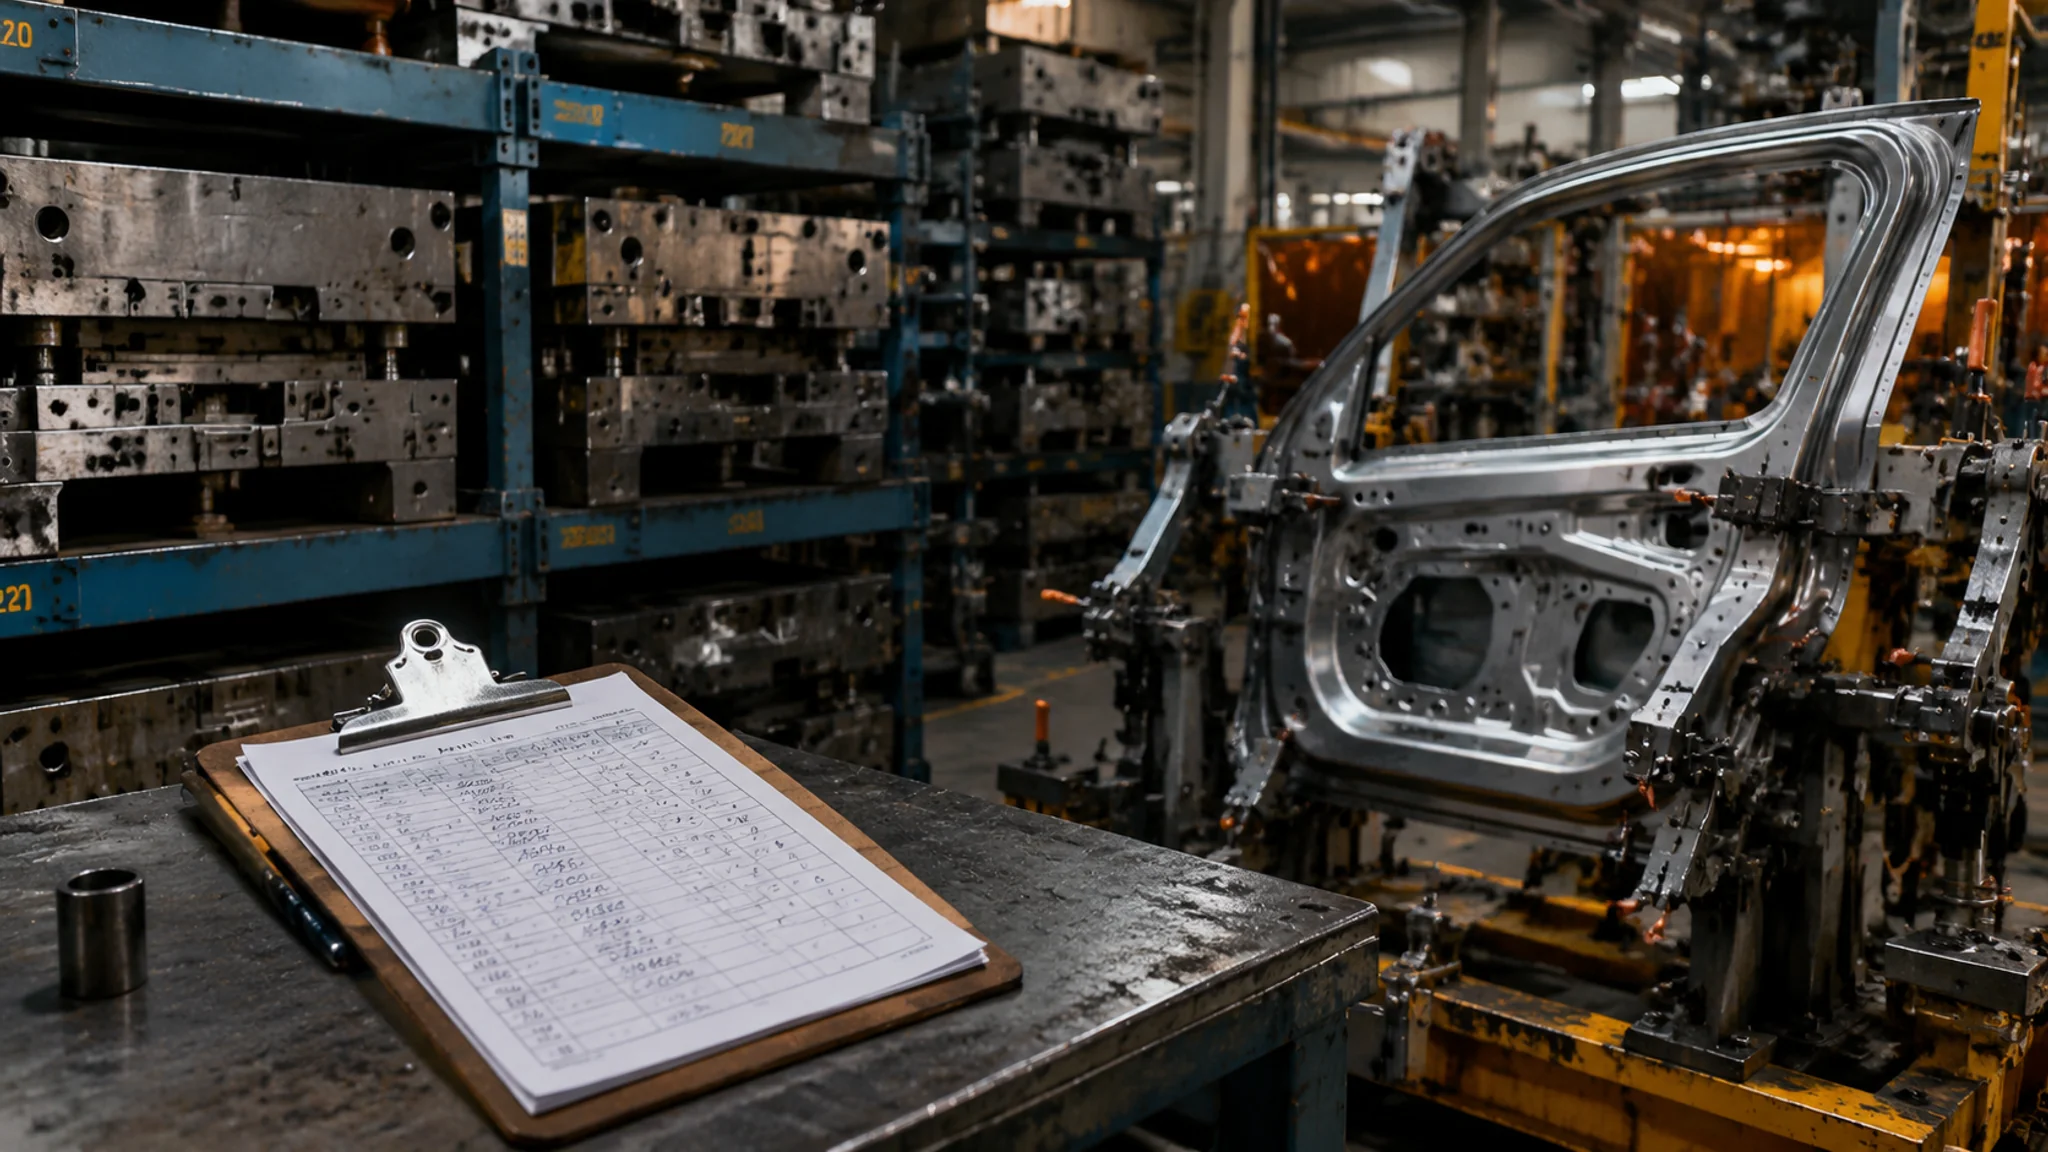
简单说:工装模具是"工装夹具+模具"的统称,夹具负责定位夹紧,模具负责成型,两者在汽车厂里通常由同一个科室管理。管好它们的核心不是技术,是一本随时更新、权责清楚的台账。我在4S店体系管过6年工装模具,把踩过的坑和台账模板都写在下面了。
第一次听到"工装模具"这四个字,是我在一家汽配厂面试的时候。部门叫工装模具科,我心想,这得管多大的摊子?进去干了三个月才明白,这名字取得特别实在——工装夹具和模具,两样最难管的东西,塞进一个科室里管。
你肯定也见过类似场景:产线上要换一个零件,钳工翻了半个小时找不到那套焊接夹具;模具库房里堆着三百多套模,台账上只有两百六十套的记录。差的那几十套去哪了?没人说得清。
这篇文章我就掰开揉碎讲三件事:工装和模具到底什么关系、汽车厂的工装模具科平时干什么、管理台账怎么搭才不崩。都是我在车间里摔打出来的经验,不整虚的。
工装和模具是什么关系?
工装是让零件"不动"的工具,模具是让材料"变样"的工具,两者统称工装模具。一句话区分:夹具管定位夹紧,模具管成型定型。在工厂语境里,"工装"这个词可以很大——工装夹具、刀具、量具、检具都算广义工装,但日常说"工装模具",默认就是夹具加模具这两块。
举个最具体的例子。一块车门内板,先经过拉延模、切边模、翻边模,把它从一张平板压出形状,这是模具干的活。压完之后要焊接到车身骨架上,得有个焊接夹具把它按死在规定的位置,焊枪走过来才不会偏,这是工装夹具干的活。
所以你会发现一个规律:越是自动化程度高的产线,夹具和模具越像连体婴。模具冲出来什么精度,直接决定夹具要不要做补偿。我们做过一个副车架项目,模具回弹没调好,零件往右偏了0.8mm,结果夹具上的定位销硬是重新配作了一遍。模具的锅,夹具来背,这种事在车间太常见了。
广义和狭义再啰嗦两句。狭义的工装就是夹具(jig/fixture);广义的工装包括刀具、量具、检具、辅具全套。不同厂叫法不一样,去供应商那里谈"工装费",最好先问清楚对方报价里含不含检具,这一项差出来的钱可能到15%左右。
汽车厂的工装模具科都干些什么?
工装模具科的核心职责是三块:新项目工装模具的规划与采购验收、量产期间的维护保养与备件管理、以及全部工装模具的资产台账管理。说白了这个科室不管生产操作,管的是"让生产能跑起来的那套硬件"。
我待过的那家厂,工装模具科十一个人,分两个组。前期组跟着项目走:新车型立项,他们要参与工装方案的评审、给模具供应商提技术要求、模具进厂后组织验收试模。日常组管库房和现场:哪套模具该保养了、哪套夹具的定位销磨损超差了、备件还有没有库存,都是他们的活。
很多人以为这科室是养老岗。老实讲,闲的时候是真闲,但一赶上新车型SOP(量产启动)前三个月,那真是连轴转。我印象最深的一次是某个车型上市前,两百多套工装模具要在六周内完成进厂验收,全科室在车间打地铺。验收这个东西不能省——有套检具当时赶进度,静置时间没给够就用了,后来基准变形,前前后后折腾了一个月才找到原因。
不同主机厂的组织架构不一样,有的叫工装模具科,有的挂在制造工程部下面叫模具工装组,还有的把冲压模具单独划给冲压车间管。但不管叫什么,你在招聘网站上搜这个岗位,职责描述大同小异。想入行的朋友可以先看看模具工的日常工作内容,心里有个底。
为什么说台账是工装模具管理的命根子?
因为工装模具是重资产,一套汽车覆盖件模具几十万到几百万,丢了、锈了、超期没保养,全是白花花的钱。台账的本质是把每套工装模具的状态变成可追溯的数据——谁在用、在哪放、修了几次、还剩多少寿命。没有台账,管理就靠老师傅的脑子,人一走,整个体系就瘫了。
这话不是吓唬人。我接手库房的时候,前任科长离职,交接给我一本手写登记簿,字迹潦草到怀疑人生。库房里实际盘出来的模具比账上多九套——多的这九套里,有三套是十年前项目留下的试制模,报废手续没走,就那么一直堆在角落。占着地方,落着灰。
盘完账我做了一件事:给每套工装模具建唯一编号,然后打了二维码标牌,用激光刻在模架上,扫码就能看到全部履历。搞这个花了两个月,被领导念叨"不产粮食"。但第二年做资产盘点,我们科室全厂第一个交卷,误差为零。那之后领导再没说过什么。
数字化这块别追求一步到位。我见过有厂花大钱上MES系统,结果现场操作工不爱录数据,系统成了摆设。先用Excel把字段跑顺,确认流程能落地,再谈系统,这个顺序不能反。模具从设计到交付整个链条很长,想了解上游环节的朋友可以看看模具工艺流程的完整拆解。
一套能直接抄的工装模具台账模板
核心字段就十二个:编号、名称、类别(模具/夹具/检具)、适用产品、存放位置、责任人、状态(在用/闲置/维修/报废)、累计冲压次数或使用次数、上次保养日期、下次保养日期、维修记录、验收日期。字段宁少勿多,每一列都得有人填才有意义。
展开讲几个容易被忽略的点。第一是"累计使用次数",这是寿命管理的依据。冲压模具的保养周期一般按万模次算,落料模刃口差不多8到10万次要磨一次,具体看板料厚度。不记次数,保养就只能凭感觉,感觉这东西,最不靠谱。
第二是状态字段要细。只有"在用/报废"两档是不够的,"待检""维修中""外借供应商"这些状态一旦混进来,账实核对就是灾难。我们现在的状态流转规则贴在库房门口,谁动谁改,改完签字。
第三是位置编码。货架号-层号-位号三段式,比如A区-03架-2层。别嫌麻烦,半夜产线等着用夹具的时候,一个明确的位置码能省二十分钟。模具寿命这事有大量细节,想深挖的可以看这套模具寿命延长的实战记录,跟台账管理是配套的。
我把我那套Excel的字段顺序贴出来:编号、名称、类别、适用件号、库位、责任人、状态、累计次数、上次保养、下次保养、验收日期、备注。就这十二列,多一列我都嫌多余。刚开始别贪多,三个月跑下来再加字段也来得及。
管台账这些年,我踩过的三个坑
最大的坑是"先斩后奏"——模具先挪走了,台账后补录,补着补着就断了。其次是编号规则改来改去,最后自己人都看不懂。最后是把台账当成仓库一个部门的事,现场工艺、维修、采购各干各的,数据永远对不上。
第一个坑的解法是把扫码登记卡在物理流程上。我们的规矩是模具出库必须有出库单,单子上的二维码跟台账联动,少这一步,叉车师傅不给吊。刚开始有人嫌繁琐,找我吵架。吵就吵吧,规矩立住了,后面反而没人提了。
第二个坑说出来有点丢人。我第一版编号想学大厂,又是年份又是项目代号又是类别码,编出来二十多位,老师傅抄都抄错。后来砍到八位——类别两位加流水号六位,世界清净了。编号的唯一目的是唯一识别,不是炫技。
第三个坑靠开会解决,听起来很笨,但确实管用。每月一次账实核对会,库房、维修、工艺三个部门都来,当场对差异、当场定责任。会开得短,二十分钟,但数据打架的问题基本绝迹了。顺带一提,工装模具科跟模具供应商打交道也多,采购流程可以参考汽车模具招标的流程要点,台账里的模具履历在索赔谈判时是硬证据。
常见问题
工装模具和工装夹具是一回事吗?
不是一回事,但有包含关系。工装夹具只是工装模具里的"工装"那半边,负责定位和夹紧;模具负责成型。"工装模具"是把两者打包管理的统称,在汽车厂语境里最常见。日常聊天说混了没人较真,但写文件、签合同的时候必须分开写清楚,不然扯皮能扯半年。
汽车厂的工装模具科好进吗?
门槛中等,更看重经验而不是学历。我同事里有模具专业科班的,也有从产线钳工转上来的,后者反而更吃香——因为动手拆装过模具的人,看台账一眼就知道哪里不对。想入行可以先用半年到一年在车间练手,熟悉了模具结构再转管理岗,路子会顺很多。
小厂没有专人管,台账怎么起步?
别一上来就想管全厂的,先只管模具。拿一个Excel,就十二个字段,把库房里现有的模具全录一遍,编上号。第一步目标是账实相符,能坚持三个月不出大乱子,再考虑加二维码、上系统。小厂最忌讳学大厂搞全套,最后一样都没落地。
台账里最容易漏记的信息是什么?
维修记录,尤其是现场小修。产线上钳工顺手修了一下,换个弹簧、磨个刃口,觉得是小事就不登记,结果模具寿命统计全乱。我们现在的规矩是"维修必登记,不登记不算工时"——登记跟钱挂钩,人才有动力。这条土办法,比什么培训都管用。
写到这我得亮个底牌:我始终觉得Excel台账比花哨的系统更适合百分之八十的工厂。系统当然好,但前提是流程先跑通、人先养成习惯,顺序反了一定翻车。这是我用六年时间换来的偏见,你可以不信。
根据中国模具工业协会的行业统计,2024年我国模具行业营收已超过3400亿元(数据来源见中国模具工业协会官网),这么大的盘子背后,是无数个工装模具科和库房在托底。想系统了解模具分类的朋友,也可以翻翻维基百科的模具工艺条目,基础概念讲得挺全。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。