模具顶针油怎么选?耐温等级、打油周期、咬针处理一次讲透
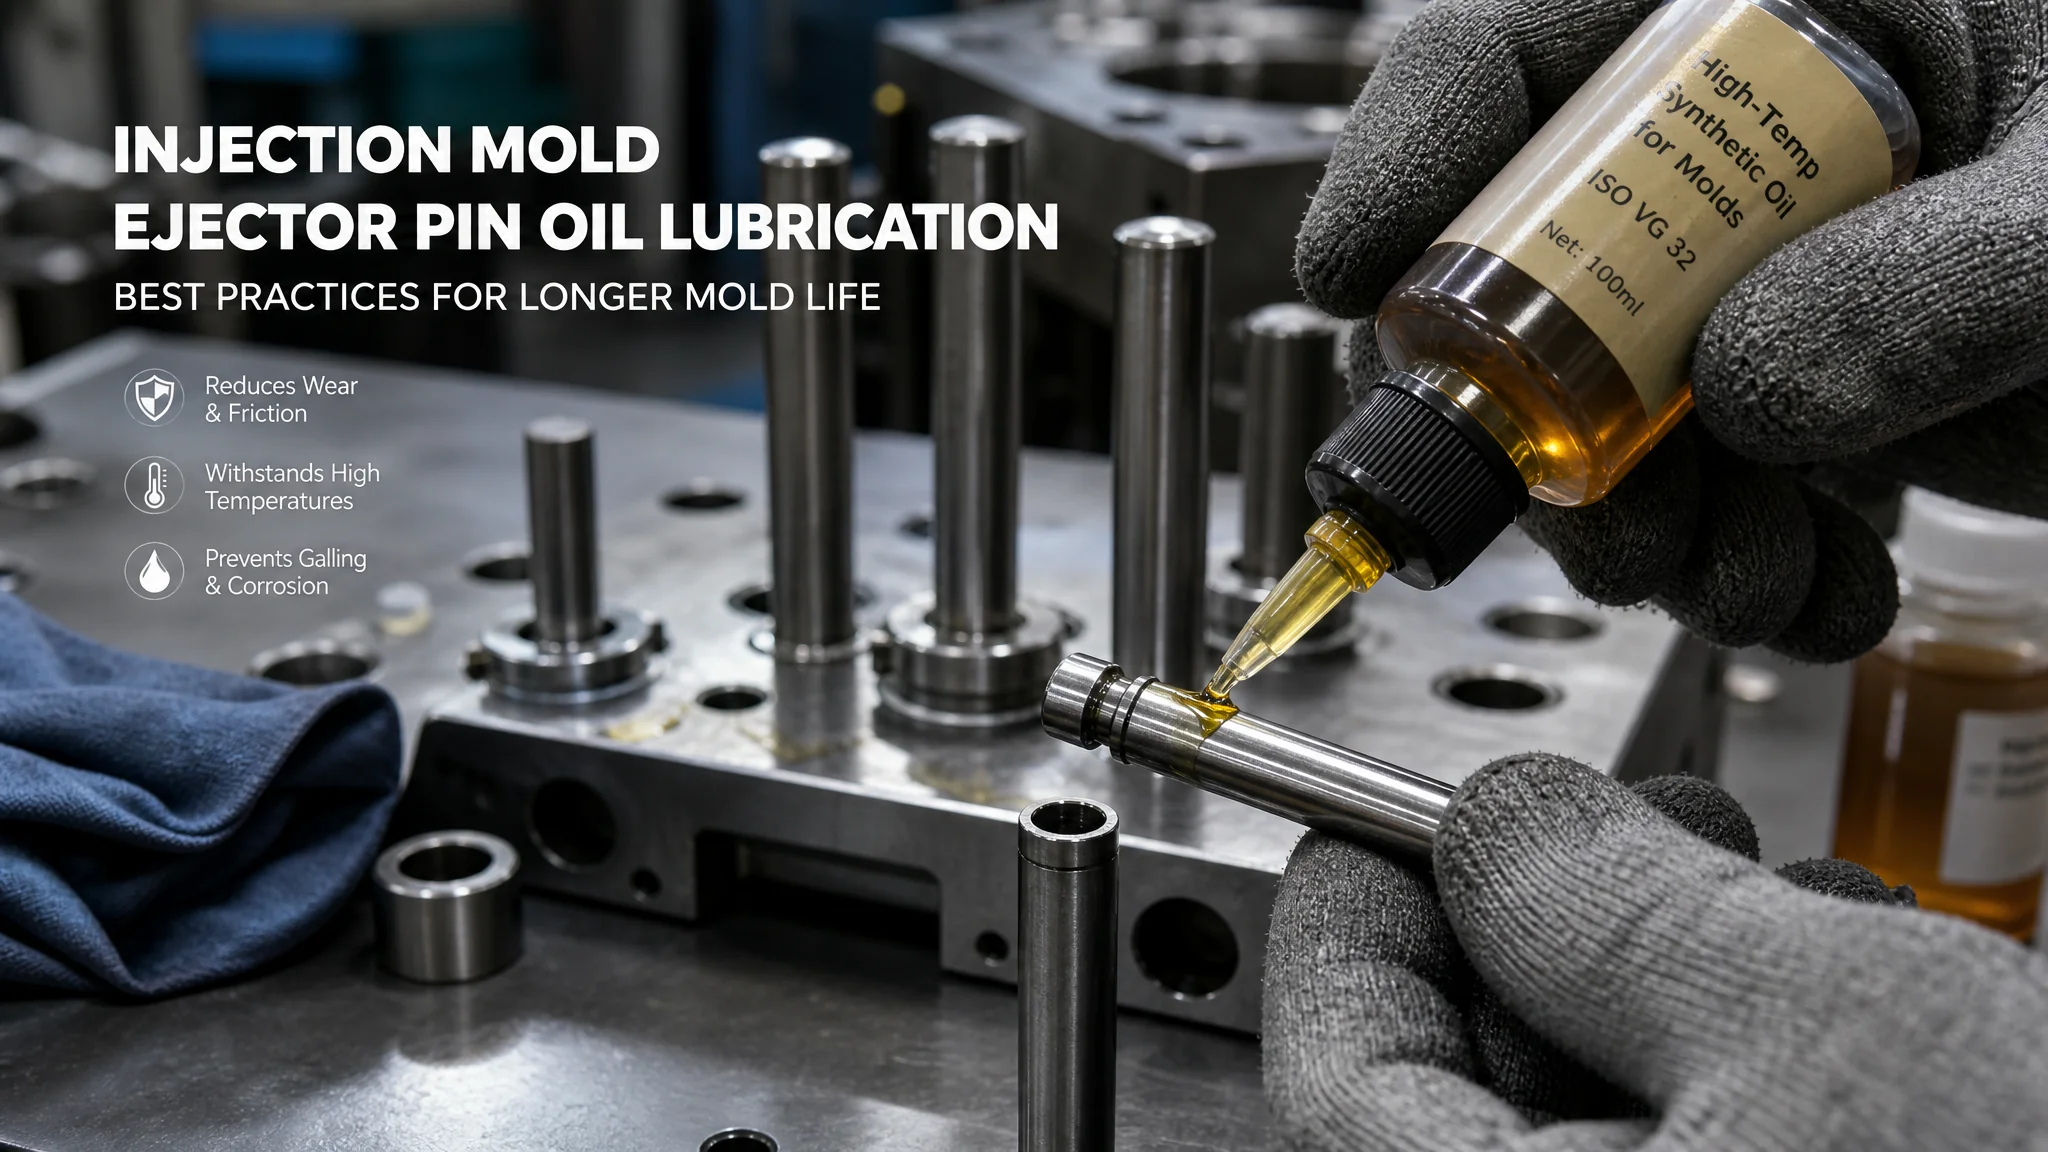
简单说:模具顶针油首选耐温等级高于成型温度50℃以上的合成油,普通模具8小时打一次、高温高速工况2-4小时补一次;顶针咬死别硬敲,拆下来用油石顺纹路推掉拉毛再装。硅油耐温好但油膜薄,锂基脂附着力强但高温易碳化结块,选错了烧针拉模面,两条路都要付出停机代价。
你肯定见过这种场面:注塑机开模,产品顶不出来,顶针发出"吱——"的一声尖叫,班组长抄起铜棒就上。十有八九,是顶针油的事。模具顶针油这东西一瓶几十块钱,在车间耗材清单里排不上号,可它断的产、赔的模面,比多少瓶油都贵。我做模具保养这几年,处理过的咬针案例没有一百也有八十,回头复盘,一大半是选油和打油周期出了问题。
先说个扎心的。很多厂拿普通黄油(锂基脂)往顶针上抹,觉得油嘛,都一样。注塑POM、PA66这类要120℃以上模温的活,黄油在针孔里烤两三天就结成咖啡色的硬壳,顶针在硬壳里干磨。这时候不是润滑,是研磨。
这篇文章我把顶针油的核心问题一次讲完:耐温等级怎么对,多久打一次,咬死了怎么办,硅油和锂基脂到底谁顶用,还有做食品包装的厂最关心的食品级认证。都是我踩过坑之后攒下的经验。
高温顶针油耐温等级怎么选?
简单原则:顶针油的最高使用温度,要比你的模具实际表面温度高50℃以上。模温80℃选耐150℃的,模温150℃以上就必须上耐250℃级别的合成顶针油,没有中间路线可走。为什么留50℃余量?因为顶针和针孔是滑动摩擦副,局部摩擦升温比模面温度还要高,油温一超标就蒸发、氧化,油膜直接破。
市面上的顶针油大致分三档。矿物油基础的,包装上写着"耐高温",实际长期使用温度也就100℃出头,便宜,十几块一瓶,只适合打常温模的活。第二档是PAO合成油的,能稳在180-220℃,价格翻两三倍,注塑厂用得最多。第三档是含PTFE或者全氟醚的,标称耐温260-300℃,一瓶上百,压铸模、高温工程料才值得上。别迷信标称值,那是闪点或者瞬间耐温,连续工作温度打个八折看才靠谱。
我说个自己交的学费。前年做一套PC料的模具,模温110℃,随手用了车间常备的矿物油顶针油。头三天没事,第二周开始顶针发涩,一个月后三根顶针咬死,拆出来针孔壁全是拉毛,钳工修了整整两天。算下来,省的那几十块钱油钱,赔进去两天停机加钳工工时。这种账,做过一次就会算了。
有个土办法可以自己验证油行不行:在报废的旧模上抹一层油,放到机器上按正常模温烤一个班次,下机看油膜状态。还是清亮流动的,能用;发黄发稠,勉强;结壳发黑,直接淘汰。比看包装说明实在多了。
顶针油多久打一次才对?
常规注塑、模温80℃以下:每班(8小时)打一次足够。模温100-150℃或半结晶料高速成型:2-4小时补一次。压铸或者连续高速薄壁模:每2小时甚至每班次两次。具体看顶针动作的声音和顶出痕迹,尖叫声就是最后通牒。
打油周期这事,车间里两种极端都见过。一种是从来不主动打,等顶针响了才补,那已经是干磨之后的求救信号。另一种是新手怕出事,一小时打一次,油打多了顺着分型面渗进型腔,产品表面出现油痕、烧焦痕,外观件直接报废——这叫过犹不及。
打油的手法比频率还讲究。正确的做法是:擦干净顶针表面旧油和粉尘,薄薄涂一层新油,手动开合模顶出几个循环,让油均匀布满针孔,再擦掉挤出来的余油。很多人图省事对着针孔一顿猛打,油堆积在孔口,孔底反而没油。还有一点容易被忽略:顶针油要和模面防锈、水路保养一起排进保养表,光记顶针这一项,分型面的油泥照样带进针孔。我们团队的做法是每套模挂一张保养卡,打油时间、用油型号、执行人签字,谁打的出了问题找得到人,这个笨办法比任何口头上心都管用。
现在的模具管理软件也能帮上忙。像模具台账和保养预警系统可以把每套模的打油周期设成提醒,到点推送,比老师傅的记性可靠。说实话,系统不能替人打油,但能替人记住该打油这件事。
顶针咬针了怎么处理?别拿铜棒硬敲
咬针的正确处理顺序:先降温、再渗透、后拆卸;拆下来的顶针用油石顺纹路推掉拉毛,针孔用铰刀或研磨修圆,损伤超标就换新针,装回去必须换耐温更高的油。硬敲是最差选项,十有八九把针孔敲变形。
展开讲讲。顶针卡死的第一反应不该是敲,是停机让模具降到常温——热胀冷缩,很多时候顶针是"热咬",凉下来自己就松了。松了以后别急着开干,先喷渗透润滑剂浸润半小时到一小时。还出不来,就得上专用工具:从顶针背面用小吨位压机缓缓顶出,力量要匀,冲一下停一下。我见过用大锤配冲子的,一锤下去顶针弯成香蕉,针孔口扩成喇叭口,本来换根针的事变成镶套大修。
拆下来之后看伤情。顶针表面轻微拉毛,油石蘸油顺着轴向推,别打圈,推到手感顺滑、2000目砂纸抛一下就能回用。针孔拉伤重的,用研磨棒加研磨膏对研。有个判断标准很实用:拉痕摸不出台阶、顶针孔间隙还在公差内,修复;针身有沟槽或者发蓝退火色的,直接换,别心疼。一根标准顶针几块到几十块钱,一枚拉伤的产品或者压坏的模面,那才是大钱。要是厂里反复出压模事故,光靠人盯是不够的,可以考虑看看模具监视保护器,顶出异常提前报警,能把很多咬针事故掐灭在苗头。
咬针之后我必做的一件事:查油。把当时针孔里的残留油刮一点出来看颜色。发黑结壳,就是油被烤过了,耐温不够,下次换高一档的。这一步不做,同样的咬针一个月后再来一遍,别问我怎么知道的。
硅油和锂基脂,选错了后果有多大?
给结论:高温、高速、薄壁的精密模具,选硅油或合成顶针油;常温低速、封油条件好、长周期不保养的模具,可以用锂基脂但必须选耐高温型号。选错方向,硅油这边是油膜太薄、高负载下顶针拉伤,锂基脂那边是高温碳化结块、咬针堵孔。
两种东西的脾气完全不同。硅油(聚二甲基硅氧烷这类)耐温好,-40℃到200℃以上都能保持流动性,高温下不结焦,顺滑。短板是油膜强度低,极压性能一般,顶针粗、负载大的场合撑不住,而且硅油一沾到要喷涂、印刷、热封的表面上就是大麻烦——涂层会起缩孔,业内叫"硅油污染",很多喷涂供应商明令禁止模腔附近出现硅油。锂基脂正相反,附着性强,稠度高,打一次能扛很久,耐水性也好。可它怕热,普通锂基脂滴点在180-190℃,在120℃以上的针孔里长期烤,基础油挥发掉,剩下的稠化剂干结成壳,就是我前面说的"研磨膏"。
我自己用下来的偏好:注塑模九成场景,用PAO合成顶针油,比硅油油膜结实,比锂基脂耐烤,就是贵一点,但绝对值。锂基脂我只留给两类:一是低温慢速的小模,二是顶针位封了油槽、油不容易流失的结构。硅油我基本只在食品级要求或者怕污染的场合用。
要是你的模具问题不止顶针,分型面、水路、防锈想一起理顺,可以看我之前写的模具防锈剂搭配指南,跟顶针油一起排保养计划最顺。
食品级顶针油:哪些场景必须用?
成型食品包装、医药包材、餐具、儿童用品的模具,顶针油必须选食品级(NSF H1注册),因为顶针油可能通过顶针孔渗到模面再转移到产品上。这不是可选项,是这类客户验厂的硬性审查项。
食品级润滑剂的核心逻辑是"偶尔接触食品也安全",国际通行的是NSF H1注册制度,欧盟那边对应的是ISO 21469体系。国内做出口食品包装的厂都懂,验厂审到化学品清单,你拿不出H1证书,订单直接悬。关于食品级润滑剂的规范,可以参考NSF官方网站的注册数据库,输型号就能查真伪,买油之前花两分钟查一下,比事后扯皮强。
代价嘛,有。食品级顶针油比普通合成油贵30%-50%,而且为了通过认证,配方更"干净",极压添加剂少,重载场合寿命短一点。这个取舍没得商量——客户要H1你就得H1。我的经验是在体系里把"食品模具"单独打标签,库房分货架存放,用错油的风险比贵那点钱大得多。据中国模具工业协会的行业统计,2024年模具行业营收已超3400亿元,其中塑料模具占比最大,包装和医疗这类高要求制品的份额逐年上升(参见中国模具工业协会发布的行业数据),食品级这个话题以后只会更常见,早点把规范建起来不亏。
顺带提一句容易被忽略的:食品级不等于免保养。H1油也会老化、也会被模温烤干,打油周期一分不能省,只是渗了也不违规。
常见问题
顶针油可以用机油或者黄油代替吗?
应急可以,长期不行。普通机油耐温不够,80℃以上模温两三个班就蒸发光,顶针等于裸奔。黄油前面说了,高温结块变研磨膏。我赶过一次急活用液压油顶了一天,第二天立刻补了正规顶针油,侥幸没出事,但这种侥幸不能当流程。
顶针打油后产品表面有油痕怎么办?
八成是打多了。顶针油顺着针孔渗到模面,再压进产品。处理:擦掉模面余油,顶出几个空循环把油甩匀,以后每次薄涂就够。要是油痕反复出现,检查针孔间隙是不是磨大了,间隙大了油存不住,越打越渗。
顶针油和顶针润滑脂到底买哪种好?
看你的模温和保养频率。模温高、能坚持定期保养的,用油,流动好、不断油;模温低、保养间隔长的,用脂,附着力强扛久。分不清就买合成顶针油,通用性最好。品牌嘛,进口的杜邦、克鲁勃确实稳,国产的现在也有NSF H1注册的型号,性价比高不少。
高温模具的顶针油多久会干掉?
直接说数据:150℃模温下,普通矿物顶针油大概一个班次就明显变稠;PAO合成油能扛2-3个班次;含PTFE的能撑一周左右。我建议别等到干,摸顶针表面,油摸起来发涩、指头搓有阻尼感,就该补了。这也解释了为什么高温模打油周期要按小时算。
写到这,我的底牌其实就是一句话:顶针油别在采购价上抠,在耐温等级上较真。多花的那几十块,是买你产线不停机的保险。每次处理完咬针,顺手把油的品牌、耐温档位、打油周期写进模具保养卡,三个月后回头翻,哪套模容易出问题一目了然。做保养就是这样,笨功夫攒够了,才轮到聪明办法。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。