模具维护做对了吗?下模保养防锈巡检一套清单,多打几万模次
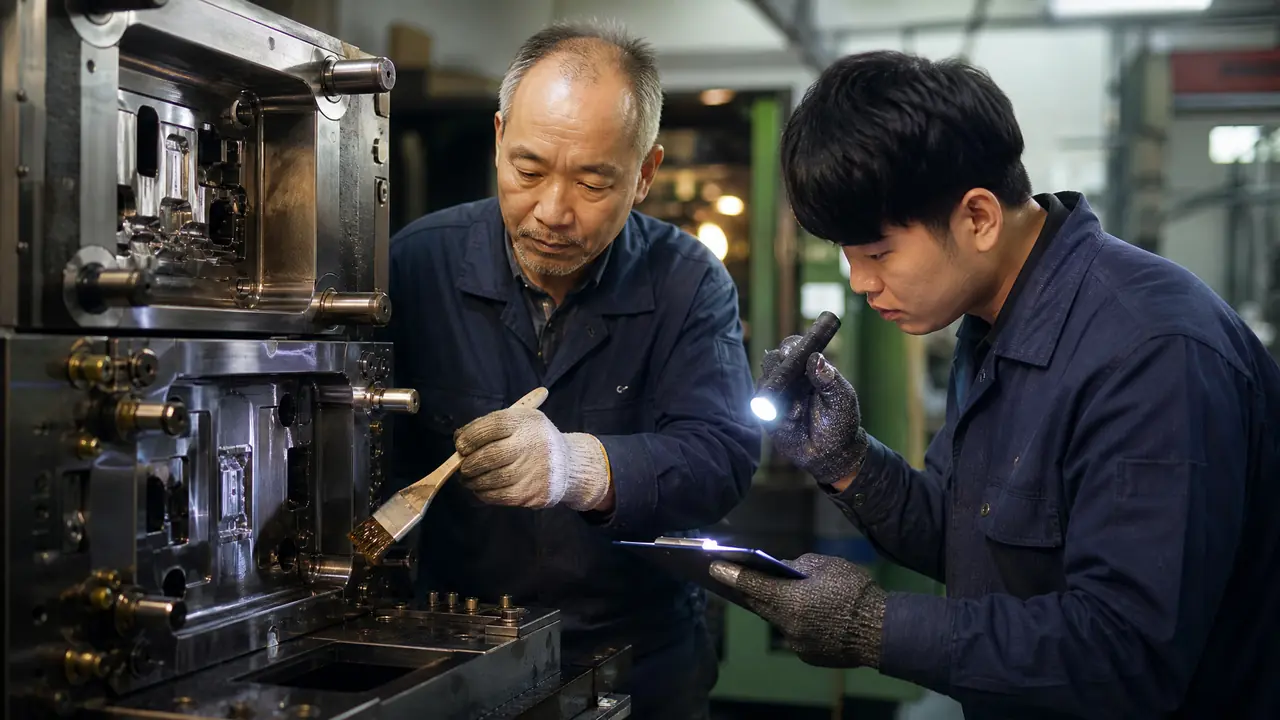
把话放这儿:模具维护不是等修坏了才动手的事,下模保养、防锈、水路气路检查、易损件巡检这四样按清单做到位,一套模多打几万模次很正常。保养一次花两个工时,抢修一次起步八个,这笔账怎么算都是保养划算。
上周五下班前,注塑车间那套家电外壳模刚下机,学徒把模一合就招呼行车往货架吊,被我一把叫住。模具维护这门功课,赢就赢在下机后的头半小时,你偷这半小时的懒,下个月就得在模房里连熬两个通宵还回去。
不是我吓唬人。我带维修组第六年了,手里管着车间18套注塑模,台账记到2025年底:2024年全年计划外抢修37次,2025年我们咬牙把保养清单跑顺了,全年抢修压到11次。停机少了,产能自然就上来了,折到每套模上,一年平均多打4万模次左右,老板看报表的时候还以为我们偷偷加了班。
下模保养:下机后那半小时定生死
模具下机后先别急着合模,趁模腔还带余温把胶粉料渣清干净,检查型腔和分型面,按台账登记模次,这半小时的活儿决定下次上机顺不顺。
很多师傅的习惯是下机就合模入库,觉得模合上了才干净。反着来才对:模腔带着六七十度余温的时候,残料是发软的,铜刷一刷就掉;等它凉透了,胶粉跟型腔咬在一起,你得拿溶剂泡半天。跟趁热刷锅一个道理,锅底凉了刮都刮不动。
我们组的固定动作是四步:先用压缩空气把顶针孔和分型面的料粉吹净,再用铜刷(记住是铜刷,钢刷会把型腔划出拉痕,这个学费我替你们交过)过一遍型腔,然后手动合模开合两次听声音,最后在保养卡上写清模次、日期和经手人。一套40万模次的老模和一套8万模次就出问题的模,差别往往就在这些小动作上。
下模登记的模次还是排保养周期的依据。多久做一次小保、多久拆开全面检查,我们厂里是怎么分工的,之前写过一篇细账,感兴趣的翻这篇:模具保养周期怎么定?日保周保月保的分工。
防锈是维护里最便宜的一道工序
模具停放超过三天必须涂防锈油,型腔、滑块、顶针一个不能漏,S136这类不锈钢模照样要涂,防锈防的是水汽,不是钢种。
上个月隔壁镇一家厂找我帮忙,一套茶杯盖模在仓库放了两个月没做任何处理,型腔锈出一层麻点,拉回来抛光加局部补焊,花了8000多,停机整整6天。一套防锈油几十块钱,刷油半个钟头,这中间差着两百倍的账。这个坑我自己早年也踩过,所以现在我们车间定了死规矩:停放超过三天上油,超过一个月上油加盖,谁违反谁负责。
油也别乱选。短期内要再上机的,用软膜防锈油,擦掉就行;要压库半年以上的,上硬膜,能顶一年。黄梅天和雨季,仓库湿度最好压在60%以下,模腔里塞两包干燥剂,几毛钱的事。对了,多嘴一句:千万别拿普通机油顶替防锈油,机油里含酸性物质,时间长了反而咬光洁面,老一辈传下来这个偏方的,赶紧改。
有人觉得不锈钢模腔不用防锈,这话只对一半。S136耐的是腐蚀,可分型面上但凡留了点残料加水汽,照样给你长出一圈黄斑,抛掉一层等于白抛。油钱省不得。
水路气路不查,出事全在模温上
下模时先用气枪把运水吹干再封接头,上机前通水看流量,气路逐个查电磁阀和快接,这两条线堵了漏了,缩水和浮纤马上找上门。
注塑模的运水路就是模具的血管。我们要求每次下模,先把进出水接头拆开,用0.6兆帕的气枪把水路里的残水吹干再封口。残水留在里面,一年下来水垢积起来,流量能掉三成——流量一掉,模温上不去也不下来,产品缩水、变形这些怪病全来了,你在机台上调参数调到天亮都没用,病根在模子里。
水嘴上的O圈,我们定的是随拆随换,一个O圈几毛钱,漏一次水锈一片模腔,这笔账不用我教你怎么算。上机前还有个土验法:接上水路跑半分钟,用手背贴回水管,温差明显偏小的那一路,八成是堵了,先通渠再生产。
气路这边盯三样:油水分离器每天放一次水(南方潮湿天一天两次),气管接头用肥皂水检漏,吹顶针的气压守住0.5兆帕上下。气压低了顶针区吹不净料粉,高了会把粉吹进型腔,两头都是坑。
易损件巡检,照这张表来就行
顶针看直不直,弹簧到模次就换,水嘴O圈随拆随换,加热棒每月量一次电阻,易损件花小钱定期换,永远比停机抢修便宜。
易损件是保养清单里唯一要"主动花钱"的部分,也是老板最容易抠的部分。我的态度很直接:该换就换。矩形弹簧标称寿命30万次,我们车间一律按20万次就换,留着40%的余量;有人心疼这几百块弹簧钱,结果弹簧疲了顶出不齐,产品拉白,一批货全报废,谁亏谁赚一目了然。
| 易损件 | 检查周期 | 更换标准 | 漏查的代价 |
|---|---|---|---|
| 顶针 | 每次下模 | 弯曲超0.05毫米或表面咬花 | 顶白、卡死、断在模里 |
| 矩形弹簧 | 每5万模次量自由长 | 长度掉了3%就换 | 顶出不齐、产品拉变形 |
| 水嘴O圈 | 随拆随换 | 发硬、开裂即弃 | 漏水锈模腔 |
| 加热棒 | 每月测电阻 | 阻值偏差超±10% | 模温不均、局部过热碳化 |
| 导柱导套 | 每周补脂 | 拉伤起楞即换 | 合模精度跑偏、飞边 |
顶针这一项单说两句:顶针油要选耐温对路的,普通黄油在120度模温下直接化成水,等于白打。不同耐温等级怎么挑、多久打一轮,之前专门写过一篇,照着选不会错:模具顶针油怎么选?耐温等级、打油周期、咬针处理一次讲透。
备件也建议按模备库,顶针、弹簧、O圈这几样常耗件,每套模在架子上留一套份,别等坏了再满城找货。哪些件该备、备多少,这篇里给过现成清单:模具五金配件清单与备库指南:导柱顶针弹簧怎么备货不吃灰。
再说回上周五那个学徒。被我叫住之后,他老老实实把那套外壳模按四步走了一遍,吹粉、刷腔、登记模次、上油入库,前后也就二十五分钟。周一早上模上机,一次过,一件坏品没出。保养就是这点好:你平时看不见它干活,但它替你挡掉的那些通宵抢修,全在报表的另一栏里记着呢。
常见问题
模具在货架上一放两三个月不动,也需要维护吗?
要,而且这时候最容易出事。至少每月巡一次库:看防锈油膜还在不在、干燥剂换没换、水嘴封口有没有松动。压库超过一个月的模,上机前必须先通水路再试合模,别直接怼到机台上。
保养和修模能不能让同一个人顺手干?
小厂一人多角很正常,但台账必须分开记。保养是按计划走的活,修模是救火的活,混在一本账里,你会发现月底一看全是修模,保养一条没做,等到真停机了才想起来。哪怕就一个模修工,也要给他排固定的保养日。
没有管理软件,用Excel记保养台账行不行?
完全够用,我们厂至今还是Excel。关键是三列不能省:累计模次、上次保养日期、下次保养节点。模次到了就动,比任何软件都管用,软件只是帮你少记错而已。
新模具刚到厂,保养上要先做什么准备?
三件事:建档案卡把模具编号、腔数、热流道路线抄下来;随机配件当场清点,缺顶针缺水嘴趁保修期找厂家;第一次试模后马上做一次完整下模保养,把手感和这台模的脾气摸熟。头三个月的保养习惯,基本决定这套模前两年的状态。