模具五金配件清单与备库指南:导柱顶针弹簧怎么备货不吃灰
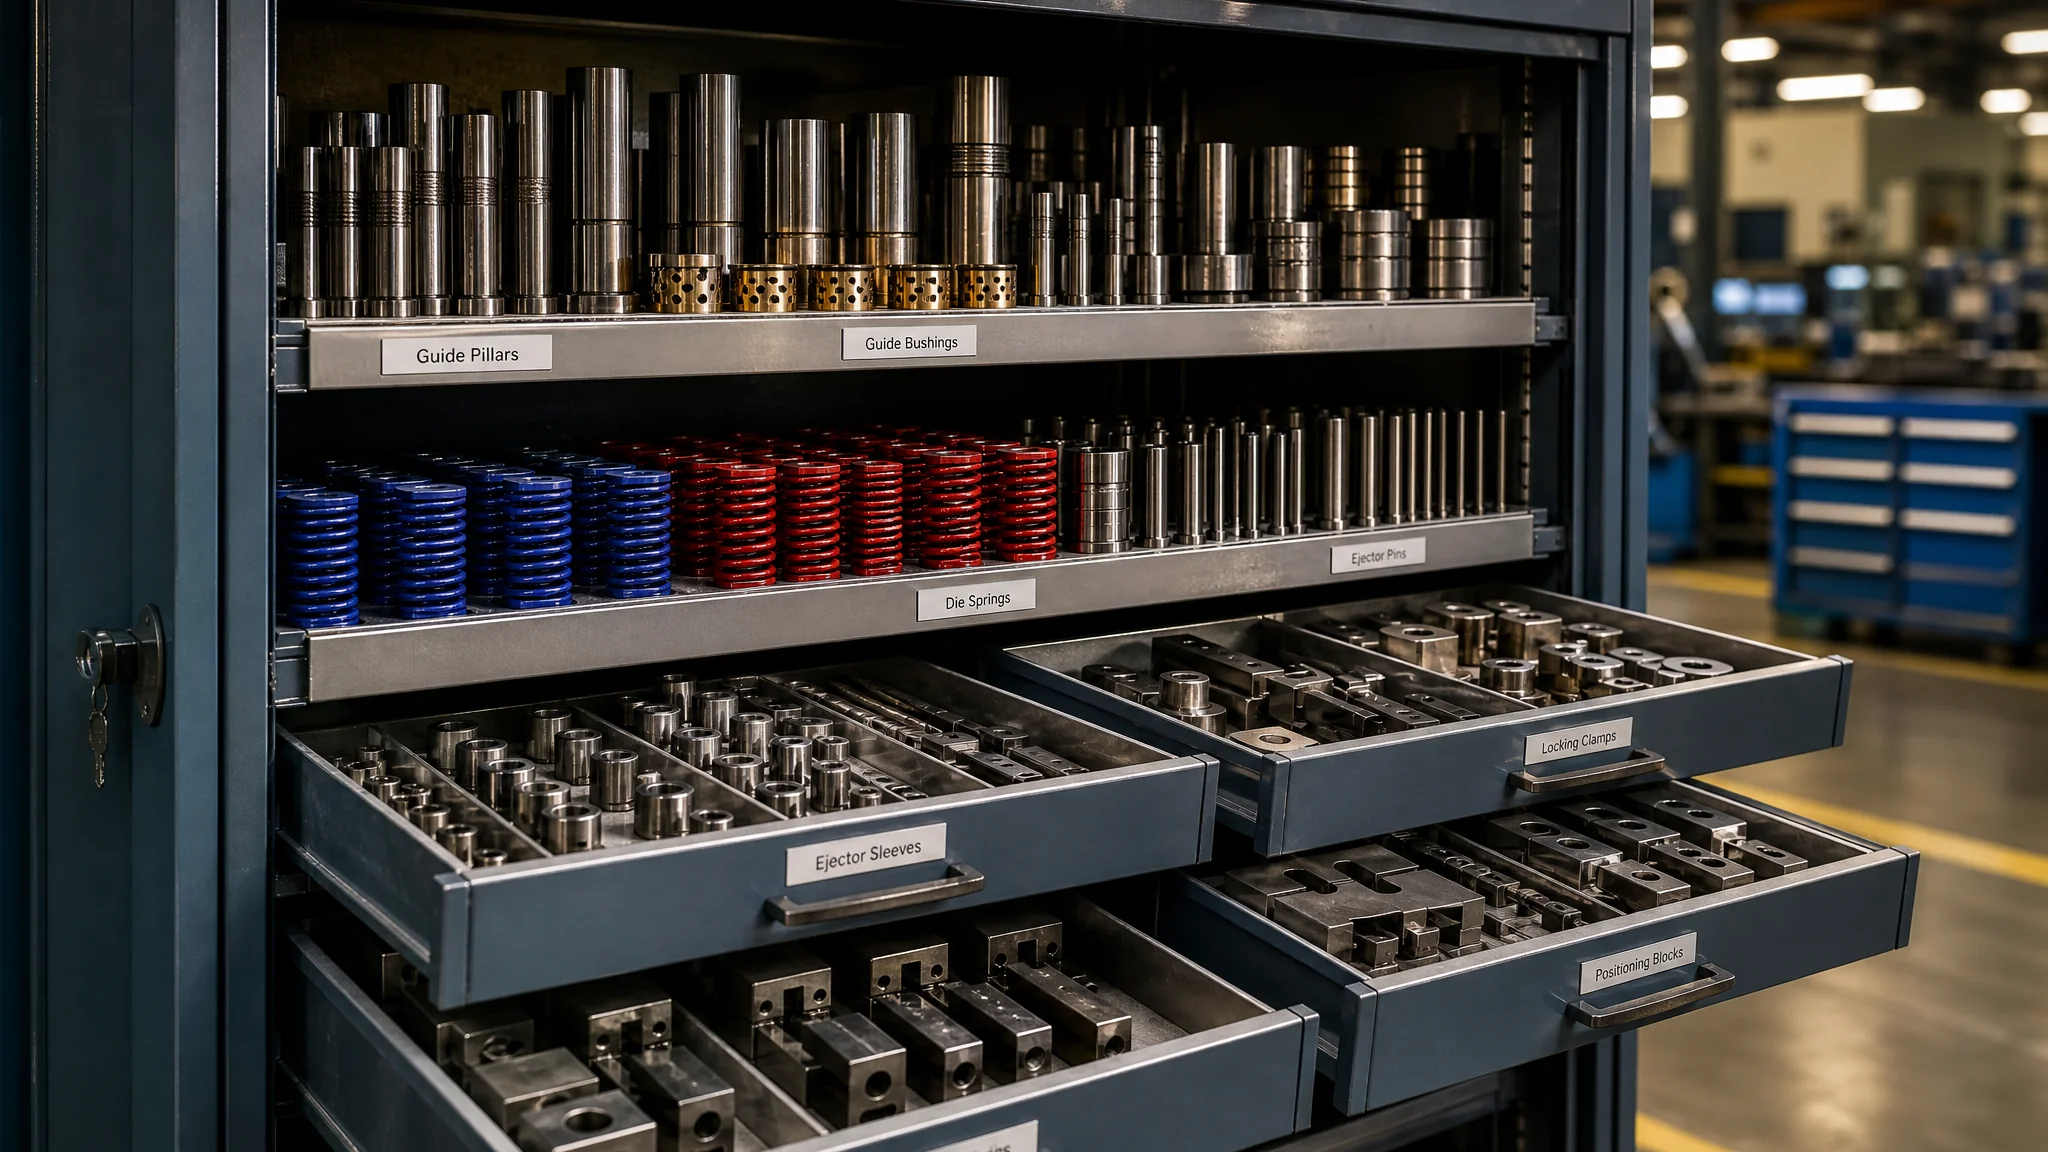
简单说:模具五金配件就是模具上那些可拆换的金属功能件——导柱导套管导向,顶针司筒管顶出,弹簧管复位,锁模扣和定位件管锁紧与对位。备库存有个铁律:弹簧和顶针按消耗品备,导柱导套按单模档案备,锁模扣定位件备通用件。这篇附DMS/盘起的命名拆解,能直接抄去用。
我入行头几年一直以为,模具的档次看型腔钢材。后来管了三年备件柜才明白,模具的稳定性看五金配件——型腔是骨架,五金件是关节。关节一响,整副模就得停。
你肯定见过这种场面:注塑机夜里两点停了,顶针断在模具里,翻遍库房找不到同规格的备件,采购打电话给供应商,对面说要等明天下单、后天到货。一个几块钱的针,停了三十几个小时的机。车间主任嘴上骂采购,心里都清楚:是备库的账从来没算明白过。
这篇讲的"模具五金配件",专指模具上可拆换的金属结构件和功能件——导柱导套、顶针司筒、弹簧、锁模扣、定位件这一挂。模架模板那种大件不在此列,塑料橡胶类密封件也不展开,那些我们写过专门的文章,比如这篇16类模具标准件选型指南,可以对照着看。
五大类五金件,各管一摊什么活?
导柱导套管开合模的导向和精度,顶针司筒管把产品顶下来,弹簧管推板和滑块的复位,锁模扣(锁模扣、拉杆、扣机)管三板模的顺序动作,定位件(边锁、定位块、锥面定位件)管合模的零点对位。五类里前三类是易损消耗品,后两类寿命长但坏起来更致命。
逐个拆细一点。导柱装在模板上、导套装在对面模板里,开合模靠这一对副保证型腔型芯每次都落在同一条轴线上,配合精度普遍要做到0.01毫米级。顶针负责顶出,司筒是它的空心版本——产品上有螺丝柱这类细高柱子时,中间得穿芯针,就得用司筒顶外围。弹簧给顶针板和滑块回程提供力,矩形蓝弹簧、黄弹簧按负载分色,这个下面细说。锁模扣很多人只在三板模上才想起它,其实开模顺序控制全靠它和拉杆搭配。定位件是精定位——导柱管大方向,边锁和锥面定位件管最后那一丝对位,高速模具、薄壁模具没它飞边拦不住。
我的分法比教科书糙一点,但好记:动的不坏、坏的不动。弹簧和顶针天天高频动作,属于命短的;锁模扣和定位件动作少,但一旦磨损或崩裂,直接是压模级事故。备库策略就是从这个差别里来的。
规格命名怎么看懂?DMS、盘起的型号有门道
国产件大量沿用DMS(大连盘起/DMS体系)的命名规则,记两个模式就能看懂大半:导向件类是"类型代号+直径+长度",比如MGB20x100;弹簧类是"颜色代号+外径+长度+孔径",比如SWB30x40x16。盘起(PUNCH)的型号自成一套但逻辑相通,对不准就翻它家PDF目录的型号索引,别猜。
说实话,我第一次拿到配件申购单的时候完全看不懂。后来把常家的目录翻烂了才理出规律,拿几类最常用的给你拆。
导柱导套类。导柱常见代号是MGB(带台阶导柱)、MGA这些开头,后面跟数字,20x100就是直径20毫米、全长100毫米;导套是MGB配套的MGT这类,20x30表示内径20、长度30,注意导套的内径要跟导柱直径配对,长度要看装配孔深度,这两个数对不上就得返工。很多新采购在这栽跟头——直径对了、长度错一档,孔已经铰完了,件插进去晃荡。顶针更简单粗暴:SKD61材质的直身针就写直径x长度,2x150两块多一根的常用货;大头针(阶梯针)前面加个T或者标注大头直径。司筒的规格是三段数字——外径x长度x内径,内径必须跟配的芯针直径一致,这个错一格就装不进去。
弹簧类是新手最容易懵的。DMS/盘起体系的矩形弹簧按负载分四色:黄色轻载荷、蓝色中载荷、红色重载荷、绿色极重载荷。型号SWB30x40x16拆开念——SWB是蓝色中载荷代号(S是弹簧,WB对应Blue),30是外径,40是自由长度,16是内孔直径(弹簧要套在回针或螺丝上,孔径必须大于所套杆径)。盘起目录里每个外径弹簧都给出最大压缩量和对应的弹力曲线,压缩量用到超过行程的三成左右就该升一档负载,这是目录里藏着的最有用的信息,多数人只看外径和长度就下单了。
锁模扣和定位件规格相对散,DMS的锁模扣按开模行程和扣紧力分号,边锁一般写长度x宽度。这类的选型别背代号,直接跟供应商报模具结构让他配,配错了是顺序动作乱掉,代价大。
型号体系想核对原版数据,可以去MISUMI米思米官网的目录检索页对照,米思米、盘起、DMS三家70%的规格互通,剩下30%的公差细节差异就在目录里。另外Wikipedia上弹簧的工程原理词条写得不错,想搞懂弹力曲线衰减原理的可以补一课。
第一手教训:一支弹簧引发的六小时停机
备库存的账要这么算:一支蓝色弹簧十几块钱,注塑机停机一小时的综合损失普遍按几百到上千算,停六小时的钱够把全车间常用弹簧备三轮。备件不是库存成本,是停机保险。
讲个我亲身踩的坑。2021年我们一套日用品模具的滑块回程弹簧短了——不是断了,是弹力衰减到回不到位,滑块被型芯啃掉一块,修模加停产前后折腾了六个小时。事后拆弹簧上卡尺一量,自由长度比标称短了4毫米,蓝弹簧压到极限了,寿命早到站。翻库房才发现这个规格全厂就剩两支,还都是同一批的货——同一批衰减周期差不多,等于没有备件。
从那以后我立了个土规矩:凡是弹簧,备库数量一律按"单模用量x2再加三支"存,而且刻意分两个批次采购,避免同批同死。顶针也一样,断针是概率事件,但一套模具的顶针规格就那几种,按规格备五到十支成本很低。这两类东西真不用算得精细,闭眼备都不亏——单价太低了。
导柱导套是另一回事,它不快耗。真按消耗品备一堆,大概率是三年后在库房里吃灰生锈。它的正确备法是单模档案:每副在产模具建一条配件档案,记下它用的导柱、导套、浇口套型号,全厂同型号的汇总一个数,备一套就够(同型号有多副模具的按最大单模用量备)。这话我说得笃定,是因为库房吃过亏——按模具数量备了十一套导柱,后来模具转卖、改模,一半用不上,白占两万多的资金还占地方。
备库存三张清单:照着抄就能落地
把备件分三档管理最省心:A档常耗件(弹簧、顶针、司筒芯针)定量常备、下限补货;B档单模档案件(导柱导套、浇口套、锁模扣)按型号备一套、坏了立刻补;C档通用低耗件(定位件、螺丝、垃圾钉)备基础量、年度盘点。三档各配一张表,一年摸一次库存就够了。
A档清单的具体参数,我直接给参考值:Φ2到Φ6的常用顶针每规格备八到十支,Φ8以上的备三到五支;弹簧按在用外径规格,每款备五支起,蓝色和红色多备点(这两色用量占大头);司筒因为带芯针,成套备两套。这些数字别照抄,用你自己的断针记录去校——库房领用台账翻一年的量,乘以一点五倍就是你的真实备货量。台账这东西前期建立麻烦,我们当时是拿个本子挂在库房门口,领一支签一支名,土办法,但三个月后数据就够用了。
B档重点是档案别断更。模具有转卖、报废、改模的,档案同步改,不然备件库里全是孤儿件。C档里定位件容易被忽略——边锁和锥面定位件精度高、单价贵,很多人舍不得备,我的经验是备一副通用规格的就行,真磨损了往往伴随压模事故,那时候你缺的不是备件是时间。
库存量这事有行业数据可参照。根据中国模具工业协会的行业运行情况报告,2024年国内模具行业总营收已站上三千四百亿元规模(中国模具工业协会官网可查原文),行业这么大盘子,配件供应表面上很成熟,但中小厂的实际体感依然是:通用件当天到,非标件等一周。备库存防的就是这一周。更宏观的产业背景,可以看我们这篇中国模具产业全景盘点。
顺便说个存储细节:顶针弹簧这种精加工件怕潮,南方梅雨季裸放在抽屉里两周就能给你长一层黄锈。库房湿度控制在50%左右,配件原厂封蜡膜别提前撕,这是零成本的防锈,比模具防锈剂那套省事多了。弹簧的深入选型我们另写过一篇模具弹簧选型指南,顶针的看顶针规格与断裂分析,导柱的看导柱选型避坑,那三篇比这篇深,需要的话接着读。
常见问题
模具五金配件和模具标准件是一回事吗?
大半个交集,但不完全一样。标准件强调"有目录可查、按型号买现货",五金配件强调"金属材质、可拆换"。导柱顶针弹簧两边都算;浇口套、水嘴是标准件但不算典型五金件,非标的定位块算五金件但不算标准件。叫法无所谓,东西认对就行。
DMS和盘起的配件能互换吗?
大部分常用规格的公称尺寸是通的,比如同直径的顶针、同外径的弹簧,装上去都能用。但导向件我建议别混装——导柱导套这对配合副两家的公差带略有差异,A家柱配B家套,间隙可能偏紧或偏松,长期磨损不均匀。原则:动配合件整套同品牌,纯消耗件看价格。
预算有限的模具厂,备库存先备什么?
先备弹簧和顶针,预算两千块就能把全厂常用规格铺满一轮,这两样占突发停机原因的大头。导柱导套第二优先,按单模档案备。锁模扣定位件最后说——不是不重要,是它们坏的概率低,真坏了通常也有加工的替代方案顶着,缓得上。
怎么判断弹簧该换了?
两个土办法。一是量自由长度:跟目录标称值比,短了3%以上就该换。二是看动作:滑块回程发涩、顶针板回位有迟滞、合模前有轻微异响,八成是弹力衰减。别等断,矩形弹簧多数不是断掉的,是软掉的,软掉的弹簧最会骗人。
写到这我个人的偏好很明确了:五金配件这块,弹簧顶针闭眼备、导柱导套按档案备、定位件备一副压箱底。备件柜的哲学就一句话——便宜的多备点,贵的备准点。你要是刚接手库房或者新管备件,先把领用台账建起来,比看十篇攻略都管用。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。