模具液体硅胶灌注怎么操作?从真空脱泡到浇注固化全流程
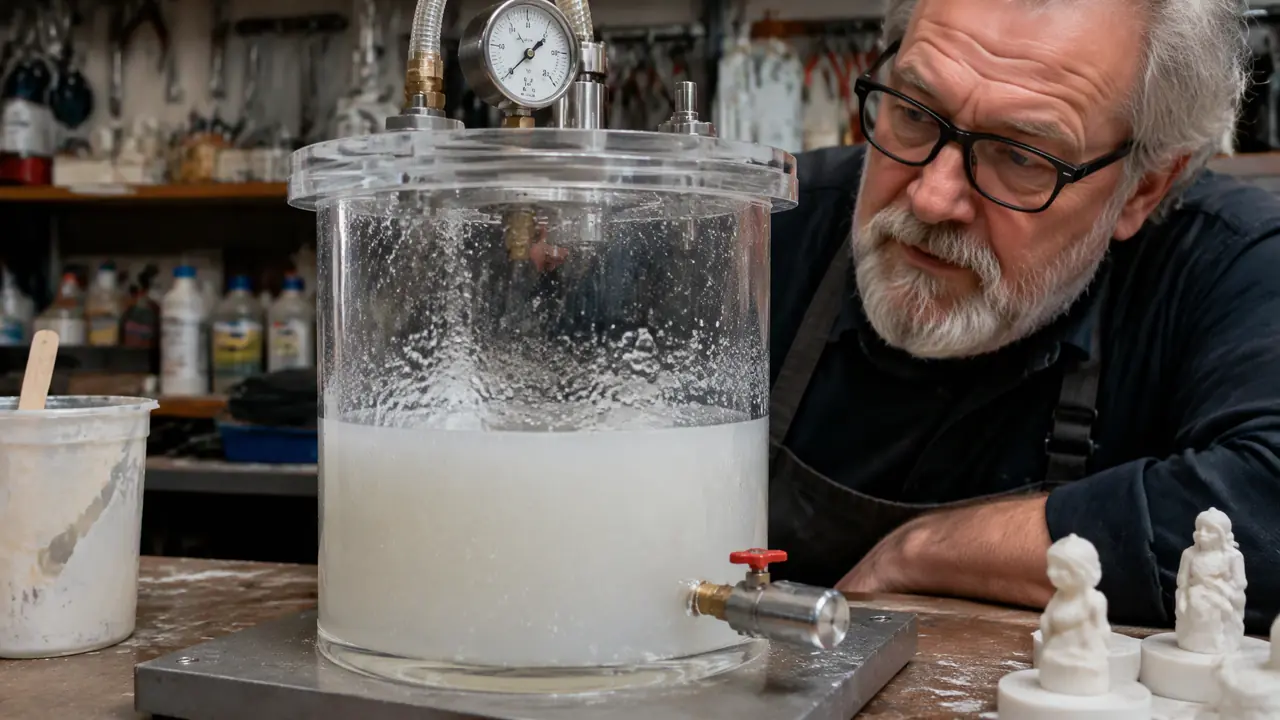
把话放这儿:模具液体硅胶翻模,成败大半在浇注之前,配比称准、搅拌到位、真空抽够,模子就已经成了八成,灌注手法只是收尾。下面按车间实操顺序,把每一步的参数和坑一次讲清。
上个月帮表哥的树脂工艺品厂翻一批人物摆件模,用的就是模具液体硅胶,头一箱料图快,没抽真空直接就浇了,脱模之后模面跟筛子似的全是针眼,三百多块的料当场报废。这个坑我踩过,把话撂在前头:这套活儿的成败根本不在浇注那一下,浇之前那半小时才见真章。
那天晚上我们把流程从头捋了一遍,配比、搅拌、脱泡、浇注、固化,每一步都定了数字。同样一批料,改完之后那批摆件模翻到八十多件,模面一个泡没见。差别不在料,在手上。
配比搅拌先做扎实,后面才有得救
缩合型硅胶按100份配固化剂2到3份,电子秤精确到克,同一个方向搅拌5分钟,桶底和桶壁都要刮到,比例差多了轻则固化变慢,重则一整桶白白报废。先把比例钉死,再谈真空和浇注,顺序不能乱。
市面上的这类硅胶就两大类,缩合型和加成型,操作习惯是两码事,混着看参数会出事。我们常用的数字摆在这儿,你自己对号入座。
| 项目 | 缩合型 | 加成型 |
|---|---|---|
| 配比 | 100:2~3,允许小幅微调 | 100:10或1:1,必须称准 |
| 固化时间 | 25度下4到6小时 | 加温到40度,2小时定型 |
| 收缩率 | 千分之三左右 | 接近零 |
| 价格,每公斤 | 25到35元 | 60到90元 |
| 中毒风险 | 没有 | 碰过硫、锡就整桶报废 |
加成型那条"中毒"是怎么回事,我头几年也没当回事,直到有回用沾过油泥的手去和料,一整桶18公斤、六百多块钱,固化出来跟口香糖一样。选型时硬度、缩水这些指标,模具用硅胶怎么选?缩合型加成型与硬度的选择那篇讲得比我细,这里不重复。
搅拌看着没门槛,其实是第一个淘汰赛。加成型按1比10配,误差过半克就可能出问题,我们统一用电子秤,料和固化剂分开纸杯称。搅拌用竹片,别用铁勺,一个方向转,5分钟起步,桶底刮两遍再说。有回徒弟图快搅了两分钟就倒,桶底一层固化剂没混开,那半桶搁了四天还是软芯。
还有个土的门道:配好的料别马上用,静置两分钟让表面浮的粗泡自己破掉,能替后面的真空桶省点力气。这是厂里干了十几年的老师傅留的招,管用。
真空脱泡:负压不够,抽了也白抽
拌好的料放进真空桶,抽到负压0.098兆帕上下,硅胶会发起来到原体积三到四倍高,保持3到5分钟见气泡破尽再放气,放气要慢,猛放会把新气又搅进去。桶里的料别超过三成,留足发泡的余地。
真空度这个事,小作坊的表十有八九不准。四五百块的泵,标牌写着负压达标,实际抽到负0.06兆帕就上不去了,这种状态抽十分钟跟没抽差不多,料面那些细泡纹丝不动。判断办法土得很:听声音。真空做到位时,料面浮起的泡会一个个噼啪破,像爆米花,破到基本安静,就是到底了。
时间给参考值:25度、料温正常、负压真到了0.095以上,3分钟够;天气冷、料发稠,拉到5分钟。超过8分钟还没安静,别硬等,多半是桶气压没起来,先查泵。
我第一次脱泡就栽在发泡倍数上,桶里装了半桶料,开泵眼看着硅胶咕嘟咕嘟往上冒,离桶口两指的时候手忙脚乱放气,差点糊进泵头。打那以后,桶里最多装三分之一,这条写在我们墙上的流程卡第一行。
再补一点新手常漏的:交救急活的分两次走。浇注前抽一次是主力,浇完之后盖面若还有个别大气孔,用针挑破、拿余下的料薄薄补一层,十分钟的事。老实说,九成的针眼不是浇注浇出来的,是脱泡这步偷了懒。
浇注与固化,手法是收尾的功夫
浇注从母模最低的边角沿边细流倒,让硅胶自己流满一圈把空气推出去,细纹和死角用木签点一遍赶泡,室温25度固化4小时再脱模,提前脱必粘。浇注这一步,考试的是前两步的分数。
细流浇的操作:倒胶时离模面二十厘米上下,让胶流细到一根筷子粗细,一层一层爬满母模。有人问这不又带进去气了吗?过完真空的料,表层残余气泡本来就少,细流下去,顺势会自己把那点气带出去,比大水漫灌稳得多。从最低点进料、让液体自己排气的路子不止硅胶一家用,水泥和环氧浇注也是同一个门道,铜板跑车是不行的,得让料爬。
覆盖厚度留两厘米以上,大件四角和最高点最后用勺背轻轻抹平。冬天车间冷,室温掉到15度以下固化时间直接翻倍,我后来添了台四百块的暖风机,把工作台那一片维持在30度,时间从六小时压回三小时。对了,说句题外话,别心疼桶底剩的那点料,回灌第二遍基本是废活,桶底混着刮下来的小块,固化出来必有软芯。
脱模的时机看回弹,按压模面边缘,回得来就是到点。手一痒提前两小时脱,细纹全粘在模子上,那套模就成了纪念品。
那批摆件模后来规规矩矩走完全程,客户拿放大镜挨个看模面,一个泡没挑出来。三百块学费换来的是贴在配料台旁的一张流程卡:称准、搅够、抽透、细浇。四个词,比添设备值钱。这行翻车,十回里有八回都栽在省那半小时上。
常见问题
没有真空机,能用土办法替代吗?
能,但效果打折。配好料静置十分钟,沿杯壁细流着倒,大气泡用针挑,做镂空少的大件勉强够用。真碰上发丝级浮雕就得添泵,二手真空泵两三百块,省下那一步的钱不够报废一次的料。
硅胶灌注和刷涂什么时候该选哪个?
母模立体花纹多、有深槽的选灌注,胶自己钻进每条缝。平板类、外面还要糊玻璃钢背衬的用刷涂,一层一层上。灌注费料省工,刷涂省料考验手艺,小件我们一律灌注。
固化之后表面发黏,是配比问题还是天气问题?
两种都有可能。缩合型在低温高湿天容易表层发黏,把环境提到30度以上再放半天,多数能干回去。温度正常还黏,就查配比,固化剂少放或没搅匀,靠补一滴救不回来,得重来。
一套硅胶模能翻多少件就得换?
缩合型翻树脂件,正常八十到一百二十模;翻水泥件磨损快,四十模左右花面就开始糊。模面出现细裂纹不必立刻报废,精度要求不高的活还能顶一阵,要求高的别硬撑。
开罐没用完的硅胶能放多久?
密封避光放阴凉处,缩合型半年,加成型一年,开过罐的尽量三个月内用完。桶口擦干净再盖盖,混进去一滴固化剂,整桶都可能提前结皮。