怎么自制滴胶模具?硅胶翻模的调配比例与固化时间
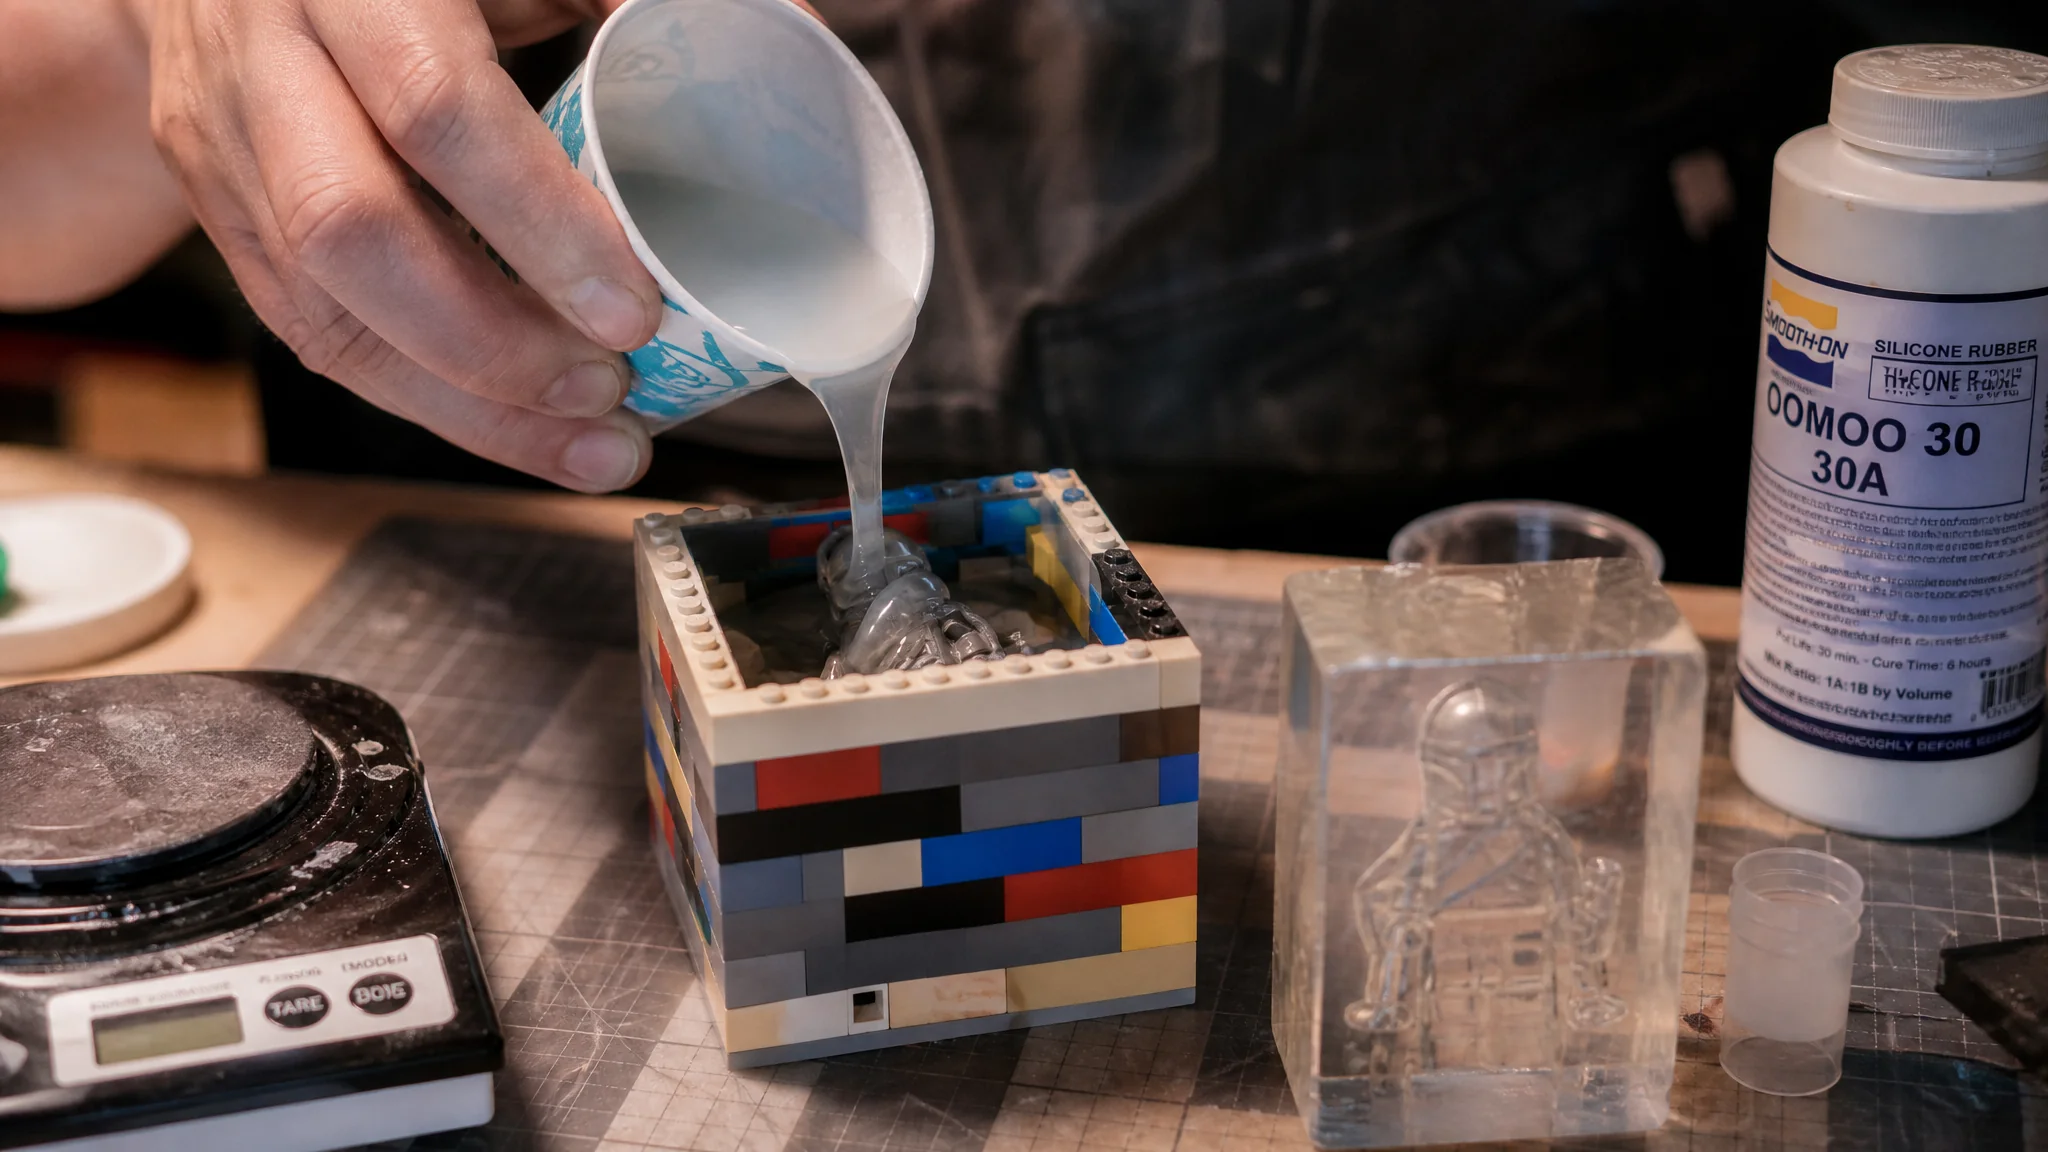
简单说:自制滴胶模具最靠谱的路子是硅胶翻模——母模用乐高围框加黏土垫底固定,缩合型硅胶按100:2到100:3配固化剂,25度下6到24小时固化脱模。浇滴胶用环氧树脂A:B=3:1,一次别超过5毫米厚,分层浇能防发热起雾。一整套材料五十块上下,能做四五个模具。
第一次想自制滴胶模具的人,多半是被成品模具逼的。我当年想做个海洋主题的方形吊坠,海星贝壳封在里面那种,淘宝翻遍了,要么尺寸不对,要么模具比滴胶还贵。后来一咬牙自己买了一公斤装的模具硅胶回来折腾,第一次配比称错,硅胶十二个小时还黏手,整个围框连母模一起扔了。那是两年前的事,现在工作室里滴胶模具全自己做,一套流程走下来半小时收工,成品模具用三十次没问题。
先把概念捋清:滴胶就是环氧树脂(也有玩UV胶的),自制滴胶模具的核心不是模具本身多玄乎,而是把"母模固定—硅胶配比—脱泡固化—树脂浇筑"这四步的参数踩准。参数错一个,翻车一个。这篇我把踩过的坑全列出来,照着做能省你至少三次报废。
三种自制方法,先选对路子
立体件(手办、浮雕、不规则摆件)用硅胶翻模,这是唯一正解;平面件(杯垫、吊坠、字牌)可以用现成硅胶模改造,或者干脆用热熔胶加PVC板搭边框直接浇,成本最低。没有万能方法,按你要做的东西选。
硅胶翻模的完整选胶逻辑(缩合型还是加成型、硬度怎么定)我写过一篇专门的,这里不重复展开,直接看:硅胶模具怎么做?DIY手工翻模从入门到精通的完整教程。简单说结论:自己玩滴胶,25-30元一公斤的缩合型工业硅胶就够用,别一上来就买铂金加成型,那玩意碰到硫磺泥会整锅报废,新手根本防不住,具体的中毒机制和选型差异在树脂工艺品模具硅胶怎么选?缩合型与加成型硅胶的翻模差异里有实测数据。
平面件走热熔胶边框这条路线,成本能压到十块钱以内。一块PVC切割板当底,热熔胶枪沿着边缘挤一圈两厘米高的胶墙,往里面浇环氧就行。缺点是脱模基本靠撕,边框是一次性的。做单个杯垫、给朋友定制一块logo牌,这个方案最快。
方法一:硅胶翻模完整步骤(重点)
流程四步:母模固定(乐高围框加黏土垫底)→配胶(缩合型100:2到100:3)→脱泡(真空机或高处细流浇注)→固化(25度下6到24小时)。最容易翻车的环节是配比和母模污染,这两个占新手失败原因的八成。
母模准备。你要复制的东西(原版摆件、3D打印件、油泥雕刻)先处理好表面,洗干净晾干。然后拿乐高积木在玻璃板或亚克力板上围一个框,框壁离母模每个方向留1.5到2厘米——这是硅胶壁厚,低于1厘米模具软塌易变形,太厚又费胶。底座用普通油泥或者热熔胶把母模粘牢固定,别让它灌注时漂起来。油泥一定要用无硫的,这点后面失败案例里细说。母模表面喷一层薄脱模剂,没有正经脱模剂就用凡士林极薄地抹一遍再擦掉,只留一层油膜。
配胶。电子秤归零,先称硅胶主剂,比如200克,再按100:2到100:3加固化剂,也就是4到6克。这个区间不是随便给的:固化剂偏少(低于1.5%),反应慢甚至不完全固化;偏多(超过4%),固化是快了,但胶体会发脆,模具寿命直接减半。温度也有影响,冬天室温低于15度,固化剂按100:3往上靠,夏天30度以上按100:2,甚至降到1.8。搅拌要朝一个方向搅两分钟,容器壁上挂的胶用刮刀刮进去再搅一分钟,没搅匀的局部会留一坨永远不干的死角,我扔过一个这样的模子。
脱泡和灌注。有真空机最好,-0.09兆帕抽两三分钟,胶在罐里鼓起来再塌下去就到位。没机器就用土办法:把混好的胶举高30厘米,用一次性筷子引流,细流慢慢倒进围框,气泡能自己破掉六七成。倒完拿针头把模面残留的明显气泡戳掉。然后就是等:25度左右,缩合型硅胶6到8小时能脱模,完全达到强度要24小时;低于20度会拖到十几个小时。判断标准是指压回弹不留印,别看时间到了就急着撕。
脱模拆围框。乐高一块块拆掉,从边缘慢慢掀硅胶。模面有毛边用剪刀修一下。灌树脂之前,旧模具或者刚做完的模具表面刷一遍薄脱模剂,能显著延长寿命。
方法二:现成硅胶模改造
买一个尺寸接近的成品硅胶模具,用刀把它切开改成你要的形状——改浅、开槽、拼接扩容。适合需求跟成品模差一点点的情况,花两三块钱就能救急,但只对平面和浅立体件有效。
举我自己的例子。做一个圆形滴胶杯垫,买来的模具深度3厘米,我只要8毫米。硅胶模用美工刀就能裁,直尺压着划一圈,撕下来就行了。改完的模具切口处会有一点点毛边,滴胶浇出来侧面需要打磨,这是代价。另一种玩法是两个模具拼在一起,用夹子夹住接缝浇大件,接缝漏胶是常事,拿热熔胶在外面把缝封一圈就能解决。
改造有个前提:成品模具的硅胶得是能裁动的那种软度。我买过一种号称"高抗撕"的杯垫模,刀划下去打滑还容易崩口,切出来的边歪歪扭扭。那种模具还是直接用别改了。
方法三:热熔胶加PVC板做平面模
平面滴胶件不需要软模具,PVC板打底、热熔胶挤一圈围挡,浇完撕掉就是。整套材料成本不到十五块,半小时搞定,缺点是一次性、边缘需要打磨。
具体做法:找一块平整的PVC切割板(文具店两三块钱),表面贴一层透明胶带或者美纹纸当脱模层——滴胶跟PVC直接接触会咬住,撕的时候带一层塑料下来。然后热熔胶枪沿着画好的轮廓挤胶,挤两遍,第一遍铺底宽度5毫米左右,第二遍加高到1.5到2厘米,胶墙高一点防溢。角落地方多补一坨,热熔胶有收缩性,挤完趁热用湿手指抹平。浇完撕模具的时候用酒精棉片擦一遍再揭,边缘能整齐不少。
这条路线我用来做过一批带干花的杯垫,一次围六块,一下午出活。手残党建议先拿一块练手,热熔胶墙挤歪了浇出来就是歪的,别问我怎么知道的。
滴胶浇筑:比例、分层、消泡
环氧树脂滴胶按重量比A:B=2:1或3:1(看你买的胶型号,外包装一定写清楚),一次浇筑厚度不超过5毫米,厚件分两次浇。消泡用火焰枪远距离扫两秒或者针头挑破。没把握就小量试,配比错0.5克都可能不固化。
配比是滴胶环节的命门。环氧树脂的A剂是树脂、B剂是固化剂,比例是重量比不是体积比,用量杯目测体积换算是新手大坑,密度不一样,目测差出去能到10%。老老实实用电子秤,精确到0.1克。称完搅拌三四分钟,搅到胶体完全透明没有丝状物。倒进模具之前让它静置两分钟自消泡。
分层浇筑防发热。环氧固化是放热反应,一次浇太厚(超过1厘米),内部热量散不出去,轻则发黄,重则冒烟把模具烫变形。5毫米一层,等第一层半固化(用牙签戳表面不粘、软的,大概3到5小时)再浇第二层,层与层之间咬合得反而比一次浇成更结实。想要封存干花、贝壳的,记得先把材料彻底晒干,含水的东西埋进去,一两天后成品必定起雾。冬天室温低于18度环氧会很难固化,拿个纸箱罩起来放杯温水旁边,或者进恒温箱30度保温,12小时基本就硬透了。材料体系的基础知识可以看维基百科环氧树脂条目。
消泡两招。火焰枪(丁烷喷枪)离表面10厘米快速扫过,气泡受热破裂,两秒解决问题,注意别烤到硅胶模;没有喷枪就拿来缝纫的针,一个个挑,慢但零投入。固化中的模具盖上一个纸盒防尘,落灰是成品有黑点的第一大原因。
翻车实录:硅胶不固化的那个下午
硅胶不固化九成是两个原因:固化剂比例称错,或者加成型硅胶碰到硫磺污染。我那次是后者——母模用了普通橡皮泥,加成型硅胶隔夜还是一滩烂泥,200克胶加母模全报废。
细说这次翻车。去年秋天我想复制一个朋友雕的小恐龙摆件,他给我的母模是油泥雕的,我直接围框开模,用的是加成型铂金硅胶。第二天早上掀开一看,接触母模的那面完全没固化,黏糊糊一碰一个指印,只有远离母模的边角固化了。查了半天才知道:油泥里的硫磺会让铂金催化剂"中毒"失活。解决方案要么换无硫油泥(贵,一小盒三十多),要么母模表面刷两遍聚氨酯清漆封住,干透再开模,要么干脆用缩合型硅胶——它对硫磺不敏感。
第二个高频翻车是滴胶起雾。成品表面白蒙蒙的,两种成因:一是浇的时候环境湿度太大(南方回南天必中),二是封埋的材料没干透。前者没办法,等干燥天再做;后者把干花微波炉低火转三十秒再埋。第三个是脱模撕烂模具——硅胶壁厚做太薄(低于1厘米)加上没刷脱模剂,环氧浇完收缩抱死,撕的时候模具直接裂口。这种裂口模具后面浇筑会从缝里漏胶,等于报废。我的规矩就一条:围框时壁厚保证1.5厘米以上,浇前必刷脱模剂,麻烦三十秒,救一个模。
顺带说固化时间的判断细节:硅胶标称"操作时间30分钟、脱模时间4小时"这种数据都是25度实验室条件下测的。冬天15度的室内,实际脱模时间乘以2;夏天35度,操作时间缩到15分钟,动作慢了胶在碗里就开始结块。环氧也一样,标称24小时固化的,在30度恒温环境下12小时就够,18度以下能拖到两天。别迷信包装上的单一数字。
成本账:自己做还是买成品
自制一套滴胶模具的材料成本大概三十到五十块(1公斤硅胶25元左右加围框辅料),能翻三到五个模具;买成品硅胶模具单个5到15块,但尺寸形状受限制。形状有特殊要求就自己翻,常规尺寸直接买。
细算一笔。1公斤缩合型硅胶25-30元,一个10厘米见方的摆件模具用胶400到500克,摊下来单个模具胶钱12块上下,外加乐高(家里孩子的借来用不花钱)、黏土5块能用半年、脱模剂15块用大半年。折算单模具成本约15块,而且想要什么形状就什么形状。成品模具便宜的是常规款(圆方星心那些基础形状,5块钱一个随便买),一旦你想要异形、定制尺寸,要么没有,要么开价四五十还未必合适。按中国模具工业协会的公开数据,2024年中国模具行业营收已超3400亿元(见中国模具工业协会官网),这三千多亿里绝大部分是注塑冲压的大模具,滴胶手工翻模这种小软模,产业里连零头都算不上——正因为小,没人为你做适配,自己动手反而是最优解。
我的建议是材料一次买齐:硅胶1公斤、电子秤(厨房秤就行)、一次性杯子和搅拌棒、脱模剂、乐高或亚克力板。总投入一百块出头,这一套够你玩半年。别学我最早抠门用目测量杯配比,报废两锅胶的钱都够买秤了。
常见问题
滴胶模具一定要用食品级硅胶吗?
不用。滴胶是工艺品不是食品,工业级缩合型硅胶完全够用,便宜一半。只有成品要接触食物或者贴身佩戴的品类,才需要考虑加成型食品级。我的判断标准就一条:入口的东西较真,摆件随意。
硅胶模具翻多少次会坏?
缩合型工业硅胶翻滴胶,正常30到50次模面开始发白、细节变钝,50次左右边缘会撕裂。浇之前刷脱模剂、别用尖锐物抠,能明显延长。我手上最高纪录是一个简单圆模翻了七十多次。
为什么我的滴胶表面一直是黏的?
两种可能:配比错了,B剂少称了,环氧固化不完全永远是黏的,只能挖掉重做;或者空气湿度太大导致表面胺发白。前者没救,后者在表面再薄薄封一层正确配比的新胶就能盖住。买胶认准包装上明示重量比的品牌。
没有真空机怎么做无气泡模具?
高处细流浇注加静置。混好的胶从30厘米高处沿筷子引流倒进围框,倒完静置十分钟,大部分气泡自己会浮上来破掉。模具表面的小气泡用针头一个个挑。说实话真空机八九百块,纯自玩没必要上。
UV胶和环氧树脂做滴胶选哪个?
薄件(5毫米以内)、要快速出活的选UV胶,紫外灯照一两分钟就硬;厚件、封埋干花的必须环氧,UV胶厚了照不透里面永远不干。我自己两条线都有,但主力是环氧,成品质感更厚实。
写到这里我的态度很明确:自制滴胶模具是手工圈少有的"投入一百块、回报无上限"的事。第一次翻模成功那一下,比买十个成品模具都爽。母模处理和开模方式还有想深挖的,可以翻翻陶瓷模具怎么做?从石膏翻模到硅胶模具的完整手记和石膏像模具怎么翻才不废?硅胶橡胶开模从母模到复用全记录,石膏母模那篇里的干燥处理对滴胶同样适用。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。