石膏像模具怎么翻才不废?硅胶橡胶开模从母模到复用全记录
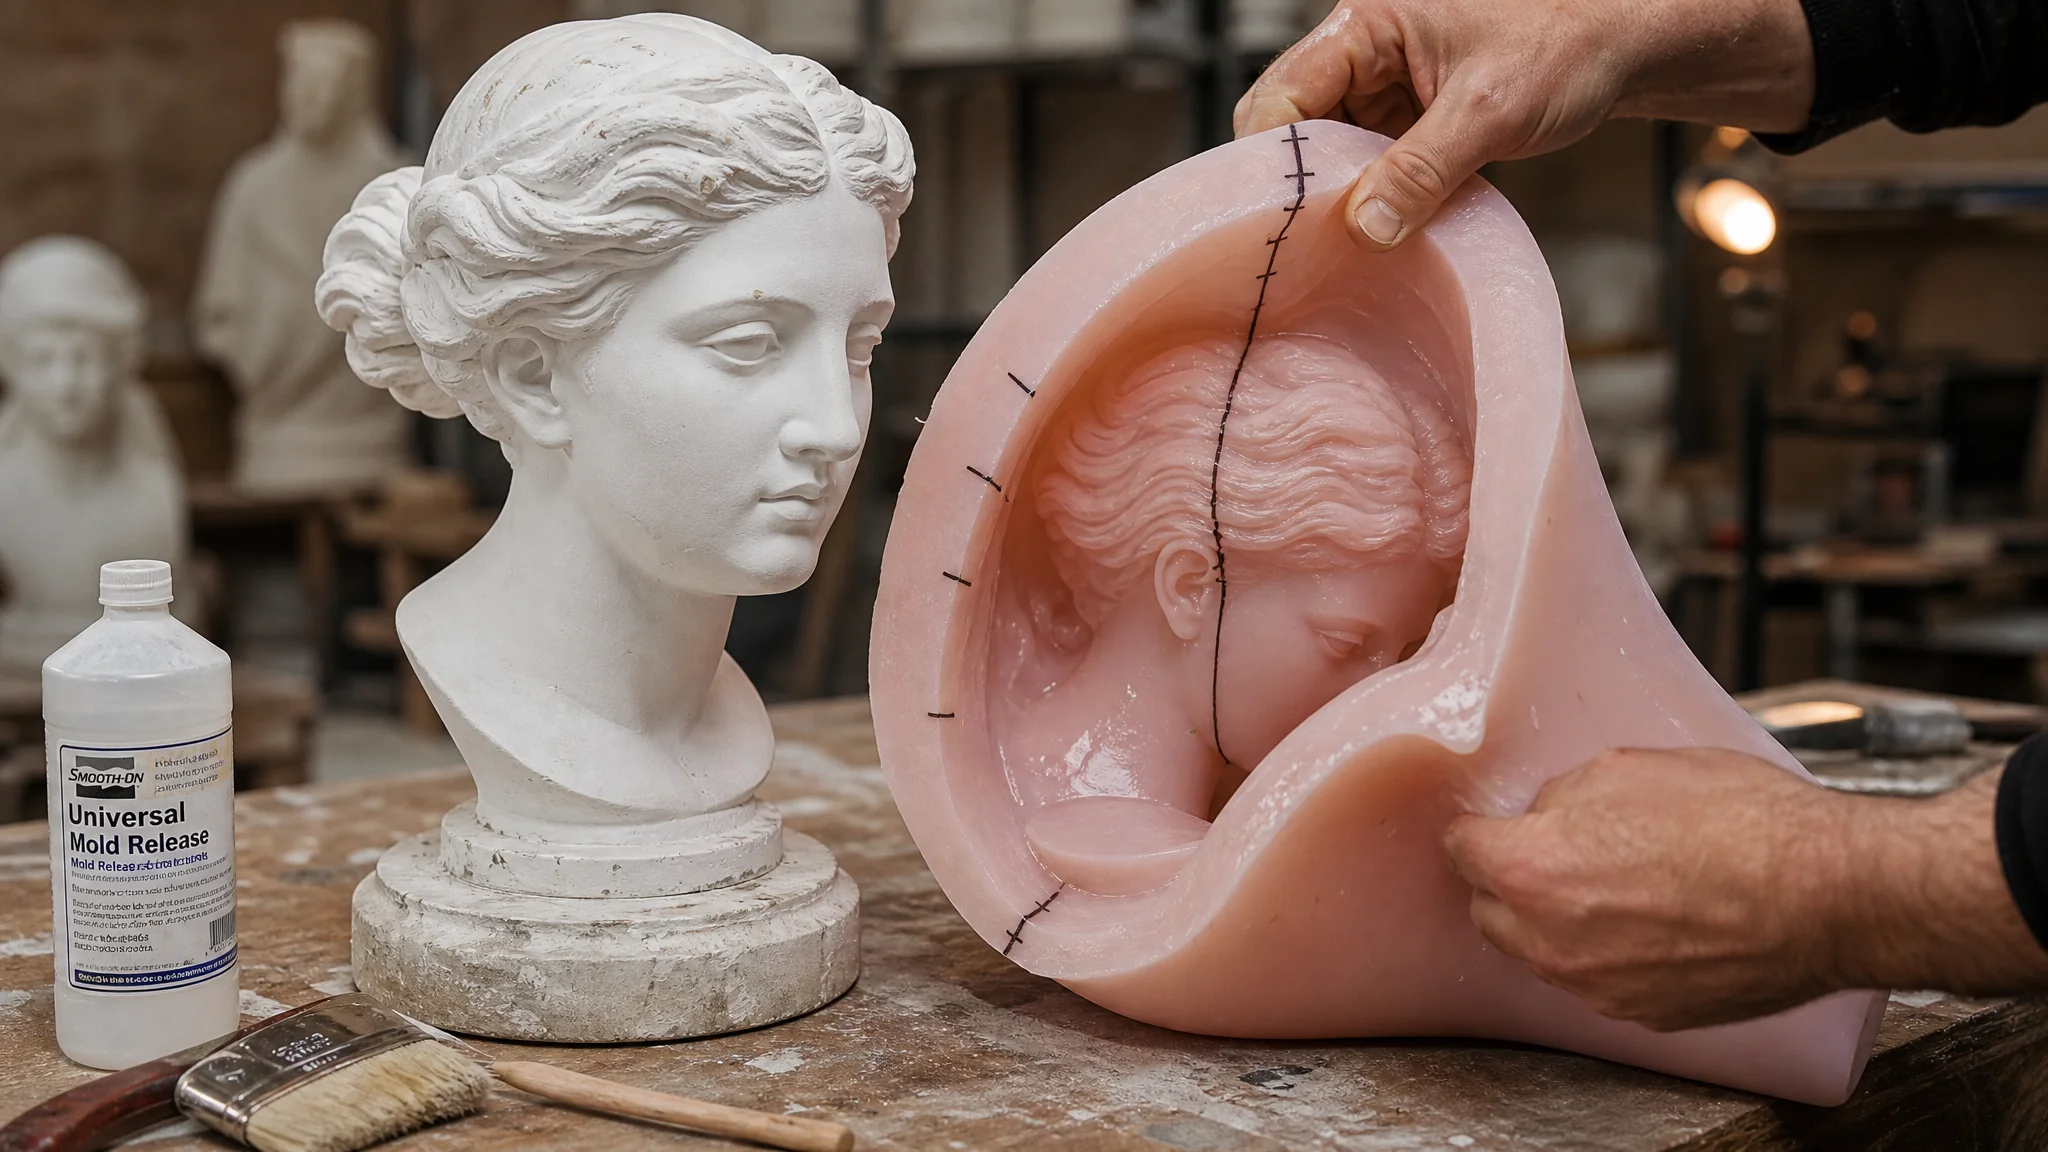
简单说:石膏像模具首选加成型硅胶开模,缩合型便宜但收缩率大。翻制顺序是母模处理→定分模线→刷硅胶或灌硅胶→石膏浇筑。硬货参数记三个:刷模硅胶硬度选20到30邵氏A、母模喷两遍脱模剂、硅胶模翻石膏像能复用200件往上,橡胶模便宜一半但寿命只有硅胶的三分之一。
朋友工作室接了个美术培训学校的单子,要50尊同款石膏头像。他第一反应是买成品,一问价,一尊45块,50尊就是两千多。我看了眼那尊原作,跟他说:翻一套石膏像模具,材料费三百块封顶。他半信半疑。一个月后他发消息过来,硅胶模已经翻到第80尊,石膏粉的成本一尊摊下来不到8块。
那套模具现在还在他工作室服役。硅胶模这东西,说玄也玄,说简单也简单——难的全在母模处理和分模线上,硅胶本身反倒是最不容易出错的一环。
这篇文章把我帮他踩坑的全过程写出来。从选胶到脱模,从第一尊报废的教训到复用次数的实测数据,能写的都写了。
硅胶和橡胶,石膏像模具到底选哪个?
做石膏像模具,加成型硅胶(铂金硫化)和缩合型硅胶(锡固化)是主流,天然乳胶和PU橡胶是便宜替代品。我的结论很直接:翻石膏像用20到30邵氏A的缩合型硅胶最划算,一公斤40到60块;精细复刻细节或长期量产,多花一倍钱上加成型。两者的区别不只是价格。
缩合型靠空气里的水分固化,固化过程会释放乙醇,收缩率在0.3%到1%之间。翻石膏像这点收缩基本无感,石膏粉本身浇筑后还要膨胀百分之零点几,一缩一胀刚好抵消。加成型靠铂催化剂固化,几乎零收缩,但有个坑——铂催化剂碰到硫、胺、锡会中毒失活。你要是拿油泥(含硫)做母模直接灌加成型硅胶,灌进去永远是一滩稀的,别问我怎么知道的。
硬度这个参数新手最容易选错。石膏像有大面积的平面和深腔,硅胶太硬(40邵氏A以上)脱模时掰不动,石膏像的鼻子耳朵直接被卡断;太软(10邵氏A以下)模具瘫软变形,翻出来的石膏像脸是歪的。20到30这个区间是安全区,头像、胸像、半身像通吃。
天然乳胶那种一层层刷上去的橡胶模具,材料成本只有硅胶的三分之一,但每刷一层要晾四小时,一个模具刷十层耗两天。乳胶模翻石膏像也就百来件的使用寿命,适合预算紧、量小的手工爱好者。硅胶的硫化原理和性能参数,维基百科的硅橡胶条目写得很全,英文能啃的话值得通读一遍。
母模没处理好,后面全是白干
母模是石膏像模具的源头,表面什么状态,翻出来的硅胶模就是什么状态——灰尘一条划痕、一个气泡都会1:1复制进模具,再1:1复制到每一尊石膏像上。翻模前必须做三件事:除尘、补瑕疵、封孔。这三步偷懒,翻模必翻车。
母模的来源无非三种:现成的石膏像成品、自己雕塑的油泥稿、3D打印的树脂件。现成石膏像最省事,但石膏是多孔材料,不封孔直接刷硅胶,硅胶会渗进毛孔里,脱模时表层石膏被整片撕下来——模具废了,原作也毁了。我的做法是整体喷两遍清漆(气雾罐那种就行),隔20分钟喷第二遍,指甲抠一下表面不泛白就算封好了。
油泥母模要过水。油泥表面有脱模油析出,硅胶附上去固化没问题,但缩合型硅胶靠空气水分固化,油泥太厚的地方接触面固化慢,边缘发黏。拿软毛刷蘸稀释的洗洁精水轻刷一遍,晾干再操作。3D打印件的痛点是层纹,0.2毫米层高打出来的母模,翻出来的石膏像脸上全是横纹,打印完必须打磨喷漆,这一步省不掉。
母模基座别忽略。石膏像底部要做一个超出轮廓3到5厘米的围边平台,硅胶模的合模缝和定位榫都做在这个平面上。直接拿光屁股石膏像灌模,合模缝切在脸侧面的概率是百分之百,后面分模线那节细说这个。
分模线怎么走?一条线决定成败
分模线的原则就一条:走 silhouette 的最高点连线,让模具两半在垂直于开模方向上没有卡扣。石膏像的鼻子、下巴凸点、衣褶倒角都是天然的卡扣陷阱,分模线必须从这些点的一侧绕过去,不能骑在正中间。这话听着抽象,实操起来就一句话。
石膏头像的分模线,我从鼻子最高点开始,绕过鼻尖侧面向下过嘴角、下巴边缘、脖子侧面,最后到基座。注意是绕过鼻尖侧面,不是从鼻梁正中走——鼻梁正中走线意味着模具合拢时鼻翼两侧有倒扣,开模就是拔河。头像这类立体件90%的情况做两片模就够,戴帽子的、举手的复杂件才需要三片。
走线用油性记号笔在母模上画出来,画完把母模举到眼前平视,眯起眼只看轮廓——记号线应该刚好把你看到的剪影从中间分开。有线偏到轮廓内侧了,那个位置开模必卡。这个自检动作十秒钟,我教给朋友之后他再没切坏过模具。
画完线做围挡。亚克力板或PVC板沿着线插进母模表面的油泥沟槽里,把母模分成两半,先灌一半。PVC板上要打定位孔或者做V型槽,合模的时候两半模具靠这些榫对位,错位0.5毫米,石膏像的嘴角就歪一毫米。硅胶模的开模方向设计跟注塑模的脱模思路是相通的,想系统了解可以看模具斜顶和倒扣脱模的机构设计,原理一样,只是硅胶靠弹性硬掰。
脱模剂用对了,模具寿命翻倍
脱模剂的作用是在母模和硅胶之间、硅胶和石膏之间各铺一层隔离膜。硅胶对母模的脱模剂可选范围大,凡士林兑煤油、专用脱模蜡都行;硅胶模灌石膏之前,反而很多人什么都不涂——这是个隐藏的寿命杀手。石膏渗进硅胶的微孔里,每翻一件微孔就深一点。
母模那层脱模剂,我的配方是凡士林加煤油按1:3稀释,软布蘸着薄薄擦一层,十五分钟后拿干净布把多余的擦掉。擦到什么程度?手摸上去有一点滑但看不到油光。厚了硅胶表面会起皱,薄了脱模时母模和硅胶咬死。油泥母模不用涂(油泥本身就不粘),树脂件喷一遍脱模蜡就够。
真正的重点是石膏浇筑那层。硅胶模翻石膏之前,用软毛刷在模腔里刷一层稀薄的皂液(洗衣皂刨丝兑温水,浓度大概1:20),或者买专用的水性脱模剂,30多块一升能用很久。刷完静置两分钟,倒掉积液再灌石膏浆。这一层皂膜把石膏和硅胶彻底隔开,脱模时候石膏像轻轻一扣就出来,硅胶模表面干干净净。我对比过刷和不刷的两套模:不刷的那套翻到60件,模腔细纹里全是挂死的石膏渣,越挂越多;刷的那套翻了200多件,模面还跟新的一样。皂液的界面化学原理,表面活性剂条目里有讲,本质上就是降低两相界面张力。
石膏浆本身也别调太稠。水灰比0.5到0.6,石膏粉撒进水里等它沉底再搅拌,边搅边震排出气泡。浆太稠,灌注时模腔顶部的尖角(下巴尖、鼻尖)憋着气泡排不出来,石膏像出来就是麻子脸。太稀了强度不够,翻出来的像轻轻一磕就掉角。
复用次数实测:一套模具能翻多少尊?
实测数据摆这儿:缩合型硅胶刷模(3毫米硅胶层加石膏外托模),脱模剂规范使用的前提下翻到220件时硅胶内壁开始发黏、细节钝化,翻到280件左右该退役;加成型硅胶同工况能到400件往上。天然乳胶模百件出头,PU橡胶模不到80件。这几个数字是我拿朋友的订单实测加他工作室后续返访攒出来的,不是查来的。
硅胶模的失效方式不是断裂,是"钝"。翻到中后期,模腔表面慢慢失去光泽,鼻翼、眼角这些细微纹理开始糊,翻出来的石膏像一个模子刻出来的——字面意思的"糊成一个模子"。这是硅胶在反复石膏水化放热和机械剥离下的疲劳老化,没法逆转,只能延缓。延缓手段前面都说了:脱模剂、别用硬物抠模、每次用完阴干别暴晒。
外托模是复用次数的分水岭。纯硅胶软模翻石膏,灌浆时硅胶被石膏浆的重量撑得变形,翻十几件模脸就垮了。加一层3毫米厚石膏外托(留灌注口和观察窗),硅胶层不承重,只负责复制型面,寿命立刻翻几倍。外托的做法:硅胶模固化后,在它外面糊一层掺了棕榈蜡或砂的粗石膏浆,厚度3毫米左右,分成两半对应硅胶模的两半。具体的石膏翻制工艺脉络,传统石膏模具的制作和应用里有更背景化的介绍,可以对照着看。
行情参照:硅胶原料这两年的价格,缩合型模具硅胶网购均价大概每公斤45到60块,翻一个30厘米石膏头像的模具用胶两公斤半,材料成本一百出头。根据中国模具工业协会的统计口径,2024年国内模具行业总营收超3400亿元,其中小口径的工艺品类软模连零头都算不上——这个圈子小,信息也散,数据见中国模具工业协会官网。
常见问题
石膏像模具用什么硅胶最合适?
翻石膏像选20到30邵氏A硬度的缩合型模具硅胶,流动性选中等(拉丝不太长、倾倒能流平的)。品牌差别不大,广东那边硅胶厂家的货我拿过四五家,价格45到60一公斤的批次都稳定。别买那种九块九包邮的"手工硅胶",十有八九是填料掺到离谱的回收料。
硅胶模具翻石膏像为什么第一件最丑?
因为母模表面残留的脱模剂第一件全被硅胶"吸"走了,石膏浆一进去就挂不住模面,出来满身气孔。解决办法是第一遍灌的石膏浆调稀一点多震几下,当试模件用,试完检查合模缝和死角,第二件开始就是正常水准。行业里管这叫"开模件",默认不交货的。
分模线切歪了还能补救吗?
能,趁硅胶模还没用几次赶紧补。拿手术刀沿歪掉的那段线重新切一遍,切下来的废边修掉,然后用硅胶原液混固化剂灌进缝隙补一条新棱,贴一片PP塑料片压住等固化。补过的模具强度差些,但再翻一百来件没问题。歪得离谱的(切到脸上的),别补了,重灌吧。
一套石膏像模具到底能翻多少件?
规范操作下,缩合型硅胶加外托模翻到220件左右细节开始钝化,加成型能翻400件往上,乳胶模百件出头。想延长就三招:每件都刷脱模剂、别拿硬物抠模腔、用完挂起来阴干。暴晒和叠压是硅胶模的两大死因,晒一周等于折寿五十件。
石膏像翻出来表面有气泡麻点怎么办?
九成是灌浆手法问题。石膏浆倒进漏斗时贴着模壁细流往下引,别悬空砸;灌到八成满后拿整个模具在桌面上墩二十下,气泡全震上来。剩下的一成是模腔排气不畅,在硅胶模的最高点扎两三根排气针(羽毛球桶那种细管也行),气泡有地方跑,麻点自然消失。
翻石膏像模具这事,我越做越觉得门槛被神化了。材料就硅胶、石膏、脱模剂三样,工具一把美工刀加几个塑料杯,总投入两百块以内。真正拉开差距的是分模线的判断和脱模剂的用法,这两样没有捷径,只能上手翻废一两套模具才能长记性。我的偏好:硅胶永远买中等价位的正规厂货,模具硅胶这个行业一分钱一分货,便宜货固化不均的亏我吃过。想再深入硅胶翻模的系统性玩法,硅胶模具DIY翻模的完整教程和液态硅胶和固体硅胶的工艺详解这两篇可以接着看。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。