树脂工艺品模具硅胶怎么选?缩合型与加成型硅胶的翻模差异
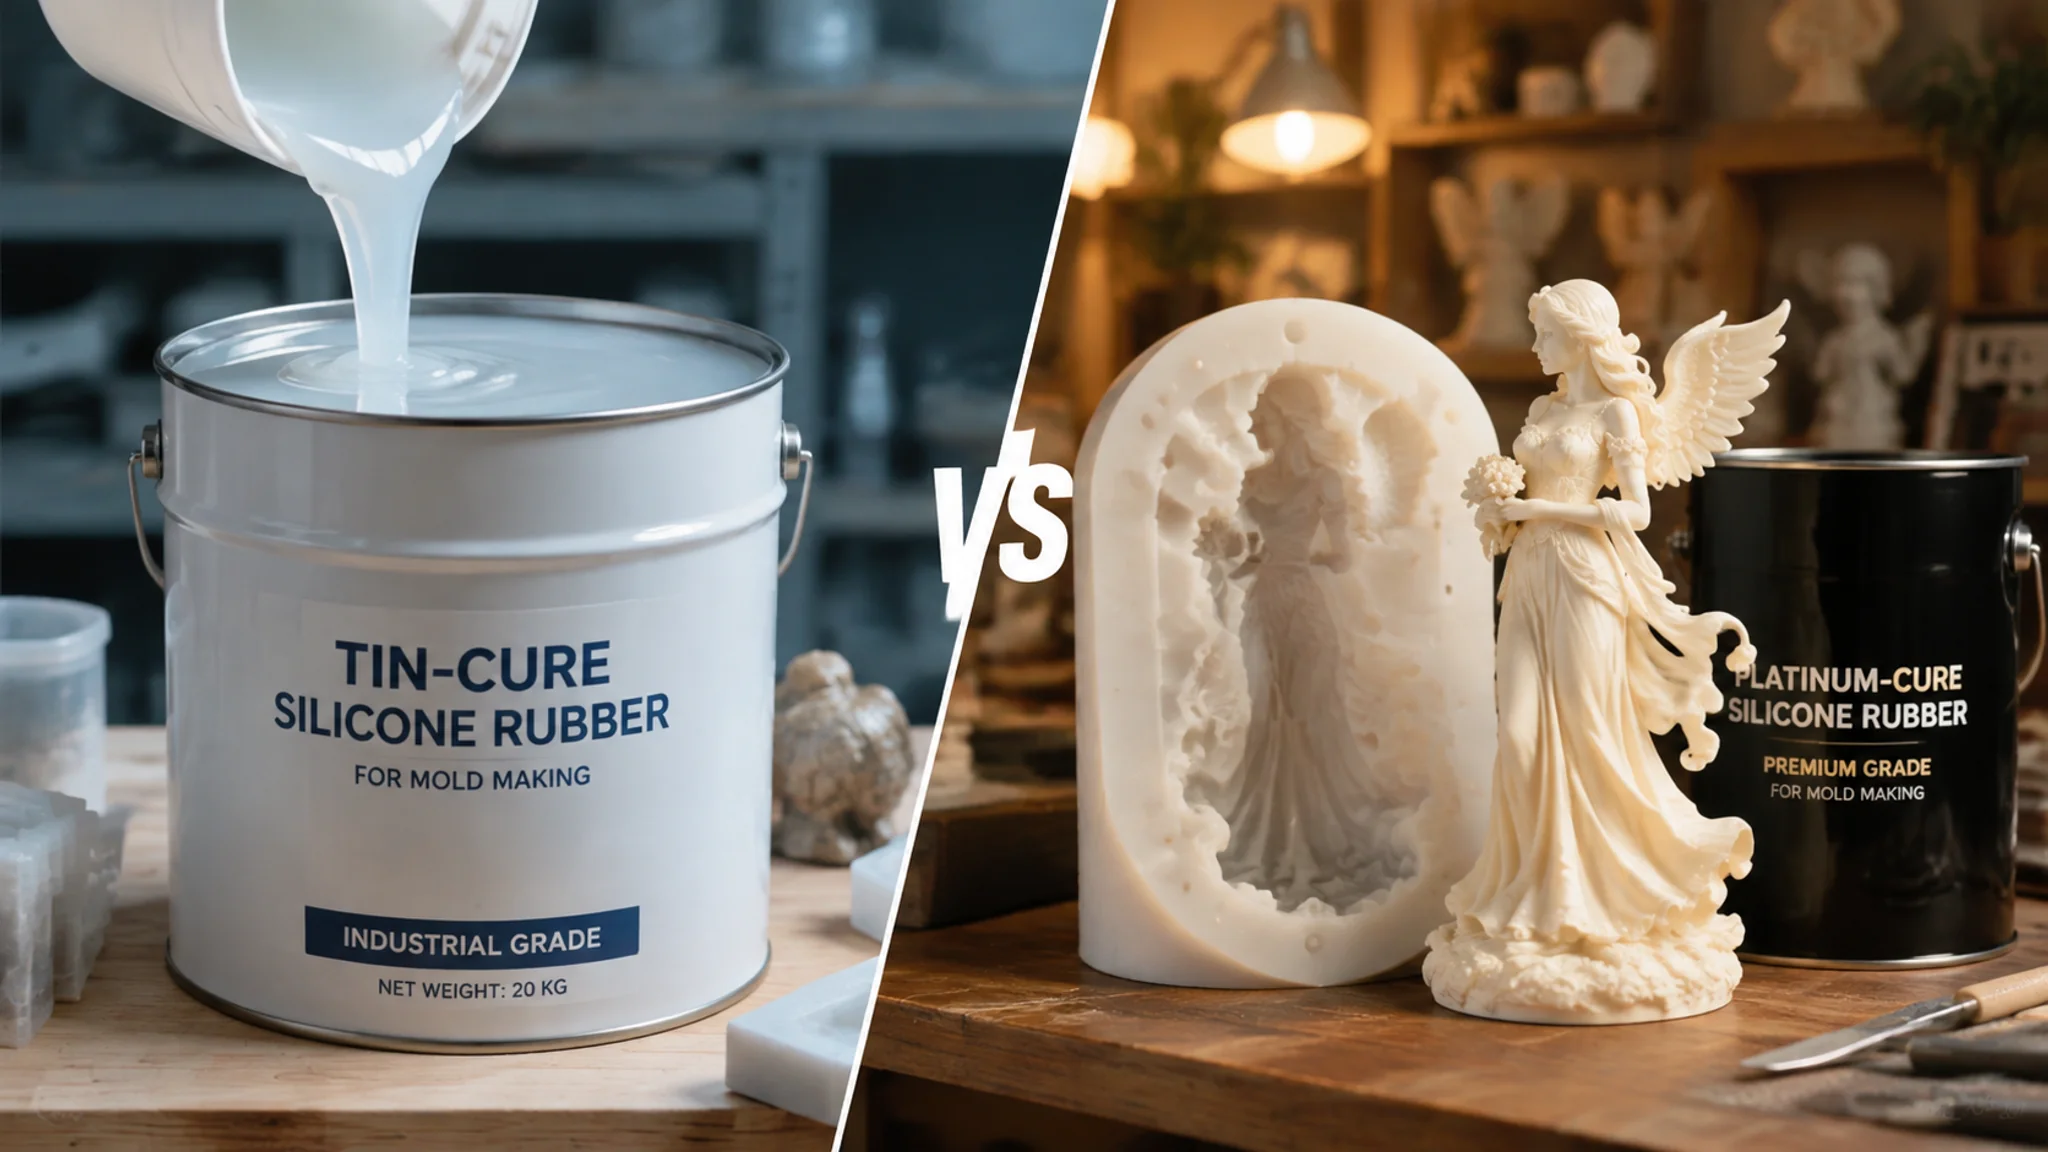
简单说:做树脂摆件翻模,小批量自己玩选缩合型模具硅胶(20-40元/公斤)就够;手办这类要还原指纹级细节、或者模子要翻几百次的,直接上加成型,价格贵一倍但值。加成型有个死穴——碰到含硫、含胺的东西(油泥、某些橡胶手套)会不固化,这个坑新手十有八九会踩。
上个月有个做手办翻模的读者找我,说花六百多买了桶"食品级"硅胶,翻手办头发丝的细节全糊了,气得想砸桶。我问了三个问题就找到病根:买的啥型?硬度多少?母模是不是油泥雕的?答案分别是加成型、硬度0度的、油泥母模直接开模。三枪全中。树脂工艺品模具硅胶这个品类,坑就坑在"硅胶"俩字底下藏着一堆分支,卖胶的不会主动讲,买胶的不知道该问。
我自己是2022年被朋友拉进手办翻模这个坑的,从义乌小商品城的树脂摆件到现在的原创手办工作室,桶装硅胶前前后后用掉差不多两百公斤。缩合型的、加成型的、0度的、40度的,便宜到16块一公斤的杂牌胶,贵到90多一公斤的进口铂金胶,都交过学费。这篇就把选型逻辑和实测数据一次讲完。
先搞清楚:缩合型和加成型到底差在哪
两种硅胶的核心区别在固化体系:缩合型靠有机锡催化剂固化,吸空气中的水分反应,放出小分子酒精味;加成型靠铂金催化剂,两种组分加成反应,不放小分子,所以无毒无味、收缩率极低(0.1%以内,缩合型是0.3%-1%)。这就是加成型能过食品级检测、缩合型只能算工业级的根本原因。
翻模层面的差异比数据表直观得多。缩合型固化剂比例一般是2%-3%,胶和固化剂一拌,表面会浮一层白蒙蒙的气泡,不真空脱泡的话模子表面全是针眼。加成型是1:1或10:1配比,黏度低,气泡自己能跑掉大半,我试过不做真空直接灌,模面照样光洁。再一个就是细节:同一个母模,缩合型翻出来放大镜下看纹理边缘有点发圆润,加成型的发丝、鳞片、布褶那种锐利感能完整咬住。做手办的都懂,头发丝糊了等于翻模失败一半。
价格差也实在。缩合型工业级20-40元/公斤是主流行情,加成型普遍40-80元/公斤,进口铂金胶(比如德国瓦克 WACKER的RTV-2系列)能到90元以上。不算不知道,一桶25公斤的加成型比缩合型贵出大几百,一年下来成本差距不小。
铂中毒:加成型硅胶最阴险的坑
加成型硅胶碰到含硫、含胺、含锡的物质,铂金催化剂会直接中毒失活,表现就是接触面永远黏手不固化,或者固化一半像烂泥。最常见的中毒源:硫磺油泥(雕母模用的)、天然乳胶手套、某些环氧固化剂、还有廉价橡皮泥。
这个坑我亲眼见过三次,最惨的一次是工作室新来的姑娘戴着乳胶手套拌加成型胶,拌完的胶一半固化一半永远黏糊糊,一桶5公斤的胶直接报废,当时那桶胶280块。后来我们立了规矩:碰加成型硅胶一律换丁腈手套或PE手套,油泥母模必须先喷两遍隔离剂(聚氨酯清漆也行)放干透再开模。血泪经验:换手套这个动作价值280块,每次。
反过来缩合型就没这毛病,拿油泥母模直接翻,顶多接触面稍微有点影响,不会整锅报废。所以你要是习惯油泥起稿、翻模求快的流程,缩合型反而顺手。
硬度怎么选?做树脂工艺品别一根筋
翻树脂工艺品的经验硬度区间:复杂细节件(手办、浮雕)用0-10度超软胶,撕模不伤细节;普通摆件、平面浮雕用10-20度,这是最通用的区间;大件、深腔、需要模具自立的用25-40度偏硬胶。树脂摆件九成的需求,15度上下的一桶胶全能搞定。
硬度不对,翻模质量直接崩。我早期不懂,拿30度的硬胶翻一个带长飘带的手办,飘带是深腔窄槽,硬胶撕出来全是白痕,撕裂三次模子就串气了。后来换成5度的超软胶,飘带整根完整脱出来,模子翻了一百多次还能用。但也有反面教训:纯0度的胶太软,做大尺寸摆件模(比如30厘米高的招财猫)的时候,灌注树脂后模子自己会变形,成品一边厚一边薄。这种就得软硬配合——模面用超软胶做细节层,外面刷一层20度左右的胶加厚度撑形状,行话叫"软模硬托"。
再给你一个我自己摸索的土办法:买胶前先要50克试样,翻个一元硬币大小的小件,看固化后回弹。手指按下去3秒回弹、不留指印的,硬度标注基本靠谱;按下去发黏回弹慢的,要么硬度虚标要么胶里掺了便宜硅油,这种胶翻十来次就会出油发黏,直接拉黑。
灌注模还是刷模?操作流程走一遍
规则很简单:小件、量大的用灌注模(母模固定在围框里直接倒胶,真空脱泡后静置固化),大件、省胶的用刷模(一层层涂刷上去,每层贴玻纤布增强)。树脂工艺品翻模我八成场景用灌注,一个手办模500克胶左右就能出。
标准流程拆开讲。母模处理:清理表面,喷脱模剂(凡士林兑煤油是土办法,正经用有机硅脱模剂),油泥和3D打印光固化母模必须重点隔离。配胶:按比例电子秤称重,缩合型2%-3%固化剂误差控制在正负0.5克以内,固化剂多了胶会变脆发硬。脱泡:真空机-0.09MPa抽2-3分钟,胶体积膨胀三四倍再塌回去就到位了。没有真空机的土办法是抬高容器从高处细流倒入围框,能消掉六七成气泡,凑合能用。固化:常温25度下缩合型4-6小时脱模,加成型快些2-4小时,加温60度能缩到半小时,但加温固化的模子长期耐撕裂性会差一点,赶时间才用。
这套流程的细节展开讲过一篇完整的,翻模手感和常见翻车场景可以看硅胶模具怎么做?DIY手工翻模从入门到精通的完整教程。母模是石膏材质的(很多树脂工艺品起手就是翻石膏像),石膏吸水会让硅胶固化变慢甚至接触面不干,处理办法在这篇里讲得更细:石膏像模具怎么翻才不废?硅胶橡胶开模从母模到复用全记录。
翻模次数实测:便宜胶到底差多少
我自己做过对比测试:正经品牌的缩合型模具硅胶(26元/公斤)翻不饱和聚酯树脂摆件,能稳定翻80-110次模子才报废;某多多16.8元/公斤包邮的杂牌胶,第14次开始模面起白斑,第23次边缘撕裂,翻不到30次就烂了。加成型正规货翻模200次以上没问题,进口铂金胶我手上最高纪录是400多次还在用。
这个数据我测得很认真,工作室记账本上每次翻模都画"正"字。杂牌胶为什么烂得快?切开废模子看断面就明白:好胶是均匀的弹性体,杂牌胶有明显分层和粉料感,大概率是掺了填料降成本。填料多的胶初期看着没差别,但每次接触树脂的苯乙烯单体都会慢慢溶胀它,二十次上就扛不住了。算笔账:好胶26元翻100次,单次模子成本0.26元;杂牌胶17元翻25次,单次0.68元。便宜胶翻十次就烂这句话不是段子,是数学。
分辨好胶还有个手感测试:充分固化的胶片拉伸到200%不断、撕扯断面呈锯齿状的,是纯胶体系;一拉就断、断面平整光滑的,填料肯定超了。按行业公开资料,缩合型模具硅胶正常翻模寿命在几十到一百多次,加成型更长,我实测的数字和这个范围对得上(可参考维基百科:聚硅氧烷的材料特性条目)。
树脂工艺品这个市场,值不值得你认真选胶
值得。树脂工艺品(不饱和树脂和环氧树脂摆件为主)这两年的量在涨,手办、国潮摆件、汽车模型、佛珠配件、礼品定制都是主力场景。这行的玩法就是"一个母模吃天下",模子翻模次数直接决定单件成本,硅胶选型不是小事,是成本结构里排前三的变量。
我认识的义乌做摆件的朋友,一个爆款鹿角摆件母模开出来,三个月翻了两千多个成品,用的加成型硬胶,模子摊销成本几乎可以忽略。反过来一个新手买便宜胶翻三十次烂一个模,一个月换四次模,光开模停工的时间成本就把利润吃光了。根据中国模具工业协会的公开数据,2024年中国模具行业营业收入已超3400亿元(见中国模具工业协会官网),软模翻模虽然是其中很小的一块,但树脂工艺品这种轻工业品类对模具成本的敏感度,比汽车模具高得多。
多说一句购买渠道。1688上按销量排序前几名的桶装硅胶,我的体验是"能用,但要降预期",翻模次数普遍比页面宣称打个七折。那些连硬度、粘度、固化剂比例都标不清楚的链接,直接关掉。买之前跟客服要检测报告(加成型要过GB 4806食品接触级的,让他拿出报告来),拿不出的一律当工业缩合型处理。
常见问题
做树脂摆件到底买缩合型还是加成型?
预算紧、翻模量在百次以内、不在乎一点酒精味的,缩合型足够,性价比是真的高。做手办要细节、模子要长期用、或者成品可能接触皮肤的,直接加成型。我的建议是两桶都备着,普通件用缩合型,精品件用加成型,总成本比全用加成型省三成左右。
为什么我的硅胶翻完模一直不固化?
九成是加成型铂中毒。排查三样:母模是不是油泥/橡皮泥/低质3D打印树脂?手套是不是乳胶的?容器是不是刚装过环氧固化剂?任何一个中招都会让铂催化剂失活。缩合型不固化多半是固化剂比例称错,或者温度低于10度反应太慢。
食品级硅胶翻树脂工艺品是不是更安全?
食品级指的是模具本身可以接触食品,跟你翻出来的树脂摆件安不安全是两码事。摆件的安全性取决于你用的树脂和不饱和树脂里的促进剂残留,跟模具关系不大。但加成型硅胶做出来的摆件表面更细腻、没有缩合型那种小分子迁移,这点对手办玩家是实打实的加分。
真空脱泡机是不是必须买?
做灌注模建议买,台式的八九百块,没有它模面针眼很难根除。纯刷模可以不买,刷模的胶层薄,气泡不容易被锁在里面。预算实在紧,先学"高处细流浇注法"顶着用,等单量起来再上设备。
写到这我个人的最终答案很明确:这个行当里,树脂工艺品模具硅胶没有"最好的",只有"跟你的产品匹配的"。我自己现在的配置是15度缩合型做日用摆件、0-5度加成型做手办精品线,一年胶钱花下来不到八千,但模子报废率比最早乱买的时候低了六成。相关选型思路还可以看看这两篇:模具硅胶怎么选?食品级和工业级的区别一篇讲透和硅橡胶模具怎么做?液态硅胶和固体硅胶翻模工艺详解。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。